1. Yapay Zekâ Veri Merkezlerinde Hassas Sıvı Soğutmanın Kritik Rolü
Modern yapay zekâ (AI) işlemcileri, yüksek başarımlı GPU'lar ve hiper ölçekli bulut altyapılarının etkisiyle sunucu kabini başına düşen termal tasarım gücünün (TDP) 40 kW ila 100 kW+ seviyesini aşmasıyla birlikte, geleneksel cebri hava soğutması fiziksel verimlilik sınırlarına ulaşmıştır. Doğrudan Çipe Soğutma (Direct-to-Chip / D2C), Soğutucu Dağıtım Üniteleri (CDU) ve Daldırmalı Sıvı Soğutma (Immersion Cooling), sürdürülebilir veri merkezi operasyonları için ASHRAE TC 9.9 standartları doğrultusunda zorunlu hale gelmiştir.
Bu sıvı bazlı termal sistemlerin kalbinde; karmaşık bir dağıtım boruları, ana manifoldlar ve soğuk plaka (cold plate) bağlantı ağı yer alır. Bu bileşenlerin imalatı mutlak yapısal bütünlük, kusursuz delik eksen doğruluğu ve mikron mertebesinde pürüzsüz yüzey kalitesi gerektirir. Tek bir metal çapak veya eksen kaçıklığı hatası, türbülanslı akışa, basınç kayıplarına ya da felaket boyutunda soğutma sıvısı sızıntılarına yol açabilir. Özel bir CNC delme tezgâhı kullanılması, sıvı soğutma boru hatlarının katı ISO 2768-m toleranslarını ve yüksek basınçlı hidrolik sızdırmazlık gereksinimlerini eksiksiz karşılamasını garanti eder.
2. Soğutma Boru Hatlarının İşlenmesinde Teknik Mühendislik Gereksinimleri
Sıvı soğutma manifoldları ve akışkan transfer boru hatları, kullanılan dielektrik veya su-glikol bazlı soğutucu akışkana bağlı olarak sürekli 2,5 bar ila 10+ bar hidrostatik basınç altında çalışır. Bu özel metal boruların işlenmesi hassas teknik standartlar gerektirir:
- Boyutsal Doğruluk: Hızlı sökülebilir kaplinlerin (FDC) ve sert lehimli (brazing) bağlantıların tam oturmasını sağlamak için ±0,01 mm dâhilinde delik konumlama toleransı.
- Yüzey Pürüzlülüğü (Ra): Mikro kanalları tıkayabilecek veya sirkülasyon pompalarına zarar verebilecek mikro çapakları önlemek için delik iç kenarlarında Ra ≤ 0,8 µm pürüzsüzlük elde edilmesi.
- Sıfır Çapak ve Talaş Oluşumu: Gelişmiş talaş kırma algoritmaları ve takım içi yüksek basınçlı kesme sıvısı beslemesi (TSC), uzun boru iç cidarlarında çapak oluşumunu engeller.
- Eşmerkezlilik ve Açısal Doğruluk: Çok eksenli soğutma manifoldlarındaki açılı branşman portları için hayati önem taşır.
3. Gelişmiş CNC Delme Tezgâhları Boru İşlemeyi Nasıl Optimize Eder?
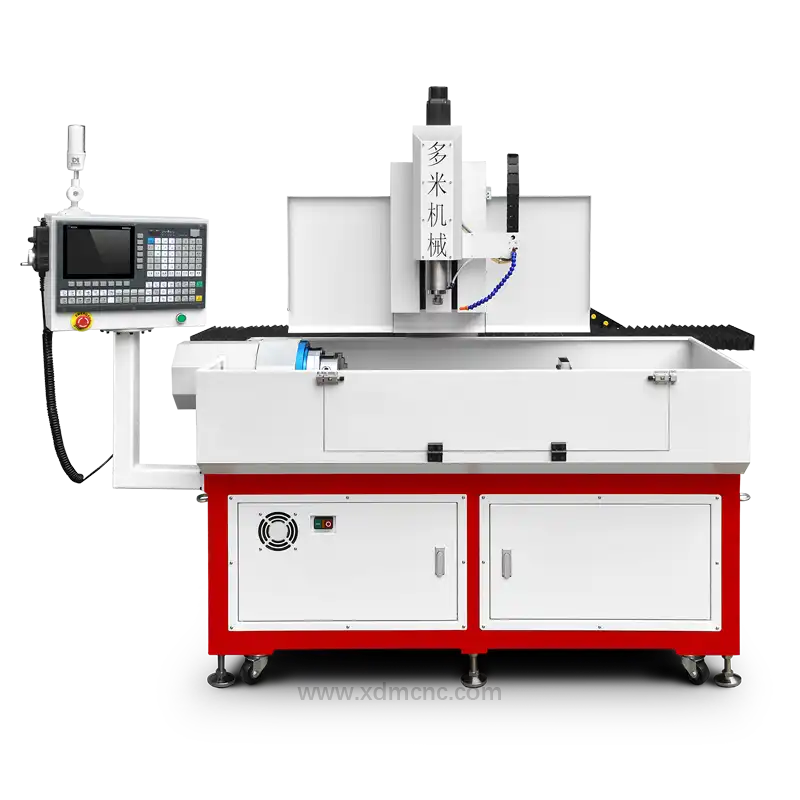
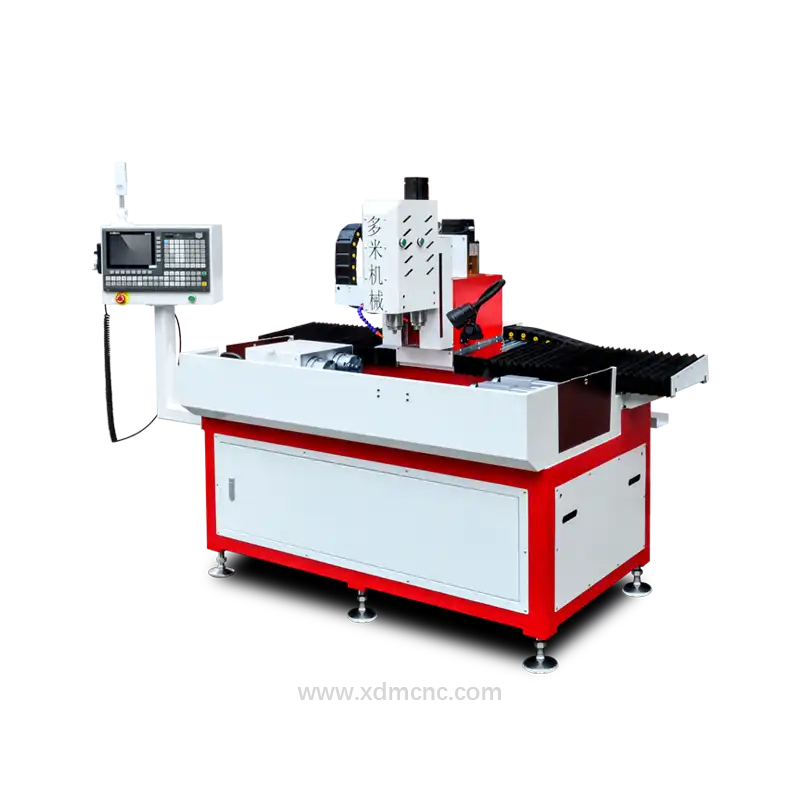
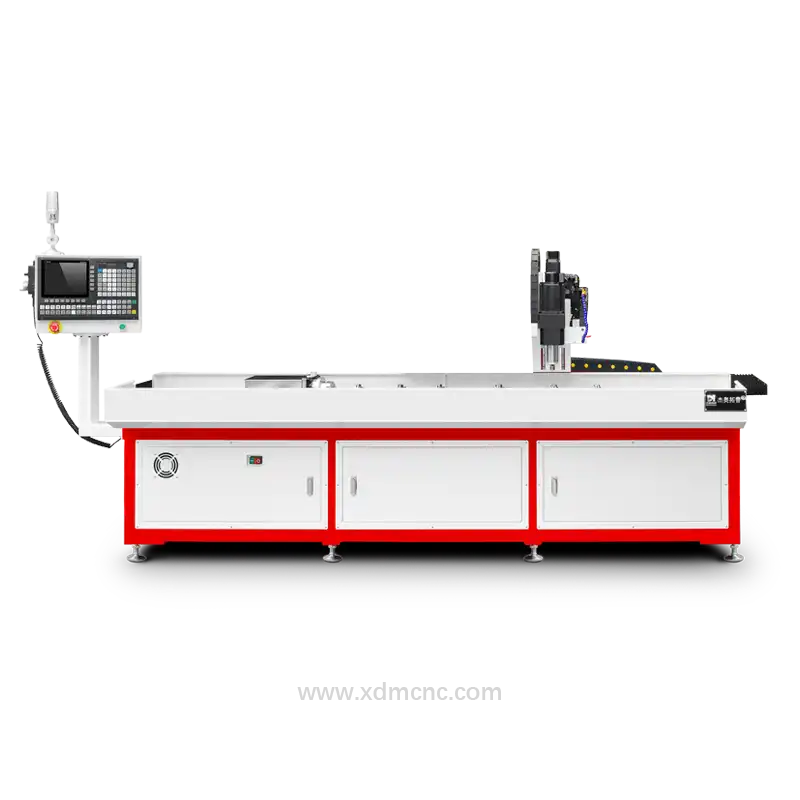
Sıvı soğutma boru hatlarının üretimi için optimize edilmiş modern bir CNC delme tezgâhı; yüksek hızlı iş milleri, otomatik indeksleme ve ince ya da kalın cidarlı metalik borulara özel pnömatik/hidrolik bağlama aparatlarını bir araya getirir.
Temel Teknik Özellikler ve Kapasiteler
| Teknik Parametre | Standart Spesifikasyon | Yüksek Hassasiyetli Özel Kurulum |
|---|---|---|
| İş Mili Devri (RPM) | 6.000 – 12.000 dev/dak | 24.000 dev/dak'ya kadar (Motorlu Dahili Spindle) |
| Delik Çapı Aralığı | Ø2,0 mm – Ø50,0 mm | Özel Mikro ve Makro Delik Delme |
| Konumlandırma Hassasiyeti | ±0,015 mm | ±0,005 mm |
| Kesme Sıvısı Basıncı (TSC) | 20 – 30 bar Takım İçi | 70+ bar Yüksek Basınçlı Takım İçi Sıvı |
| Çok Eksen Desteği | 3 Eksenli / 4. Eksen Divizör | 5 Eksenli Eşzamanlı İnterpolasyon |
Sıvı Soğutma Boru Hattı İmalatında Öne Çıkan Özellikler
- Yüksek Basınçlı Takım İçi Soğutma (TSC): Talaşları derin deliklerden anında tahliye ederek takım sıkışmasını ve boru iç cidarında oluşabilecek çizilmeleri önler.
- 4. Eksen Döner Tabla (Divizör) İndeksleme: Yuvarlak, kare veya dikdörtgen ekstrüzyon manifoldların etrafında manuel yeniden bağlamaya gerek kalmadan otomatik çok açılı delik delme imkânı sunar.
- Prob ile Ölçüm ve Otomatik Sıfır/Ofset Düzeltme: Optik hat probları, delme işleminden önce boru esnemesini ve et kalınlığı sapmalarını ölçerek takım yollarını dinamik olarak yeniden hesaplar.
4. Termal Borularda Malzemeye Özel Kesme ve Delme Parametreleri
Farklı sıvı soğutma mimarileri; termal iletkenlik, ağırlık ve korozyon direnci kriterlerine göre özelleşmiş alaşımlar kullanır:
+-----------------------------------------------------------------------------------------+
|                        MALZEME DELME PARAMETRELERİ MATRİSİ                              |
+-----------------------+------------------------+------------------+---------------------+
| Boru Malzemesi        | İş Mili Devri (RPM)    | İlerleme (mm/dak)| İdeal Delme Takımı  |
+-----------------------+------------------------+------------------+---------------------+
| Oksijensiz Bakır      | 8.000 - 14.000         | 400 - 800        | TiAlN Kaplamalı     |
| (C11000 / C10200)     | (Yüksek Isıl İletkenlik| (Yapışkan Talaş) | Karbür Parabolik    |
+-----------------------+------------------------+------------------+---------------------+
| Alüminyum Alaşımı     | 10.000 - 20.000        | 800 - 1.800      | DLC Kaplamalı Karbür|
| (6061-T6 / 6063)      | (Hafif Yapı / CDU)     | (Yüksek Talaş Yükü)| 3 Ağızlı Geometri |
+-----------------------+------------------------+------------------+---------------------+
| Paslanmaz Çelik       | 2.500 - 5.000          | 150 - 350        | AlTiN Kaplamalı     |
| (AISI 316L / 304)     | (Korozyona Dayanıklı)  | (İş Sertleşmesi) | Derin Delik Kademeli|
+-----------------------+------------------------+------------------+---------------------+
5. Veri Merkezi Termal Altyapısındaki Temel Uygulama Alanları
Boru hattı imalatında otomatik bir CNC delme tezgâhı kullanılması, veri merkezi soğutma altyapısının farklı aşamalarında montaj verimliliğini ve güvenilirliğini yükseltir:
- Kabin Sıvı Dağıtım Manifoldları (Rack Manifold): Akışkanı doğrudan bağımsız 1U/2U sunucu şasisi soğuk plakalarına ileten çok portlu ana boru hatları.
- CDU Isı Eşanjör Boruları: Sıvıdan sıvıya ve sıvıdan havaya ısı transferi için tasarlanmış ağır hizmet tipi iç boru şebekeleri.
- Sıra Arası (In-Row) ve Arka Kapak Isı Eşanjörleri (RDHx): Yüksek verimli ısı toplama ızgaraları için çerçeve boruları boyunca hassas açılmış delik dizileri.
- Daldırmalı Soğutma Tankı Dielektrik Sıvı Dağıtıcıları: İletken olmayan akışkan sirkülasyonu için özel olarak üretilmiş paslanmaz çelik boru ağları.
6. Akıllı İmalat ve Endüstri 4.0 Entegrasyonu
Yeni nesil CNC delme tezgâhları, dijital ikiz izleme ve Endüstri 4.0 bağlantı özelliklerini bünyesinde barındırır:
- Gerçek Zamanlı İş Mili Yükü İzleme: Delik tamamlanmadan önce takım aşınmasını veya mikro kırılmaları tespit ederek boruların hurdaya ayrılmasını engeller.
- Otomatik Talaş Tahliye Sistemleri: Manuel temizleme duruşlarına ihtiyaç duymaksızın sürekli ve otomatik seri üretim sağlar.
- İzlenebilirlik ve Veri Kaydı: Veri merkezi tedarikçilerinin ISO kalite kontrol ve denetim gereksinimlerini karşılamak amacıyla boru seri numarası bazında delme derinliği, tork ve konumsal parametreleri eksiksiz kayıt altına alır.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.