Сверление отверстий в квадратных профильных трубах и замкнутых гнутых профилях — ключевой технологический процесс в производстве спортивного оборудования, мебельных каркасов, автомобильных шасси, монтажных систем солнечных батарей и строительных металлоконструкций. Однако традиционное ручное сверление часто приводит к деформации и прогибу стенок, образованию заусенцев, нестабильности межцентровых расстояний и высоким трудозатратам.
Для достижения высокой точности, чистоты кромок и минимального времени цикла обработки детали требуется понимание динамики обработки тонкостенных труб и переход от ручных операций к специализированным сверлильно-резьбонарезным станкам с ЧПУ.
1. Основные технологические проблемы при сверлении профильных труб
Квадратные стальные и алюминиевые профили обладают специфическими конструктивными и металлургическими особенностями, усложняющими механическое сверление:
- Деформация тонкостенных труб: Отсутствие внутренней опоры приводит к прогибу верхней стенки тонкостенной трубы (1,0 мм – 3,0 мм) под действием осевого усилия подачи сверла.
- Чрезмерное образование заусенцев: Заусенцы на выходе сверла внутри полости трубы труднодоступны для удаления, что требует затратных вторичных операций зачистки (несоответствие требованиям ISO 13715).
- Увод инструмента на радиусных скруглениях: Стандартные сверла склонны к смещению (уводу) при сверлении вблизи внешнего радиуса гиба холодногнутых квадратных труб.
- Низкая точность межцентровых расстояний: Тепловое расширение и ошибки ручной разметки вызывают отклонения расстояний между отверстиями, что приводит к браку при сборке.
2. Сравнение технологий сверления профильных труб
2.1 Ручное сверление и магнитные сверлильные станки
Хотя ручное сверление на настольных или магнитных станках подходит для штучного производства и ремонта, оно обеспечивает нестабильные координаты отверстий (отклонение $\pm 0,5\text{ мм}$), вызывает высокую утомляемость оператора и приводит к высокому проценту брака при сборке.
2.2 Механическая пробивка (штамповка)
Пробивка обеспечивает высокую скорость, но имеет серьезные ограничения: требует дорогих штамповых оснасток, деформирует стенки толстых профилей ($>3\text{ мм}$) и вызывает микротрещины в зоне наклепа.
2.3 Стандартные вертикальные обрабатывающие центры (VMC)
Стандартные 3-осевые обрабатывающие центры с ЧПУ (VMC) дают высокую точность, но ограничены длиной рабочего стола для длинномерных профилей ($3\text{ м} - 6\text{ м}$), требуют много времени на переналадку и имеют высокую стоимость машино-часа.
2.4 Специализированные сверлильно-резьбонарезные станки с ЧПУ для профилей
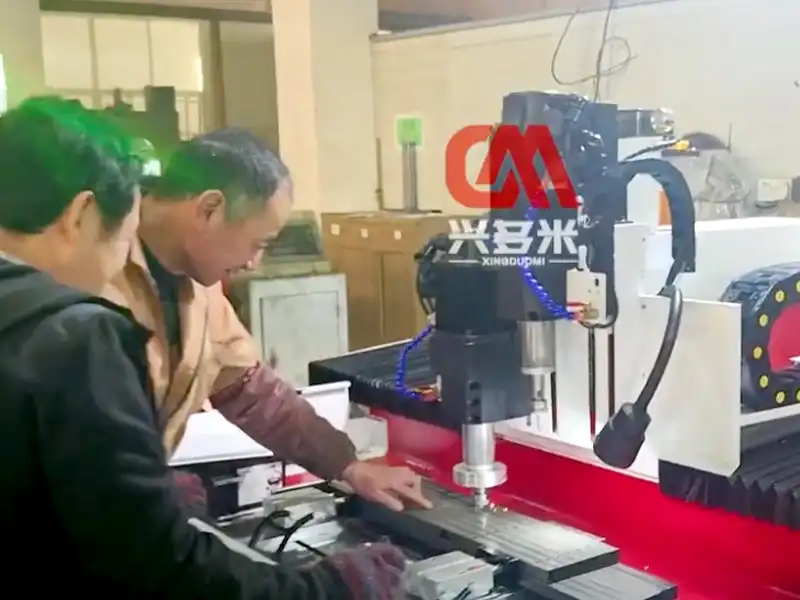
Специализированные станки с ЧПУ для обработки профилей оснащены высокооборотистыми шпиндельными головками, пневматическими зажимами, автоматическими системами позиционирования и поддержкой технологии фрикционного термосверления (Flowdrill) и жесткого нарезания резьбы, обеспечивая точность позиционирования в пределах $\pm 0,05\text{ мм}$.
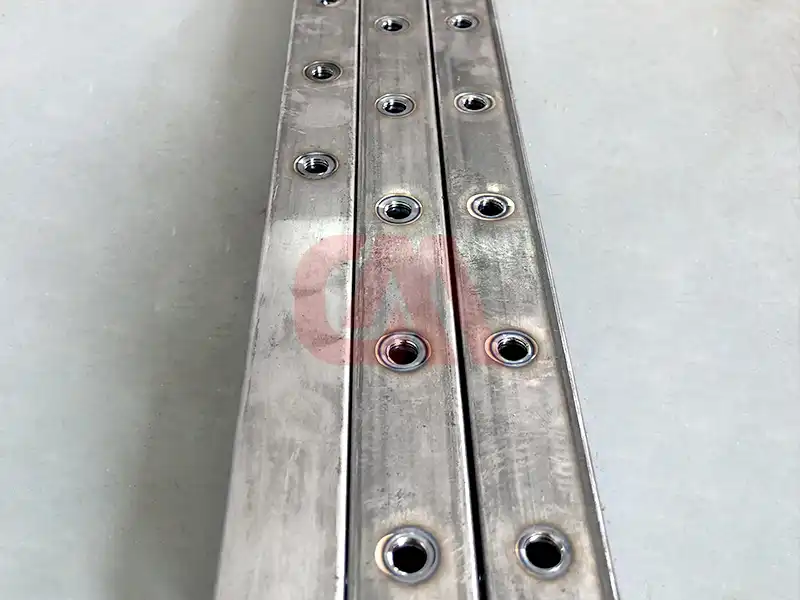 Рисунок 1: Высокопроизводительный сверлильно-резьбонарезной станок с ЧПУ для термосверления длинномерных стальных квадратных и прямоугольных профилей.
3. Передовое решение: фрикционное термосверление (Flowdrill)
При необходимости создания резьбовых соединений в тонкостенных профильных трубах традиционная технология требует применения запрессовочных или приварных гаек. Фрикционное термосверление (термосверление Flowdrill) использует высокую частоту вращения шпинделя и осевое давление для разогрева твердосплавного пуансона до $600^\circ\text{C} - 800^\circ\text{C}$. Разогретый металл пластически деформируется, образуя вытянутую втулку (гильзу), толщина которой в 3–4 раза превышает исходную стенку трубы. Затем в этой втулке методом пластической деформации (раскатывания) нарезается прочная резьба за один автоматический цикл.
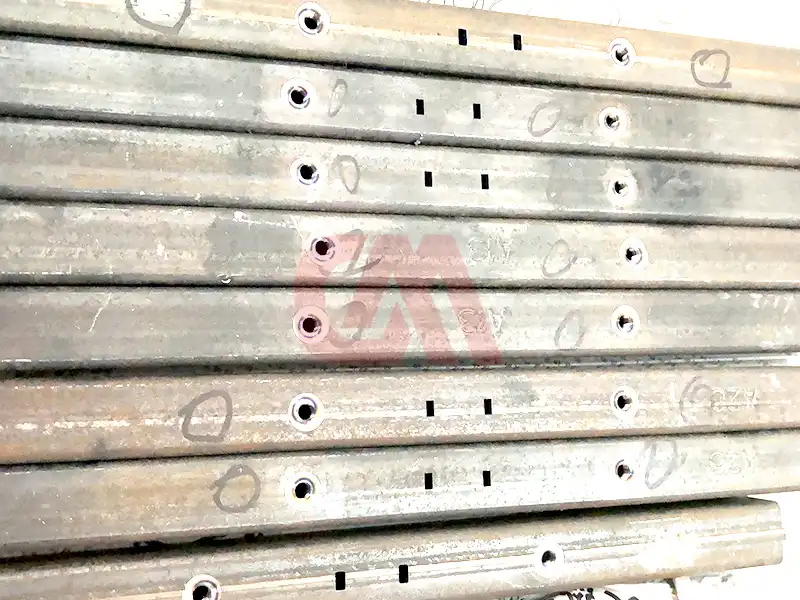 Рисунок 2: Фрикционное термосверление Flowdrill и раскатывание резьбы в квадратной трубе из углеродистой стали для производства спортивных тренажеров.
4. Стандартизированный технологический процесс и параметры сверления на станках с ЧПУ
Этап 1: Жесткое базирование и зажим детали
Использование многопозиционных пневматических самоцентрирующихся или гидравлических тисков позволяет надежно фиксировать длинномерные трубы без деформации внешних стенок. Сервоприводные системы позиционирования гарантируют точную привязку нулевой точки по всей длине до $6\text{ м}$.
Этап 2: Выбор режущего инструмента
- Углеродистая сталь (Ст3 / Q235 / A36): Монолитные твердосплавные сверла с покрытием TiAlN и углом при вершине 140°.
- Нержавеющая сталь (AISI 304 / 316): Твердосплавные сверла с каналом внутренней подачи СОЖ под высоким давлением (20–40 бар) для предотвращения наклепа.
- Создание резьбы в тонкостенном профиле: Твердосплавные пуансоны для термосверления Flowdrill в комбинации с бесстружечными метчиками-раскатниками.
Этап 3: Рекомендуемые режимы резания и параметры обработки
| Материал | Профиль трубы / Толщина стенки | Диаметр отверстия / Резьба | Частота вращения шпинделя (об/мин) | Подача (мм/мин) | Технология / Тип инструмента |
|---|---|---|---|---|---|
| Углеродистая сталь (Q235) | 50 × 50 × 2,0 мм | M8 (7,3 мм) | 2 800 – 3 200 | 200 – 280 | Твердосплавное сверло / Flowdrill |
| Нержавеющая сталь (AISI 304) | 40 × 40 × 1,5 мм | M6 (5,3 мм) | 1 800 – 2 200 | 120 – 160 | Монолитный твердосплав с покрытием |
| Алюминиевый сплав (6061-T6) | 60 × 60 × 3,0 мм | 10,0 мм | 4 500 – 6 000 | 450 – 650 | 2-заходное твердосплавное сверло без покрытия |
| Конструкционная сталь | 100 × 100 × 5,0 мм | M10 (9,2 мм) | 1 400 – 1 800 | 150 – 200 | Фрикционное термосверление + Метчик-раскатник |
5. Максимизация ROI с помощью многошпиндельных станков с ЧПУ
Внедрение двухпозиционных или многошпиндельных сверлильно-резьбонарезных станков с ЧПУ позволяет производить загрузку заготовки одновременно с обработкой (маятниковая схема). Двухпозиционная обработка сводит вспомогательное время на загрузку к нулю, обеспечивая рост производительности до 300% по сравнению с традиционными одношпиндельными станками с ЧПУ.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.