Khoan lỗ trên thép hộp vuông và các thanh profile rỗng là một quy trình gia công cơ khí quan trọng trong các ngành sản xuất thiết bị thể thao, khung nội thất, sát xi ô tô, khung giá đỡ pin mặt trời và kết cấu thép kiến trúc. Tuy nhiên, phương pháp khoan bàn thủ công truyền thống thường gây ra hiện tượng móp méo thành ống, tạo ba via lớn, sai lệch dung sai khoảng cách lỗ và tốn nhiều chi phí nhân công.
Để đạt được độ chính xác cao, mép cắt sạch không ba via và thời gian chu kỳ gia công nhanh, doanh nghiệp cần hiểu rõ đặc tính động học khi gia công ống thành mỏng và chuyển đổi từ phương pháp thủ công sang công nghệ máy khoan ống CNC chuyên dụng.
1. Những Thách Thức Kỹ Thuật Lớn Khi Khoan Thép Hộp Vuông
Thép hộp vuông có các đặc tính cấu trúc và luyện kim đặc thù gây khó khăn cho quá trình khoan cơ học:
- Biến dạng ống thành mỏng: Do thiếu bệ đỡ bên trong, bề mặt phía trên của ống thành mỏng (1.0 mm – 3.0 mm) dễ bị lõm vào trong dưới tác động của lực ép dọc trục từ mũi khoan.
- Hình thành ba via lớn: Ba via ở mép thoát phoi bên trong lòng ống rất khó tiếp cận và làm sạch, phát sinh thêm công đoạn mài ba via thứ cấp tốn kém (không đạt tiêu chuẩn mép cắt ISO 13715).
- Lệch tâm tại các góc bo tròn: Mũi khoan tiêu chuẩn có xu hướng bị trượt hoặc lệch hướng khi khoan gần các góc bo ngoài của thép hộp cán nguội.
- Độ chính xác khoảng cách lỗ thấp: Sự giãn nở nhiệt và sai số khi lấy dấu thủ công dẫn đến sai lệch khoảng cách tâm giữa các lỗ, gây khó khăn cho quá trình lắp ráp sau này.
2. So Sánh Các Công Nghệ Khoan Ống Hiện Nay
2.1 Khoan Thủ Công & Máy Khoan Từ Cầm Tay
Mặc dù phù hợp để gia công mẫu thử hoặc sửa chữa nhỏ, khoan bàn thủ công thường gây ra sai số tọa độ lỗ lớn ($\pm 0.5\text{ mm}$), người vận hành nhanh mệt mỏi và tỷ lệ phế phẩm cao khi lắp ráp.
2.2 Đột Dập Cơ Khí
Phương pháp đột dập có tốc độ nhanh nhưng gặp nhiều hạn chế: yêu cầu bộ khuôn dập tôi cứng chuyên dụng đắt đỏ, dễ gây móp méo thành ống đối với các profile dày ($>3\text{ mm}$), và tạo ra các vết nứt vi mô dọc theo vùng mép biến dạng nguội.
2.3 Trung Tâm Gia Công Đứng Tiêu Chuẩn (VMC)
Máy phay CNC VMC 3 trục tiêu chuẩn đảm bảo độ chính xác cao nhưng lại bị giới hạn về chiều dài bàn máy khi gia công các thanh profile dài ($3\text{ m} - 6\text{ m}$), thời gian gá đặt phôi lâu và chi phí vận hành trên giờ cao.
2.4 Máy Khoan CNC Chuyên Dụng Cho Thép Hộp & Thanh Profile
Máy khoan CNC chuyên dụng cho thanh profile được thiết kế với trục chính tốc độ cao, hệ thống kẹp khí nén chuyên dụng, bộ chia độ tự động và tích hợp công nghệ khoan nóng chảy ma sát kết hợp taro – đạt dung sai khoảng cách lỗ cực nhỏ trong khoảng $\pm 0.05\text{ mm}$.
 Hình 1: Máy khoan taro nóng chảy CNC hiệu suất cao được thiết kế cho các thanh thép hộp vuông và chữ nhật dài.
3. Giải Pháp Tiên Tiến: Công Nghệ Khoan Nóng Chảy Ma Sát (Flowdrilling)
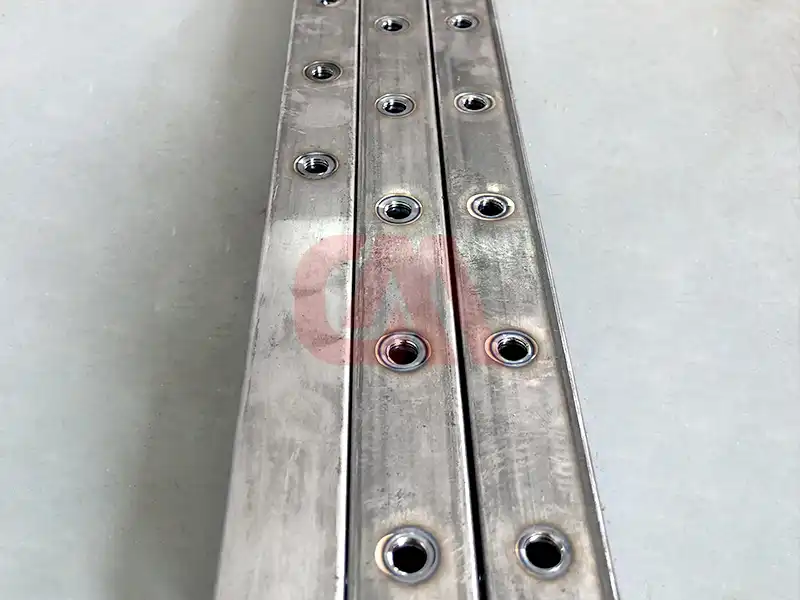
Khi cần tạo ren tiêu chuẩn trên thép hộp thành mỏng, phương pháp khoan truyền thống bắt buộc phải sử dụng đai ốc tán (tán rút) hoặc đai ốc hàn. Công nghệ khoan nóng chảy ma sát (Flowdrilling) sử dụng tốc độ vòng quay cực cao và áp lực dọc trục để nung nóng mũi khoan hợp kim vonfram lên mức $600^\circ\text{C} - 800^\circ\text{C}$, làm nóng chảy dẻo kim loại cục bộ và đẩy vật liệu xuống dưới tạo thành một ống lót có độ dày gấp 3 đến 4 lần thành ống ban đầu. Ống lót này sau đó được taro ép (taro định hình không phoi) để tạo ra các mối liên kết ren cường độ cao trong một chu trình tự động duy nhất.
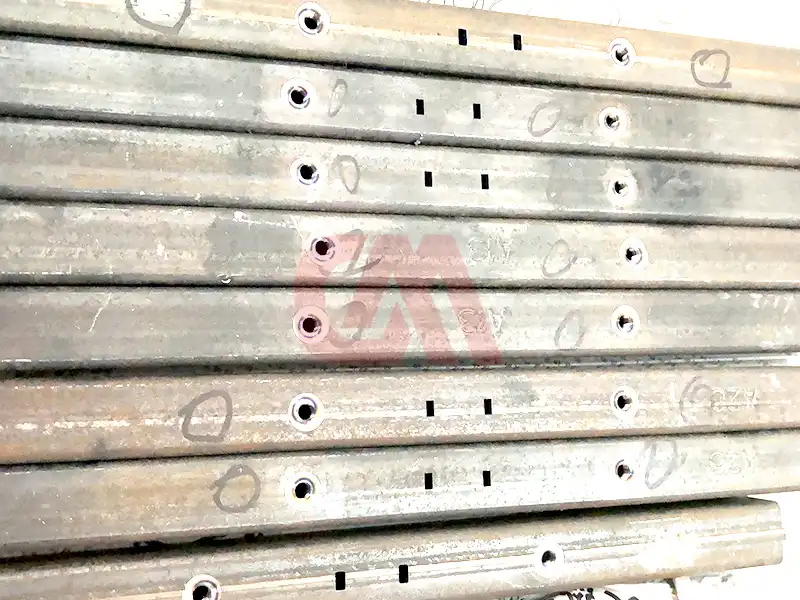 Hình 2: Quá trình khoan nóng chảy ma sát và tạo ren trên thép hộp cacbon dùng trong sản xuất thiết bị thể thao.
4. Quy Trình & Thông Số Chuẩn Khi Khoan Ống Bằng Máy CNC
Bước 1: Kẹp Chặt Phôi & Định Vị Điểm Gốc (Zero Point)
Sử dụng các ê tô kẹp tự định tâm bằng khí nén đa điểm hoặc đồ gá thủy lực để cố định các thanh thép hộp dài mà không làm móp méo thành ống. Hệ thống định vị truyền động bằng động cơ Servo đảm bảo căn chỉnh điểm gốc chính xác trên toàn bộ chiều dài phôi lên tới $6\text{ m}$.
Bước 2: Lựa Chọn Dao Cụ
- Thép cacbon (Q235 / A36): Sử dụng mũi khoan hợp kim nguyên khối phủ TiAlN với góc đỉnh 140° (split point).
- Thép không gỉ (Inox 304 / 316): Sử dụng mũi khoan hợp kim có phủ, tích hợp đường tưới nguội xuyên tâm (áp lực 20–40 bar) để kiểm soát hiện tượng biến cứng bề mặt.
- Liên kết ren trên profile thành mỏng: Sử dụng mũi khoan nóng chảy hợp kim vonfram kết hợp với mũi taro ép (taro không phoi).
Bước 3: Thông Số Cắt Gọt & Khoan Khuyến Nghị
| Vật liệu | Profile ống / Độ dày thành | Đường kính lỗ | Tốc độ trục chính (vòng/phút - RPM) | Lượng chạy dao (mm/phút) | Công nghệ / Loại dao cụ |
|---|---|---|---|---|---|
| Thép mềm (Q235) | 50 × 50 × 2.0 mm | M8 (7.3 mm) | 2,800 – 3,200 | 200 – 280 | Mũi khoan hợp kim / Khoan nóng chảy |
| Thép không gỉ (Inox 304) | 40 × 40 × 1.5 mm | M6 (5.3 mm) | 1,800 – 2,200 | 120 – 160 | Hợp kim nguyên khối có phủ |
| Nhôm (6061-T6) | 60 × 60 × 3.0 mm | 10.0 mm | 4,500 – 6,000 | 450 – 650 | Mũi khoan hợp kim 2 lưỡi cắt không phủ |
| Thép cacbon kết cấu | 100 × 100 × 5.0 mm | M10 (9.2 mm) | 1,400 – 1,800 | 150 – 200 | Khoan nóng chảy + Taro ép |
5. Tối Ưu Hóa ROI Với Giải Pháp Máy CNC Nhiều Trục Chính
Đầu tư vào hệ thống máy khoan ống CNC hai trạm gia công hoặc nhiều trục chính cho phép người vận hành vừa gá phôi vừa gia công đồng thời (gia công luân phiên). Thiết kế hai trạm giúp giảm thời gian gá đặt phôi phi sản xuất về mức bằng không, mang lại hiệu suất tăng trưởng lên tới 300% so với các dòng máy CNC 1 trục chính truyền thống.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.