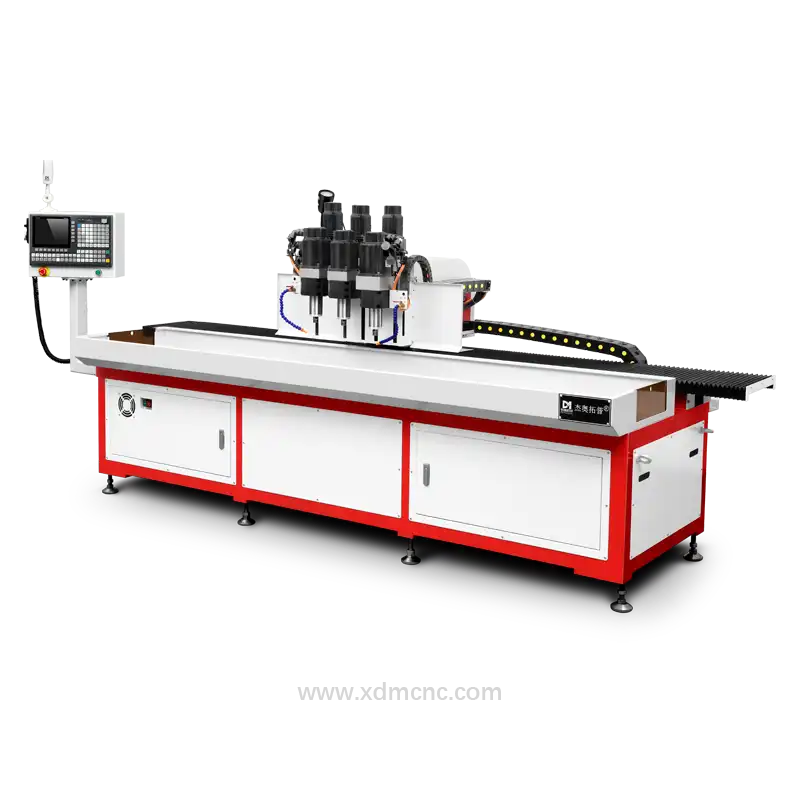
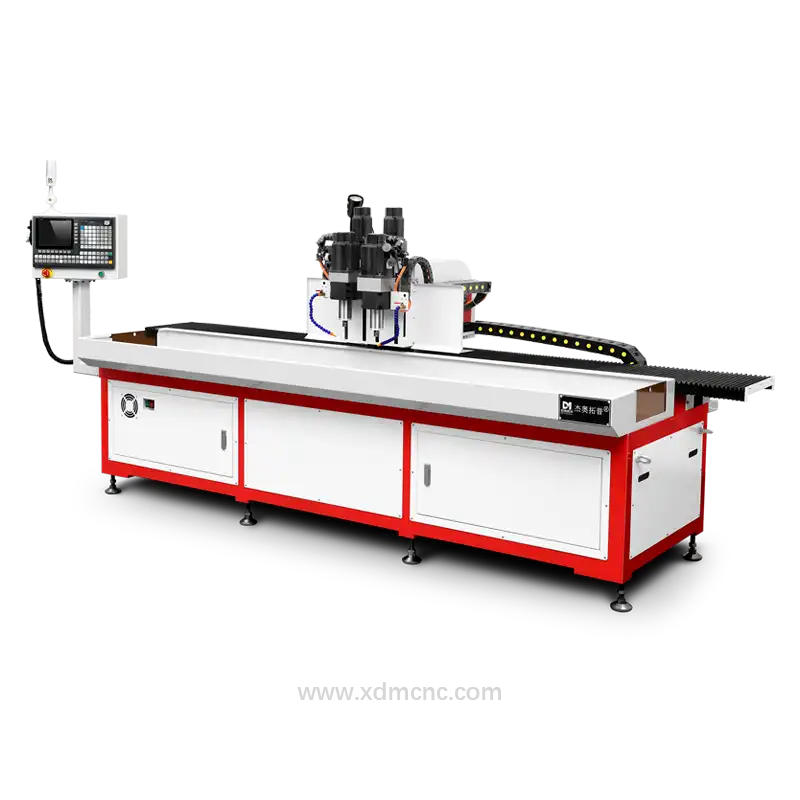
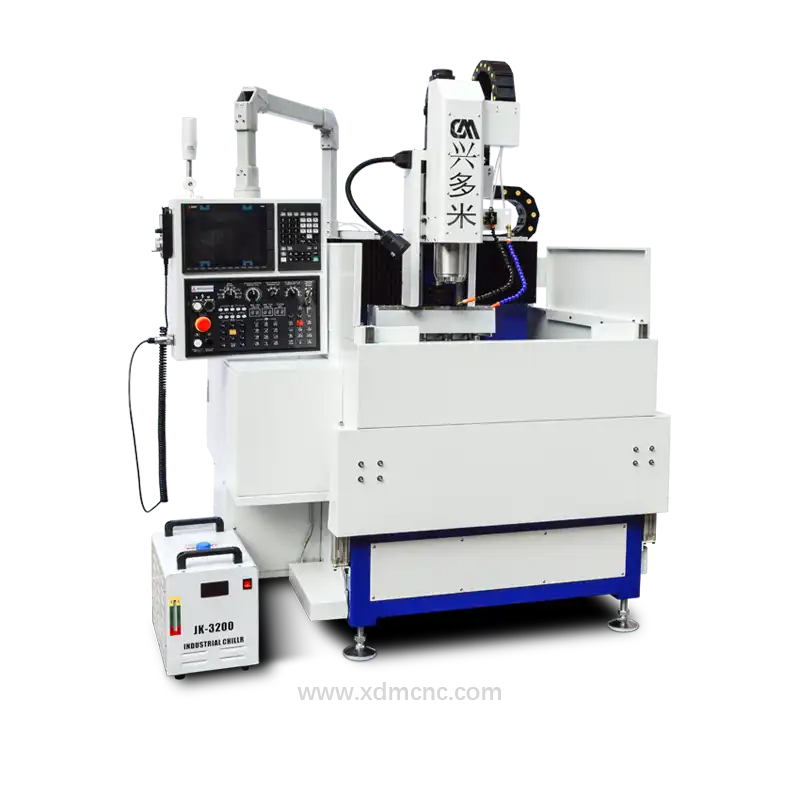
Появление новых технологий сверления на станках с ЧПУ знаменует собой крупный прорыв в области сверхпрецизионной металлообработки. Наукоемкие отрасли — авиационное двигателестроение, производство полупроводников, солнечная фотовольтаика, плоские дисплеи, микролитье и медицинское оборудование — требуют беспрецедентной плотности отверстий, строжайших допусков и неразрушающей обработки высокотехнологичных материалов.
Ранее точность изготовления деталей для авиационных двигателей сталкивалась с технологическими ограничениями традиционных методов обработки. Внедрение современных станков с ЧПУ для прецизионного микросверления позволяет успешно преодолеть эти барьеры и обеспечить высокопроизводительный серийный выпуск микроструктур, изготовление которых ранее было невозможным или экономически нецелесообразным.
1. Прецизионное сверление отверстий на станках с ЧПУ в аэрокосмической отрасли и двигателестроении
В газотурбинных двигателях рабочие и направляющие лопатки турбин работают под постоянным воздействием тепловых нагрузок, превышающих 1400 °C. Чтобы предотвратить деградацию структуры металла и оплавление, инженеры проектируют сложные системы отверстий пленочного охлаждения, создающие защитный пограничный слой охлаждающего воздуха над поверхностью лопатки.
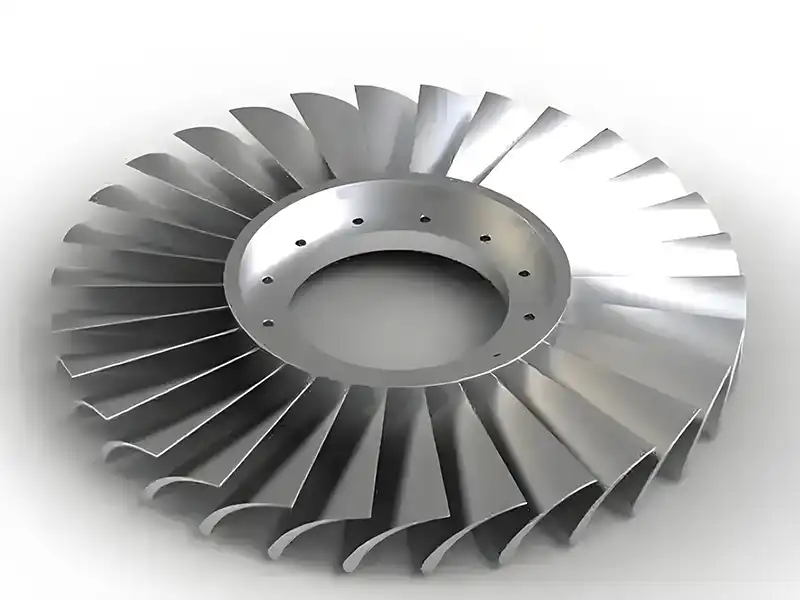
Сложности выполнения микроотверстий в лопатках турбин
- Микродиаметры: Диаметр охлаждающих отверстий варьируется от 100 до 700 микрон (мкм).
- Сложные пространственные углы: Углы сверления составляют от 15° до 90° относительно сложных криволинейных контуров лопатки.
- Некруглая геометрия: Для оптимизации покрытия воздухом выходы отверстий часто выполняются веерообразными (диффузорными), трапециевидными или прямоугольными.
- Обработка жаропрочных сплавов и покрытий: Лопатки изготавливаются из жаропрочных никелевых сплавов (например, Inconel 718, René 80) и покрываются токонепроводящими теплозащитными керамическими покрытиями (TBC) на основе оксида циркония, стабилизированного оксидом иттрия (YSZ).
Почему передовые технологии сверления с ЧПУ превосходят электроэрозионную обработку (EDM)
Хотя высокоскоростная электроэрозионная обработка (EDM) ранее широко применялась для создания охлаждающих отверстий, она имеет серьезные недостатки: 1. Износ инструмента: Электроды-инструменты при высокоскоростной электроэрозии быстро изнашиваются, что приводит к нестабильности размеров. 2. Ограничения по материалам: Электроэрозия требует токопроводящих материалов. Она неспособна обрабатывать керамические покрытия TBC или перспективные неметаллические композиты без растрескивания и расслоения. 3. Зона термического влияния (ЗТВ): После EDM остается белый измененный слой с микротрещинами, существенно снижающий усталостную прочность детали. 4. Удаление стружки/шлама: Низкая скорость искровой эрозии и затрудненная промывка ограничивают автоматизацию серийного производства.
Современные решения для сверления с ЧПУ устраняют эти ограничения за счет интеграции бесконтактной или высокоскоростной механической микрообработки. Обладая нулевой механической деформацией, повторяемостью позиционирования в пределах ±0,002 мм и высокой универсальностью по отношению к материалам, передовые технологии сверления с ЧПУ обеспечивают получение чистых микроотверстий без заусенцев как в токопроводящих сплавах, так и в изолирующих керамических покрытиях.
Более того, благодаря интеграции многоосевых систем ЧПУ и фирменных алгоритмов спиральной траектории сверления, инженеры могут формировать сложные диффузорные (веерообразные) выходы отверстий за один установ детали, достигая лучших мировых показателей в аэрокосмическом производстве.
2. Применение станков с ЧПУ для микросверления в производстве 3C-электроники
Сектор 3C-электроники (компьютеры, связь и потребительская электроника) является еще одним ключевым драйвером развития технологий микросверления. Современная электроника требует сверхвысокой плотности отверстий, высокой скорости обработки и безупречного качества кромок.
Ключевые сферы применения в 3C-электронике:
- Микроотверстия HDI-плат: Скоростное сверление межслойных микроотверстий (via) в печатных платах высокой плотности диаметром менее 0,15 мм.
- Разделение пластин и полупроводниковая обработка: Прецизионное микросверление сетки отверстий и пазов на подложках из кремния, кварца и силовых полупроводников.
- Твердые и хрупкие материалы: Сверление ответственных элементов корпусов из искусственного сапфира, химически закаленного стекла, технической керамики и графена.
С ростом использования в смартфонах и носимых устройствах стойких к царапинам сапфировых стекол, структурной керамики и стеклянных задних панелей традиционная штамповка стала непригодна из-за риска растрескивания. Сверлильные станки с ЧПУ для микроотверстий обеспечивают высокие скорости вращения шпинделя (от 60 000 до 120 000 об/мин), контролируемую динамику усилия и минимальное тепловыделение, являясь незаменимым звеном автоматизированных линий 3C-производства.
3. Сравнительный анализ: микросверление на станках с ЧПУ и традиционная микрообработка
| Характеристика / Показатель | Передовое микросверление с ЧПУ | Высокоскоростная электроэрозия (EDM) | Традиционное механическое сверление |
|---|---|---|---|
| Совместимость с материалами | Металлы, керамика, сапфир, покрытия TBC, композиты | Только токопроводящие металлы | Мягкие металлы и пластики |
| Диапазон диаметров отверстий | 100 мкм – 3,0 мм | 150 мкм – 2,0 мм | > 1,0 мм |
| Точность позиционирования | ±0,002 мм | ±0,010 мм | ±0,050 мм |
| Зона термического влияния (ЗТВ) | Отсутствует / незначительная | Присутствует (требуется постобработка) | Отсутствует |
| Фасонные / диффузорные отверстия | Интегрировано через спиральную ЧПУ-траекторию | Требуются фасонные электроды | Невозможно |
Заключение и перспективы отрасли
От повышения топливной эффективности авиационных двигателей нового поколения до обработки ультратонкого стекла и полупроводниковых пластин в потребительской электронике — сфера применения новых технологий сверления на станках с ЧПУ стремительно расширяется. Интегрируя многоосевое управление движением, систему контроля поломки инструмента в реальном времени и сверхвысокоскоростные шпиндели, компания DUOMI CNC предлагает высокоточные решения для микросверления, адаптированные под задачи высокопроизводительного серийного производства.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.