Аннотация
Технология ультразвукового сверления — это передовой комбинированный метод механической обработки, накладывающий высокочастотные осевые механические колебания на традиционное вращательное движение инструмента. За счет сочетания кинематического ударного резания с высокоскоростным вращением ультразвуковое сверление выводит высокоточное производство на новый уровень. Метод обеспечивает существенно минимизированное термомеханическое напряжение, микроскопическую точность обработки и превосходную адаптивность при работе со сверхтвердыми, хрупкими и композитными материалами.
В данной статье систематически оцениваются физические принципы, показатели производительности, ключевые сценарии промышленного применения и коммерческие перспективы технологии ультразвукового сверления в мировом секторе прецизионной обработки на станках с ЧПУ.
Технические принципы и физико-механические процессы
Ультразвуковое сверление осуществляется путем нанесения непрерывных осевых микроударов с помощью специализированного шпиндельного узла с пьезоэлектрическим преобразователем. Режущий инструмент совершает колебания на частотах от 20 кГц до 40 кГц с микроамплитудой от 5 мкм до 50 мкм.
+-------------------------------------------------------------------------+
|             Ультразвуковой пьезопреобразователь шпинделя                |
|              (Высокочастотные колебания 20 кГц - 40 кГц)                |
+------------------------------------+------------------------------------+
                                     |
                                     v
+-------------------------------------------------------------------------+
|                       Прерывистое микрорезание                          |
|        (Вибродробление стружки и динамическое перераспределение сил)    |
+------------------------------------+------------------------------------+
                                     |
                                     v
+-------------------------------------------------------------------------+
|   - Точность отверстий ±2 мкм  - Шероховатость Ra < 0,1 мкм             |
|   - Снижение температуры 30-50%- Снижение остаточных напряжений 60-80%   |
+-------------------------------------------------------------------------+
Основные физико-механические факторы:
- Эффект вибродробления стружки (Vibration Chip Fragmentation): Высокочастотные динамические ускорения приводят к моментальному ломанию стружки. Это полностью исключает образование сливной стружки, засорение канавок и заклинивание инструмента при глубоком микросверлении.
- Управление термомеханическим сопряжением: Прерывистый микроконтакт создает динамические циклы высокочастотного охлаждения, снижая температуру в локальной зоне резания на 30%–50% по сравнению с традиционным сверлением.
- Перераспределение поля напряжений: Быстрое импульсное нагружение изменяет распределение напряжений в плоскости сдвига, снижая динамические остаточные напряжения в обработанном материале на 60%–80%.
Core Performance Indicators (Ключевые показатели эффективности)
| Параметр / Показатель | Традиционная обработка | Ультразвуковое сверление | Технологический эффект |
|---|---|---|---|
| Точность диаметра отверстия | ±10 мкм – ±25 мкм | ±2 мкм (для микроотверстий < 1,0 мм) | Обеспечивает сверхточную посадку сопрягаемых деталей |
| Скорость обработки (стекло/керамика) | Базовый уровень (1x) | В 3–5 раз быстрее | Существенный рост производительности |
| Шероховатость поверхности (Ra) | 0,8 мкм – 1,6 мкм | Ra < 0,1 мкм (для конструкционной керамики) | Исключает операции финишной полировки |
| Расход СОЖ | Базовый уровень (100%) | Снижение на 70% | Соответствует экологическим стандартам ЕС (ESPR) |
| Остаточные mechanical напряжения | Высокие динамические напряжения | На 60% – 80% ниже | Предотвращает образование микротрещин |
Практическое применение в промышленности и кейсы
1. Аэрокосмическая отрасль и композитные структуры (ПКМ / CFRP)
При сверлении полимеров, армированных углеволокном (ПКМ/CFRP), традиционные механические методы вызывают расслоение и разрыв волокон на входе/выходе, при этом уровень брака достигает 15%. Ультразвуковое сверление подавляет межслойный сдвиг, ограничивая зону повреждения от деламинации величиной < 0,5 мм. * Производство крыла Airbus A350: Полное внедрение ультразвуковых станков с ЧПУ сократило цикл сборки обшивки композитного крыла на 120 часов на одну технологическую единицу. * Интеграция Boeing и Trumpf: Автоматизированные 5-осевые ультразвуковые обрабатывающие центры выполняют сверление многослойных титан-композитных (Titanium/CFRP) пакетов за один проход без образования заусенцев и термической деградации смолы.
2. Производство медицинского оборудования и биоимплантатов
Полимеры медицинского назначения, такие как PEEK (полиэфирэфиркетон), и титановые сплавы для имплантатов (Ti-6Al-4V) требуют строгих допусков на диаметр отверстий (≤ 10 мкм). Ультразвуковое сверление обеспечивает чистое нетермическое резание, предотвращая термическую деградацию полимера при изготовлении транспедикулярных винтов и хирургических направляющих. Под влиянием роста рынка ортопедической навигации, достигшего $4,7 млрд в 2023 году (CAGR 8,2%), спрос на специализированные ультразвуковые установки микросверления продолжает стремительно расти.
3. Корпусирование полупроводников и микроотверстия
Традиционное микросверление сталкивается с риском поломки инструмента при диаметрах менее 0,15 мм. Технология ультразвукового сверления уверенно преодолевает этот барьер, позволяя формировать межсоединения высокой плотности (микроотверстия) диаметром до 50 мкм на хрупких подложках интегральных схем. * Гибридные лазерно-ультразвуковые системы: Производители оборудования, такие как японская корпорация DISCO, интегрировали гибридные ультразвуковые и лазерные модули, достигнув производительности 0,8 секунды на отверстие на линиях 3D-упаковки полупроводников.
4. Компоненты для транспорта на новых источниках энергии (NEV / электромобили)
Для высоковольтных архитектур электромобилей (800 В) керамические изолирующие пластины из нитрида кремния ($Si_3N_4$) представляют проблему из-за высокой хрупкости. Ультразвуковое сверление предотвращает сколы кромок и микротрещины, повышая общий выход годной продукции с 68% до 95%. На современных заводах по производству аккумуляторов (например, CATL) более 96% керамических высоковольтных уплотнительных элементов обрабатываются на ультразвуковых станках с ЧПУ.
Динамика рынка и развитие цепочки поставок
Согласно отчетам MarketsandMarkets, мировой рынок оборудования для прецизионной металлообработки вырастет до $14,6 млрд к 2027 году. В этом сегменте доли ультразвуковых обрабатывающих систем расширяются с 9,3% в 2022 году до 17,5% к 2027 году.
Динамика доли ультразвуковой обработки на мировом рынке прецизионных станков:
2022: [=== 9.3% Ультразвук ===                ]
2027: [====== 17.5% Ультразвук ======         ] (Целевой объем рынка: $14.6 млрд)
Структура цепочки поставок:
- Компоненты (Upstream): Разработчики пьезокерамики (например, PI Corporation) внедряют сверхвысокотемпературные преобразователи с рабочей температурой выше 300°C для непрерывных тяжелых режимов обработки.
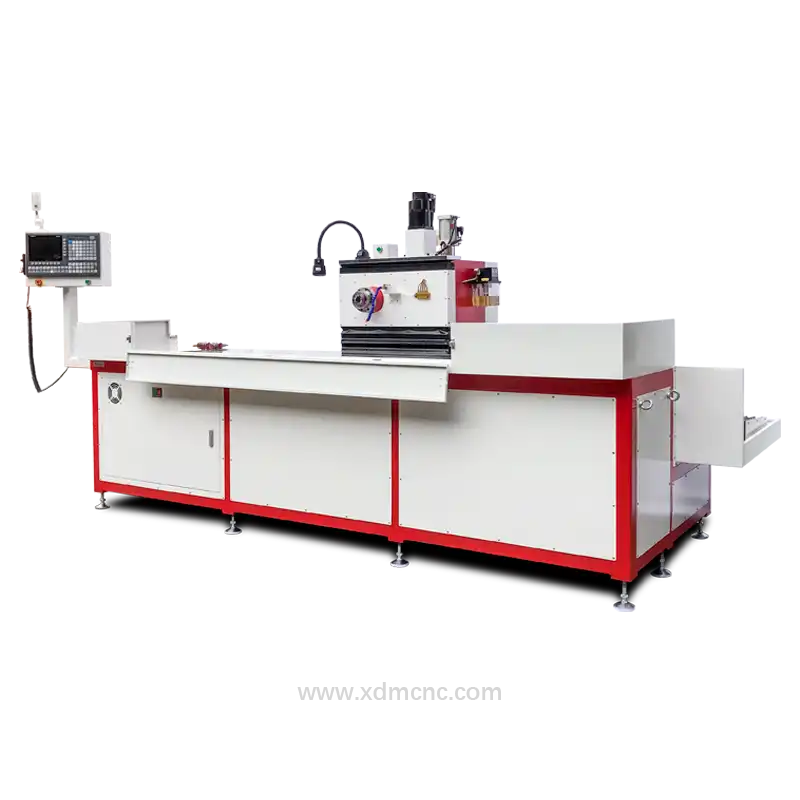
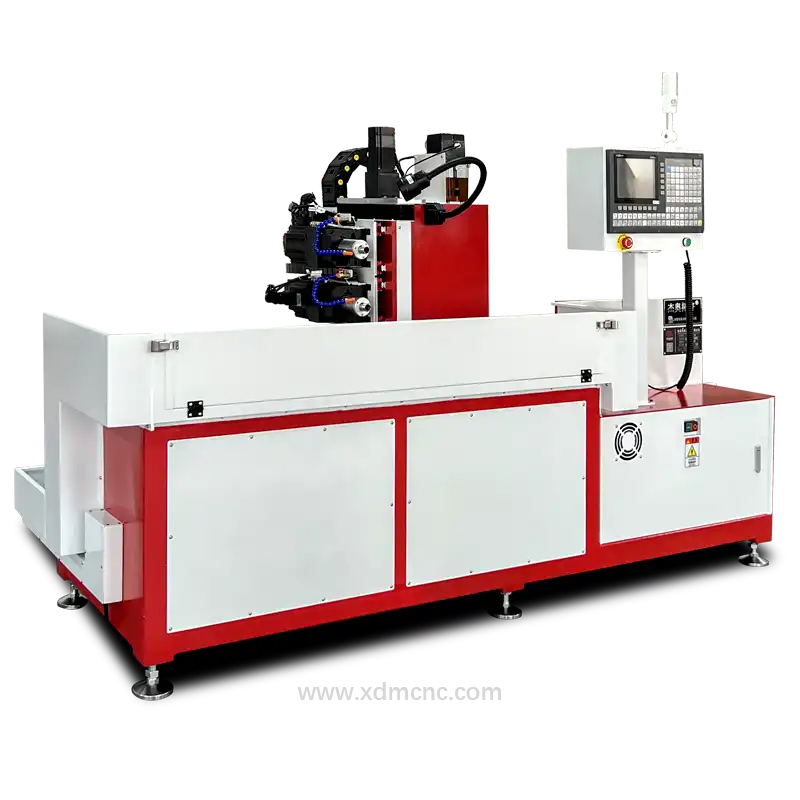
- Станкостроение (Midstream): Производители станков с ЧПУ, включая GF Machining Solutions, Brother Industries и DUOMI CNC, разрабатывают модульные ультразвуковые шпиндели, способные интегрироваться в стандартные 3-осевые и 5-осевые платформы с ЧПУ.
- Облачные экосистемы (Downstream): Цифровые двойники технологических процессов позволяют передавать через облачные сервисы оптимизированные параметры частот колебаний и подач на производственные площадки по всему миру.
Технические проблемы и инженерные решения
- Себестоимость пьезопреобразователей: На пьезоэлектрические транзисторы и излучатели приходится до 40% от общей стоимости ультразвуковой головки. Исследования в области монокристаллов ниобата лития ($LiNbO_3$) направлены на снижение себестоимости при одновременном повышении акустического КПД.
- Алгоритмы управления вибрацией: Адаптивные алгоритмы ИИ (такие как управление с обратной связью на базе цифровых двойников) активно компенсируют смещение резонансной частоты, вызванное температурным расширением при черновой и получистовой обработке.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.