Прецизионное сверление микроотверстий в алюминиевых корпусах Bluetooth-колонок
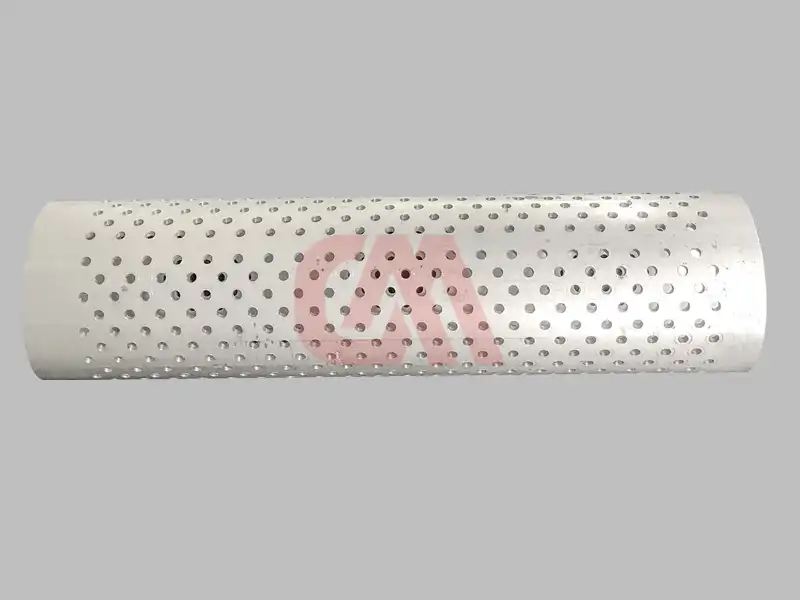
В современной акустической инженерии анодированный алюминиевый корпус Bluetooth-колонки из сплава 6061 выполняет двоякую функцию: служит конструктивной акустической камерой и премиальным элементом дизайна. Для достижения максимальной чистоты звучания требуется создание плотных массивов звукопроводящих микроотверстий диаметром от 0,5 мм до 1,2 мм на сложных изогнутых поверхностях.
Чтобы обеспечить акустическую прозрачность без потери механической прочности, прецизионное сверление микроотверстий на станках с ЧПУ должно выдерживать жесткие допуски (стандарт ISO 2768-m тонкий класс, точность позиционирования в пределах ±0,01 мм).
+-----------------------------------------------------------------------+
|        КЛЮЧЕВЫЕ ПАРАМЕТРЫ ТЕХПРОЦЕССА (СВЕРЛЕНИЕ МИКРООТВЕРСТИЙ)       |
+-------------------+---------------------------------------------------+
| Скорость шпинделя | 45 000 об/мин (высокоскоростной прямой привод)     |
| Скорость подачи   | F1500 мм/мин                                      |
| Марка материала   | Алюминиевый сплав 6061-T6                         |
| Диаметр отверстия | 0,70 мм (допуск ±0,005 мм)                        |
| Глубина сверления | 2,32 мм (соотношение L/D ~3,3:1)                  |
| Система охлаждения| Минимальное количество смазки (MQL) / спирт-туман |
| Область применения| Bluetooth-колонки, саундбары, акустические решетки  |
+-------------------+---------------------------------------------------+
1. Технические сложности при сверлении плотных массивов акустических отверстий в алюминии
Серийное производство плотных массивов акустической перфорации на алюминиевых корпусах сталкивается с рядом металлургических и механических проблем:
A. Образование заусенцев на выходе сверла
Алюминиевые сплавы, такие как 6061-T6, обладают высокой пластичностью. При выходе сверла смещение материала приводит к образованию заусенцев высотой более 0,05 мм, которые перекрывают звук и портят внешний вид анодированной поверхности. Контроль высоты заусенцев на уровне менее 0,01 мм имеет решающее значение.
B. Износ инструмента и поломка микросверл
Сверление тысяч близко расположенных отверстий диаметром 0,7 мм подвергает твердосплавные микросверла экстремальной усталости на скручивание. Избыточное радиальное биение (>0,003 мм) приводит к мгновенной поломке сверла и остановке автоматического цикла.
C. Тепловое расширение и смещение шага отверстий
При высокой плотности сверления выделяется концентрированное тепло от трения. Неконтролируемый нагрев вызывает локальное тепловое расширение алюминиевой заготовки, приводит к накопленной погрешности межцентрового расстояния (шага) по всему массиву отверстий.
[Врезание микросверла] ---> [Образование нароста на кромке (BUE)] ---> [Заклинивание / поломка]
                                         │
                                         └--> Решение: 45 тыс. об/мин + MQL + стратегия с глубоким сверлением
2. Почему традиционные методы обработки не подходят
Традиционные методы производства не способны обеспечить баланс скорости, точности и гибкости при изготовлении акустических сеток:
| Метод обработки | Скорость шпинделя / инструмента | Точность позиционирования | Контроль заусенцев | Гибкость к изменениям дизайна |
|---|---|---|---|---|
| Стандартная обработка на ЧПУ | 8 000–12 000 об/мин | Средняя (±0,03 мм) | Низкий (крупные заусенцы) | Высокая |
| Штамповка | Н/Д (вырубка штампом) | Низкая (деформирует стенки) | Низкий (деформация кромок) | Низкая (дорогая оснастка) |
| Лазерная микроперфорация | Тепловой луч | Средняя (±0,02 мм) | Зона термического влияния (ЗТВ) | Высокая |
| Высокоскоростное сверление ЧПУ (DUOMI) | 45 000 об/мин | Высокая (±0,005 мм) | Отличный (заусенцы <0,01 мм) | Высокая (прямой код CAD/CAM) |
- Стандартным станкам с ЧПУ не хватает скорости вращения для поддержания скорости резания свыше 100 м/мин для сверл диаметром менее 1 мм, что приводит к разрыву материала вместо чистого сдвига.
- Штамповка деформирует изогнутые алюминиевые профили и искажает геометрию внутренних акустических камер.
- Лазерная резка оставляет окисленные кромки и оплавленные остатки, что ухудшает последующее химическое анодирование.
3. Высокоскоростные решения ЧПУ для перфорации микроотверстий
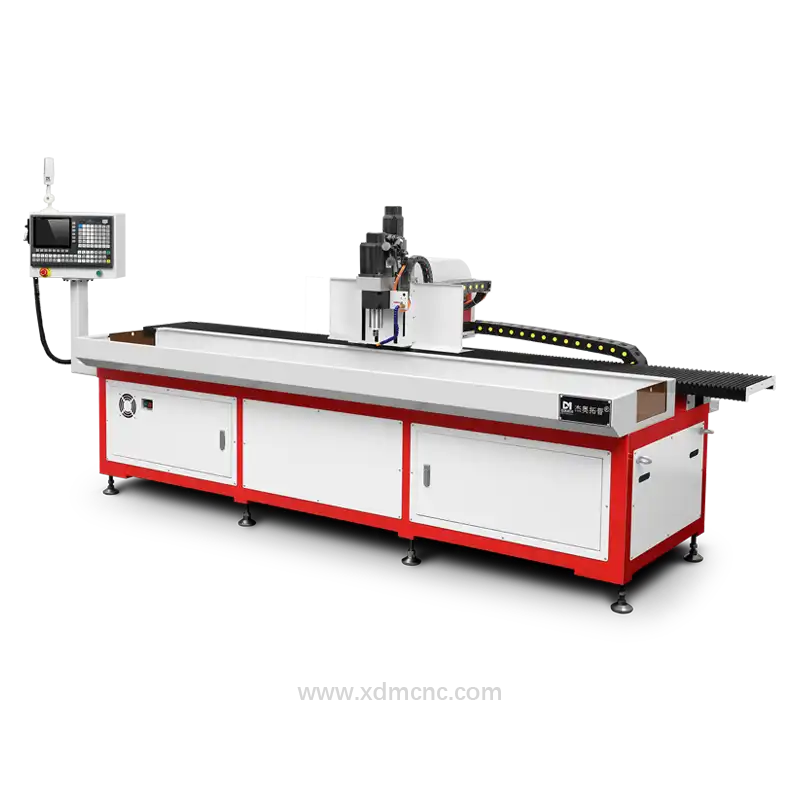
Компания DUOMI CNC устраняет ограничения производства акустических сеток благодаря интеграции сверхвысокоскоростных шпинделей, оптимизированных алгоритмов глубокого сверления с периодическим выводом инструмента и жесткой технологической оснастки для обработки за один установ.
Сверхвысокоскоростные шпиндели (до 45 000 об/мин)
Работа микросверл на скорости 45 000 об/мин обеспечивает оптимальную линейную скорость резания (Vc ≈ 100 м/мин для инструмента 0,7 мм). Высокие скорости резания снижают радиальную силу резания почти на 40%, предотвращая увод сверла, устраняя образование нароста (BUE) и обеспечивая гладкие стенки отверстий (Ra < 0,4 мкм).
Многоосевое позиционирование за один установ
Использование многоосевых многошпиндельных сверлильных станков с ЧПУ позволяет выполнять тысячи отверстий как на плоских, так и на пространственных 3D-поверхностях за одну операцию зажима. Это исключает накопленную погрешность базирования, сохраняя точность позиционирования всего массива отверстий в пределах ±0,01 мм.
Циклы глубокого сверления (Peck Drilling) с MQL-охлаждением
Динамическое глубокое сверление выводит инструмент с определенным шагом (шаг прерывания = 0,5×D) для мгновенной эвакуации стружки до ее пакетирования. В сочетании с минимальным количеством смазки (MQL) на основе спиртового тумана стружка эффективно охлаждается и выдувается без образования масляных остатков на акустической панели.
Динамический контроль биения инструмента
Поддержание динамического биения шпинделя на уровне менее 3 микрон (≤0,003 мм) вдвое увеличивает стойкость микроинструмента, обеспечивая стабильную непрерывную обработку тысяч отверстий без риска внезапной поломки.
Технологические преимущества для производства
- Выход годной продукции >99,5%: Однородные микроотверстия без заусенцев на выходе исключают необходимость ручной зачистки.
- Оптимизация времени цикла: Высокая скорость подачи (F1500 мм/мин) сокращает общее время обработки перфорации более чем на 60% по сравнению с традиционными фрезерными станками с ЧПУ.
- Готовность к анодированию: Чистая поверхность реза без термического окисления и масляных загрязнений позволяет передавать детали на линию анодирования сразу после сверления.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.