Как правильно сверлить алюминий: Полное руководство по промышленной обработке и сверлению труб
Эффективное сверление алюминия требует точной геометрии инструмента, оптимальных параметров резания и эффективного отвода тепла. Из-за высокой теплопроводности, низкой температуры плавления и высокой пластичности алюминиевые сплавы (такие как 6061-T6, 7075-T6 и 5052) склонны к налипанию на режущие кромки — явлению, известному как наростообразование (BUE). Без применения правильной технологии это приводит к засорению стружечных канавок, шероховатости поверхности, разбиению отверстий и поломке инструмента.
Независимо от того, работаете ли вы с листовым металлом, экструдированным структурным профилем или используете автоматический станок для сверления круглой алюминиевой трубы с ЧПУ, соблюдение отраслевых стандартов обеспечивает чистое, высокоскоростное сверление без заусенцев.
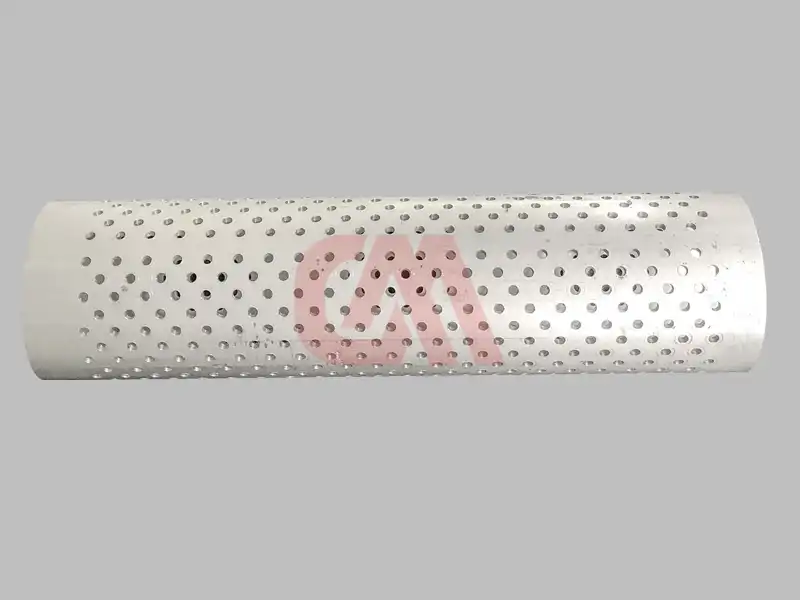 Рисунок 1: Высокоскоростное автоматическое сверление круглой алюминиевой трубы (диаметр отверстия 4 мм, толщина стенки 3 мм).
1. Выбор инструмента: Как выбрать лучшую геометрию сверла по алюминию
Геометрия инструмента и материал подложки определяют эвакуацию стружки и стойкость инструмента при сверлении цветных металлов, таких как алюминий.
Рекомендуемые материалы инструмента
- Быстрорежущая сталь (HSS и HSS-Co): Отличная вязкость для ручных операций и применения в мелкосерийном производстве. Добавка кобальта (M35/M42) обеспечивает повышенную термостойкость.
- Цельный твердый сплав (Monolithic Carbide): Промышленный стандарт для операций на станках с ЧПУ. Твердосплавные сверла выдерживают высокую скорость резания (SFM) и сохраняют остроту режущих кромок значительно дольше.
- Сверла с твердосплавными пластинами / Сменные пластины: Идеально подходят для крупносерийного производства и сверления толстостенных структурных труб.
Ключевые параметры геометрии инструмента
- Угол наклона винтовой канавки: Рекомендуются большие углы наклона (от 35° до 45°) для быстрого удаления непрерывной вязкой алюминиевой стружки.
- Угол при вершине: Угол 135° с крестообразной подточкой перемычки минимизирует увод сверла и исключает необходимость кернения при автоматической обработке. Для тонкостенных труб сверла с углом 118° или с параболической канавкой снижают образование заусенцев на выходе.
- Покрытия: Инструмент без покрытия (с зеркальной полировкой) минимизирует трение с мягким алюминием. При наличии покрытия используйте TiB2 (диборид титана) или DLC (алмазоподобное углеродное покрытие). Избегайте покрытий TiAlN, так как алюминий вступает в химическую реакцию с титаново-алюминиевыми элементами покрытия.
2. Режимы резания (Скорость вращения шпинделя и подача)
Определение правильной скорости резания (SFM) и линейной скорости имеет решающее значение. Алюминий допускает высокую скорость обработки, но неправильная подача вызывает трение и забивание канавок.
Рекомендуемые параметры резания для стандартных сплавов (например, 6061/6063)
| Диаметр инструмента (дюймы / мм) | Частота вращения для HSS (об/мин) | Частота вращения для твердого сплава (об/мин) | Подача (дюйм/об / мм/об) |
|---|---|---|---|
| 1/8" (3,175 мм) | 3 800 - 5 000 | 8 000 - 12 000 | 0,002 - 0,004 дюйм/об (0,05 - 0,10 мм) |
| 1/4" (6,35 мм) | 2 000 - 3 000 | 4 500 - 7 500 | 0,004 - 0,008 дюйм/об (0,10 - 0,20 мм) |
| 3/8" (9,525 мм) | 1 200 - 2 000 | 3 000 - 5 000 | 0,006 - 0,010 дюйм/об (0,15 - 0,25 мм) |
| 1/2" (12,7 мм) | 900 - 1 500 | 2 200 - 3 800 | 0,008 - 0,012 дюйм/об (0,20 - 0,30 мм) |
Формула для расчета частоты вращения шпинделя: $$\text{RPM} = \frac{\text{SFM} \times 3.82}{\text{Диаметр инструмента (дюймы)}}$$ Для алюминия целевая скорость резания SFM составляет 200–400 SFM для HSS и 600–1500+ SFM для твердого сплава.
3. Высокопроизводительная автоматизация сверления труб и профилей
Сверление тонкостенных круглых алюминиевых труб (например, диаметр отверстия 4 мм, толщина стенки 3 мм) сопряжено с особыми механическими трудностями: прогибом заготовки, деформацией трубы и образованием крупных заусенцев на внутренних стенках.
Ключевые преимущества автоматического станка для сверления круглых алюминиевых труб
- Пневматический / гидравлический зажим: Специальная технологическая оснастка с призматическими зажимами (V-block) надежно фиксирует тонкостенную трубу без деформации ее стенок.
- Многоосевое деление (индексация): Автоматические поворотные оси обеспечивают точное позиционирование для радиального сверления, группы отверстий или линейного шага.
- Управляемые циклы глубокого сверления: Высокоскоростные программы прерывистой подачи разрушают сливную стружку и подают СОЖ непосредственно в зону резания.
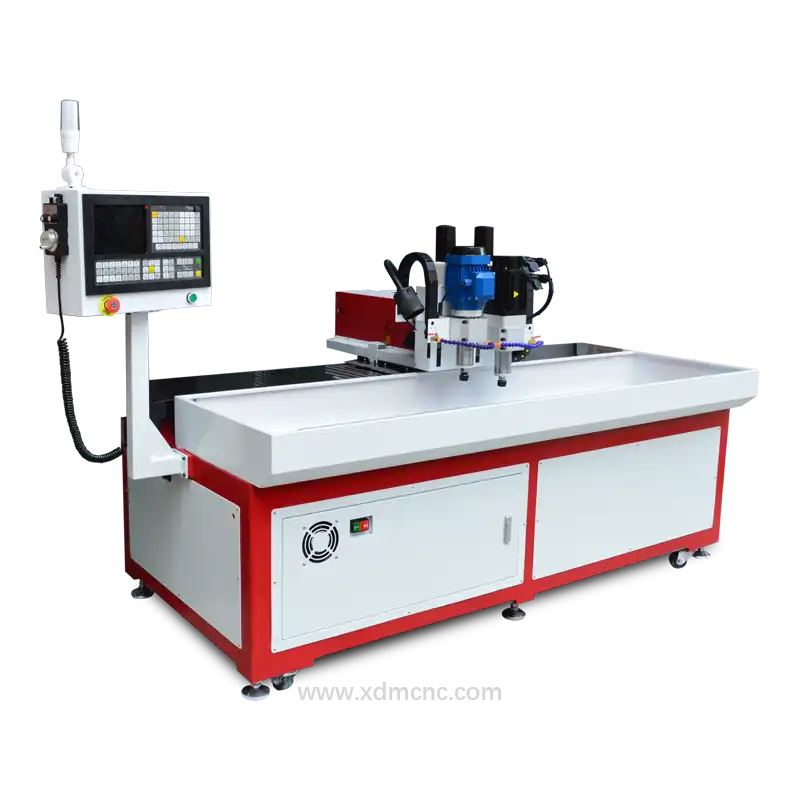
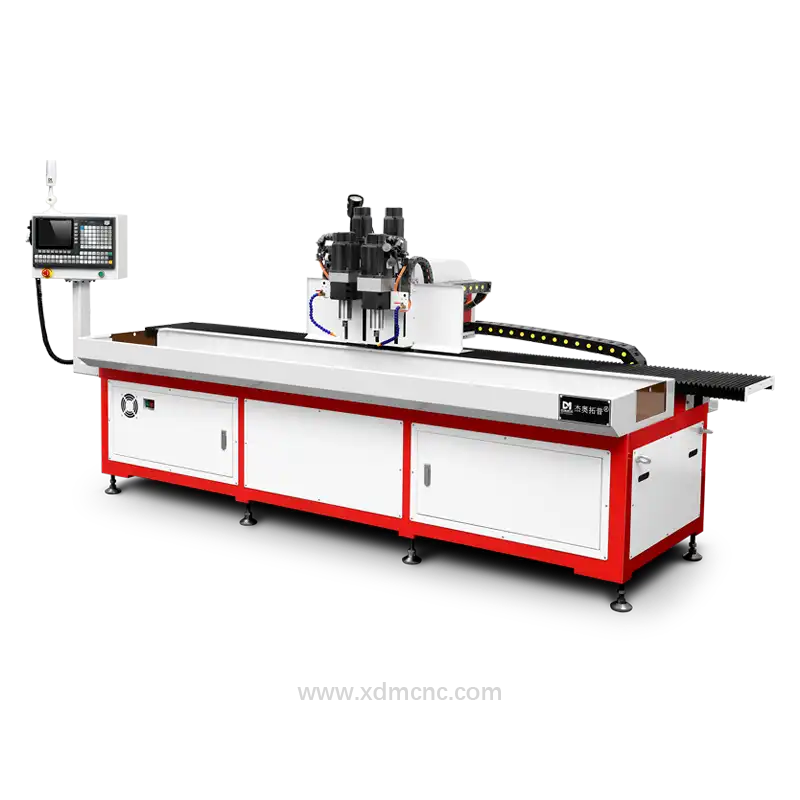
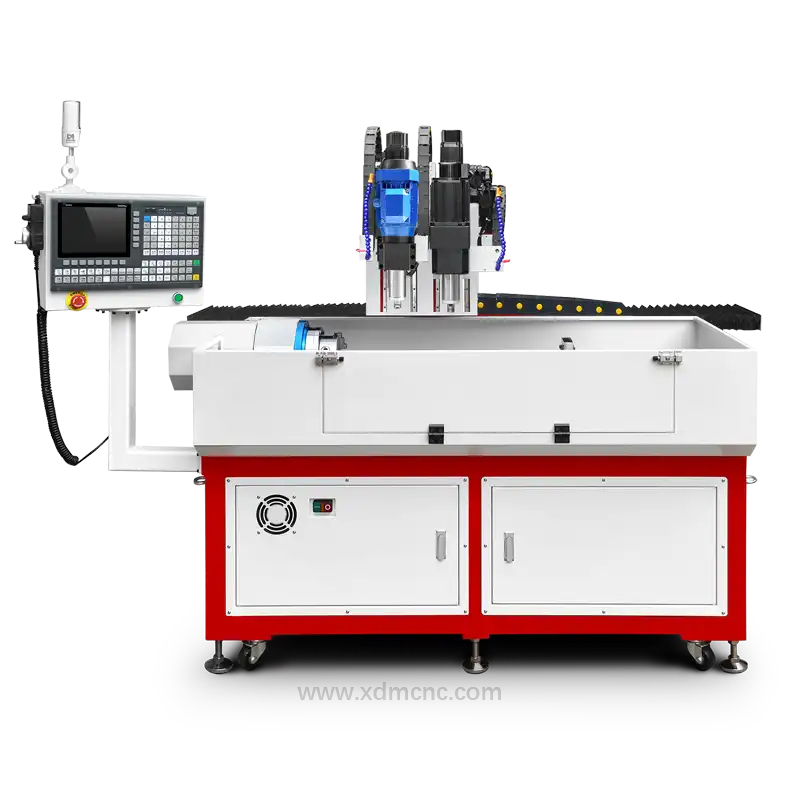
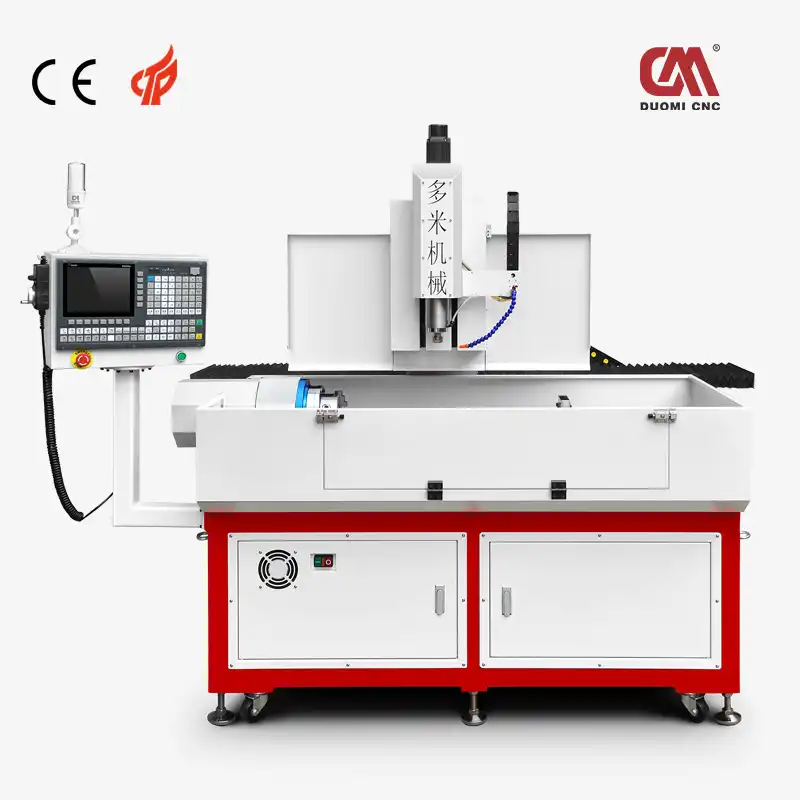 Рисунок 2: Промышленный 4-осевой сверлильный станок с ЧПУ, оптимизированный для высокопроизводительной обработки алюминиевых профилей.
4. Стратегии смазки и охлаждения
Охлаждение имеет решающее значение при сверлении алюминия для предотвращения теплового контакта и налипания материала на инструмент.
- Водорастворимая эмульсия СОЖ (концентрация 5%-10%): Оптимальное решение для систем ЧПУ; обеспечивает непрерывное охлаждение и вымывание стружки.
- Минимальное количество смазки (MQL): Использует масляный туман на растительной или спиртовой основе, подаваемый непосредственно на кончик инструмента. Снижает расход жидкости при эффективном удалении стружки.
- Смазочно-охлаждающая жидкость / спиртовой спрей: Эффективно для ручной обработки; изопропиловый спирт быстро снижает локальную температуру, не оставляя маслянистых следов.
5. Пошаговое руководство по получению чистых отверстий без заусенцев
- Установка и закрепление заготовки: Жестко зафиксируйте алюминиевый профиль для предотвращения вибраций и отжатия.
- Центрование / центровочное сверление: Используйте центровочное сверло с углом 90° или 120° на станках с ЧПУ (или кернер при ручном сверлении) во избежание увода инструмента.
- Подача СОЖ: Обеспечьте непрерывную подачу или подачу СОЖ под высоким давлением через стружечные канавки.
- Выполнение цикла глубокого сверления: Применяйте циклы с отводом инструмента через каждые 1–2 диаметра сверла для сброса накопившейся стружки.
- Снятие заусенцев: Используйте зенковку 90° или специальный инструмент для удаления микрозаусенцев на входе и выходе отверстия.
Итоговый чек-лист для точного сверления алюминия
- Инструмент: Твердосплавные сверла с полированной канавкой или покрытием TiB2 и большим углом спирали (35°–45°).
- Скорость и подача: Высокие обороты шпинделя в сочетании с активной подачей для обеспечения резания, а не трения.
- СОЖ: Эмульсия высокого давления или система минимальной смазки (MQL).
- Оборудование: Используйте специализированные станки для сверления круглых алюминиевых труб с ЧПУ для высокопроизводительной серийной обработки.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.