Cách Khoan Nhôm Hiệu Quả Nhất: Hướng Dẫn Gia Công Cơ Khí & Khoan Ống Nhôm Công Nghiệp Toàn Diện
Khoan nhôm hiệu quả đòi hỏi biên dạng hình học dao cụ chính xác, thông số cắt gọt được tối ưu hóa và kiểm soát nhiệt độ hiệu quả. Do có độ dẫn nhiệt cao, điểm nóng chảy thấp và đặc tính dẻo, các hợp kim nhôm (như 6061-T6, 7075-T6 và 5052) rất dễ bám dính vào lưỡi cắt — hiện tượng này gọi là lẹo dao (BUE). Nếu không áp dụng các kỹ thuật phù hợp, hiện tượng này sẽ dẫn đến nghẹt rãnh thoát phoi, bề mặt gia công thô nhám, lỗ khoan bị rộng hơn kích thước tiêu chuẩn và gây gãy mũi khoan.
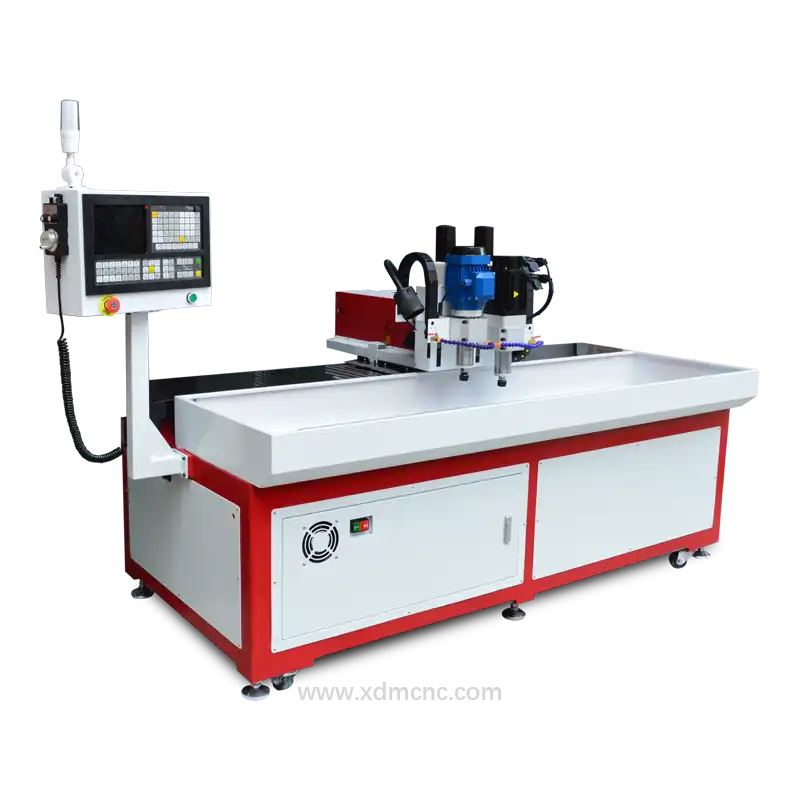
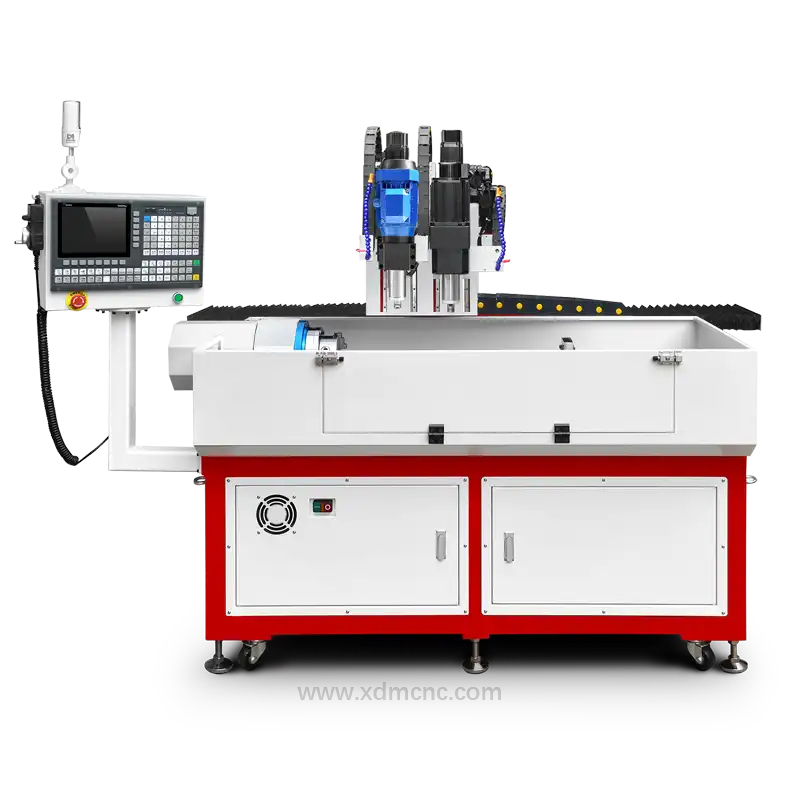
Dù bạn đang gia công kim loại tấm, thanh nhôm định hình ép đùn hay vận hành Máy khoan ống nhôm tròn CNC tự động, việc tuân thủ các thông số tiêu chuẩn công nghiệp dưới đây sẽ đảm bảo quá trình gia công diễn ra nhanh chóng, sạch sẽ và không để lại ba via.
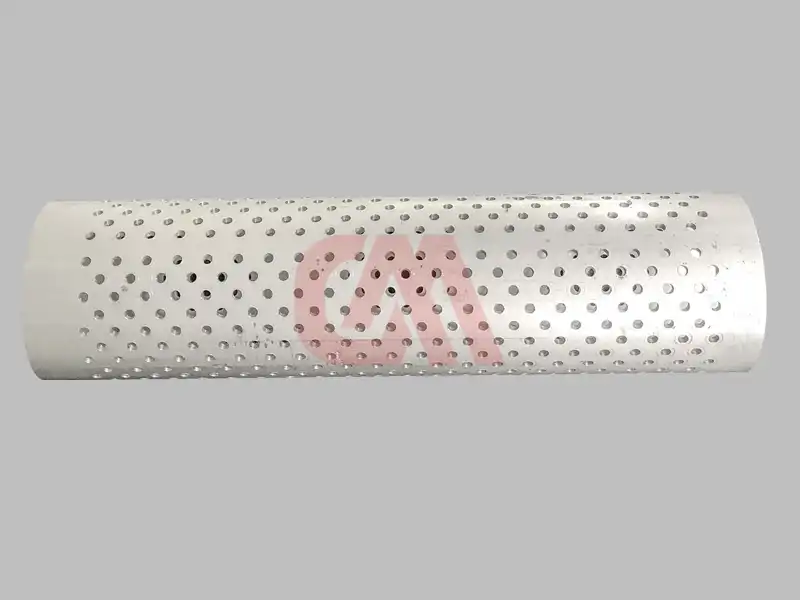 Hình 1: Quá trình khoan tự động tốc độ cao trên ống nhôm tròn (Đường kính lỗ 4 mm, Độ dày thành ống 3 mm).
1. Lựa chọn dao cụ: Chọn mũi khoan nhôm chuyên dụng tốt nhất
Biên dạng hình học và vật liệu nền của dao cụ quyết định khả năng thoát phoi và tuổi thọ của mũi khoan khi gia công các kim loại màu như nhôm.
Vật liệu nền khuyên dùng
- Thép gió (HSS & HSS-Co): Có độ dẻo dai tuyệt vời, phù hợp cho các thao tác khoan thủ công và các xưởng gia công cơ khí tổng hợp. Dòng thép gió chứa Cobalt (M35/M42) mang lại khả năng chịu nhiệt vượt trội.
- Hợp kim nguyên khối (Solid Carbide): Tiêu chuẩn công nghiệp cho các nguyên công khoan CNC tự động. Mũi khoan hợp kim chịu được tốc độ cắt (SFM) cực cao và duy trì độ sắc bén của lưỡi cắt lâu hơn đáng kể.
- Mũi khoan gắn mảnh hợp kim / Mảnh cắt có thể thay thế: Lý tưởng cho môi trường sản xuất hàng loạt và khoan các loại ống cấu trúc chịu lực nặng.
Các thông số biên dạng hình học dao cụ quan trọng
- Góc xoắn (Helix Angle): Khuyên dùng góc xoắn lớn (từ 35° đến 45°) để nhanh chóng thoát các dải phoi nhôm dẻo và liên tục ra ngoài.
- Góc đỉnh mũi khoan (Point Angle): Đỉnh chia 135° (split point) giúp giảm thiểu hiện tượng trượt mũi khoan và loại bỏ nhu cầu lấy dấu (đột tâm) trong các thiết lập tự động. Đối với ống thành mỏng, mũi khoan góc 118° hoặc mũi khoan rãnh parabol cải tiến sẽ giúp giảm thiểu hình thành ba via ở mặt ra của lỗ.
- Lớp phủ: Các dụng cụ không phủ (được đánh bóng sáng) giúp giảm thiểu ma sát với nhôm mềm. Nếu sử dụng lớp phủ, hãy chọn TiB2 (Titanium Diboride) hoặc DLC (Carbon giống kim cương). Tránh sử dụng lớp phủ TiAlN, vì nhôm sẽ phản ứng hóa học với các thành phần titan-nhôm có trong lớp phủ này.
2. Hướng dẫn về tốc độ vòng quay và lượng chạy dao (RPM & Feed Rate)
Việc xác định đúng tốc độ cắt (SFM) và tốc độ bề mặt là vô cùng quan trọng. Nhôm có thể gia công ở tốc độ cao, nhưng lượng chạy dao không phù hợp sẽ gây ra ma sát lớn và làm nghẹt mũi khoan.
Thông số cắt gọt khuyên dùng cho các hợp kim nhôm tiêu chuẩn (Ví dụ: 6061/6063)
| Đường kính mũi khoan (inch / mm) | Tốc độ vòng quay mũi HSS (RPM) | Tốc độ vòng quay mũi hợp kim (RPM) | Lượng chạy dao (inch/vòng / mm/vòng) |
|---|---|---|---|
| 1/8" (3.175 mm) | 3.800 - 5.000 | 8.000 - 12.000 | 0.002 - 0.004 in/rev (0.05 - 0.10 mm) |
| 1/4" (6.35 mm) | 2.000 - 3.000 | 4.500 - 7.500 | 0.004 - 0.008 in/rev (0.10 - 0.20 mm) |
| 3/8" (9.525 mm) | 1.200 - 2.000 | 3.000 - 5.000 | 0.006 - 0.010 in/rev (0.15 - 0.25 mm) |
| 1/2" (12.7 mm) | 900 - 1.500 | 2.200 - 3.800 | 0.008 - 0.012 in/rev (0.20 - 0.30 mm) |
Công thức tính tốc độ trục chính: $$\text{RPM} = \frac{\text{SFM} \times 3.82}{\text{Đường kính mũi khoan (inches)}}$$ Đối với vật liệu nhôm, tốc độ cắt mục tiêu (SFM) dao động từ 200–400 SFM đối với thép gió (HSS) và từ 600–1500+ SFM đối với mũi khoan hợp kim (Carbide).
3. Tự động hóa quy trình khoan ống nhôm hiệu suất cao
Khoan các loại ống nhôm tròn thành mỏng (ví dụ: đường kính lỗ 4 mm, độ dày thành ống 3 mm) đặt ra những thách thức cơ học đặc thù: biến dạng phôi, móp méo ống và hình thành lượng lớn ba via ở thành trong của ống.
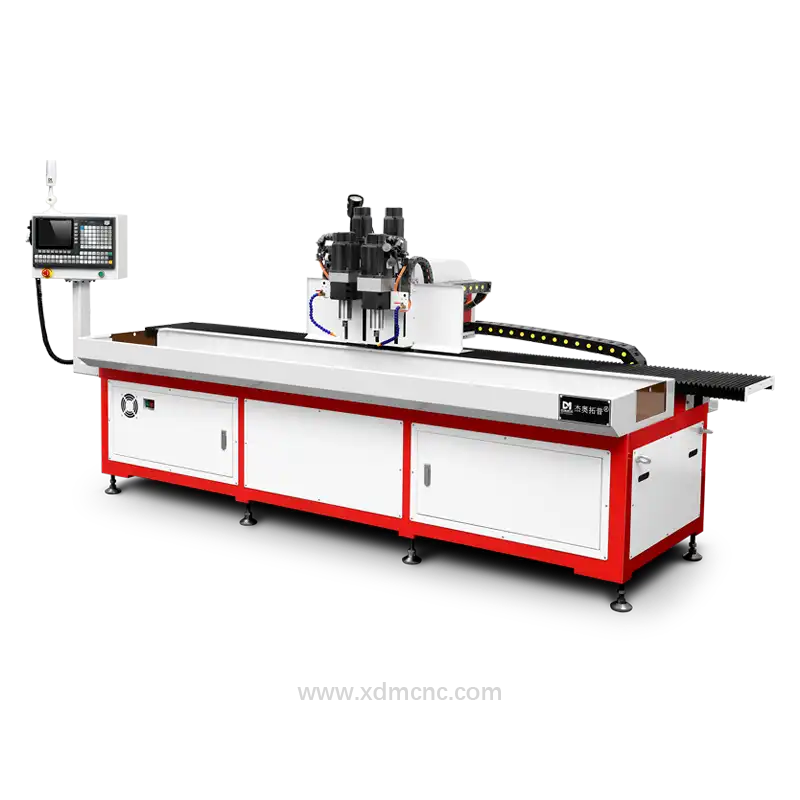
Lợi ích cốt lõi của Máy khoan ống nhôm tròn CNC tự động
- Đồ gá kẹp khí nén / thủy lực: Hệ thống đồ gá kẹp khối V chuyên dụng giúp cố định chắc chắn ống thành mỏng mà không làm móp méo hay biến dạng cấu trúc thành ống.
- Phân độ đa trục tự động: Các trục xoay tự động cho phép phân độ chính xác để khoan các lỗ hướng tâm, khoan nhiều lỗ hoặc tạo các bước lỗ thẳng hàng.
- Chu kỳ khoan nhấp (Peck Cycle) có kiểm soát: Các chương trình khoan nhấp tốc độ cao giúp bẻ phoi dạng dải dài và phun trực tiếp dung dịch làm mát vào sâu trong lỗ khoan.
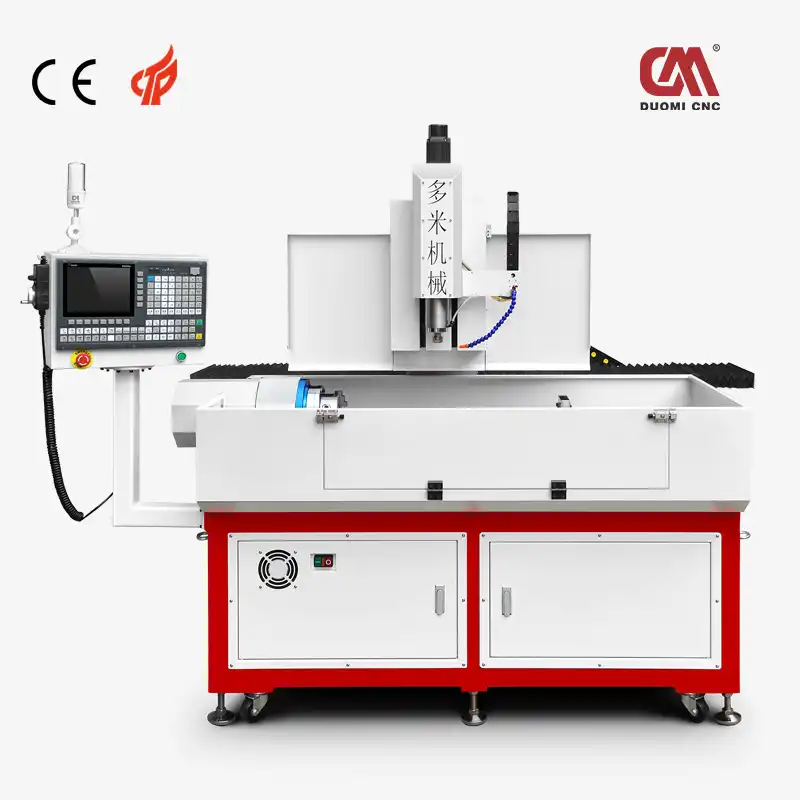 Hình 2: Máy khoan ống CNC 4 trục công nghiệp được tối ưu hóa cho các thanh nhôm định hình sản xuất hàng loạt.
4. Giải pháp bôi trơn & làm mát hiệu quả
Làm mát là yếu tố bắt buộc khi khoan nhôm để giảm nhiệt độ vùng cắt và tránh hiện tượng phoi bám dính hàn nhiệt vào lưỡi cắt.
- Dung dịch trơn nguội pha nước (nồng độ 5% - 10%): Lựa chọn tốt nhất cho các hệ thống máy khoan CNC; giúp làm mát liên tục và rửa trôi phoi hiệu quả.
- Hệ thống bôi trơn tối thiểu (Phun sương dầu MQL): Sử dụng vòi phun sương dầu gốc thực vật hướng trực tiếp vào đỉnh mũi khoan. Giúp tiết kiệm tối đa lượng dầu tiêu thụ trong khi vẫn đảm bảo hiệu quả thoát phoi vượt trội.
- Dầu cắt gọt / Cồn xịt: Hiệu quả cho các thiết lập khoan thủ công; cồn isopropyl giúp hạ nhiệt độ cục bộ nhanh chóng mà không để lại vết dầu mỡ bám bẩn.
5. Quy trình từng bước để khoan lỗ sạch, không ba via
- Gá đặt phôi: Kẹp chặt phôi nhôm một cách chắc chắn để ngăn ngừa hiện tượng rung động và rung lắc khi gia công.
- Khoan mồi / Đột tâm: Sử dụng mũi khoan mồi góc 90° hoặc 120° trên máy CNC (hoặc dùng mũi đột tâm đối với khoan thủ công) để tránh hiện tượng lệch tâm mũi khoan.
- Cấp dung dịch bôi trơn: Đảm bảo dòng chảy liên tục hoặc phun dung dịch làm mát áp lực cao trực tiếp qua các rãnh của mũi khoan.
- Thực hiện chu kỳ khoan nhấp (Peck Cycle): Áp dụng chu kỳ khoan nhấp rút dao sau mỗi khoảng chiều sâu bằng 1 đến 2 lần đường kính mũi khoan để thoát phoi tích tụ.
- Khử ba via: Sử dụng mũi khoét loe vát mép 90° hoặc dụng cụ khử ba via chuyên dụng để loại bỏ các ba via siêu nhỏ ở miệng lỗ vào và lỗ ra.
Bảng kiểm tra tóm tắt để khoan nhôm chính xác
- Dao cụ: Mũi khoan hợp kim (Carbide) được đánh bóng sáng hoặc phủ lớp TiB2 với góc xoắn lớn từ 35°–45°.
- Tốc độ/Lượng chạy dao: Tốc độ vòng quay (RPM) cao kết hợp với lượng chạy dao hợp lý để đảm bảo quá trình cắt gọt thực sự diễn ra thay vì chỉ ma sát mài mòn.
- Dung dịch làm mát: Hệ thống phun sương dầu MQL áp lực cao hoặc tưới nguội nhũ tương tràn.
- Thiết bị gia công: Sử dụng Máy khoan ống nhôm tròn CNC chuyên dụng để gia công hàng loạt với sản lượng lớn.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.