Alüminyum Nasıl Delinir: Kapsamlı Endüstriyel İşleme ve Boru Delme Kılavuzu
Alüminyum malzemelerde verimli delik delme; doğru takım geometrisi, optimize edilmiş kesme parametreleri ve etkili bir ısıl yönetim gerektirir. Yüksek ısı iletkenliği, düşük ergime noktası ve sünek yapısı nedeniyle alüminyum alaşımları (özellikle 6061-T6, 7075-T6 ve 5052), kesici kenarlara yapışma eğilimi gösterir. Bu durum literatürde Talaş Yığılması (BUE - Built-Up Edge) olarak adlandırılır. Doğru talaş kaldırma teknikleri uygulanmadığında talaş kanallarında tıkanma, pürüzlü yüzey kalitesi, tolerans dışı delik çapları ve takım kırılmaları meydana gelir.
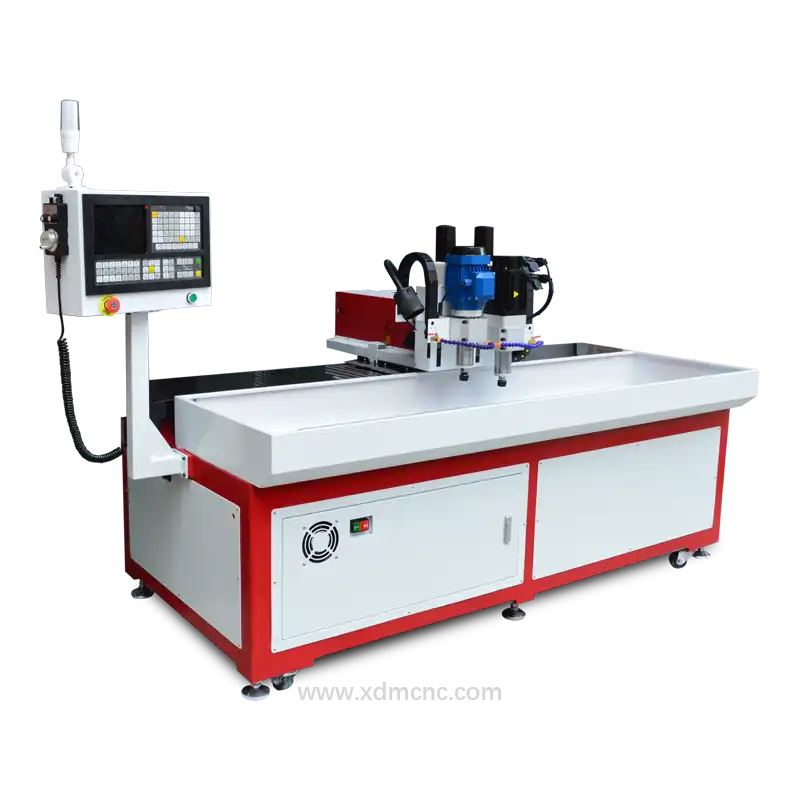
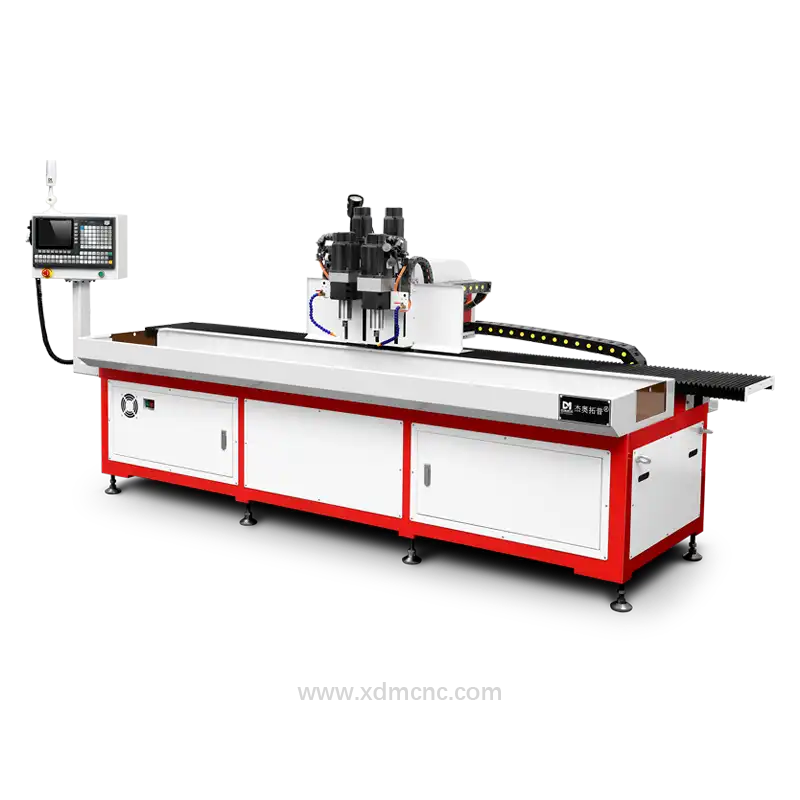
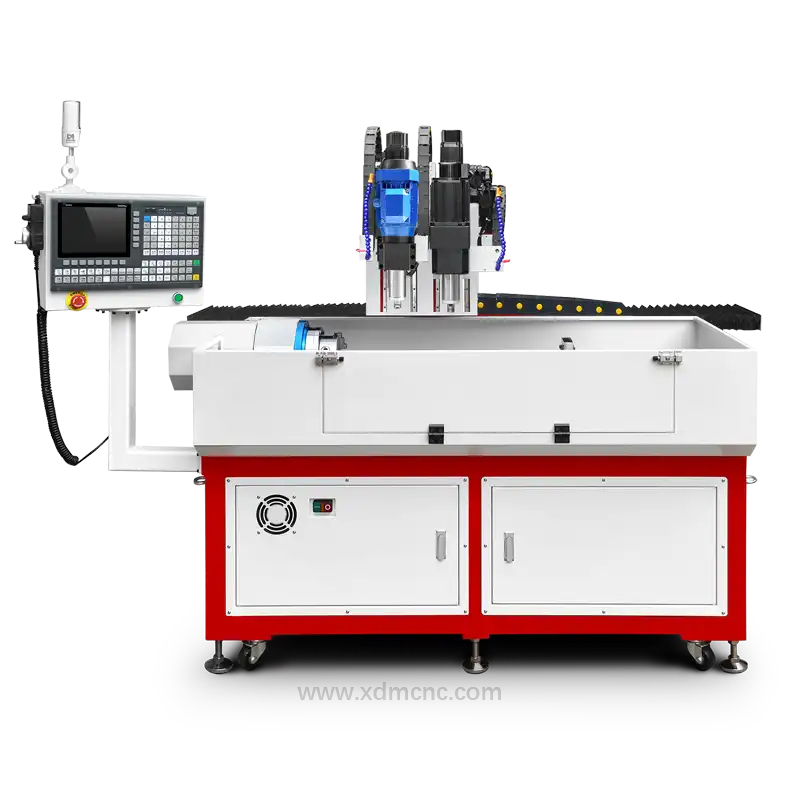
İster sac metal ve ekstrüzyonla üretilmiş alüminyum profiller işleniyor olsun, ister otomatik bir Alüminyum Yuvarlak Boru Delme Makinesi kullanılsın; endüstri standardı parametrelere bağlı kalmak temiz, yüksek hızlı ve çapaksız bir delme süreci sağlar.
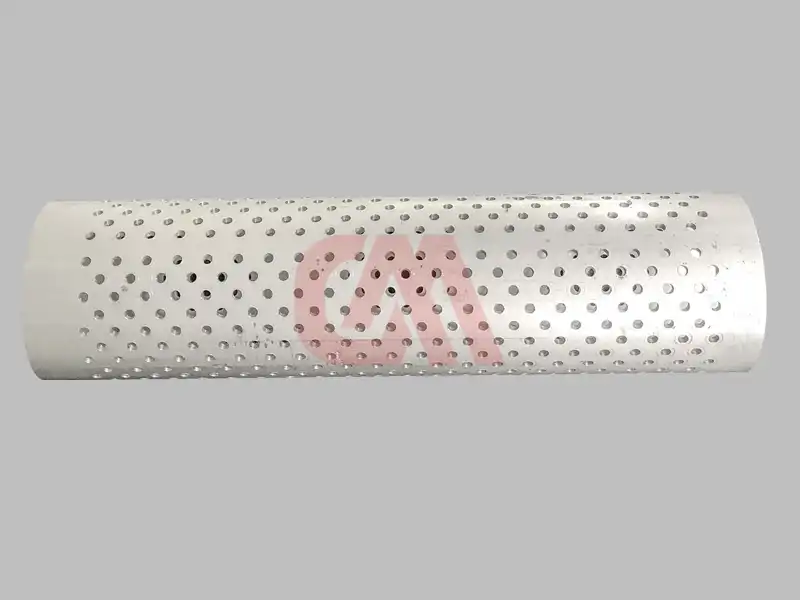 Şekil 1: Yuvarlak alüminyum borularda yüksek hızlı otomatik delik delme (4 mm Delik Çapı, 3 mm Et Kalınlığı).
1. Takım Seçimi: Alüminyum İçin En Uygun Matkap Ucunu Belirleme
Alüminyum gibi demir dışı metalleri işlerken talaş tahliyesini ve takım ömrünü doğrudan takım geometrisi ile alt tabaka malzemesi belirler.
Önerilen Takım Malzemeleri
- Yüksek Hız Çeliği (HSS ve HSS-Co): Manuel operasyonlar ve genel atölye işleri için üstün tokluk sunar. Kobalt katkılı (M35/M42) uçlar daha yüksek ısı direnci sağlar.
- Yekpare Karbür (Solid Carbide): Endüstriyel CNC talaşlı imalat operasyonlarında standarttır. Karbür matkap uçları yüksek kesme hızlarına (SFM) dayanır ve kesici kenar keskinliğini çok daha uzun süre korur.
- Karbür Uçlu / Değiştirilebilir Uçlu (Indexable) Matkaplar: Seri imalat hatları ve ağır hizmet tipi yapısal boru delme işlemleri için idealdir.
Kritik Takım Geometrisi Özellikleri
- Helis Açısı: Sünek ve yapışkan alüminyum talaşlarını hızla tahliye etmek için yüksek helis açıları (35° ila 45°) önerilir.
- Uç Açısı: 135° çapraz bilemeli (split point) uç yapısı takımın merkezden kaymasını önler ve otomatik CNC operasyonlarında punta deliği açma gereksinimini ortadan kaldırır. İnce etli borularda ise 118° veya modifiye parabolik kanallı takımlar çıkış çapağını minimuma indirir.
- Kaplamalar: Kaplamasız (parlatılmış yüzeyli - bright polish) takımlar yumuşak alüminyum ile sürtünmeyi en aza indirir. Kaplama kullanılacaksa TiB2 (Titanyum Diborür) veya DLC (Elmas Benzeri Karbon) tercih edilmelidir. TiAlN kaplamalardan kesinlikle kaçınılmalıdır; çünkü alüminyum, kaplama bileşimindeki titanyum-alüminyum elementleri ile kimyasal reaksiyona girer.
2. Kesme Hızı ve İlerleme Değerleri (Devir/Dakika ve İlerleme Hızı)
Doğru kesme hızını ve yüzey hızını belirlemek kritik önem taşır. Alüminyum yüksek kesme hızlarını tolere edebilir; ancak yetersiz ilerleme oranları sürtünmeye, aşırı ısınmaya ve takım tıkanmasına yol açar.
Standart Alaşımlar İçin Önerilen Kesme Parametreleri (örn. 6061/6063)
| Takım Çapı (inç / mm) | Yüksek Hız Çeliği (HSS) dev/dak | Karbür Matkap dev/dak | İlerleme Hızı (mm/dev) |
|---|---|---|---|
| 1/8" (3,175 mm) | 3.800 - 5.000 | 8.000 - 12.000 | 0,05 - 0,10 mm/dev |
| 1/4" (6,35 mm) | 2.000 - 3.000 | 4.500 - 7.500 | 0,10 - 0,20 mm/dev |
| 3/8" (9,525 mm) | 1.200 - 2.000 | 3.000 - 5.000 | 0,15 - 0,25 mm/dev |
| 1/2" (12,7 mm) | 900 - 1.500 | 2.200 - 3.800 | 0,20 - 0,30 mm/dev |
İş Mili Devri Hesaplama Formülü: $$\text{RPM} = \frac{\text{Vc} \times 1000}{\pi \times D}$$ Alüminyum için HSS takımlarda 60–120 m/dak, yekpare karbür takımlarda ise 180–450+ m/dak kesme hızı hedeflenmelidir.
3. Yüksek Verimli Boru ve Profil Delme Otomasyonu
İnce etli alüminyum yuvarlak boruların delinmesi (örneğin 4 mm delik çapı, 3 mm et kalınlığı), parça esnemesi, boru çeper deformasyonu ve delik iç yüzeyinde yoğun çapak oluşumu gibi mekanik zorluklar barındırır.
Otomatik Alüminyum Yuvarlak Boru Delme Makinesinin Temel Avantajları
- Pnömatik / Hidrolik Bağlama: Özel tasarlanmış V-yataklı sıkma aparatları, ince etli boruları çeper yapısını ezmeden rijit bir şekilde sabitler.
- Çok Eksenli İndeksleme: Otomatik döner eksenler (divizör/4. eksen), radyal, çok delikli veya doğrusal aralıklı delme modellerinde hassas pozisyonlama sağlar.
- Kontrollü Gagalamalı Delme (Peck Drilling): Yüksek hızlı gagalamalı çevrimler, uzun ve yapışkan talaşları kırarak kesme sıvısını doğrudan delik tabanına iletir.
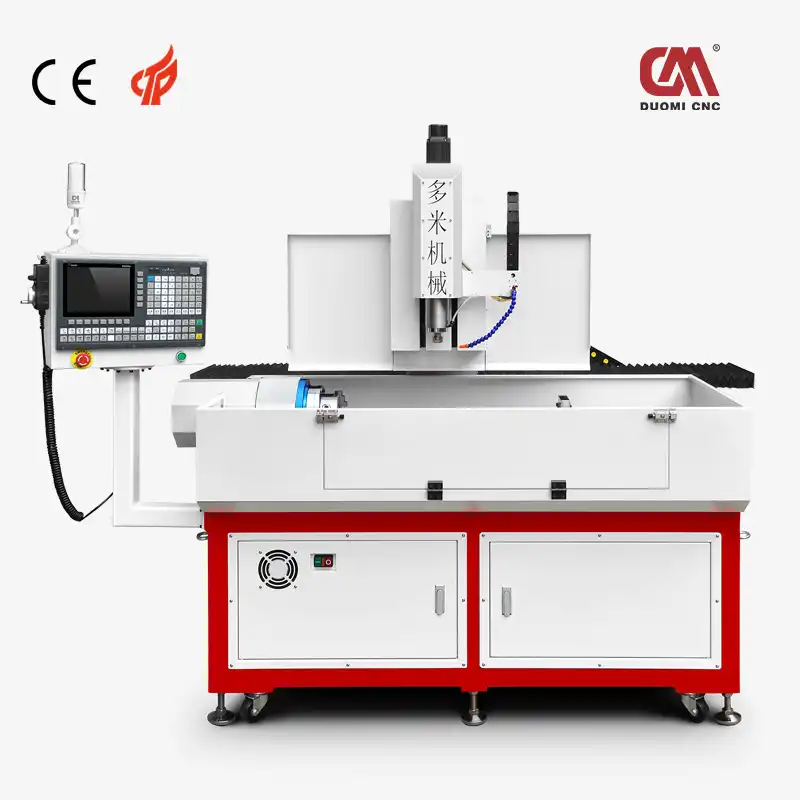 Şekil 2: Yüksek hacimli alüminyum profil işleme için optimize edilmiş 4 Eksenli Endüstriyel CNC Boru Delme Tezgâhı.
4. Yağlama ve Soğutma Stratejileri
Alüminyum delerken ısıl yapışmayı engellemek ve kenar kaynamasının önüne geçmek için etkin bir soğutma şarttır.
- Suda Çözünür Bor Yağı Emülsiyonu (%5 - %10 Konsantrasyon): CNC delme sistemleri için en ideal çözümdür; sürekli yıkama yaparak talaşların ortamdan uzaklaştırılmasını sağlar.
- Minimum Miktarda Yağlama (MQL): Takım ucuna doğrudan bitkisel bazlı yağ sisi püskürtür. Sıvı tüketimini ciddi oranda düşürürken talaş yapışmasını önler ve mükemmel yüzey elde edilmesini sağlar.
- Kesme Sıvısı / Alkol Spreyi: Manuel tezgâhlarda etkilidir; izopropil alkol yağlı kalıntı bırakmadan talaş bölgesindeki ısıyı hızla düşürür.
5. Çapaksız ve Hassas Delik Delme İçin Adım Adım İşlem Prosedürü
- İş Parçası Bağlama: Titreşim ve esnemeyi önlemek için alüminyum parçayı rijit fikstürlerle sabitleyin.
- Punta Açma: CNC tezgâhlarda 90° veya 120° punta matkabı kullanarak takımın merkezden kaçmasını önleyin.
- Soğutma Sıvısını Başlatın: Takım kanallarına kesintisiz soğutma sıvısı veya yüksek basınçlı MQL beslemesi sağlayın.
- Gagalamalı Delme Döngüsünü Çalıştırın: Matkap çapının 1 ila 2 katı derinlikte geri çekilmeli gagalama döngüleri (peck cycle) uygulayarak talaşları periyodik olarak tahliye edin.
- Çapak Alma: Delik giriş ve çıkış noktalarında oluşan mikro çapakları temizlemek için 90° havşa açma veya özel çapak alma takımlarından yararlanın.
Hassas Alüminyum Delme İçin Kontrol Listesi
- Takım: Parlatılmış kanallı veya TiB2 kaplamalı, 35°–45° yüksek helisli yekpare karbür matkaplar.
- Hız ve İlerleme: Sürtünmeyi önleyip kesmeyi garantileyen yüksek devir ve kararlı ilerleme oranları.
- Soğutma: Yüksek basınçlı MQL sisi veya bol miktarda kesme sıvısı beslemesi.
- Tezgâh: Yüksek hacimli seri üretimler için özel Alüminyum Yuvarlak Boru Delme Tezgâhları.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.