La mejor forma de taladrar aluminio: Guía completa de mecanizado industrial y taladrado de tubos
Taladrar aluminio de manera eficiente requiere una geometría de corte rigurosa, parámetros de mecanizado optimizados y un control térmico eficaz. Debido a su elevada conductividad térmica, bajo punto de fusión y notable ductilidad, las aleaciones de aluminio (como 6061-T6, 7075-T6 y 5052) tienden a adherirse a los filos de corte, generando el fenómeno conocido como filo de aportación o recrecimiento del filo (BUE). Si no se aplican los métodos adecuados, esto provoca la obstrucción de las ranuras, acabados superficiales rugosos, orificios sobredimensionados y rotura prematura de la herramienta.
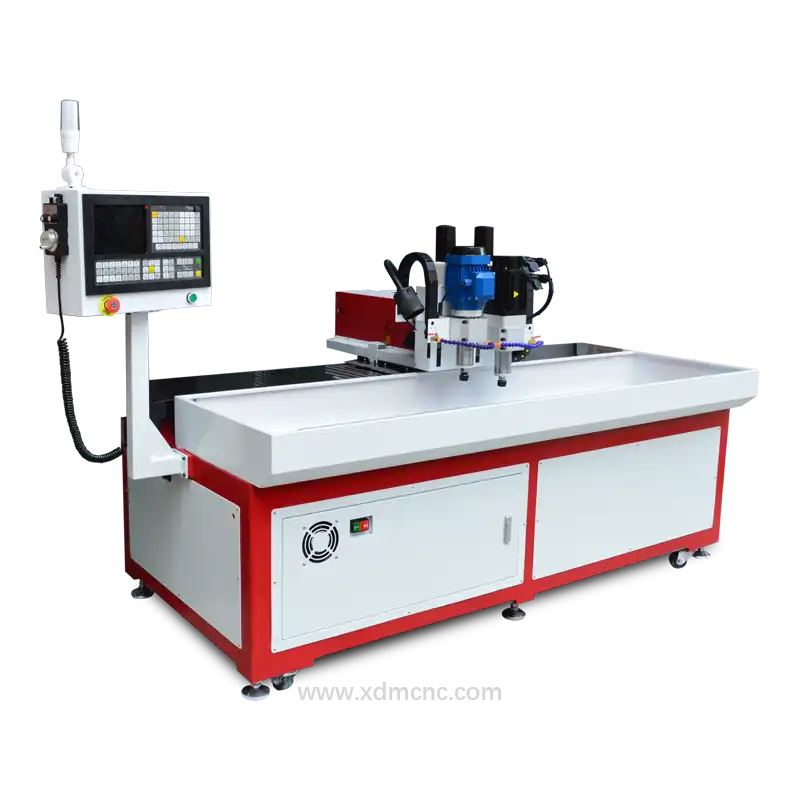
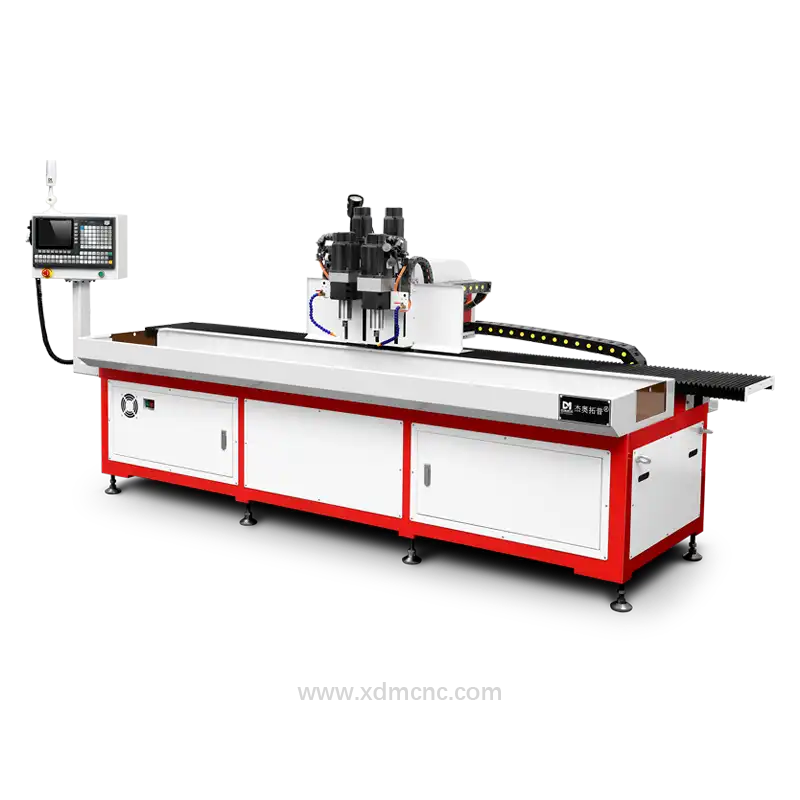
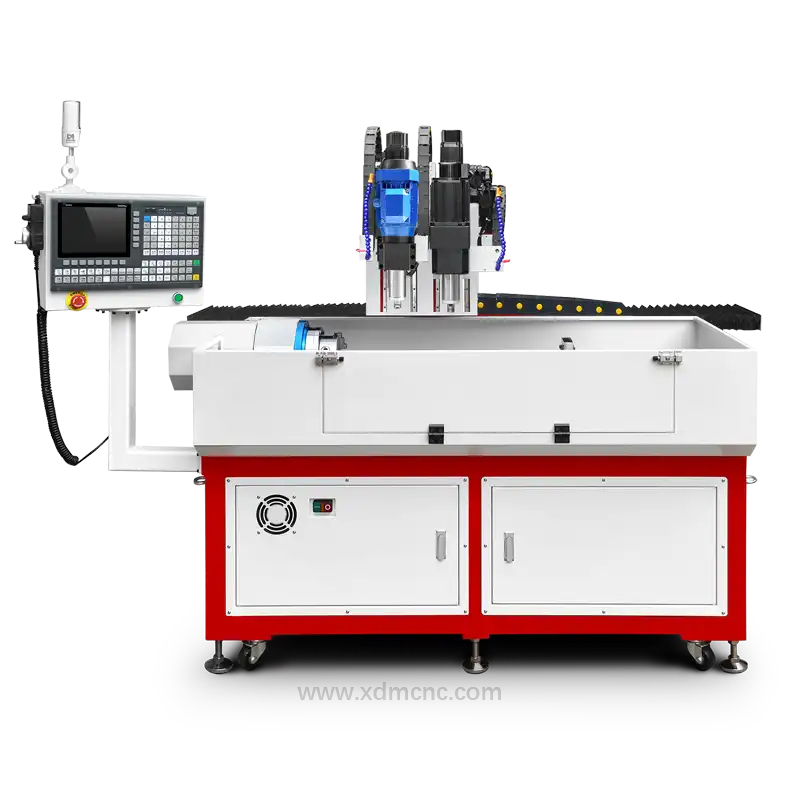
Ya sea que trabaje con chapas metálicas, perfiles de aluminio extruido o utilice una taladradora CNC de tubos redondos de aluminio automatizada, seguir los estándares de la industria garantiza un mecanizado rápido, preciso y libre de rebabas.
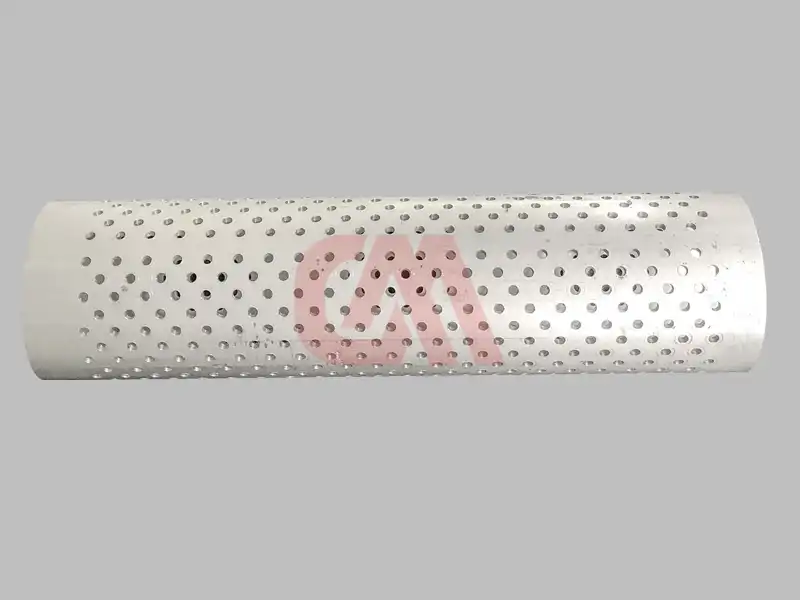 Figura 1: Taladrado automatizado de alta velocidad en tubo redondo de aluminio (diámetro de agujero de 4 mm, espesor de pared de 3 mm).
1. Selección de herramientas: Elección de la mejor broca para aluminio
La geometría de la herramienta y el material del sustrato determinan la evacuación de la viruta y la vida útil de la broca al mecanizar metales no ferrosos como el aluminio.
Sustratos recomendados
- Acero rápido (HSS y HSS-Co): Excelente tenacidad para operaciones manuales y talleres de mecanizado general. El cobalto (M35/M42) ofrece una resistencia térmica superior.
- Metal duro integral (Carburo de tungsteno): El estándar de referencia en centros de mecanizado y taladradoras CNC industriales. Las brocas de carburo admiten altas velocidades de corte superficial (SFM) y conservan filos vivos durante mucho más tiempo.
- Brocas con plaquitas intercambiables (Insertos de carburo): Ideales para entornos de producción en serie y taladrado pesado de tubos estructurales.
Especificaciones geométricas clave
- Ángulo de hélice: Se recomiendan ángulos de hélice pronunciados (de 35° a 45°) para evacuar rápidamente virutas continuas y dúctiles.
- Ángulo de punta: Una punta dividida (split point) a 135° minimiza el desvío de la herramienta y elimina la necesidad de graneteado previo en configuraciones automatizadas. Para tubos de pared delgada, una punta a 118° o brocas de ranura parabólica reducen la formación de rebabas de salida.
- Recubrimientos: Las herramientas sin recubrimiento (pulido brillante) minimizan la fricción con el aluminio blando. Si se requiere recubrimiento, utilice TiB2 (diboruro de titanio) o DLC (carbono tipo diamante). Evite recubrimientos como TiAlN, ya que el aluminio reacciona químicamente con el titanio-aluminio del recubrimiento.
2. Pautas de velocidad y avance (RPM y velocidad de avance)
Determinar la velocidad de corte correcta y la velocidad superficial es fundamental. El aluminio admite velocidades de giro elevadas, pero un avance insuficiente causa fricción excesiva y embotamiento de la herramienta.
Parámetros de corte recomendados para aleaciones estándar (p. ej., 6061/6063)
| Diámetro de herramienta (pulg / mm) | RPM para broca HSS (Acero rápido) | RPM para broca de metal duro (Carburo) | Velocidad de avance (pulg/rev / mm/rev) |
|---|---|---|---|
| 1/8" (3,175 mm) | 3.800 - 5.000 | 8.000 - 12.000 | 0,002 - 0,004 pulg/rev (0,05 - 0,10 mm) |
| 1/4" (6,35 mm) | 2.000 - 3.000 | 4.500 - 7.500 | 0,004 - 0,008 pulg/rev (0,10 - 0,20 mm) |
| 3/8" (9,525 mm) | 1.200 - 2.000 | 3.000 - 5.000 | 0,006 - 0,010 pulg/rev (0,15 - 0,25 mm) |
| 1/2" (12,7 mm) | 900 - 1.500 | 2.200 - 3.800 | 0,008 - 0,012 pulg/rev (0,20 - 0,30 mm) |
Fórmula para la velocidad del husillo: $$\text{RPM} = \frac{\text{SFM} \times 3,82}{\text{Diámetro de la herramienta (pulgadas)}}$$ Para aluminio, el rango de SFM objetivo oscila entre 200–400 SFM para HSS y 600–1500+ SFM para carburo.
3. Automatización de alta eficiencia en el taladrado de tubos y tuberías
El taladrado de tubos redondos de aluminio de pared delgada (por ejemplo, agujero de 4 mm con pared de 3 mm) plantea desafíos mecánicos específicos: flexión de la pieza, deformación del tubo y formación pronunciada de rebabas en las paredes internas.
Principales ventajas de una taladradora CNC de tubos redondos de aluminio automatizada
- Sujeción neumática / hidráulica: Mordazas y dispositivos de sujeción prismáticos en "V" a medida aseguran los tubos de pared delgada sin aplastar su estructura geométrica.
- Indexación multieje: Ejes rotativos CNC automatizados permiten una indexación precisa para patrones radiales, multifilar o pasos lineales repetitivos.
- Ciclos de picoteado (Peck Drilling) controlados: Rutinas de taladrado con desahogo a alta velocidad rompen las virutas continuas y permiten la inyección de taladrina directamente en la cavidad mecanizada.
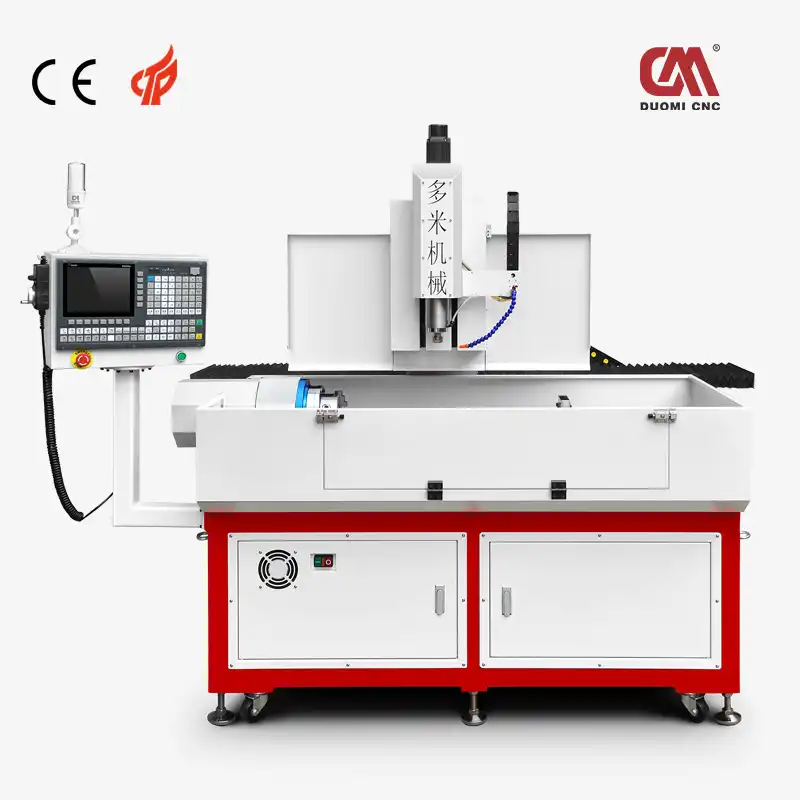 Figura 2: Taladradora CNC de tubos de 4 ejes industrial optimizada para perfiles de aluminio en producción en serie.
4. Estrategias de lubricación y refrigeración
La refrigeración es indispensable al taladrar aluminio para disipar la carga térmica y evitar la microsoldadura en el filo de corte.
- Emulsión de refrigerante soluble en agua (concentración del 5% al 10%): La solución ideal para centros de mecanizado CNC; garantiza un lavado continuo y una rápida evacuación de virutas.
- Lubricación por cantidad mínima (MQL / Micronebulización): Emplea una niebla de aceite vegetal micronizado proyectada directamente sobre la punta de la broca. Disminuye el consumo de fluido y mantiene despejada la zona de corte.
- Líquido de corte / Pulverización con alcohol: Muy eficaz en taladradoras convencionales o trabajos manuales; el alcohol isopropílico reduce las temperaturas de forma instantánea sin dejar residuos grasos.
5. Procedimiento paso a paso para orificios limpios y sin rebabas
- Fijación de la pieza: Sujete rígidamente el perfil de aluminio para eliminar vibraciones y traqueteos.
- Punteado previo: Emplee una broca de centrar a 90° o 120° en máquinas CNC (o granete en taladrado manual) para evitar la deriva o desvío de la broca.
- Aplicar refrigerante: Mantenga un caudal continuo o taladrina a alta presión a través de las ranuras de la broca.
- Ejecutar ciclo de picoteado: Programe retracciones periódicas de desahogo cada 1 a 2 veces el diámetro de la broca para fragmentar y expulsar virutas acumuladas.
- Desbarbado: Utilice un avellanador cónico a 90° o una herramienta de desbarbado para suprimir microrrebabas en la entrada y salida del orificio.
Lista de comprobación para el taladrado de precisión en aluminio
- Herramientas: Brocas de metal duro con pulido brillante o recubrimiento TiB2 con ángulo de hélice alto de 35° a 45°.
- Avance y velocidad: RPM elevadas con avances agresivos que garanticen el corte efectivo en lugar de la fricción.
- Refrigeración: Lubricación por micronebulización MQL a alta presión o refrigerante por inundación (taladrina).
- Mecanizado: Implemente taladradoras CNC de tubos redondos de aluminio para series continuas de gran volumen.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.