Melhor Forma de Furar Alumínio: Guia Completo de Usinagem Industrial e Furação de Tubos
Furar alumínio com máxima eficiência exige geometria de ferramenta precisa, parâmetros de corte otimizados e gerenciamento térmico rigoroso. Devido à sua elevada condutividade térmica, baixo ponto de fusão e ductilidade pronunciada, as ligas de alumínio (como 6061-T6, 7075-T6 e 5052) tendem a aderir às arestas cortantes — fenômeno conhecido como Aresta Postiça de Corte (BUE - Built-Up Edge). Sem as técnicas adequadas, isso provoca empastamento dos canais da broca, rugosidade superficial deficiente, furos fora de medida e quebra prematura de ferramentas.
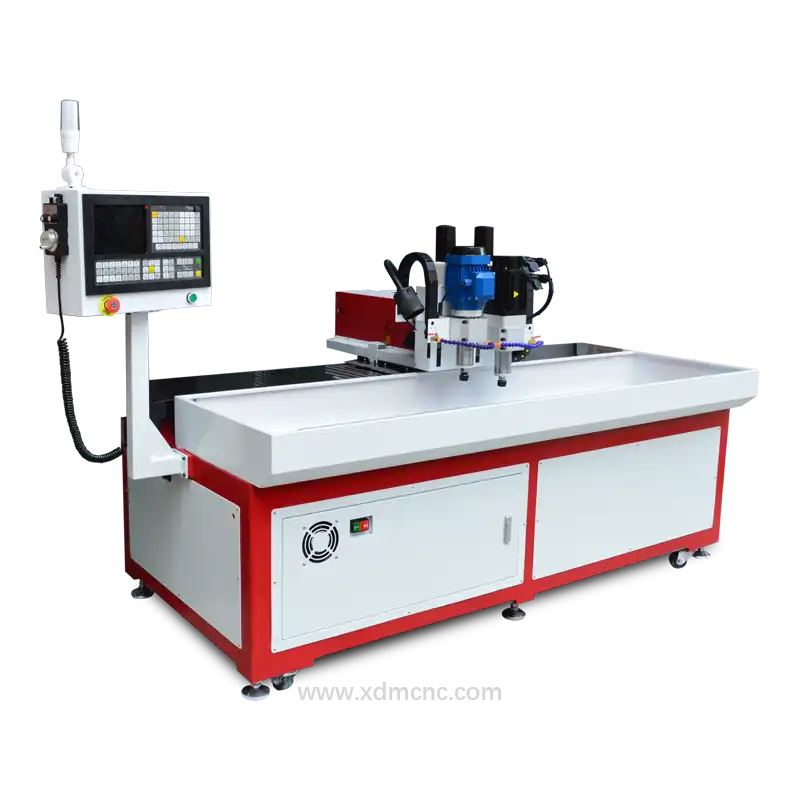
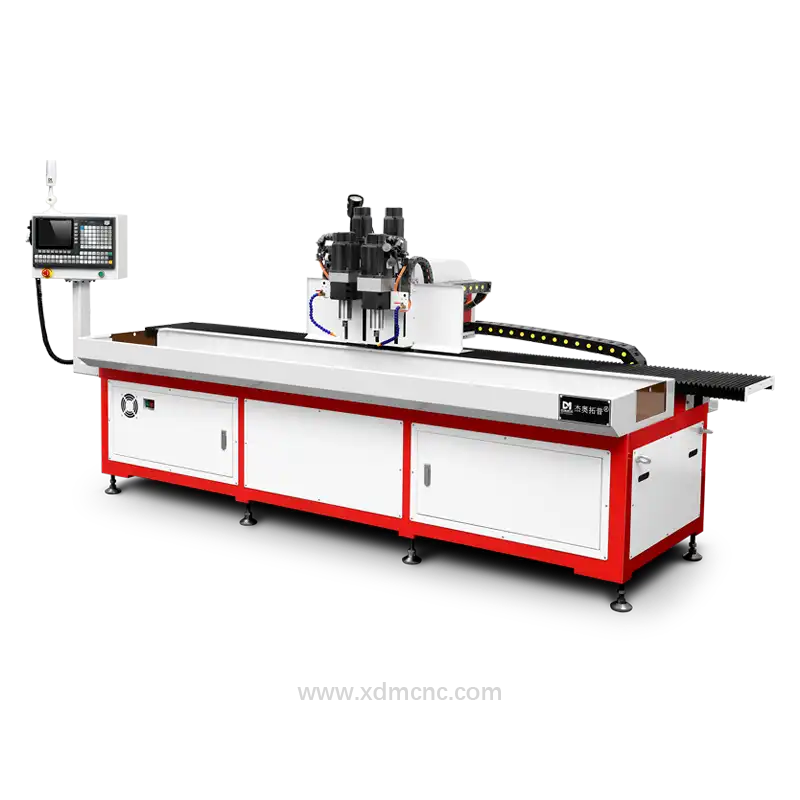
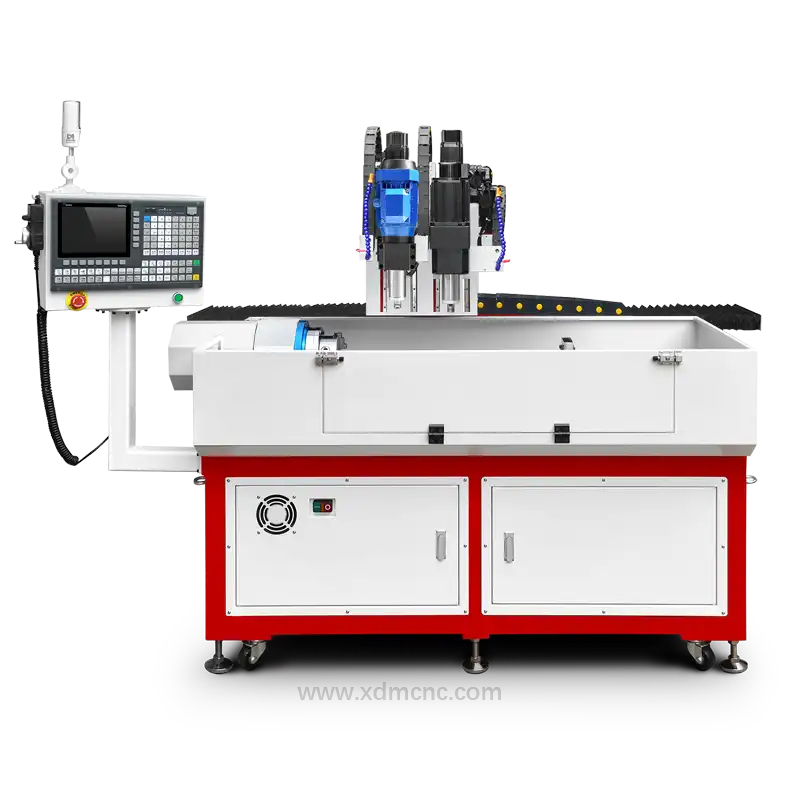
Seja no trabalho com chapas finas, perfis estruturais extrudados ou na operação de uma Furadeira CNC para Tubos Redondos de Alumínio, o cumprimento de parâmetros industriais consolidados assegura ciclos rápidos, precisos e usinagem sem rebarbas.
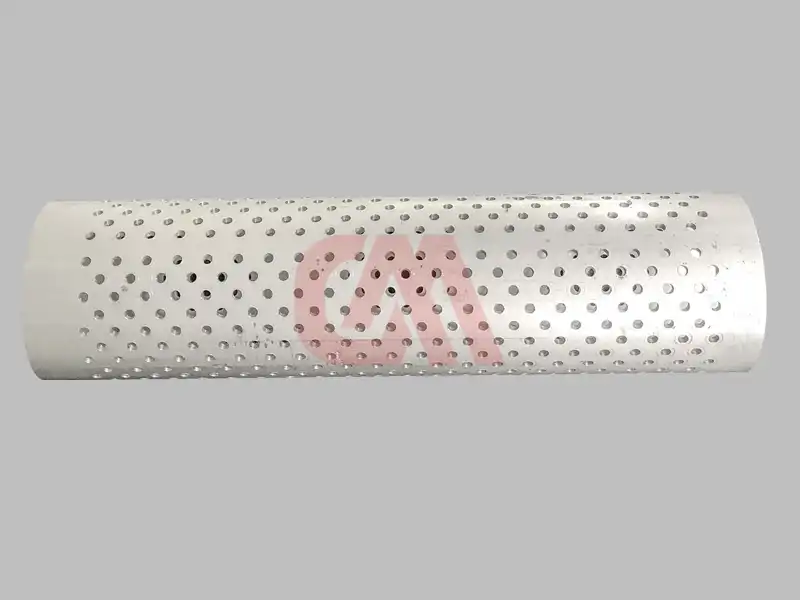 Figura 1: Furação automatizada de alta velocidade em tubo redondo de alumínio (Diâmetro do furo: 4 mm, Espessura da parede: 3 mm).
1. Seleção da Ferramenta: Escolhendo a Melhor Broca para Alumínio
A geometria e o substrato da broca determinam o escoamento dos cavacos e a vida útil da ferramenta ao usinar metais não ferrosos.
Substratos Recomendados
- Aço Rápido (HSS e HSS-Co): Excelente tenacidade para operações manuais e serviços gerais de usinagem. O Cobalto (M35/M42) proporciona resistência térmica superior.
- Metal Duro Integral (Carbide): Padrão de referência para operações industriais em centros de usinagem CNC. As brocas de metal duro suportam alta velocidade de corte (m/min ou SFM) e preservam o fio de corte por muito mais tempo.
- Brocas com Ponta de Metal Duro / Pastilhas Intercambiáveis: Ideais para linhas de alta produção seriada e furação estrutural pesada em tubos.
Especificações Críticas da Geometria da Broca
- Ângulo de Hélice: Hélices rápidas/abertas (35° a 45°) são essenciais para evacuar com rapidez cavacos contínuos e maleáveis de alumínio.
- Ângulo de Ponta: Ponta split point a 135° reduz o desvio lateral (walking) e elimina a necessidade de punção prévia em processos automatizados. Para tubos de parede fina, pontas a 118° ou brocas com perfil parabólico reduzem sensivelmente a formação de rebarbas na saída do furo.
- Revestimentos: Ferramentas sem revestimento com canais polidos em alto brilho minimizam o atrito com o alumínio. Caso seja aplicado revestimento, utilize TiB2 (Diborieto de Titânio) ou DLC (Carbono Tipo Diamante). Evite coberturas à base de TiAlN, pois o alumínio reage quimicamente com os componentes de titânio e alumínio da camada superficial.
2. Parâmetros de Velocidade e Avanço (RPM e Taxa de Avanço)
Determinar a velocidade de corte correta é indispensável. O alumínio tolera altas rotações, porém taxas de avanço incorretas geram atrito excessivo e empastamento imediato.
Parâmetros de Corte Recomendados para Ligas Convencionais (ex.: 6061/6063)
| Diâmetro da Ferramenta (pol / mm) | Rotação com Aço Rápido (HSS) RPM | Rotação com Metal Duro RPM | Taxa de Avanço (pol/rot / mm/rot) |
|---|---|---|---|
| 1/8" (3,175 mm) | 3.800 - 5.000 | 8.000 - 12.000 | 0,05 - 0,10 mm/rot (0.002 - 0.004 pol/rot) |
| 1/4" (6,35 mm) | 2.000 - 3.000 | 4.500 - 7.500 | 0,10 - 0,20 mm/rot (0.004 - 0.008 pol/rot) |
| 3/8" (9,525 mm) | 1.200 - 2.000 | 3.000 - 5.000 | 0,15 - 0,25 mm/rot (0.006 - 0.010 pol/rot) |
| 1/2" (12,7 mm) | 900 - 1.500 | 2.200 - 3.800 | 0,20 - 0,30 mm/rot (0.008 - 0.012 pol/rot) |
Fórmula para Cálculo do RPM: $$\text{RPM} = \frac{\text{Vc (m/min)} \times 1000}{\pi \times \text{Diâmetro (mm)}}$$ Para alumínio, a velocidade de corte recomendada varia de 60–120 m/min para HSS e 180–450+ m/min para Metal Duro.
3. Automação de Alta Eficiência na Furação de Perfis e Tubos
Furar tubos redondos de alumínio com parede fina (por exemplo, furo de 4 mm de diâmetro com espessura de parede de 3 mm) impõe desafios mecânicos específicos: deflexão da peça, deformação da seção transversal do tubo e acúmulo de rebarbas na parede interna.
Principais Vantagens da Furadeira CNC para Tubos Redondos de Alumínio
- Fixação Pneumática / Hidráulica Dedicada: Mordentes especiais com prisma em V sustentam o tubo firmemente sem esmagar as paredes estruturais.
- Indexação Multieixos: Eixos rotativos CNC automatizados viabilizam indexações angulares precisas para furações radiais, furos cruzados e padrões lineares repetitivos.
- Ciclos de Furação Intermitente (Peck Drilling): Ciclos rápidos de pica-pau fragmentam cavacos longos e permitem que o fluido de corte penetre diretamente na interface usinada.
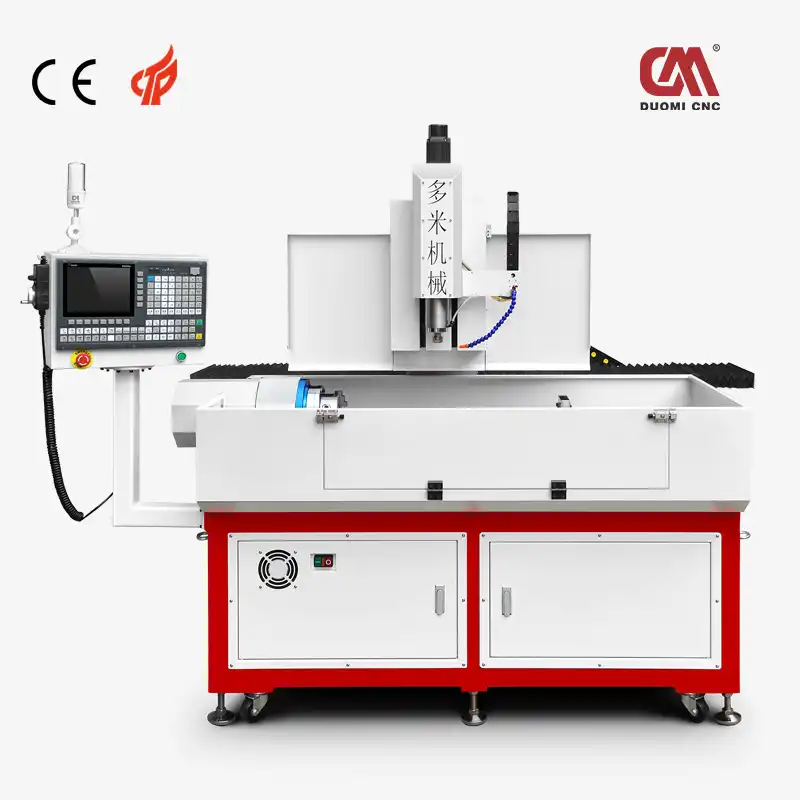 Figura 2: Furadeira CNC Industrial de 4 Eixos desenvolvida especificamente para usinagem de tubos e perfis de alumínio em larga escala.
4. Estratégias de Lubrificação e Refrigeração
A refrigeração contínua é crucial para dissipar o calor, quebrar a zona de contato térmico e evitar a microssoldagem do cavaco à ferramenta.
- Emulsão Solúvel em Água (concentração de 5% a 10%): Altamente recomendada para centros de usinagem e furadeiras CNC; proporciona lavagem constante e arraste veloz do cavaco.
- Lubrificação por Mínima Quantidade (MQL): Aplica uma micro-névoa de óleo vegetal aditivado com ar comprimido direcionada exatamente à ponta da broca. Reduz drasticamente o consumo de fluido e garante excelente evacuação de cavacos a seco.
- Spray Refrigerante à Base de Álcool: Alternativa prática em bancadas manuais; o álcool isopropílico reduz a temperatura de forma instantânea sem deixar resíduos oleosos nas peças.
5. Procedimento Passo a Passo para Furos Perfeitos e Sem Rebarbas
- Fixação Rígida: Trave a peça de alumínio com grampos ou morsas adequadas para erradicar vibrações e ressonâncias.
- Broca de Centragem (Spot Drill): Utilize uma broca de centragem com ângulo de 90° ou 120° em equipamentos CNC (ou punção para trabalho manual) para evitar qualquer desvio inicial.
- Aplicação de Fluido de Corte: Garanta fluxo ininterrupto de emulsão ou pulverização MQL diretamente sobre os canais da ferramenta.
- Execução de Furação Intermitente: Programe recuos rápidos (ciclo pica-pau) a cada 1 a 2 vezes o diâmetro da broca para ejetar cavacos acumulados.
- Rebarbação: Aplique um escareador cônico de 90° ou ferramenta de rebarbação reversa para eliminar rebarbas microscópicas na entrada e saída do furo.
Checklist Resumido para Furação de Precisão em Alumínio
- Ferramental: Brocas de metal duro com canais polidos ou recobrimento TiB2 e hélice rápida de 35° a 45°.
- Velocidades e Avanços: Alta rotação (RPM) combinada com avanço consistente para garantir corte contínuo em vez de atrito.
- Refrigeração: Sistema MQL com pressão de ar ou fluido refrigerante abundante.
- Equipamento: Empregue Furadeiras CNC Especiais para Tubos Redondos para atender à produção seriada em alta escala com estabilidade dimensional.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.