МИНИМУМ ЗАНИМАЕМОЙ ПЛОЩАДИ. МАКСИМУМ МОЩНОСТИ РЕЗАНИЯ.
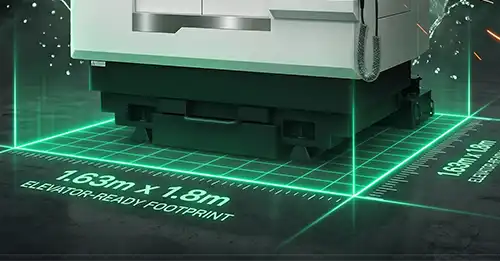
Шпиндель BT40 с крутящим моментом 70 Н·м и коробчатые направляющие в корпусе 1,63 × 1,8 м, проходящем в грузовой лифт. Сверление нержавеющей стали AISI 304 корпусным сверлом U-Drill до Ø60 мм.
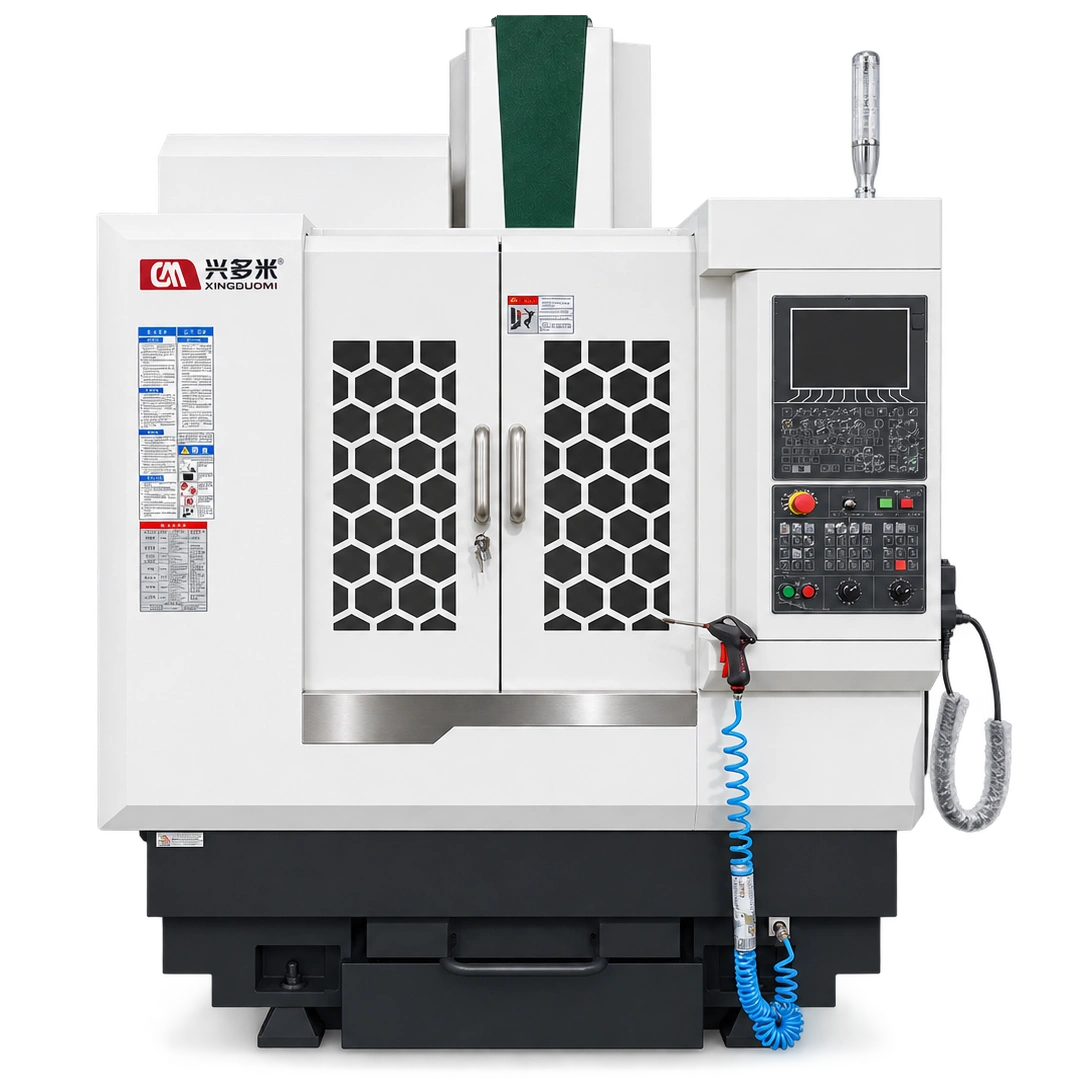
Монолитная архитектура с направляющими скольжения: создана для тяжелого силового резания
Нажмите или наведите курсор на любой конструктивный узел для просмотра характеристик. Изготовлен из чугуна Yunnan HT300, направляющих с ручной шабровкой и покрытием Turcite-B, а также мощного шпинделя BT40 с крутящим моментом 70 Н·м.
Усиленный шпиндель BT40 развивает постоянный крутящий момент 70 Н·м — вдвое больше стандартного шпинделя BT30. Укороченная шпиндельная бабка (расстояние от оси шпинделя до колонны 430 мм) исключает рычажный прогиб инструментального узла при интенсивных радиальных нагрузках.
Прямоугольные коробчатые направляющие с высокочастотной закалкой токами высокой частоты в паре с импортным антифрикционным полимерным покрытием Turcite-B. Ручная шабровка опытными мастерами с плотностью 18–22 точки контакта на дюйм² со специальными микрокарманами для удержания смазки.
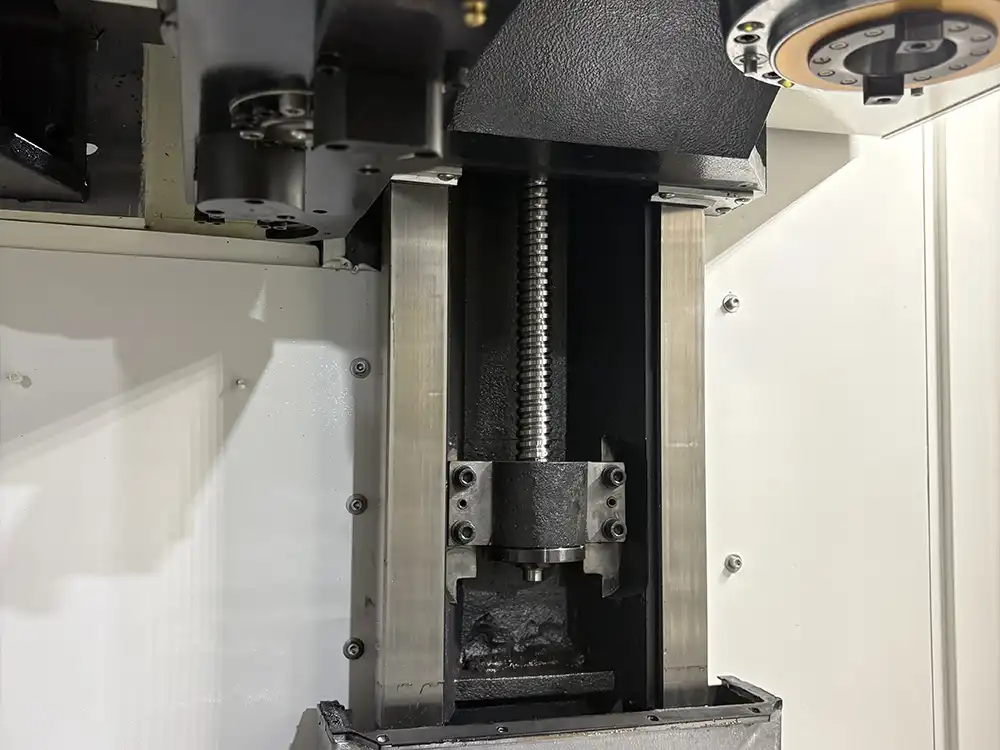
Увеличенные роликовые направляющие качения типоразмера #35 обеспечивают быстрое перемещение 36 м/мин при высокой грузоподъемности за счет линейного контакта. Приводятся в движение тайваньскими шлифованными преднатянутыми ШВП класса C3 и серводвигателями переменного тока с высоким моментом и повышенной инерцией (+30%).
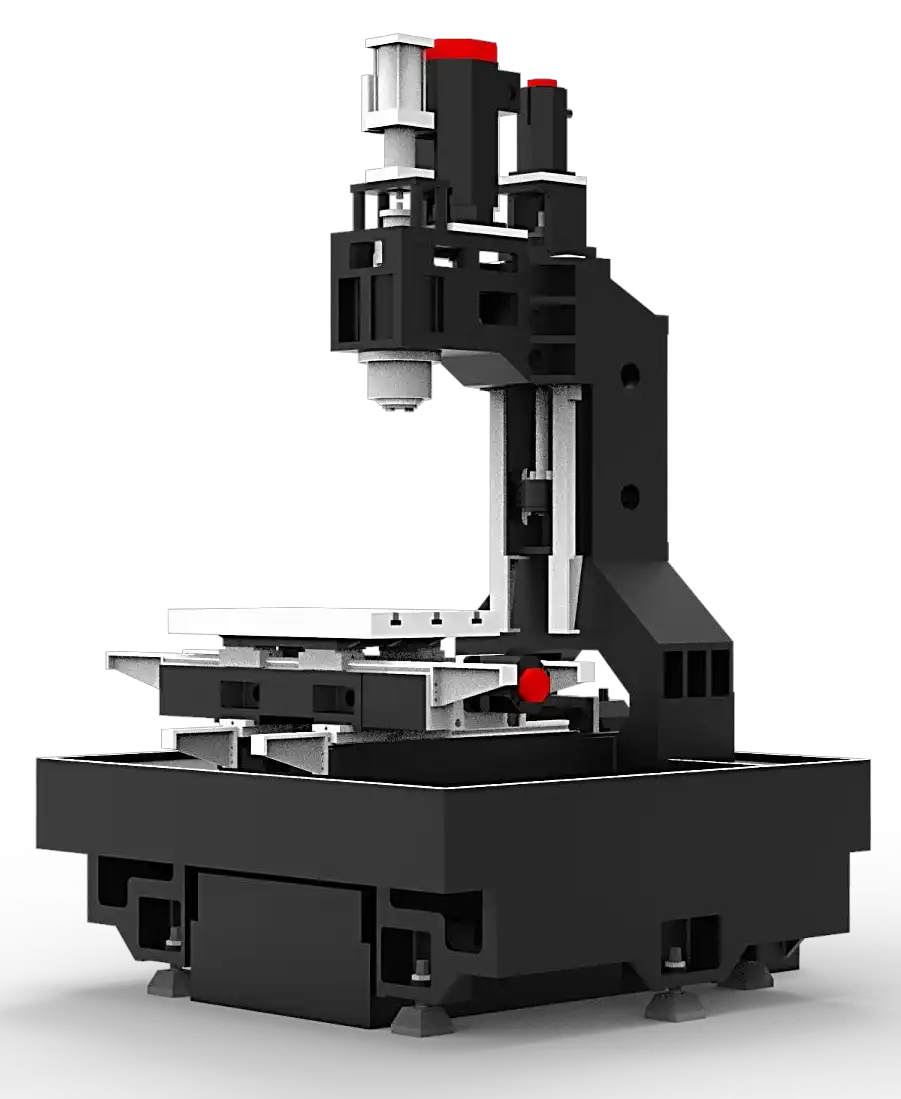
Все базовые детали отлиты из юньнаньского высокоплотного перлитного серого чугуна марки HT300. Отливки проходят двухстадийный цикл снятия внутренних напряжений в электропечах (при 550°C и 600°C), конструкция имеет широкоопорную А-образную геометрию колонны и густую сеть диагональных ребер.
Увеличенный прецизионно шлифованный рабочий стол 750×400 мм с грузоподъемностью до 300 кг. Позволяет установить пару гидравлических тисков, крупногабаритную многоместную технологическую оснастку или интегрированный поворотный стол 4-й оси ЧПУ.
Лотки для сбора СОЖ и крутые наклонные плоскости для отвода стружки отлиты непосредственно в массивной монолитной станине — без сварных стыков листового металла. Стружка и большой объем охлаждающей жидкости под давлением 30 бар сбрасываются прямо в задний стружкосборник.
Труднообрабатываемые материалы, жесткие допуски: проверенные серийные детали
Типовые ориентиры применения — не ограничиваются тремя отраслями. Благодаря крутящему моменту 70 Н·м и виброгасящим направляющим скольжения XDM-V540 отлично справляется с тяжелым съемом металла при обработке титановых сплавов, инструментальных штамповых сталей и массивных машиностроительных деталей.
Корпуса клапанов из нержавеющей стали 304/316
Высокомоментное фрезерование полостей шпинделем BT40, глубокое сверление гидравлических каналов сверлами U-Drill и жесткое нарезание трубной резьбы M16 без вибраций инструмента.
Сантехнические фитинги и массивные коллекторы
Многостороннее растачивание и глубокое сверление коллекторов из латуни, бронзы и дуплексной нержавеющей стали, где требуется жесткая соосность отверстий.
Гидравлические блоки и инструментальные державки
Тяжелое торцевое фрезерование и сверление глубоких внутренних масляных каналов в сталях 42CrMo и сталь 45 с высокой нагрузкой на зуб без просадки оборотов шпинделя.
ХВАТИТ ИДТИ НА КОМПРОМИССЫ. ОДИН СТАНОК ВМЕСТО ДВУХ ТИПОВЫХ ОШИБОК РЫНКА.
Перестаньте выбирать между вариантами «Слишком большой для цеха» и «Слишком слабый для легированной стали». Узнайте, как продуманное инженерное решение устраняет две главные ложные дилеммы при обработке малогабаритных деталей.
Ловушка рынка: две неэффективные крайности при фрезеровании небольших деталей
Почему заказчики теряют деньгиУверенно фрезерует твердую сталь, но весит свыше 5 тонн и занимает 7,0 м² полезной площади цеха. Не помещается в стандартные заводские грузовые лифты, исключая размещение на верхних этажах здания и удваивая арендные затраты на квадратный метр.
Помещается в лифт и экономит место, но крутящий момент шпинделя ограничен всего 25–35 Н·м, а шариковые рельсы не гасят вибрации. При сверлении нержавеющей стали 304 мгновенно вязнет, вызывая вибрации, брак поверхности и регулярный скол твердосплавных пластин.
Невозможно поднять на верхние этажи и раздутая аренда
Вес превышает грузоподъемность стандартных 3-тонных заводских лифтов, что требует дорогостоящего монтажа краном на первом этаже. Выносные стружечные конвейеры и баки СОЖ выступают наружу на 2,8 м, перекрывая цеховые проходы и удваивая арендные расходы.
Входит в 3-тонный грузовой лифт; вмещает на 50% больше станков
Гарантированно заезжает в типовой грузовой лифт грузоподъемностью 3 000 кг для легкой установки на любом этаже. Встроенный вертикальный лоток сбрасывает стружку прямо вниз в подкатные тележки без выступающих внешних узлов, позволяя разместить на 50% больше мощностей на той же площади.
Вязнет в нержавеющей стали 304; постоянные сколы инструмента
Высокоскоростные легкие шпиндели BT30 не имеют тяги на низких оборотах. Шариковые направляющие с точечным контактом почти не гасят вибрации: как только сверло большого диаметра врезается в нержавейку 304/316 или легированную сталь, сильное дробление портит поверхность и ломает пластины.
Крутящий момент в 2 раза выше; поглощение 90% вибраций
Шпиндель BT40 с прямым ременным приводом выдает 70 Н·м крутящего момента. Шаброванные прямоугольные направляющие с покрытием Turcite-B обеспечивают большую площадь контакта, гася 90% ударных нагрузок при сверлении и позволяя сверлу U-Drill Ø60 мм проходить сталь за один непрерывный проход.
Застревание витой стружки; медленное сверление с частым выводом
Наружные сопла полива не способны доставить охлаждающую жидкость на дно глубоких отверстий или полостей клапанов. Горячая витая стружка наматывается на оправку, вынуждая оператора использовать цикл глубокого сверления с частым прерывистым выводом (Peck Drilling), что в 4 раза затягивает цикл.
Глубокие отверстия 5D за один проход; цикл в 3 раза быстрее
Штатная система подачи СОЖ под высоким давлением 30 бар подает жидкость через внутренние каналы инструмента прямо в зону резания. Стружка непрерывно вымывается обратным потоком наружу, позволяя выполнять сверление U-Drill на глубину до 5D без единого прерывистого отвода, ускоряя обработку в 3 раза.
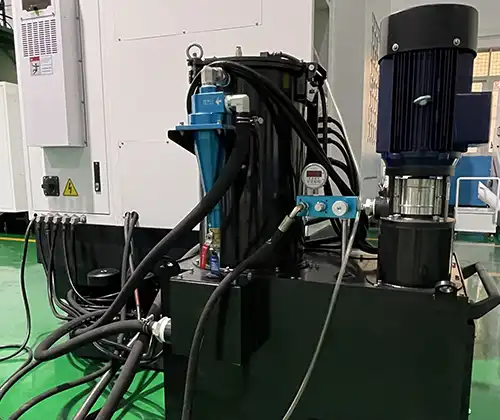
Выход внутренних напряжений; коробление станины через 6 месяцев
Производители бюджетных станков экономят, используя низкомарочный чугун HT200 с однократной выдержкой на открытом воздухе. Через 6–12 месяцев интенсивной силовой обработки внутренние напряжения приводят к поводкам базовых деталей и необратимой потере паспортной геометрической точности.
Полные металлургические сертификаты; точность ±0,005 мм на 10 лет
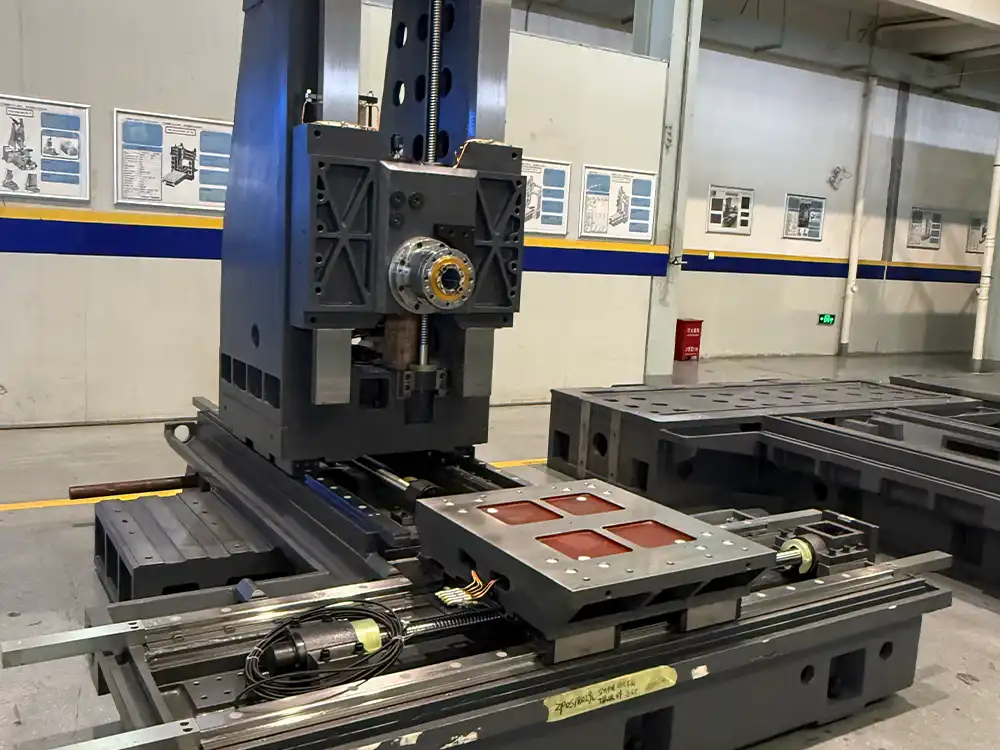
Литье из сертифицированного высокоплотного перлитного серого чугуна Yunnan марки HT300 с частым ячеистым оребрением. Отливки проходят обязательный повторный высокотемпературный отжиг для снятия напряжений в компьютеризированных электрических печах, фиксируя точность по стандарту JIS B6338 ±0,005 мм.
Заводские сертификаты контроля качества и технические материалы для скачивания
Скачайте официальные заводские металлургические сертификаты, протоколы повторного отжига в электропечах и листы технических характеристик станка.
Протокол повторного отжига отливок и снятия термических напряжений
Официальный 14-страничный отчет о термической обработке в электропечи с графиками кривых снятия внутренних напряжений для обеспечения долговременной стабильности геометрической точности.
Скачать протокол (PDF)Протокол металлургического и структурного контроля серого чугуна HT300
Сертифицированный заводской протокол физических и металлографических испытаний, подтверждающий перлитную структуру чугуна HT300 высокой плотности, частое ячеистое оребрение и отсутствие внутренних раковин и пористости.
Скачать протокол (PDF)Сертификат качества и точности прецизионных ШВП немецкого бренда IF
Официальный сертификат точности на комплект шлифованных ШВП класса точности C3 немецкого бренда IF, подтверждающий микрошаговую точность и нулевой осевой люфт перемещения.
Скачать протокол (PDF)Официальные технические параметры и габаритные чертежи станка XDM-V540
Официальный габаритный чертеж посадочных мест станка, схема Т-образных пазов рабочего стола, нагрузочные диаграммы крутящего момента шпинделя и схема электрических подключений из заводского руководства.
Скачать характеристики (PDF)Полные технические параметры станка XDM-V540
Оборудование прошло полный цикл испытаний и сертифицировано по японскому промышленному стандарту JIS B6338.
Перемещения и рабочая зона
| Ход по осям X/Y/Z | 500 / 400 / 400 мм |
| Расстояние от торца шпинделя до стола | 100 - 500 мм |
| Расстояние от оси шпинделя до колонны | 430 мм (укороченный вылет) |
| Размер рабочего стола (Д × Ш) | 750 × 400 мм |
| Макс. нагрузка на рабочий стол | 300 кг |
| Параметры Т-образных пазов | 3 шт. - 18 × 126 мм |
Тяжелый шпиндельный узел BT40
| Конус шпинделя и посадочный интерфейс | BT40 (конусность 7:24) |
| Макс. частота вращения шпинделя | 8 000 об/мин (ременной привод) |
| Мощность главного привода | 11 / 7.5 кВт (пиковая/длит.) |
| Макс. крутящий момент шпинделя | 70 Н·м (длительный) |
| Подача СОЖ через шпиндель (CTS) | 30 бар (высокое давление) |
| Макс. диаметр сверла U-Drill по сплошному металлу | Ø60 мм (нержавеющая сталь 304) |
Подачи, перемещения и точность
| Скорость быстрых перемещений X/Y | 36 м/мин (роликовые направляющие #35) |
| Скорость быстрых перемещений Z | 24 м/мин (закаленные направляющие скольжения) |
| Диапазон рабочих подач | 1 - 10 000 мм/мин |
| Точность позиционирования (JIS B6338) | ±0,005 мм |
| Повторяемость позиционирования (JIS B6338) | ±0,003 мм |
| Характеристики ШВП | Шлифованные преднатянутые ШВП класса C3 (Тайвань) |
Станина, СОЖ и общие параметры
| Материал и марка чугунного литья | Перлитный серый чугун Yunnan HT300 |
| Стандарт термообработки станины | Двукратный термический отжиг в электропечи |
| Емкость инструментального магазина | 16 поз. с двуплечим кулачковым манипулятором ATC |
| Масса станка (нетто / брутто) | 3 000 / 3 200 кг |
| Габаритные размеры станка (Д × Ш × В) | 1,63 × 1,80 × 2,45 м |
| Возможность транспортировки грузовым лифтом | Подходит для грузовых лифтов г/п от 3 000 кг |
Запросить расчет стоимости и техническую оценку станка XDM-V540
Наш ведущий инженер-технолог изучит чертежи ваших деталей, рассчитает точное время цикла обработки и предоставит прозрачный расчет стоимости станка с доставкой морским транспортом.
- Полные установочные и компоновочные чертежи станка (CAD и 3D STEP).
- Бесплатная оценка времени цикла обработки детали и подбор режущего инструмента.
- Прямые экспортные цены от завода-производителя без скрытых наценок на опции.
- Прямой индивидуальный технический диалог с инженером через WhatsApp.