Boru ve Profil İçin CNC Delme ve Diş Açma Tezgâhı: Kaynak Somununu Ortadan Kaldırın, Mukavemeti Koruyun
İnce etli boru parçalarınız hâlâ kaynaklı somunlara veya perçin somunlara dayanıyorsa, geçici bir çözüme fazladan para ödüyorsunuz demektir. CNC termal sürtünmeli delme (Flowdrill), doğrudan boru etinden diş açmaya hazır bir burç/yaka oluşturur — tek bir çevrimde sıfır talaş ile delinir ve kılavuz çekilir.
İnce Etli Borularda "Delme ve Diş Açma" Ne Anlama Gelir?
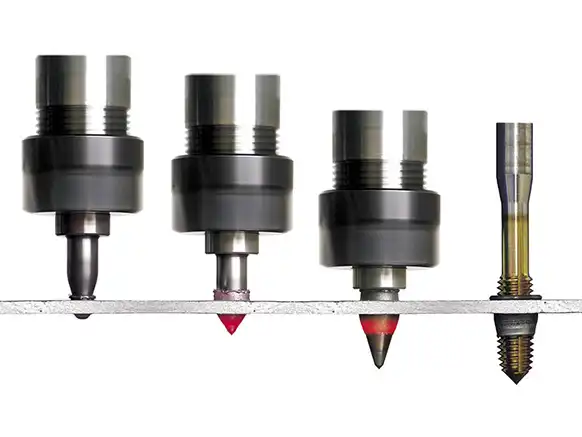
Boru veya profillerdeki geleneksel proses şu şekilde ilerler: deliği del → somunu/perçini kaynat veya presle tak → kaynağı kontrol et → çapak al. CNC delme ve diş açma tezgâhı tüm bu adımları tek bir işlemle ikame eder: dönen özel bir takım boru cidarı üzerinde sürtünmeyle lokal ısı oluşturarak malzemeyi biçimlendirir ve bir kovan/burç oluşturur; ardından kılavuz çekme iş mili bu burç içerisine doğrudan diş açar — tek bir istasyonda, ek parça gerektirmeden delme ve kılavuz çekme tamamlanır.
Bu CNC Tezgâhı İçin Uygun Et Kalınlığı Aralığı
| Parameter / Type | Specification / Status |
|---|---|
| 0,5 – 10 mm | Genel delme kapasitesi (yapı çeliği baz alınmıştır, çapa bağlıdır) |
| 0,8 – 4 mm | Otomotiv şasi boruları, HVAC kanalları, endüstriyel mobilya ayakları ve montaj braketleri gibi çoğu boru ve profil parçasının yer aldığı aralık. Duomi CNC delme ve kılavuz çekme tezgâhları özellikle bu çalışma bandı için optimize edilmiştir. |
Sürtünmeli delme takımı, boru cidarından orijinal et kalınlığının yaklaşık 3 katı yüksekliğinde bir burç oluşturur. Kılavuz çekme işlemi doğrudan bu burç içerisine yapılır — böylece 1,5–3 mm'lik bir boru cidarı delik oluştuktan sonra çok daha kalın bir malzeme gibi davranarak vidaya sadece iki ya da üç diş yerine son derece güçlü bir kavrama derinliği kazandırır.
Diş Mukavemeti: Sürtünmeyle Şekillendirilmiş Diş ve Geleneksel Kılavuz Karşılaştırması
| Method | Strength & Performance |
|---|---|
| Sürtünmeyle şekillendirilmiş burç içine talaşsız ovalama kılavuz çekme | ~8–12 kN |
| Doğrudan 1,5 mm çıplak boru cidarına talaş kaldırarak kılavuz çekme | ~2–4 kN |
1,5 mm paslanmaz boru üzerinde M6 diş ile yapılan bağımsız çekme testleri: Oluşan burcun sağladığı daha uzun diş kavrama boyu sayesinde saf çekme mukavemeti yaklaşık 3–4 kat daha güçlüdür. Flowdrill'in yayımladığı teknik mühendislik verileri bunu doğrulamaktadır: 2 mm çelikte sürtünmeli delme ile açılan bir diş bağlantısı eksenel yönde yaklaşık 2,7 ton yük taşır — bu da 8.8 kalite cıvatalı bir bağlantıdan daha güçlüdür ve kaynak gerektirmeksizin kaynaklı somunla aynı mukavemet sınıfına ulaşır.
Gerçek Başarı Hikayesi: Pune, Hindistan'daki Tier-1 Otomotiv Braket Üreticisi İçin CNC Delme, Kılavuz Çekme ve Diş Açma Dönüşümü
Müşteri: Gizli tutulan otomotiv yan sanayi parça üreticisi, Pune, Maharashtra — binek ve ticari araç ana üreticileri (OEM) için montaj braketleri ve sac metal aksamlar üreten Tier-1 tedarikçi.
İş Parçası: Akü taşıyıcı braketi, 3,0 mm imalat çeliği, parça başına iki adet M8 dişli delik, 35.000 adet/ay.
Before: Conventional Process
Lazer/kesme-presleme → delik delme → kaynak somunu montajı (2 somun/parça) → kaynak kontrolü → yüzey işlemi.
Machine Installed: DUOMI Solution
DHM-2030DT Termal Sürtünmeli Delme ve Kılavuz Çekme Tezgâhı — birinci iş milinin deliği termal olarak delip burcu/kovanı şekillendirdiği, ikinci iş milinin ise hemen ardından tek bir bağlamada dişi açtığı çift milli CNC ünitesi.

CNC delme ve diş açma sistemine geçiş sonrası yıllık tasarruf
| Metrik | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Proses Adımları | Delik del → 2 adet somun kaynat → kaynağı kontrol et | Termal delme → kılavuz çekme/diş açma, tek bağlamada |
| Parça başına çevrim süresi | 61 saniye | 22 saniye |
| Vardiya başına üretim miktarı | 590 adet | 1.630 adet |
| Vardiya başına operatör sayısı | 3 operatör | 1 operatör |
| Fire / Hurda oranı | %2,8 | %0,6 |
| Parametre | Annual saving (USD) |
|---|---|
| Kaynak somunu satın alma gideri | ~$18.000 |
| Kaynak işçilik maliyeti | ~$8.600 |
| Yeniden işleme ve hurda maliyetinde azalma | ~$12.000 |
| Fikstür ve sarf malzeme giderleri | ~$4.500 |
| Toplam Yıllık Tasarruf | ≈ $43.000 / yıl |
Net sonuç: Vardiya başına 2,7 kat çıktı artışı, ilgili istasyonda %66 daha az iş gücü gereksinimi ve kaynak somunu adımının kaldırılarak tek bir CNC delme-kılavuz çevrimiyle ikame edilmesi sayesinde braket başına yaklaşık %28 daha düşük maliyet. Ayrıca kaynak ısısından kaynaklanan çarpılma ve delik eksen kaçıklığı ortadan kalktığı için diş eksen doğruluğu mükemmel seviyeye ulaştı.
Bu vaka analizi; parça tipi, malzeme ve üretim hacmi açısından temsil edici üretim ekonomisini yansıtmaktadır; müşteri kimliği gizlilik sözleşmesi gereğince saklı tutulmaktadır. Kendi parçanızın teknik verilerini ilettiğinizde hesaplama ayrıntılarını paylaşmaktan veya doğrulama testleri gerçekleştirmekten memnuniyet duyarız.
Tezgâh: DHM-2030DT
Çevrim süresini 22 saniyeye indiren unsur çift iş milli mimaridir: tek bir milin önce delip ardından kılavuz pozisyonuna geçmesi yerine, 1. iş mili burcu termal olarak delip şekillendirirken, eş zamanlı olarak 2. iş mili bir önceki çevrimde delinmiş deliğe paralel biçimde kılavuz çeker — operasyonlar arka arkaya değil, senkronize biçimde çakışarak yürütülür.
→ DHM-2030DT teknik özelliklerini inceleyin (iş mili gücü, kurs uzunlukları, diş kapasitesi, yerleşim alanı)CNC Delme ve Diş Açma Tezgâhı Size Neler Kazandırır?
Yukarıdaki hesaplama; kaynaklı somun, perçin somun veya ek parçaların kullanıldığı ve diş formunun sürtünmeli burç oluşturularak sağlanabileceği tüm boru ve profil parçaları için birebir geçerlidir: somun maliyetini, kaynak istasyonunu, kaynak kalite kontrolünü ve termal ısı deformasyonundan doğan revizyon işlemlerini tamamen ortadan kaldırırsınız — bunların tümü delik başına genellikle yalnızca 2–6 saniye süren tek bir CNC delme, kılavuz çekme ve diş açma çevrimiyle tamamlanır.
Sağlayacağınız net tasarruf yerel somun birim fiyatlarınıza ve işçilik maliyetlerinize bağlıdır. Bize boru/profil dış çapınızı, et kalınlığınızı, diş ölçünüzü ve aylık üretim adedinizi iletin; takım mühendislerimiz parçanıza özel gerçek maliyet karşılaştırmasını ve çevrim süresi simülasyonunu hazırlasın.
Sıkça Sorulan Sorular (SSS)
Mühendislik uzmanlarımız tarafından yanıtlanan temel teknik, üretim ve ticari hususlar.
Termal sürtünmeli delme (Flowdrill) işlemiyle hangi malzemeler işlenebilir?
Karbon çeliği, paslanmaz çelik, alüminyum, bakır, pirinç ve galvanizli çelik dahil olmak üzere sünekliği olan metallerin büyük çoğunluğunda mükemmel sonuç verir. Özellikle ince etli borular (0,8 mm – 6 mm) ve sac metaller için son derece verimlidir; dökme demir veya sertleştirilmiş takım çelikleri için uygun değildir.
Ticari bir taahhütte bulunmadan önce konsept doğrulama (PoC) numune testi yaptırabilir miyim?
Evet, tamamen ücretsizdir. Ham boru numunelerinizi göndermeniz veya diş teknik özelliklerinizi içeren parça CAD çizimlerinizi iletmeniz yeterlidir. Takım ve uygulama mühendislerimiz parçanızı fikstüre bağlayacak, test delme ve talaşsız ovalama kılavuz çekme işlemlerini gerçekleştirecek, kurgusuz video kaydı alacak ve tork ile eksenel çekme testlerinizi yapabilmeniz için işlenmiş numuneleri hızlı kargo ile adresinize gönderecektir.
Yurtdışı teknik destek, kurulum ve devreye alma süreçleri nasıl yürütülüyor?
Tüm DUOMI CNC tezgâhları fabrikadan tamamen monte edilmiş, hassasiyet kalibrasyonları tamamlanmış ve kapsamlı test raporlarıyla sevk edilir. İngilizce kullanım kılavuzları, detaylı video bağlantı şemaları sunuyoruz ve 24 saat içinde WhatsApp/görüntülü görüşme üzerinden ömür boyu uzaktan mühendislik desteği sağlıyoruz. Kritik yedek parçalar 1–3 iş günü içinde uluslararası ekspres kargo ile sevk edilmektedir.
Mühendislik uygulanabilirlik analizi ne kadar sürer?
Boru dış çapını, et kalınlığını ve diş ölçüsünü paylaştığınızda, uygulama mühendislerimiz genellikle 24 saat içinde kapsamlı bir mühendislik uygulanabilirlik raporu, çevrim süresi simülasyonu ve takım önerisi sunar.
Bu tezgâh mevcut üretim hattımıza nasıl entegre edilir?
DHM-2030DT, üç ayrı istasyonu (delik delme, somun kaynaklama ve kaynak kontrolü) tek başına ikame eden bağımsız ve kompakt bir CNC işleme hücresi olarak çalışır. Giriş tarafındaki kesim prosesini veya çıkış tarafındaki yüzey kaplama hatlarını değiştirmeye gerek kalmadan mevcut atölye yerleşiminize doğrudan entegre olur.
Tezgâh, özel boru geometrimize ve üretim hacmimize göre özelleştirilebilir mi?
'Tezgâhı Sizin Prosesinize Göre Özel Olarak Tasarlıyoruz' mühendislik felsefemiz doğrultusunda; eksen hareket mesafelerini (6.000 mm'ye kadar X eksen kursu), çok milli konfigürasyonları (çift veya dört milli kafa), pnömatik boru bağlama fikstürlerini ve çift bölgeli dönüşümlü (pendulum) tablaları düzenli olarak müşteriye özel uyarlıyoruz.
DHM-2030DT Sürtünmeli Delme (Flow Drill) CNC Tezgâhı — Teknik Özellikler
Teknik Özelliklerin Tamamını Görmek İçin Tıklayın (20)
| Model | DHM-2030DT CNC Termal Delme ve Kılavuz Çekme Tezgâhı |
| XYZ İşleme Kursu | X: 2000 mm, Y: 300 mm, Z: 200 mm |
| İş Mili Devri | 100 ~ 24.000 dev/dak (Frekans kontrollü / servo tahrikli) |
| İş Mili Koniği | ER20 |
| İş Mili Gücü | 0,55 ~ 3,0 kW (Çift iş mili senkronize) |
| X Ekseni Hızlı Hareket Hızı | 30 m/dak ~ 60 m/dak |
| Y Ekseni Hızlı Hareket Hızı | 25 m/dak |
| Z Ekseni Hızlı Hareket Hızı | 25 m/dak |
| Delik Çapı Kapasitesi | 1 ~ 16 mm |
| Kılavuz Çekme Çapı Aralığı | M2 ~ M14 |
| Pah Kırma Aralığı | 1 ~ 20 mm |
| Takım Magazini | Çift özel iş mili (Delme + Kılavuz çekme paralel senkronize) |
| Tekrarlanabilir Konumlandırma Hassasiyeti | ±0,02 mm |
| Tabla Ölçüleri | 2000 mm x 280 mm |
| Programlama Modu | CAD dosya içe aktarma / bilgisayarlı programlama / manuel programlama |
| Sistem Program Hafıza Kapasitesi | Yaklaşık 10.000 program |
| Harici Sinyal Kontrol Desteği | Destekleniyor |
| Çalışma Gerilimi | AC 220V / 380V, 50/60 Hz |
| Tezgâh Ağırlığı | Yaklaşık 1.600 kg |
| Tezgâh Yerleşim Ölçüleri | 3500 mm x 1500 mm x 1700 mm |
Ücretsiz Numune İşleme Testi ve Tasarruf Analizi Raporu Talep Edin
Boru/profil kesitinizi, et kalınlığınızı ve diş parametrelerinizi bize iletin. Mühendislerimiz canlı PoC işleme testi gerçekleştirsin, çevrim sürelerini kaydetsin ve tork/çekme testlerinizi yapabilmeniz için işlenmiş numuneleri adresinize göndersin — %100 Ücretsiz, Hiçbir Taahhüt Gerektirmez.