Сверлильно-резьбонарезной станок с ЧПУ для труб и профилей: откажитесь от приварных гаек без потери прочности соединения
Если при производстве деталей из тонкостенных труб вы все еще используете приварные гайки или резьбовые заклепки, вы переплачиваете за лишние операции. Технология термосверления с ЧПУ формирует прочную резьбовую втулку (горловину) напрямую из стенки трубы — сверление и нарезание резьбы за один цикл без образования стружки.
Что означает «сверление и нарезание резьбы» для тонкостенных труб
Традиционный процесс обработки труб выглядит так: сверление отверстия → приварка или запрессовка гайки/заклепки → контроль сварного шва → зачистка заусенцев. Сверлильно-резьбонарезной станок с ЧПУ заменяет все эти этапы одной операцией: вращающийся инструмент локально разогревает и вытесняет металл стенки трубы, формируя втулку (горловину), после чего резьбонарезной шпиндель сразу нарезает в ней резьбу. Сверление и нарезание резьбы происходят на одной рабочей станции без использования дополнительных крепежных элементов.
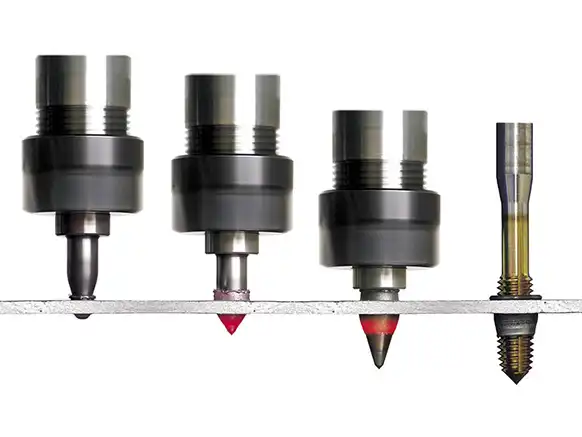
Диапазон толщины стенок для обработки на данном станке с ЧПУ
| Parameter / Type | Specification / Status |
|---|---|
| 0.5 – 10 мм | Общие возможности сверления (базовый показатель для малоуглеродистой стали, зависит от диаметра) |
| 0.8 – 4 мм | Диапазон, к которому относится большинство трубных деталей: элементы автомобильных рам, воздуховоды систем ОВК, ножки мебели, кронштейны. Именно под этот диапазон оптимизированы сверлильно-резьбонарезные станки с ЧПУ Duomi. |
Инструмент для термосверления локально формирует втулку высотой примерно в 3 раза больше исходной толщины стенки. Именно в этой втулке нарезается резьба. Таким образом, стенка трубы толщиной 1,5–3 мм после формирования отверстия ведет себя как гораздо более толстый металл, обеспечивая надежное зацепление резьбы вместо двух-трех витков в тонком листе.
Прочность резьбового соединения: термосверление против обычного нарезания резьбы
| Method | Strength & Performance |
|---|---|
| Резьба, полученная методом термосверления (пластического формования) | ~8–12 кН |
| Обычное нарезание резьбы напрямую в стенку толщиной 1,5 мм | ~2–4 кН |
Независимые испытания на вырыв резьбы M6 в нержавеющей трубе со стенкой 1,5 мм показали: соединение получается примерно в 3–4 раза прочнее исключительно за счет большей длины резьбового контакта во сформированной втулке. Согласно инженерным данным технологии Flowdrill, соединение, полученное методом термосверления в стали толщиной 2 мм, выдерживает осевую нагрузку около 2,7 тонн. Это прочнее болтового соединения класса 8.8 и сопоставимо с приварной гайкой, но без проведения сварочных работ.
Реальный кейс: Модернизация процессов сверления и нарезания резьбы на станке с ЧПУ для поставщика автокомпонентов Tier-1 (г. Пуна, Индия)
Заказчик: Конфиденциальный производитель автомобильных компонентов, г. Пуна, штат Махараштра — поставщик первого уровня (Tier-1) монтажных кронштейнов и узлов из листового металла для производителей легковых и коммерческих автомобилей.
Обрабатываемая деталь: Кронштейн крепления аккумулятора, малоуглеродистая сталь 3,0 мм, два резьбовых отверстия М8 на деталь, объем выпуска 35 000 шт/месяц.
Before: Conventional Process
Лазерная резка/штамповка → сверление → приварка гаек (2 шт. на деталь) → контроль сварки → обработка поверхности.
Machine Installed: DUOMI Solution
Двухшпиндельный станок термосверления и нарезания резьбы с ЧПУ DHM-2030DT — двухшпиндельная установка с ЧПУ, в которой первый шпиндель выполняет термосверление отверстия и формирует втулку, а второй шпиндель сразу же нарезает резьбу метчиком. Обе операции выполняются за один установ детали.

Годовая экономия после перехода на сверлильно-резьбонарезной станок с ЧПУ
| Критерий оценки | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Технологический процесс | Сверление → приварка 2 гаек → контроль сварки | Термосверление → нарезание резьбы за один установ |
| Время цикла на деталь | 61 сек | 22 сек |
| Выпуск за смену | 590 шт. | 1 630 шт. |
| Операторов в смену | 3 | 1 |
| Доля брака | 2.8% | 0.6% |
| Параметр | Annual saving (USD) |
|---|---|
| Закупка приварных гаек | ~$18 000 |
| Оплата труда сварщиков | ~$8 600 |
| Сокращение затрат на исправление брака | ~$12 000 |
| Оснастка и расходные материалы | ~$4 500 |
| Итоговая годовая экономия | ≈ $43 000 / год |
Итог: рост производительности в 2,7 раза за смену, сокращение персонала на 66% на данном участке и снижение себестоимости кронштейна примерно на 28%. Этот результат достигнут исключительно за счет исключения операции приварки гаек и ее замены на один цикл сверления и нарезания резьбы на станке с ЧПУ. Также повысилась стабильность резьбы, так как отсутствует термическая деформация от сварки, уводящая отверстие от оси.
Этот кейс отражает типичные экономические показатели производства для данного типа деталей, материала и объема выпуска; имя заказчика не разглашается в соответствии с соглашением о конфиденциальности. Мы готовы подробно разобрать эти расчеты или предоставить подтвержденные данные после проведения тестовой обработки вашей детали.
Оборудование: DHM-2030DT
Двухшпиндельная конструкция позволяет сократить время цикла до 22 секунд: вместо того чтобы один шпиндель сначала сверлил, а затем переключался на нарезание резьбы, шпиндель 1 выполняет термосверление и формирует втулку, в то время как шпиндель 2 параллельно нарезает резьбу в готовом отверстии от предыдущего цикла. Операции перекрывают друг друга по времени, а не выполняются последовательно.
→ Смотреть полные технические характеристики DHM-2030DT (мощность шпинделя, ход по осям, диапазон резьбы, габариты)Что вы экономите при использовании сверлильно-резьбонарезного станка с ЧПУ
Приведенный выше расчет применим к любым деталям из труб и профилей, где приварные гайки, резьбовые заклепки или вставки могут быть заменены на резьбу, сформированную методом термосверления. Вы исключаете затраты на крепеж, содержание сварочного поста, контроль качества сварки и исправление брака из-за термической деформации отверстий. Все это заменяется одним циклом сверления и нарезания резьбы на станке с ЧПУ, который занимает всего 2–6 секунд на одно отверстие.
Точный размер экономии зависит от стоимости крепежа и ставок оплаты труда в вашем регионе. Отправьте нам наружный диаметр трубы, толщину стенки, размер резьбы и ежемесячный объем производства, и наши инженеры подготовят точный расчет окупаемости и времени цикла для вашей детали.
Вопросы и ответы (FAQ)
Ответы наших технических специалистов на ключевые технологические, производственные и коммерческие вопросы.
Какие материалы можно обрабатывать методом термосверления (фрикционного сверления)?
Этот метод подходит для большинства пластичных металлов, включая углеродистую сталь, нержавеющую сталь, алюминий, медь, латунь и оцинкованную сталь. Он особенно эффективен для тонкостенных труб (0,8–6 мм) и листового металла, но не подходит для чугуна или закаленной инструментальной стали.
Могу ли я заказать бесплатную тестовую обработку образцов деталей до принятия коммерческого решения?
Да, абсолютно бесплатно. Просто отправьте нам образцы ваших труб или чертежи деталей в формате CAD с указанием характеристик резьбы. Наши инженеры по оснастке спроектируют зажимное приспособление, выполнят тестовое термосверление и раскатку резьбы во втулке, запишут непрерывное видео процесса и отправят готовые образцы обратно на ваше предприятие экспресс-доставкой для проведения испытаний на крутящий момент и вырыв.
Как осуществляется техническая поддержка и пусконаладка за пределами Китая?
Каждый станок с ЧПУ DUOMI поставляется в полностью собранном виде, прошедшим заводскую калибровку и тестовый запуск с оформлением всей документации. Мы предоставляем руководства по эксплуатации на английском и русском языках, видеоинструкции по подключению и пожизненную удаленную инженерную поддержку через WhatsApp или видеосвязь с гарантированным ответом в течение 24 часов. Критически важные запасные части отправляются международной экспресс-доставкой в течение 1–3 рабочих дней.
Сколько времени занимает анализ технологической осуществимости проекта?
После того как вы предоставите наружный диаметр трубы, толщину стенки и размер резьбы, наши инженеры обычно в течение 24 часов подготовят заключение о технологической осуществимости, симуляцию времени цикла и рекомендации по подбору инструмента.
Как этот станок интегрируется в нашу существующую производственную линию?
Станок DHM-2030DT работает как автономная компактная ячейка с ЧПУ, которая заменяет три отдельных поста: сверление, приварку гаек и контроль качества сварки. Он легко встраивается в существующую планировку цеха без необходимости изменения процессов предварительной резки или последующей финишной обработки поверхности.
Можно ли адаптировать станок под геометрию наших деталей и объемы производства?
Да. В соответствии с нашей философией проектирования — «Мы проектируем станок под особенности вашего технологического процесса» — мы регулярно изготавливаем оборудование с индивидуальной длиной перемещения (ход по оси X до 6000 мм), многошпиндельными конфигурациями (2 или 4 шпинделя), пневматическими зажимными приспособлениями для труб и двухзонными маятниковыми столами.
Станок термосверления с ЧПУ DHM-2030DT — Технические характеристики
Развернуть полные технические характеристики (20)
| Модель | Сверлильно-резьбонарезной станок с ЧПУ для термосверления DHM-2030DT |
| Рабочий ход по осям X, Y, Z | X 2000 мм, Y 300 мм, Z 200 мм |
| Частота вращения шпинделя | 100–24000 об/мин (частотно-регулируемый привод / сервопривод) |
| Конус шпинделя | ER20 |
| Мощность шпинделя | 0,55–3,0 кВт (синхронная работа двух шпинделей) |
| Скорость перемещения по оси X | 30–60 м/мин |
| Скорость перемещения по оси Y | 25 м/мин |
| Скорость перемещения по оси Z | 25 м/мин |
| Диапазон диаметров сверления | 1–16 мм |
| Диапазон диаметров нарезаемой резьбы | M2–M14 |
| Диапазон снятия фаски | 1–20 мм |
| Инструментальный магазин | Два выделенных шпинделя (параллельное сверление и нарезание резьбы) |
| Повторяемость позиционирования | ±0,02 мм |
| Размер рабочего стола | 2000 мм x 280 мм |
| Режим программирования | Импорт файлов CAD / программирование на ПК / ручное программирование |
| Объем памяти системы ЧПУ для программ | Около 10 000 |
| Управление внешними сигналами системы | Поддерживается |
| Рабочее напряжение | 380 В / 220 В переменного тока, 50/60 Гц |
| Вес станка | Около 1600 кг |
| Занимаемая площадь | 3500 мм x 1500 мм x 1700 мм |
Запросить бесплатную тестовую обработку образцов и расчет окупаемости
Отправьте нам чертеж профиля трубы, укажите толщину стенки и параметры резьбы. Наши инженеры проведут тестовую обработку в реальном времени, зафиксируют время цикла и отправят вам готовые образцы для испытаний на крутящий момент и вырыв — абсолютно бесплатно и без каких-либо обязательств.