Taladradora y Roscadora CNC para Tubos y Perfiles: Elimine las Tuercas Soldadas, Conserve la Resistencia
Si sus piezas de tubo de pared delgada aún dependen de tuercas para soldar o inserciones roscadas, está pagando por una solución provisional. El taladrado por fricción térmica CNC genera un cuello roscable directamente de la pared del tubo: taladrado y roscado en un solo ciclo y sin generar virutas.
¿Qué Significa el «Taladrado y Roscado» en Tubos de Pared Delgada?
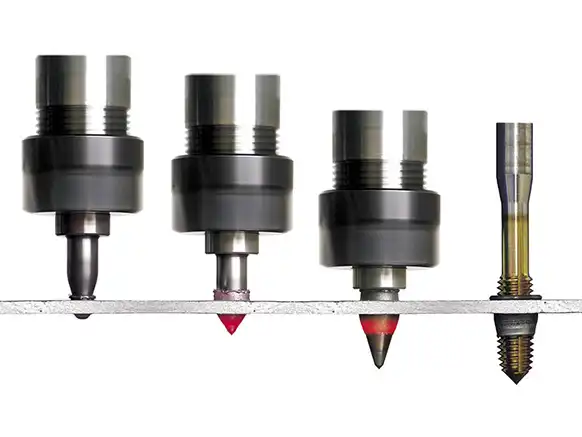
El proceso convencional en tubos y perfiles comprende: taladrar el orificio → soldar o remachar una tuerca o inserto → inspeccionar la soldadura → desbarbar. Un centro de taladrado y roscado CNC sustituye todos esos pasos por una sola operación: una herramienta rotativa calienta y desplaza plásticamente la pared del tubo para conformar un casquillo o cuello resistente, e inmediatamente un husillo de roscado mecaniza la rosca directamente en ese cuello. Taladrado y roscado por laminación en una sola estación, sin añadir componentes externos.
Rango de Espesor de Pared para Esta Máquina CNC
| Parameter / Type | Specification / Status |
|---|---|
| 0,5 – 10 mm | Capacidad general de termoperforación (referencia en acero al carbono, según el diámetro) |
| 0,8 – 4 mm | El rango en el que se encuentra la mayoría de los componentes tubulares: estructuras automotrices, conductos de climatización (HVAC), mobiliario metálico, soportes y consolas. Este es el rango óptimo para el que están configuradas las taladradoras y roscadoras CNC de Duomi. |
La herramienta de fricción térmica conforma localmente un cuello de aproximadamente 3 veces el espesor de pared original. Este casquillo recrecido es el que recibe el roscado por deformación: de este modo, una pared de tubo de 1,5 a 3 mm se comporta mecánicamente como una pared mucho más gruesa una vez conformado el orificio, proporcionando suficiente longitud de filete de rosca en lugar de apenas dos o tres hilos frágiles.
Resistencia de la Rosca: Conformado por Fricción vs. Roscado Convencional
| Method | Strength & Performance |
|---|---|
| Roscado por deformación en cuello conformado (Flowdrill) | ~8–12 kN |
| Roscado convencional directo en pared simple de 1,5 mm | ~2–4 kN |
Ensayos independientes de tracción (arrancamiento) en tubo de acero inoxidable de 1,5 mm con rosca M6 demostraron que la unión es aproximadamente 3 a 4 veces más resistente, gracias a la mayor longitud de acoplamiento del filete que proporciona el casquillo conformado. Los datos técnicos estandarizados de Flowdrill confirman que una unión conformada por fricción en acero de 2 mm soporta cerca de 2,7 toneladas en sentido axial: una resistencia superior a una unión atornillada grado 8.8 y equiparable a una tuerca soldada, pero sin aportar soldadura.
Caso Real: Modernización de Taladrado y Roscado CNC para un Proveedor Automotriz Tier-1 en Pune, India
Cliente: Fabricante confidencial de componentes automotrices, Pune, Maharashtra — proveedor Tier-1 de soportes de montaje y ensamblajes de chapa metálica para fabricantes OEM de vehículos de pasajeros y comerciales.
Pieza de Trabajo: Soporte para batería, chapa de acero al carbono de 3,0 mm, dos orificios roscados M8 por pieza, volumen de 35.000 piezas/mes.
Before: Conventional Process
Corte láser/estampado → taladrado convencional → soldadura de tuercas (2 tuercas/pieza) → inspección de soldadura → tratamiento superficial.
Machine Installed: DUOMI Solution
Máquina CNC de Taladrado por Fricción Térmica y Roscado DHM-2030DT — una unidad CNC de doble husillo donde un husillo termoperfora el orificio y conforma el casquillo, y el segundo husillo realiza el roscado inmediatamente después, ambos procesos ejecutados en una sola sujeción.

Ahorro anual tras implementar el taladrado y roscado CNC por fricción
| Métrica | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Proceso | Taladrar → soldar 2 tuercas → inspeccionar soldadura | Termoperforación → roscado por deformación, amarre único |
| Tiempo de ciclo / pieza | 61 s | 22 s |
| Producción / turno | 590 piezas | 1.630 piezas |
| Operarios / turno | 3 | 1 |
| Tasa de rechazo | 2,8% | 0,6% |
| Parámetro | Annual saving (USD) |
|---|---|
| Compra de tuercas para soldar | ~$18.000 USD |
| Mano de obra de soldadura | ~$8.600 USD |
| Reducción de reprocesos y mermas | ~$12.000 USD |
| Dispositivos de fijación y consumibles | ~$4.500 USD |
| Ahorro Anual Total | ≈ $43.000 USD / año |
Resultado neto: 2,7 veces más producción por turno, reducción del 66% de mano de obra en la estación, y aproximadamente un 28% de reducción de costes por soporte, atribuible directamente a la eliminación de las tuercas para soldar y su sustitución por un único ciclo CNC de taladrado y roscado. La repetibilidad y alineación de la rosca también mejoraron sustancialmente, al eliminarse las deformaciones térmicas provocadas por la soldadura.
Este caso refleja parámetros económicos de producción representativos para este tipo de pieza, material y volumen; la identidad del cliente se mantiene confidencial bajo acuerdo NDA. Estaremos encantados de revisar los cálculos detallados o compartir datos validados tras realizar pruebas con sus piezas específicas.
La Máquina: DHM-2030DT
La arquitectura de doble husillo es el factor clave para reducir el tiempo de ciclo a 22 segundos: en lugar de emplear un solo husillo que taladre y luego cambie de herramienta para roscar, el husillo 1 termoperfora y conforma el casquillo mientras el husillo 2 rosca en paralelo un orificio mecanizado en el paso anterior, solapando ambas operaciones de forma continua sin tiempos muertos.
→ Ver especificaciones completas de la DHM-2030DT (potencia de husillos, carreras, rango de roscado, dimensiones)Beneficios Económicos de una Máquina CNC de Taladrado y Roscado por Fricción
El análisis anterior es extrapolable a cualquier componente de chapa o tubo donde actualmente se utilice una tuerca para soldar, una tuerca remachable o un inserto roscado: usted elimina el coste del consumible, la estación de soldadura o remachado, el control de calidad de la soldadura y los costosos reprocesos originados por orificios deformados por el calor. Todo ello sustituido por un ciclo CNC automático de taladrado y roscado que requiere entre 2 y 6 segundos por orificio.
Su ahorro exacto dependerá de sus costes locales de consumibles y mano de obra. Envíenos el diámetro exterior de su tubo, espesor de pared, métrica de rosca y volumen mensual estimado; nuestros ingenieros de mecanizado elaborarán una comparativa técnica real y un cálculo de tiempo de ciclo para su aplicación.
Preguntas Frecuentes (FAQ)
Aspectos técnicos, de producción y comerciales clave resueltos por nuestros especialistas de ingeniería.
¿Qué materiales pueden procesarse mediante el método de taladrado por fricción térmica?
El proceso es idóneo para la mayoría de los metales dúctiles, incluidos acero al carbono, acero inoxidable (AISI 304, AISI 316), aluminio, cobre, latón y acero galvanizado. Es especialmente eficaz en tubos de pared delgada (0,8 mm a 6 mm) y chapa metálica, pero no resulta aplicable en fundición gris ni en aceros de herramientas templados.
¿Es posible solicitar una prueba de mecanizado de muestras (PoC) antes de realizar una compra formal?
Sí, de forma 100% gratuita. Simplemente envíenos sus muestras de tubo en bruto o los planos CAD con las especificaciones de roscado deseadas. Nuestros ingenieros de aplicaciones diseñarán la sujeción, ejecutarán el taladrado térmico y el roscado por laminación, grabarán el proceso en vídeo sin editar y le enviarán las piezas mecanizadas por mensajería urgente para sus pruebas de par de apriete y resistencia a la tracción.
¿Cómo gestionan el soporte técnico y la puesta en marcha internacional?
Cada máquina CNC DUOMI se suministra completamente ensamblada, precalibrada en fábrica y verificada con protocolos de control de calidad documentados. Proporcionamos manuales de operación completos, videotutoriales de cableado e instalación, y asistencia técnica remota continua por videollamada y WhatsApp con respuesta en menos de 24 horas. Los repuestos críticos se despachan mediante transporte aéreo urgente internacional en un plazo de 1 a 3 días hábiles.
¿Cuánto tarda la evaluación de viabilidad técnica de una pieza?
Una vez que nos proporcione el diámetro exterior del tubo, el espesor de pared y la métrica de rosca, nuestros ingenieros de aplicaciones le entregarán un informe de viabilidad técnica, simulación de tiempos de ciclo y recomendación de herramientas en un plazo habitual de 24 horas.
¿Cómo se integra esta máquina en nuestra línea de producción existente?
La DHM-2030DT funciona como una célula CNC compacta e independiente que sustituye tres estaciones de trabajo: taladrado, soldadura de tuercas e inspección post-soldadura. Puede incorporarse directamente en la distribución de planta actual sin necesidad de alterar los procesos previos de corte ni los tratamientos superficiales posteriores.
¿Se puede personalizar la máquina para geometrías y volúmenes de tubos específicos?
Sí. Fieles a nuestra filosofía de ingeniería —'Diseñamos la máquina en función de su proceso productivo'—, personalizamos con frecuencia las carreras de los ejes (carrera en X de hasta 6.000 mm), configuraciones multihusillo (cabezales dobles o cuádruples), mordazas de sujeción neumáticas a medida y mesas de mecanizado pendular de dos zonas.
Máquina CNC de Taladrado por Fricción DHM-2030DT — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (20)
| Modelo | Máquina CNC de Taladrado Térmico y Roscado DHM-2030DT |
| Carrera de Mecanizado XYZ | X: 2000 mm, Y: 300 mm, Z: 200 mm |
| Velocidad del Husillo | 100 ~ 24.000 rpm (Accionamiento por servomotor / variador de frecuencia) |
| Cono del Husillo | ER20 |
| Potencia del Husillo | 0,55 ~ 3,0 kW (Doble husillo síncrono) |
| Velocidad de Desplazamiento Eje X | 30 m/min ~ 60 m/min |
| Velocidad de Desplazamiento Eje Y | 25 m/min |
| Velocidad de Desplazamiento Eje Z | 25 m/min |
| Rango de Diámetro de Taladrado | 1 ~ 16 mm |
| Rango de Diámetro de Roscado | M2 ~ M14 |
| Rango de Achaflanado | 1 ~ 20 mm |
| Almacén de Herramientas | Doble husillo independiente dedicado (Taladrado + Roscado en paralelo) |
| Repetibilidad de Posicionamiento | ±0,02 mm |
| Dimensiones de la Mesa | 2000 mm x 280 mm |
| Modo de Programación | Importación de archivos CAD / programación asistida / programación manual |
| Capacidad de Almacenamiento del Sistema | Aprox. 10.000 programas |
| Control por Señal Externa del Sistema | Compatible |
| Tensión de Alimentación | CA 220V / 380V, 50/60 Hz |
| Peso de la Máquina | Aprox. 1.600 kg |
| Dimensiones en Planta | 3500 mm x 1500 mm x 1700 mm |
Solicite un Ensayo de Muestra Gratuito (PoC) y un Informe de Rentabilidad
Comparta con nosotros la sección del tubo, el espesor de pared y las cotas de rosca. Nuestros ingenieros mecanizarán una prueba de concepto en vivo, medirán los tiempos de ciclo y le enviarán las piezas terminadas para sus pruebas de tracción y par de apriete — 100% Gratuito y sin Compromiso.