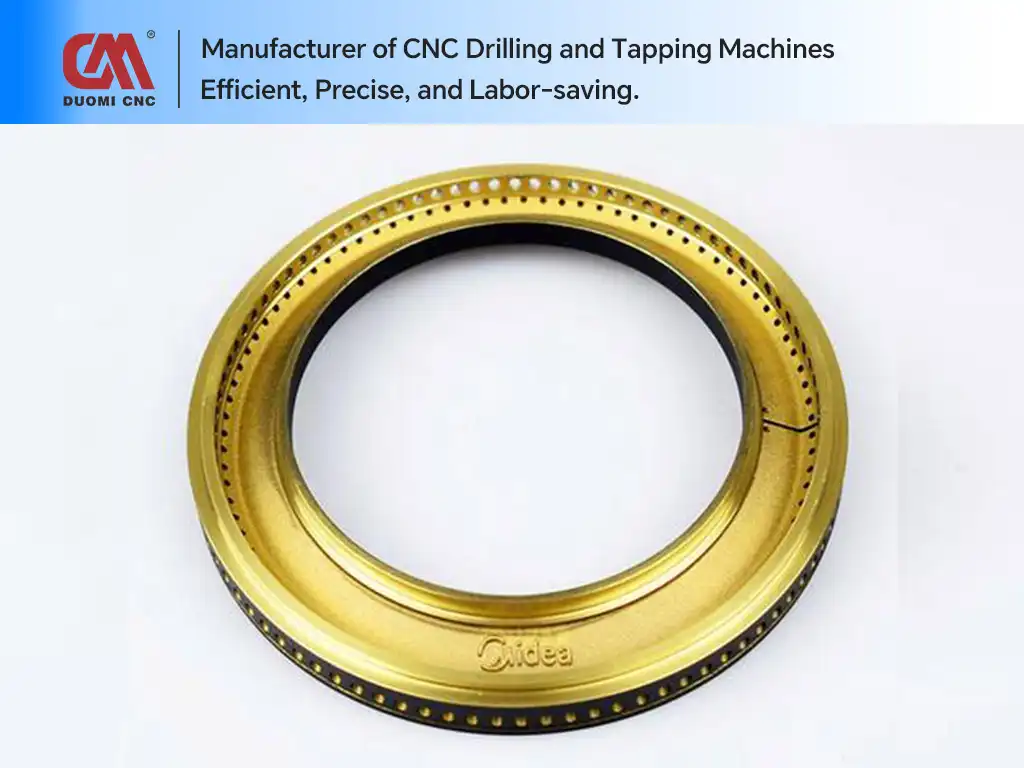
Gaz ocağı brülör kapakları (bek kapakları), gaz dağılımında ve alev kararlılığında kritik bir rol oynar. Ağırlıklı olarak gri dökme demir (ör. HT200/HT250), AISI 304/316 paslanmaz çelik ve pirinç veya bakır alaşımları gibi yüksek sertliğe ve ısı direncine sahip malzemelerden üretilen bu parçalar, olağanüstü boyutsal hassasiyet ve delik geometrisi homojenliği gerektirir. Gelişmiş brülör kapakları için CNC delme çözümleri, kusursuz mikro delik dizilimleri, yüksek üretim verimi ve daha düşük takım maliyeti elde etmek için hayati öneme sahiptir.
1. Brülör Kapağı İşleme İçin Ekipman Seçimi
Doğru tezgâh geometrisi ve dinamik rijitliğin seçilmesi; delik daireselliğini, yüzey kalitesini ve çevrim süresini doğrudan etkiler.
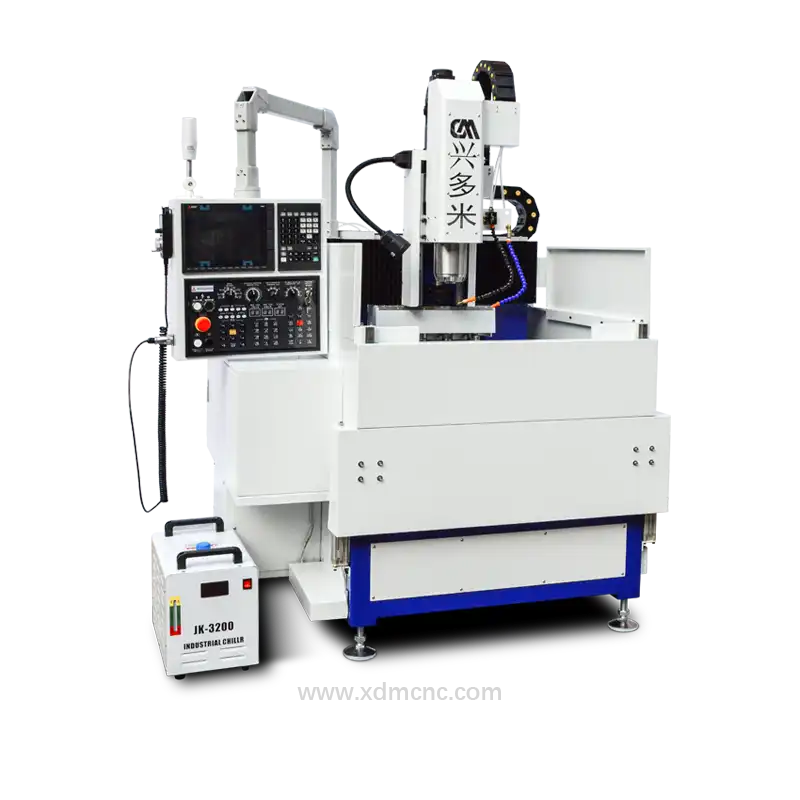
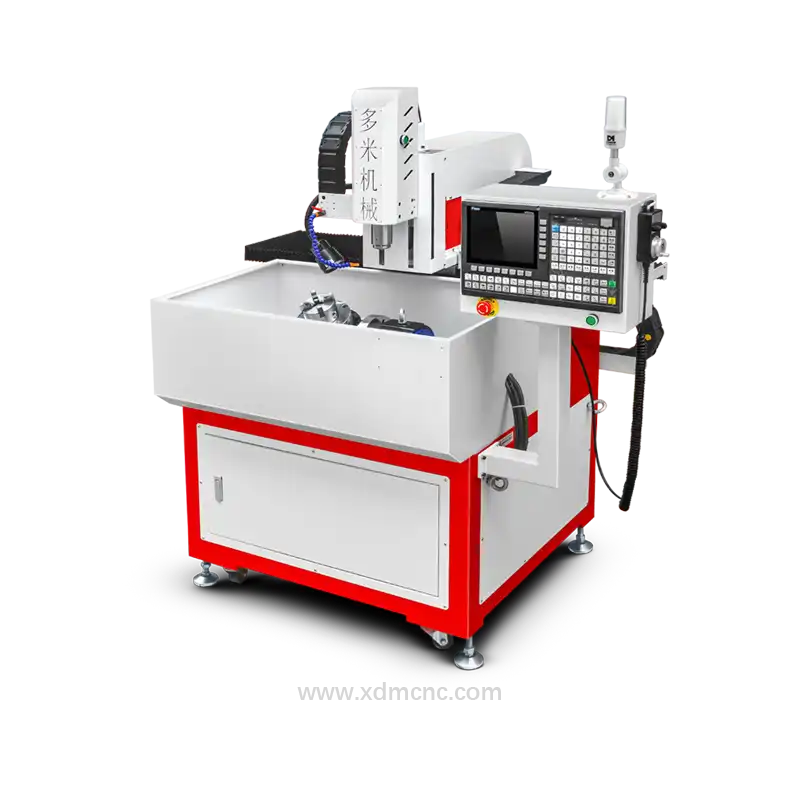
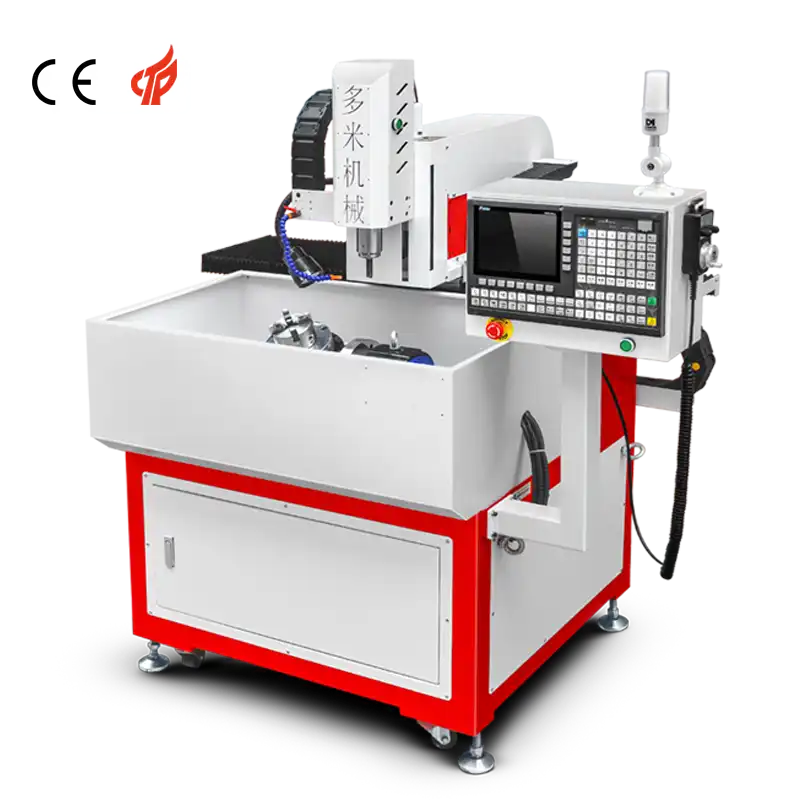
CNC Delme ve Kılavuz Çekme Tezgâhları
- Yüksek Dinamik ve Hassasiyet: Özel yüksek hızlı delme ve kılavuz çekme merkezleri (DUOMI XD Serisi gibi), rijit C-gövde veya portal mimarisi, doğrudan tahrikli iş milleri (10.000–24.000 dev/dak) ve hızlı otomatik takım değiştiriciler (ATC) ile donatılmıştır.
- Çok Delikli Otomasyon: Entegre döner tablalar (4./5. eksen), çevresel gaz alev kanalları için eş zamanlı çok açılı delik delmeye olanak tanır.
- Operasyonel Verimlilik: Genel amaçlı dikey işleme merkezlerine (VMC) kıyasla çevrim sürelerini önemli ölçüde azaltır.
Lazer Delik Delme Sistemleri
- Mikro Delik Kabiliyeti: 0,3 mm'nin altında delik çapı gerektiren yüksek sertlikteki özel alaşımlar için idealdir.
- Temassız İşleme: Takım aşınmasını ve mekanik gerilimi ortadan kaldırır; ancak ilk yatırım maliyeti oldukça yüksektir.
Yüksek Hızlı Delme ve Frezeleme Merkezleri
- Çoklu İşlem Yeteneği: Yüksek hızlı port delme işlemlerini çevre soğutma kanalları, pilot alev yarıkları veya montaj basamakları gibi ikincil frezeleme operasyonlarıyla tek bağlamada birleştirir.
2. Kesici Takım Seçimi ve Malzeme Uyumluluğu
Brülör kapağı delme işlemleri; kesintili kesimler, aşındırıcı malzemeler ve derin ya da mikro delik geometrileri içerir. Takım ömrünü uzatmak için takım alt tabakalarının ve kaplamalarının optimize edilmesi esastır.
| İş Parçası Malzemesi | Önerilen Takım Malzemesi | Kaplama Tipi | Optimum İş Mili Devri (dev/dak) | İlerleme Hızı (mm/dak) | Kesme Sıvısı Stratejisi |
|---|---|---|---|---|---|
| Dökme Demir (HT200/250) | Karbür / PCD | TiAlN / AlTiN | 8.000 – 12.000 | 200 – 500 | Islak / Yüksek Basınçlı Emülsiyon |
| Paslanmaz Çelik (AISI 304/316) | Ultra İnce Taneli Karbür | TiAlN / AlCrN | 6.000 – 10.000 | 100 – 300 | Yüksek Basınçlı Kesme Sıvısı (≥20 bar) |
| Pirinç / Bakır Alaşımı | Karbür / PCD | DLC veya Kaplamasız | 12.000 – 18.000 | 300 – 800 | Bol Sıvı / MQL (Minimum Miktarda Yağlama) |
Takım Seçenekleri:
- TiAlN Kaplamalı Karbür Matkaplar: Düşük ısıl iletkenlik, 800°C'ye kadar yüksek oksidasyon direnci ve dökme demir ile paslanmaz çelikte mükemmel aşındırıcı aşınma direnci sunar.
- PCD (Polikristalin Elmas) Matkaplar: Yüksek hacimli bakır alaşımı veya kompozit kapak işleme için en uygun çözümdür; standart takımlara göre 5 ila 10 kat daha uzun kullanım ömrü sağlar.
- Mikro Matkaplar (<0,5 mm Çap): Eksen kaçıklığını ve takım kırılmasını önlemek için güçlendirilmiş şaftlar ve özel uç geometrileri (135°/140° ayrık uçlu / split point) ile tasarlanmıştır.
3. Optimize Edilmiş İşleme Prosesi ve Parametreler
Hassas Fikstür Mühendisliği
- Özel Pnömatik ve Vakumlu Bağlama Aparatları: Brülör kapağının dış konturuna tam oturacak şekilde tasarlanarak ince etli bölümlerde deformasyona yol açmadan homojen sıkma kuvveti sağlar.
- Sıfır Noktası Bağlama Sistemleri: Hızlı parça değişimine olanak tanır ve ±0,005 mm dahilinde tekrarlanabilir konumlandırma hassasiyeti sunar.
Önerilen Delik Delme Teknikleri
- Gagalamalı Delme Çevrimleri (G83/G73): Derin veya dar brülör portlarını delerken talaş tahliyesini kolaylaştırır, talaş sıkışmasını ve takım kırılmasını engeller.
- Takım İçi Kesme Sıvısı Beslemesi (TSC): Kesme kenarına doğrudan yüksek basınçla kesme sıvısı verilmesi, talaşları anında uzaklaştırır ve ısıl dengeyi korur.
Çapak Alma ve Yüzey Bitirme Standartları
- Hassas mekanik çapak alma takımları, termal çapak alma (TEM), otomatik tel fırçalama ve ultrasonik banyo temizliği; hassas alev dağılımı için port kenarlarının çapaksız işlenmesini garanti eder.
4. Otomasyon ve Akıllı İmalat Entegrasyonu
Brülör kapaklarının seri üretiminde Endüstri 4.0 standartlarına ulaşmak için modern üretim hatlarına akıllı otomasyon sistemleri entegre edilir:
- Robotik Yükleme/Boşaltma: Mafsallı veya kartezyen (portal) robotlar, kesme dışı boşta geçen süreleri ve operatör müdahalesini en aza indirir.
- Hat İçi Görüntü İşleme ile Kalite Kontrol: Yüksek çözünürlüklü optik sensörler; delik çapını, eşmerkezliliği ve eksik delikleri ISO 2768-m toleranslarına göre otomatik olarak doğrular.
- MES Entegrasyonu: Gerçek zamanlı takım aşınması takibi, iş mili yük analizi ve verim izleme için Üretim Yürütme Sistemleri (MES) ile kesintisiz bağlantı.
Üretim kapasitenizi artırmak için yüksek performanslı CNC delme tezgâhlarımızı keşfedin veya özel takım ve proses optimizasyonu için mühendislik ekibimizle iletişime geçin.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.