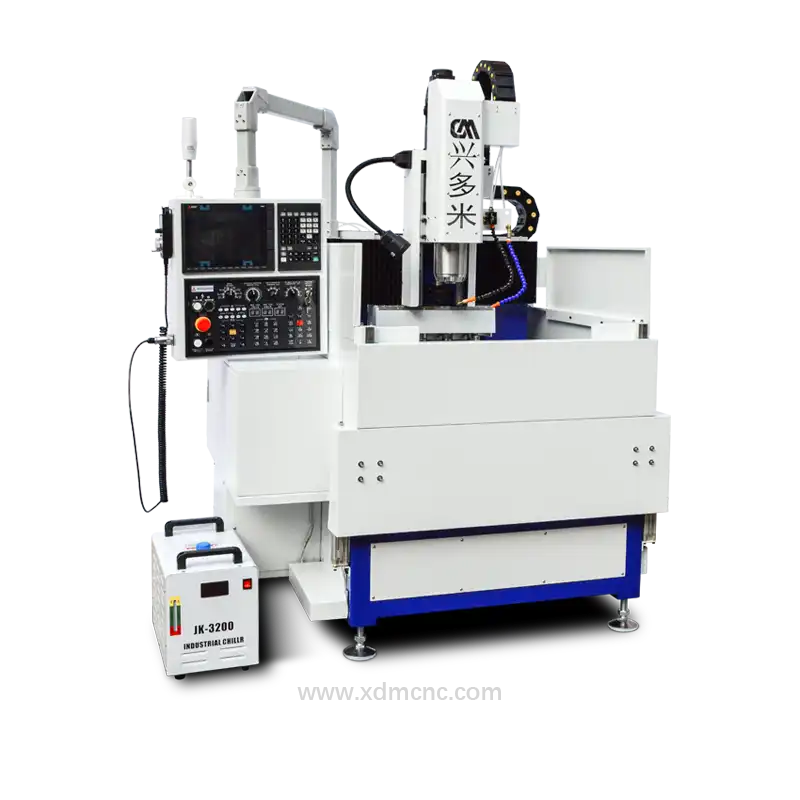
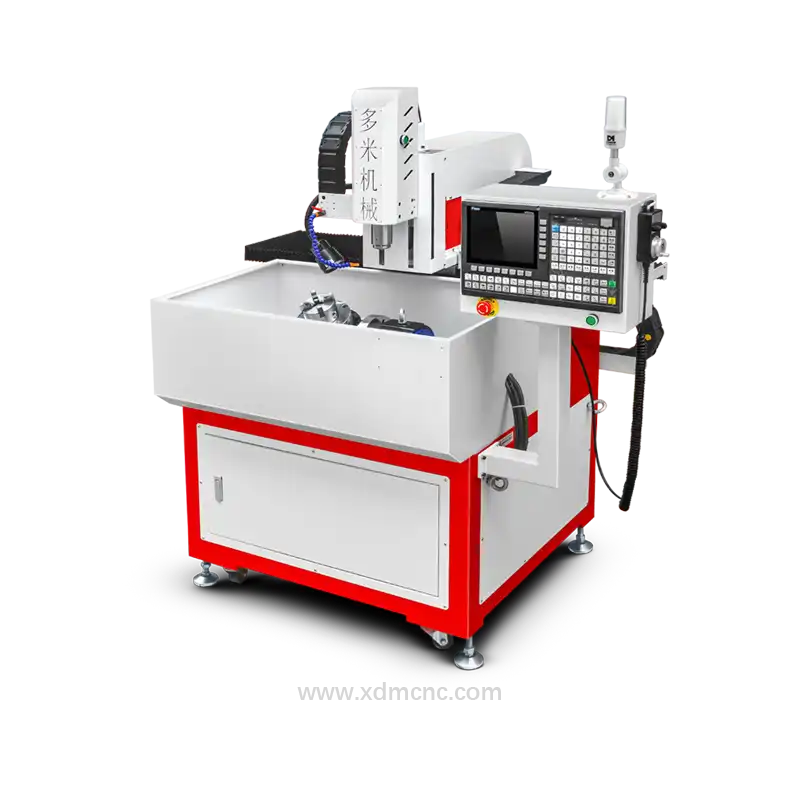
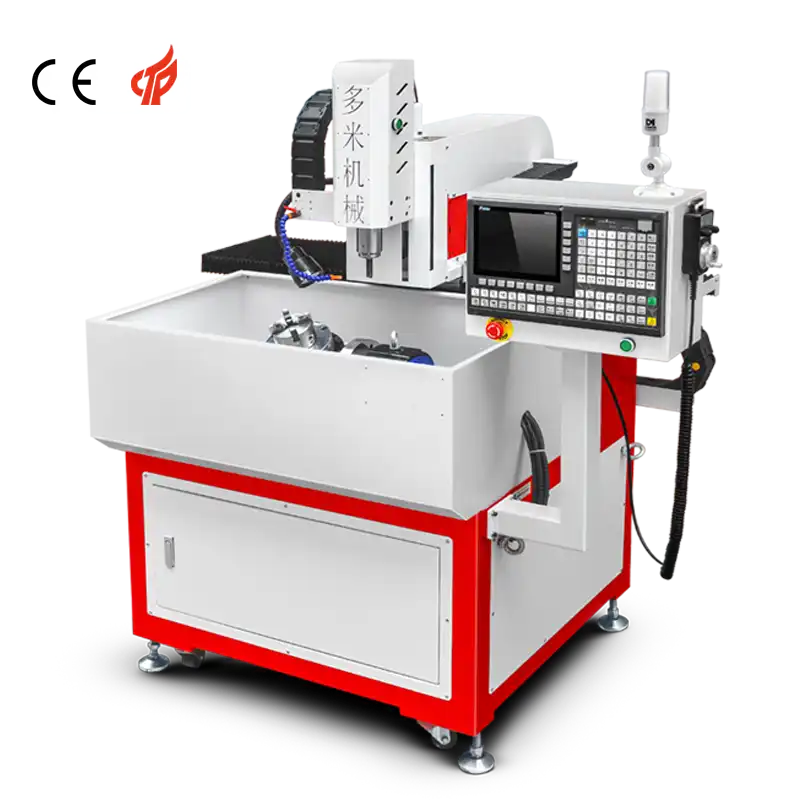
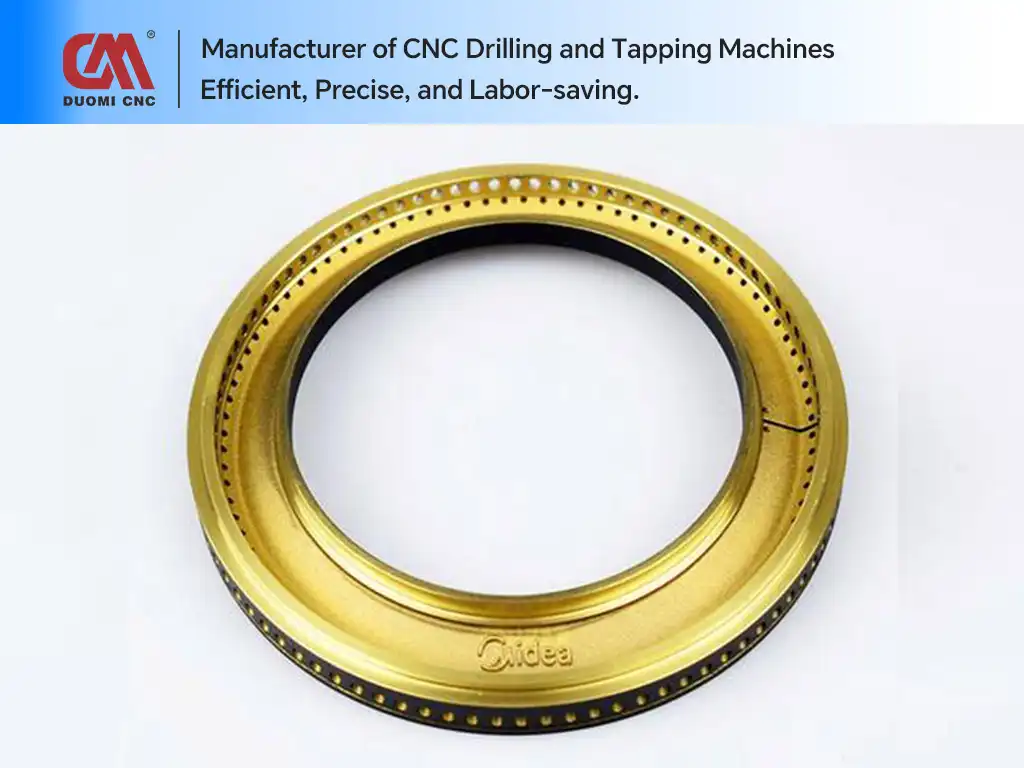
Крышки горелок газовых плит (рассекатели пламени) играют ключевую роль в распределении газа и стабильности горения. Изготавливаемые преимущественно из высокопрочных и термостойких материалов, таких как серый чугун (например, СЧ20/СЧ25 / HT200/HT250), нержавеющая сталь 304/316 и латунь или медные сплавы, эти детали требуют исключительной точности размеров и равномерности отверстий. Передовые решения для сверления крышек горелок на ЧПУ имеют решающее значение для получения бездефектных массивов микроотверстий, высокой производительности и снижения затрат на инструмент.
1. Выбор оборудования для обработки крышек горелок
Выбор правильной кинематики станка и его динамической стабильности напрямую влияет на круглость отверстий, шероховатость стенок и время цикла обработки.
Сверлильно-резьбонарезные станки с ЧПУ
- Высокая динамика и точность: Специализированные высокоскоростные сверлильно-резьбонарезные центры (такие как серия DUOMI XD) оснащены жесткой С-образной или портальной станиной, шпинделями с прямым приводом (10 000–24 000 об/мин) и быстрой системой автоматической смены инструмента (ATC).
- Автоматизация многоосевой обработки: Интегрированные поворотные столы (4-я/5-я ось) позволяют выполнять одновременное многоугольное сверление радиальных отверстий для выхода пламени.
- Операционная эффективность: Существенно сокращает время цикла обработки детали по сравнению с универсальными вертикальными обрабатывающими центрами (VMC).
Системы лазерного сверления
- Возможности сверления микроотверстий: Идеально подходят для специализированных высокотвердых сплавов, где требуются отверстия диаметром менее 0,3 мм.
- Бесконтактная обработка: Исключает износ инструмента и механические напряжения, однако капитальные затраты на такое оборудование значительно выше.
Высокоскоростные сверлильно-фрезерные центры
- Многозадачность: Совмещают высокоскоростное сверление отверстий со вторичными фрезерными операциями, такими как фрезерование охлаждающих пазов по периметру, прорезей для пилотного пламени или монтажных уступов за один установ.
2. Выбор режущего инструмента и совместимость с материалами
Сверление крышек горелок связано с прерывистым резанием, абразивным износом материалов, а также геометрией глубоких или микроотверстий. Оптимизация основы инструмента и износостойких покрытий имеет решающее значение для увеличения срока службы инструмента.
| Обрабатываемый материал | Рекомендуемый материал инструмента | Тип покрытия | Оптимальная частота вращения шпинделя (об/мин) | Скорость подачи (мм/мин) | Стратегия подачи СОЖ |
|---|---|---|---|---|---|
| Чугун (HT200/250) | Цельный твердый сплав / PCD | TiAlN / AlTiN | 8 000 – 12 000 | 200 – 500 | Мокрое / Эмульсия под высоким давлением |
| Нержавеющая сталь (304/316) | Субмикрозернистый твердый сплав | TiAlN / AlCrN | 6 000 – 10 000 | 100 – 300 | СОЖ под высоким давлением (≥20 бар) |
| Латунь / Медный сплав | Твердый сплав / PCD | DLC или без покрытия | 12 000 – 18 000 | 300 – 800 | Полив / MQL (минимальное количество смазки) |
Варианты инструмента:
- Твердосплавные сверла с покрытием TiAlN: Обеспечивают низкую теплопроводность, высокую стойкость к окислению при температурах до 800°C и отличную стойкость к абразивному износу при обработке чугуна и нержавеющей стали.
- Сверла из поликристаллического алмаза (PCD): Наилучшим образом подходят для крупносерийной обработки медных сплавов или композитных крышек, обеспечивая увеличение срока службы инструмента в 5–10 раз.
- Микросверла (диаметром <0,5 мм): Проектируются с усиленным хвостовиком и специальной геометрией вершины (угол при вершине 135°/140° с подточкой перемычки) для предотвращения увода оси и поломки сверла.
3. Оптимизация процесса обработки и параметров
Проектирование прецизионной технологической оснастки
- Специальные пневматические и вакуумные зажимные приспособления: Разрабатываются точно по внешнему контуру крышки горелки, обеспечивая равномерное усилие зажима без деформации тонкостенных участков.
- Системы нулевого позиционирования (быстрозажимные системы): Позволяют осуществлять быструю переналадку деталей с повторяемостью позиционирования в пределах ±0,005 мм.
Рекомендуемые методы сверления
- Циклы прерывистого сверления с выводом сверла (G83/G73): Необходимы для эффективного удаления стружки при сверлении глубоких или узких отверстий горелки, предотвращая пакетирование стружки и поломку инструмента.
- Подача СОЖ через шпиндель (TSC): Подача смазочно-охлаждающей жидкости под высоким давлением непосредственно в зону резания мгновенно вымывает стружку и поддерживает тепловой баланс.
Стандарты зачистки заусенцев и финишной обработки
- Прецизионный механический инструмент для снятия заусенцев, метод термического удаления заусенцев (TEM), автоматическая очистка проволочными щетками и ультразвуковая очистка в ваннах гарантируют получение кромок отверстий без заусенцев для точного распределения пламени газа.
4. Автоматизация и интеграция в умное производство
Для достижения стандартов Индустрии 4.0 при массовом производстве крышек горелок современные производственные линии интегрируют интеллектуальную автоматизацию:
- Роботизированная загрузка/выгрузка: Многошарнирные или портальные роботы сокращают вспомогательное время (время вне резания) и минимизируют человеческий фактор.
- Встроенный оптический контроль (машинное зрение): Оптические датчики высокого разрешения автоматически проверяют диаметр отверстий, соосность и отсутствие пропущенных отверстий в соответствии с допусками ISO 2768-m.
- Интеграция с MES-системами: Бесшовная связь с системами управления производством (MES) для мониторинга износа инструмента в реальном времени, отслеживания нагрузки на шпиндель и анализа выхода годной продукции.
Ознакомьтесь с нашим высокопроизводительным сверлильным оборудованием с ЧПУ для расширения ваших производственных мощностей или свяжитесь с нашей инженерной группой для разработки индивидуальной оснастки и оптимизации технологических процессов.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.