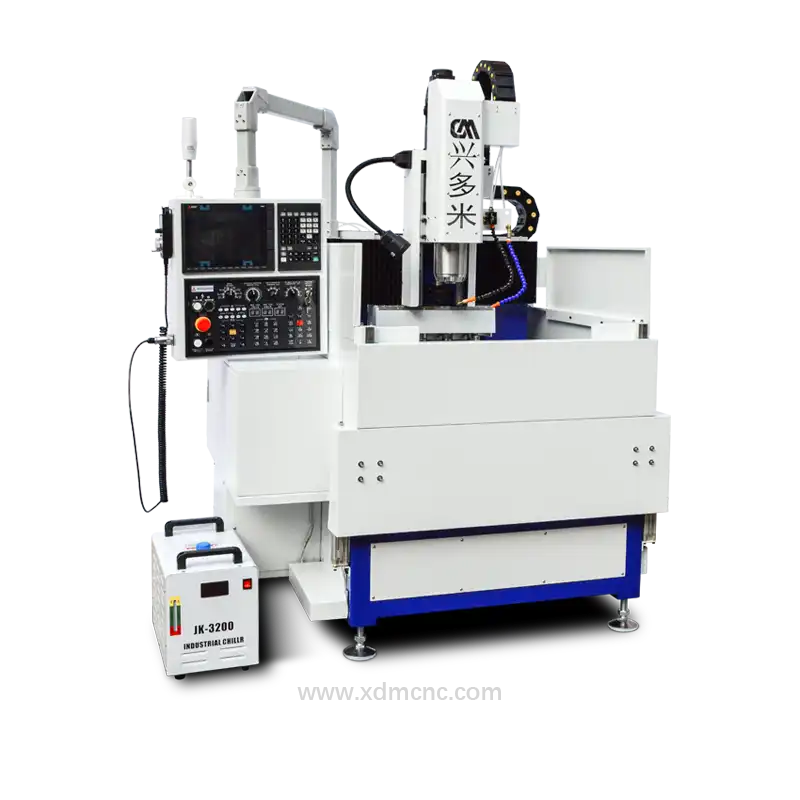
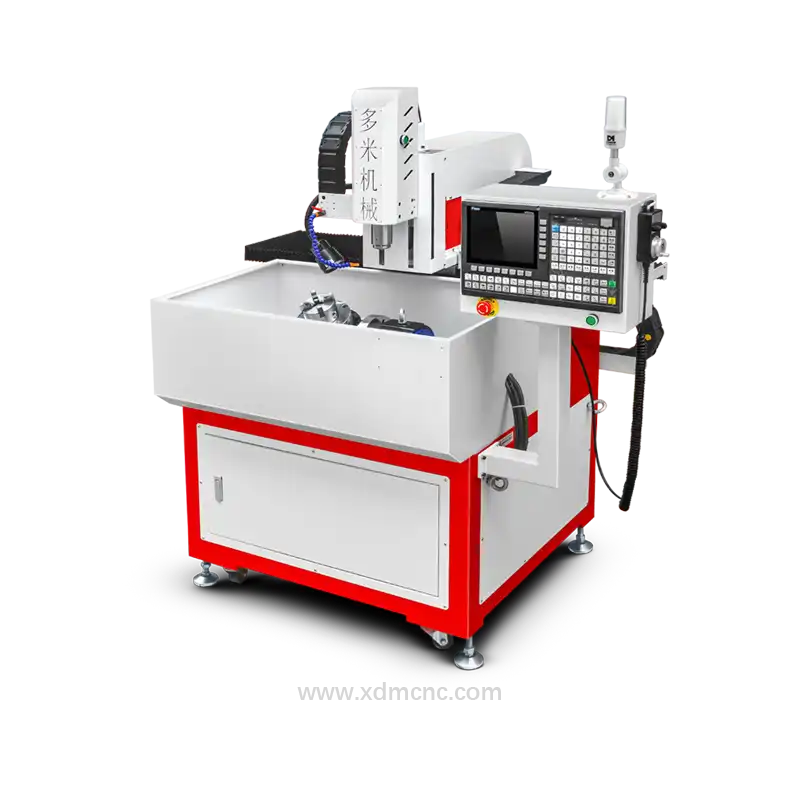
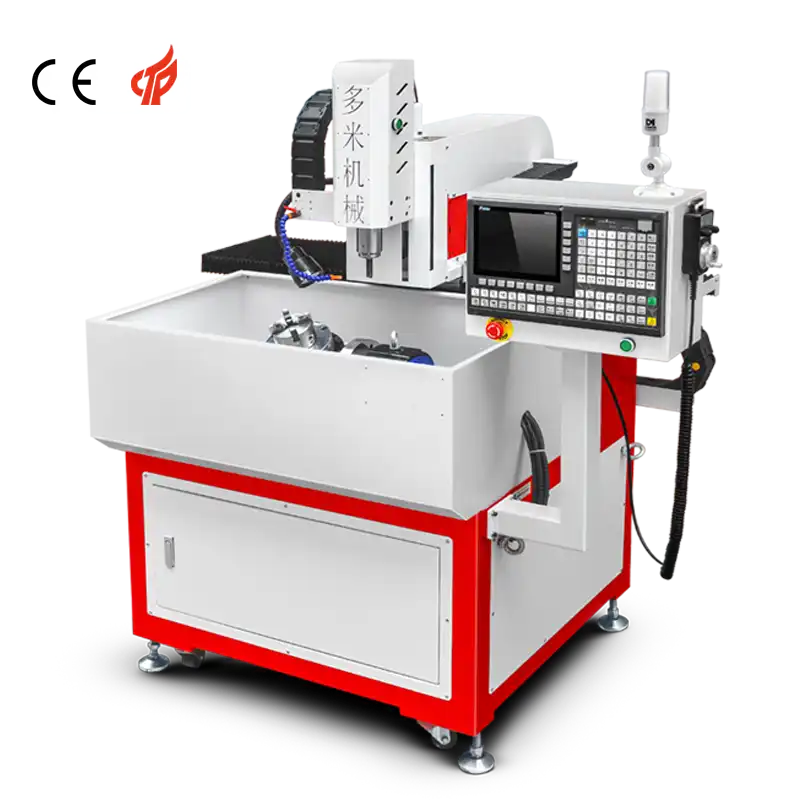
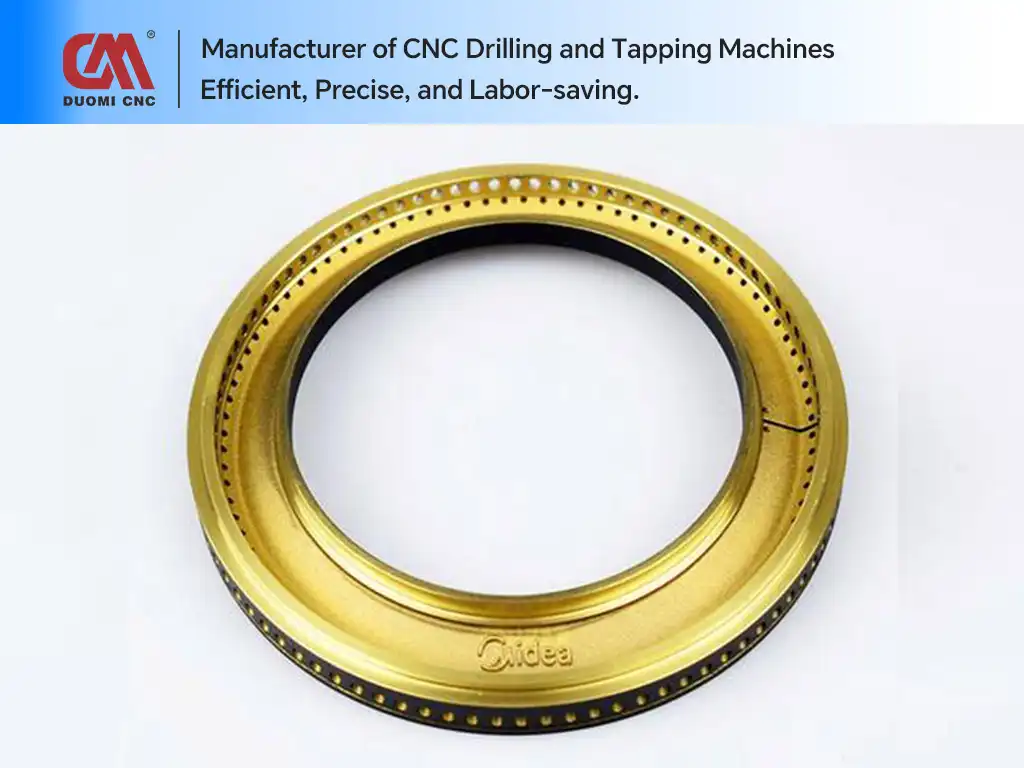
Las tapas o coronas de quemadores de cocinas de gas desempeñan un papel fundamental en la distribución uniforme del flujo de gas y la estabilidad de la llama. Fabricadas principalmente con materiales de alta dureza y resistentes a elevadas temperaturas, como fundición gris (p. ej., HT200/HT250), acero inoxidable (AISI 304/AISI 316) y latón o aleaciones de cobre, estos componentes exigen una precisión dimensional y una uniformidad de orificios excepcionales. Las soluciones avanzadas de taladrado CNC para tapas de quemadores son determinantes para producir patrones de microorificios libres de rebabas, maximizar la productividad por hora y reducir el desgaste de las herramientas.
1. Selección de maquinaria para el mecanizado de tapas de quemadores
La elección adecuada de la cinemática de la máquina herramienta y su rigidez dinámica incide de manera directa en la circularidad del orificio, el acabado superficial de las paredes y el tiempo de ciclo.
Centros de taladrado y roscado CNC
- Dinámica superior y máxima precisión: Los centros de taladrado y roscado de alta velocidad específicos (como la serie DUOMI XD) integran bancadas rígidas en C o estructuras tipo pórtico (Gantry), husillos de accionamiento directo (10.000–24.000 RPM) y cambiadores automáticos de herramientas (ATC) ultrarrápidos.
- Automatización de orificios múltiples: La incorporación de mesas giratorias CNC (4º/5º eje) permite el taladrado continuo multiangular de los orificios perimetrales de salida de llama.
- Eficiencia operativa: Reduce drásticamente los tiempos de ciclo en comparación con los centros de mecanizado vertical (VMC) convencionales de propósito general.
Sistemas de taladrado por láser
- Capacidad para microorificios: Idóneos para aleaciones especiales de dureza extrema que requieren diámetros de orificio inferiores a 0,3 mm.
- Proceso sin contacto mecánico: Suprime por completo el desgaste de herramienta y las tensiones mecánicas, aunque con una inversión inicial sustancialmente mayor.
Centros combinados de taladrado y fresado de alta velocidad
- Capacidad multitarea: Combinan el taladrado de orificios a alta velocidad con operaciones secundarias de fresado, tales como el ranurado perimetral de refrigeración, ranuras piloto de llama o escalonamientos de montaje en una sola sujeción.
2. Selección de herramientas de corte y compatibilidad de materiales
El mecanizado de tapas de quemadores implica cortes interrumpidos, materiales abrasivos y geometrías de orificios profundos o microtaladros. Optimizar los sustratos y recubrimientos de corte es indispensable para maximizar la vida útil de la herramienta.
| Material de la pieza | Material de herramienta recomendado | Tipo de recubrimiento | Velocidad óptima del husillo (RPM) | Velocidad de avance (mm/min) | Estrategia de refrigeración |
|---|---|---|---|---|---|
| Fundición gris (HT200/250) | Metal duro integral / PCD | TiAlN / AlTiN | 8.000 – 12.000 | 200 – 500 | Emulsión a alta presión (taladrina) |
| Acero inoxidable (AISI 304/316) | Metal duro de grano ultrafino | TiAlN / AlCrN | 6.000 – 10.000 | 100 – 300 | Refrigerante a alta presión (≥20 bar) |
| Latón / Aleación de cobre | Metal duro / PCD | DLC o sin recubrimiento | 12.000 – 18.000 | 300 – 800 | Por inundación / Micronebulización (MQL) |
Opciones de herramientas:
- Brocas de metal duro con recubrimiento TiAlN: Ofrecen baja conductividad térmica, excelente resistencia a la oxidación hasta 800 °C y alta resistencia al desgaste abrasivo en fundición gris y acero inoxidable.
- Brocas de diamante policristalino (PCD): La opción más rentable para la producción masiva de piezas en aleaciones de cobre o materiales compuestos, multiplicando la vida útil entre 5 y 10 veces.
- Microbrocas (diámetro <0,5 mm): Diseñadas con mangos reforzados y afilados autocentrantes específicos (punta de 135°/140° con destalonado split point) para evitar la flexión y la rotura de la broca.
3. Optimización del proceso de mecanizado y parámetros
Ingeniería de utillajes y amarres de precisión
- Dispositivos neumáticos y por vacío a medida: Diseñados con el contorno negativo exacto de la tapa del quemador, proporcionan una fuerza de apriete uniforme sin deformar las paredes delgadas del componente.
- Sistemas de fijación de punto cero: Facilitan cambios ultrarrápidos de referencia con una repetibilidad de posicionamiento dentro de ±0,005 mm.
Técnicas de taladrado recomendadas
- Ciclos de taladrado con desahogo de viruta (G83/G73): Fundamentales para evacuar virutas en puertos de gas profundos o estrechos, previniendo atascos y la rotura prematura de la herramienta.
- Refrigeración interna a través del husillo (TSC): La inyección de fluido a alta presión directamente en el filo de corte evacua la viruta al instante y preserva el equilibrio térmico.
Estándares de desbarbado y acabado
- El uso de herramientas mecánicas de desbarbado de precisión, desbarbado térmico (TEM), cepillado rotativo automático y lavado ultrasónico garantiza orificios libres de rebabas para un flujo de gas regular y homogéneo.
4. Integración de automatización y fabricación inteligente
Para satisfacer las exigencias de la Industria 4.0 en la producción en masa de tapas de quemadores, las líneas de mecanizado modernas integran automatización avanzada:
- Carga y descarga robotizada: Brazos articulados o manipuladores tipo pórtico reducen drásticamente los tiempos muertos entre ciclos y eliminan la manipulación manual.
- Inspección en línea mediante visión artificial: Sensores ópticos de alta resolución verifican automáticamente el diámetro de orificio, la concentricidad y la ausencia de taladros según tolerancias ISO 2768-m.
- Conectividad con sistemas MES: Enlace bidireccional con sistemas de ejecución de la producción para monitorizar en tiempo real el desgaste de herramientas, la carga del husillo y los índices de rendimiento (OEE).
Conozca nuestra gama de máquinas taladradoras CNC de alto rendimiento para multiplicar su capacidad productiva, o contacte a nuestro equipo de ingeniería para el desarrollo de soluciones de mecanizado y herramientas a medida.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.