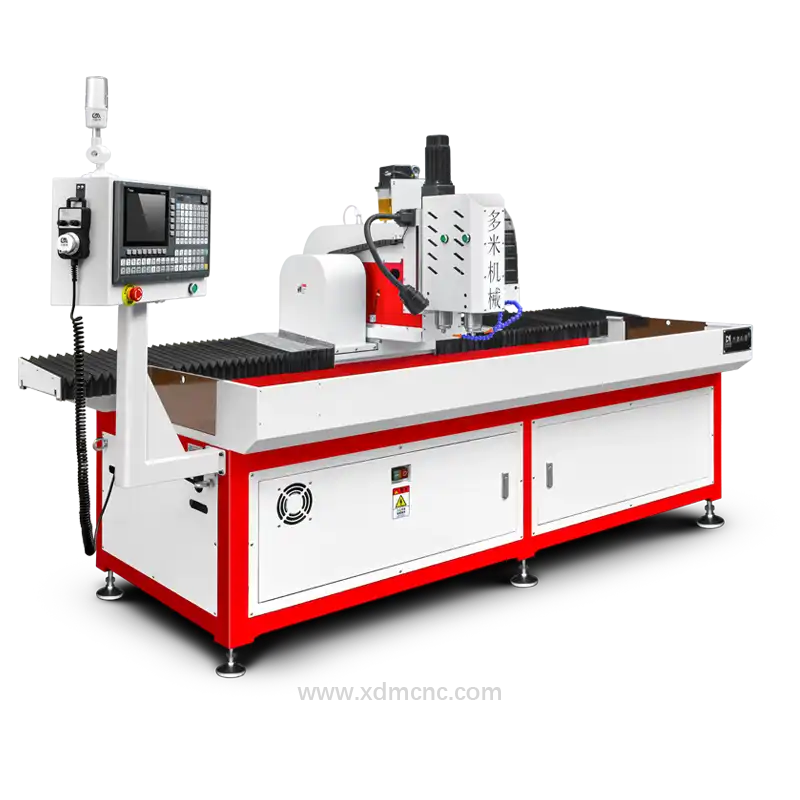
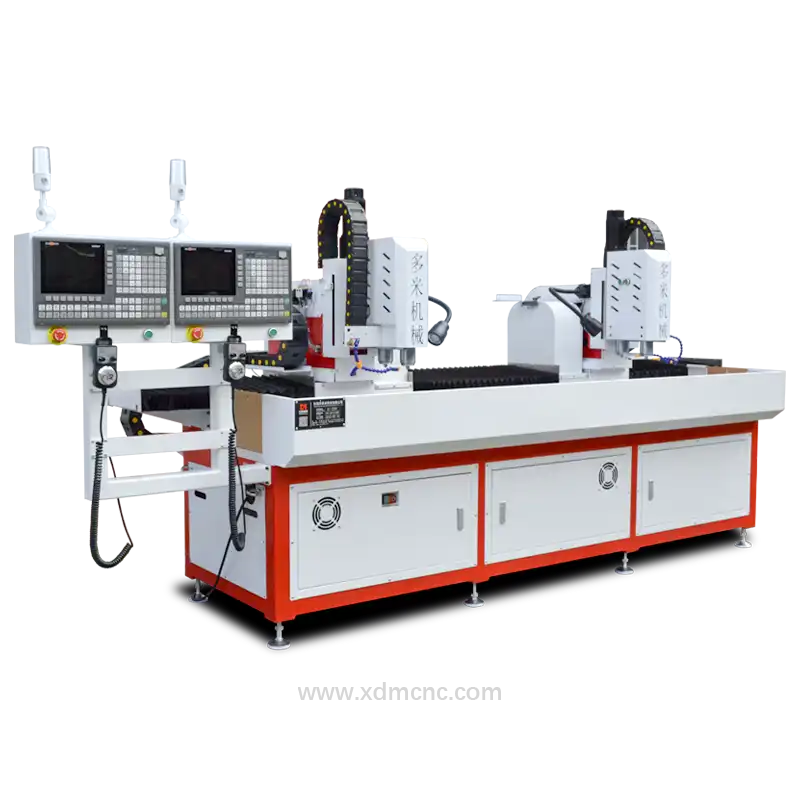
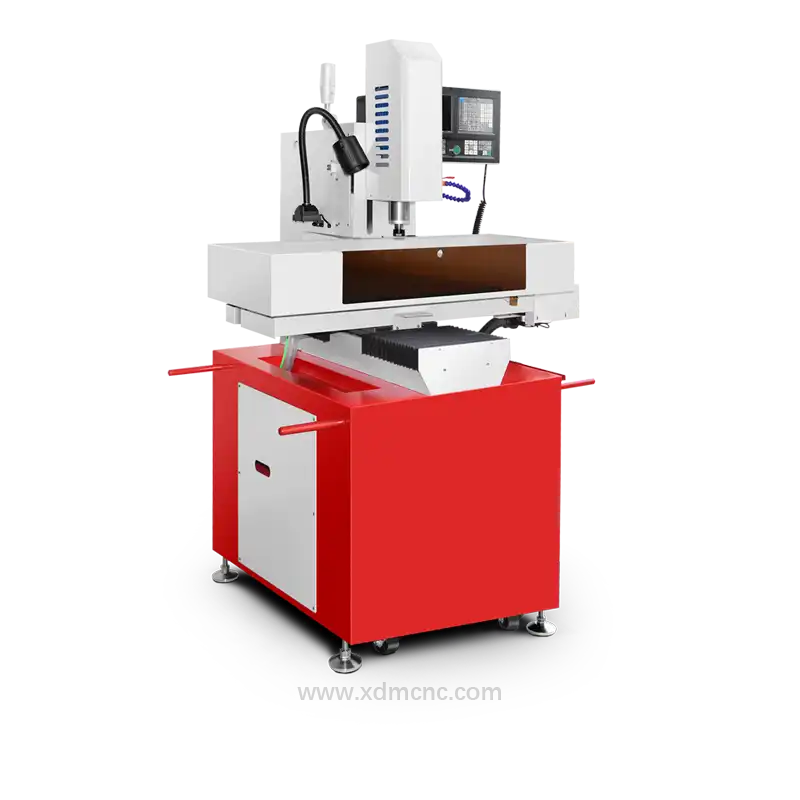
Genel Bakış: Çelik Borularda Hassas CNC Delik Delme
Çelik borularda hassas CNC küçük çaplı delik delme işlemleri; matkap ucunun esnemesini ve aşırı ısı birikimini önlemek için yüksek dinamik rijitlik, yüksek iş mili devirleri ve özel gagalayarak delme (peck drilling) hareket kontrolü gerektirir. Endüstriyel imalatta dar geometrik toleranslar ve delik giriş/çıkış noktalarında çapaksız sonuçlar talep edildikçe, otomatik CNC boru delme sistemleri modern üretimin vazgeçilmez bir parçası haline gelmiştir.
Yüksek rijitliğe sahip CNC gövde yapısı ve yüksek basınçlı içten kesme sıvısı besleme sistemleri sayesinde imalatçılar; karbon çeliği, alaşımlı çelik ve AISI 304, 316 ve 410 gibi zorlu paslanmaz çelik kalitelerinde mikro ve küçük çaplı delikleri (Ø0,5 mm ile Ø6,0 mm arası) seri, kararlı ve tekrarlanabilir bir biçimde işleyebilmektedir.
Teknik Özellikler ve Delme Parametreleri
Kavisli çelik boru yüzeylerinde küçük delik delme operasyonları sırasında tekrarlanabilir hassasiyeti korumak ve takım aşınmasını en aza indirmek için belirli işletim parametrelerine uyulmalıdır:
| Teknik Parametre | Standart Spesifikasyon | Teknik Not / Standart |
|---|---|---|
| Delik Çapı Aralığı | Ø0,5 mm – Ø6,0 mm | Yekpare karbür mikro matkaplar / kaplamalı karbür |
| Konumlandırma Hassasiyeti | ±0,01 mm | Lineer enkoder (doğrusal cetvel) geri bildirimi |
| Delik Çapı Toleransı | ±0,008 mm ila ±0,02 mm | ISO 286-2 IT7–IT8 tolerans sınıfı |
| İş Mili Devir Aralığı | 8.000 – 30.000 RPM (dev/dak) | Düşük salgılı (<1 µm) yüksek hızlı elektrikli iş mili |
| Soğutma Yöntemi | Yüksek Basınçlı Kesme Sıvısı (70+ bar) / MQL | İçten/dıştan yağ sisi (MQL) ile soğutma |
| Et Kalınlığı / Çap Oranı | 10xD derinlik-çap oranına kadar | Yüksek frekanslı gagalayarak delme (peck) çevrimi |
Borularda CNC ile Küçük Delik Delmenin Temel Avantajları
1. Kavisli Yüzeylerde Yüksek Konumlandırma Hassasiyeti
Silindirik boru yüzeylerine doğrudan delik delmek, matkabın kaymasına (drill wander) yol açan ciddi yanal kuvvetler oluşturur. Gelişmiş CNC tezgâhları; otomatik yüzey temas probu, düzleştirme amaçlı havşa açma/alın frezeleme veya 140°–150° uç açılı kendinden merkezlemeli matkaplar kullanarak kılavuz eksen kaçıklığı olmaksızın hedef koordinatlara tam diklikte girmeyi sağlar.
2. Üstün Çapak Kontrolü ve Yüzey Kalitesi
Küçük çaplı boruların iç yüzeyindeki çapakları temizlemek oldukça güçtür. Delik çıkış noktasında CNC kontrollü ilerleme hızı düşürme (feed-rate deceleration) algoritması, özel matkap ucu geometrisiyle birleşerek iç çapak oluşumunu en aza indirir ve ikincil manuel çapak alma işlemlerini tamamen ortadan kaldırır.
3. Yüksek Verimlilik ve Seri İmalat Kapasitesi
Çok iş milli ve çift sistemli çok eksenli tezgâh konfigürasyonları, boru parçası üzerinde onlarca hatta yüzlerce mikro deliğin eş zamanlı delinmesini mümkün kılar. Tam otomatik döner divizör ekseni (A/C ekseni) donanımı, tek bağlamada 360° çevresel delik desenlerinin kesintisiz işlenmesini temin eder.
4. Geniş Malzeme Uyumluluğu
İnce etli yapısal karbon çeliği borulardan kalın etli dubleks paslanmaz çeliğe (örn. UNS S32205) ve ısıya dayanıklı alaşımlara kadar, çok eksenli CNC delme kontrol üniteleri talaş kaldırma sırasında ilerleme hızını ve iş mili yükünü gerçek zamanlı dengeleyerek malzemenin iş sertleşmesine (work hardening) uğramasını engeller.
Gelişmiş Kesici Takım ve Kesme Sıvısı Stratejileri
Yekpare Karbür Mikro Matkaplar
Ø3,0 mm altındaki delikler için TiAlN veya AlCrN PVD kaplamalı ultra ince taneli yekpare karbür matkaplar, yüksek termal sertlik ve aşınma direnci sağlar. Silindirik kavisli cidar girişlerinde takım rijitliğini en üst düzeye çıkarmak için kısa talaş kanalı boyuna ve takviyeli şaft tasarımına sahip takımlar tercih edilir.
Gagalayarak Delme Çevrimleri ve Talaş Tahliyesi
Derinlik-çap oranı 5:1'i aşan boru cidarı delme işlemlerinde optimize edilmiş CNC gagalama çevrimleri (G83/G73) kullanılır. Kademeli olarak değişken gagalama derinlikleri, uzayan helezonik çelik talaşlarını düzenli aralıklarla kırıp tahliye ederek talaş sıkışmasını, takım kırılmasını ve delik içi çizilmelerini önler.
Başlıca Endüstriyel Uygulama Alanları
- Otomotiv ve Yan Sanayi: Egzoz manifoldu sensör yuvaları, yakıt dağıtım kütükleri (common rail) ve hafif şasi yapı boruları.
- Havacılık ve Savunma: Hidrolik sistem tahliye hatları, sıvı soğutma ceketleri ve pnömatik manifold boruları.
- Petrol, Doğal Gaz ve Petrokimya: Akışkan debimetre boruları, kimyasal enjeksiyon nozulları ve filtre kuyu boruları.
- Medikal ve Yapı Sistemleri: Paslanmaz çelik medikal akışkan manifoldları, ısı eşanjörü boruları ve hassas mimari bağlantı profilleri.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.