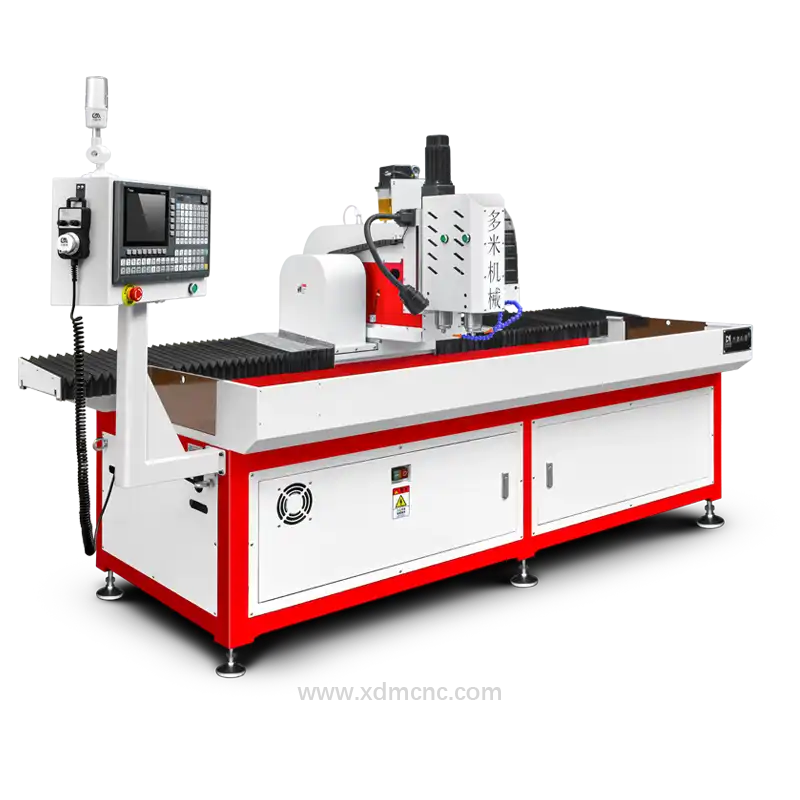
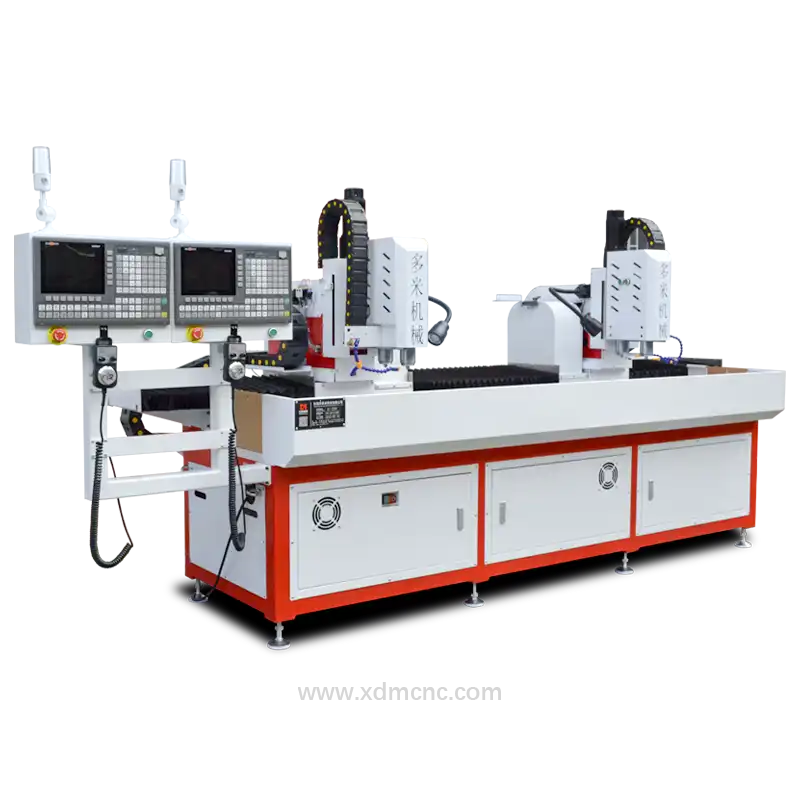
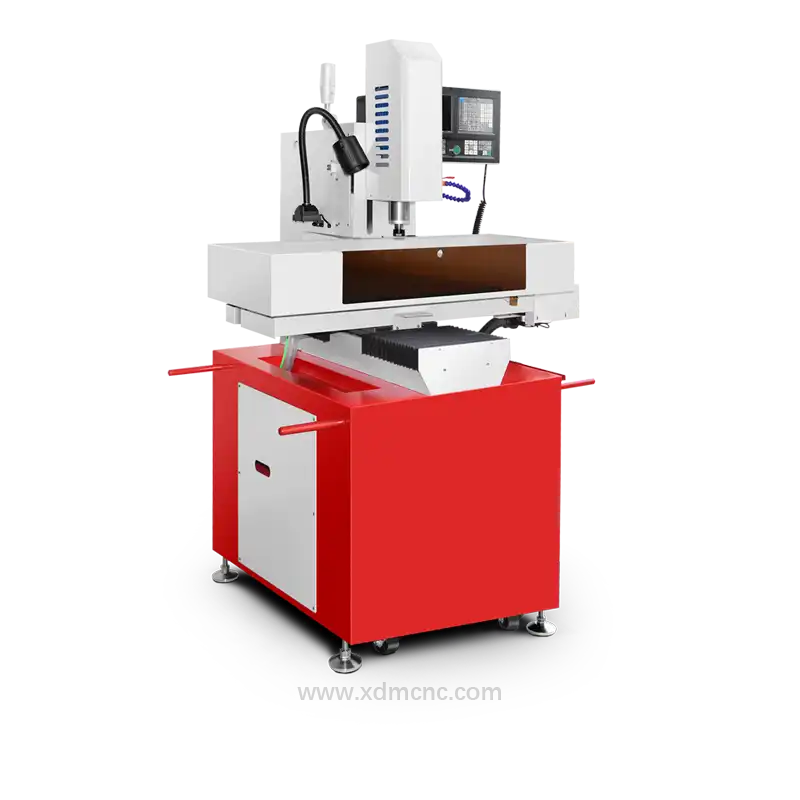
Descripción General: Taladrado CNC de Precisión en Tubos de Acero
El taladrado CNC de precisión de orificios pequeños en tubos de acero exige una rigurosa estabilidad dinámica, altas velocidades de husillo y un control de movimiento especializado con ciclos de picoteo (peck drilling) para evitar la flexión de la broca y la acumulación térmica. A medida que las industrias demandan tolerancias geométricas más rigurosas y puntos de entrada y salida limpios y libres de rebabas, los sistemas automatizados de taladrado CNC para tubos se han consolidado como un equipo imprescindible en la manufactura moderna.
Al integrar estructuras de máquina CNC de alta rigidez con sistemas de refrigeración interna a alta presión, los fabricantes actuales logran una producción rápida y uniforme de microorificios y perforaciones de diámetro reducido (que van desde Ø0.5 mm hasta Ø6.0 mm) en tubos de acero al carbono, acero aleado y aceros inoxidables de alta tenacidad (como AISI 304, 316 y 410).
Especificaciones Técnicas y Parámetros de Taladrado
Para asegurar una repetibilidad milimétrica y minimizar el desgaste prematuro de la herramienta durante la perforación en superficies curvas de acero, es indispensable mantener parámetros operativos estandarizados:
| Parámetro Técnico | Especificación Estándar | Nota Técnica / Norma |
|---|---|---|
| Rango de Diámetro de Orificio | Ø0.5 mm – Ø6.0 mm | Microbrocas de carburo sólido / carburo recubierto |
| Precisión de Posicionamiento | ±0.01 mm | Retroalimentación por reglas ópticas lineales |
| Tolerancia del Diámetro del Orificio | ±0.008 mm a ±0.02 mm | Grado de tolerancia ISO 286-2 IT7–IT8 |
| Rango de Velocidad del Husillo | 8,000 – 30,000 RPM | Husillo eléctrico de alta velocidad con descentramiento mínimo (<1 µm) |
| Método de Refrigeración | Alta Presión (70+ bar) / MQL | Refrigeración por niebla de aceite (MQL) o taladrina interna/externa |
| Relación de Espesor de Pared | Hasta 10xD (profundidad vs. diámetro) | Ciclo de taladrado con picoteo de alta frecuencia |
Principales Ventajas del Taladrado CNC de Orificios Pequeños en Tuberías
1. Máxima Precisión en Superficies Curvas
El taladrado sobre los contornos redondeados de una tubería genera considerables fuerzas laterales que pueden desviar la broca. Las máquinas CNC avanzadas implementan sondeo automático de superficies, fresado de áreas planas preliminares (spot-facing) o brocas autocentrantes con ángulos de punta de 140°–150° para fijar las coordenadas deseadas sin desvío inicial de la punta.
2. Control Superior de Rebabas y Acabado Superficial
El desbarbado interno en diámetros interiores reducidos suele ser extremadamente complejo y costoso. La deceleración controlada de la velocidad de avance justo antes del traspaso del orificio, sumada a geometrías de punta optimizadas, minimiza las rebabas de salida y elimina los procesos manuales secundarios de acabado.
3. Elevada Eficiencia y Producción en Serie
Las configuraciones multihusillo y los sistemas multieje dobles permiten perforar decenas o cientos de microorificios de manera simultánea en una sola sección de tubo. Los platos divisores rotativos automáticos integrados (ejes A/C) facilitan el mecanizado de patrones circunferenciales completos en 360° bajo un solo amarre.
4. Amplia Compatibilidad con Diversos Materiales
Desde tubos estructurales de pared delgada en acero al carbono hasta aceros inoxidables dúplex de pared gruesa (como UNS S32205) y aleaciones termorresistentes, los controladores CNC multieje regulan el avance y la carga del husillo en tiempo real para evitar el endurecimiento por deformación del material.
Estrategias Avanzadas de Herramientas y Refrigeración
Microbrocas de Carburo Sólido
Para diámetros inferiores a Ø3.0 mm, las herramientas de carburo sólido de micrograno con recubrimientos PVD de TiAlN o AlCrN ofrecen una sobresaliente dureza térmica y resistencia a la abrasión. La perforación en paredes curvas requiere canales helicoidales cortos y mangos reforzados para maximizar la rigidez estructural de la herramienta.
Ciclos de Picoteo (Peck Drilling) y Evacuación de Virutas
El taladrado profundo en paredes tubulares con relaciones de profundidad a diámetro superiores a 5:1 exige ciclos CNC de picoteo especializados (G83/G73). Los perfiles de desahogo de profundidad variable fragmentan y evacuan virutas largas de manera continua, evitando atascos, roturas catastróficas de brocas y rayaduras en las paredes del orificio.
Principales Aplicaciones Industriales
- Automotriz y Transporte: Conexiones de sensores en colectores de escape, rieles de distribución de combustible y tubos estructurales aligerados.
- Aeroespacial y Defensa: Conductos de purga de sistemas hidráulicos, camisas de enfriamiento y tubos distribuidores neumáticos.
- Petróleo, Gas y Petroquímica: Tubos para medición de fluidos, boquillas de inyección química y tamices tubulares de filtración.
- Médica y Construcción: Distribuidores de fluidos médicos de acero inoxidable, tubos para intercambiadores de calor y perfiles arquitectónicos de precisión.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.