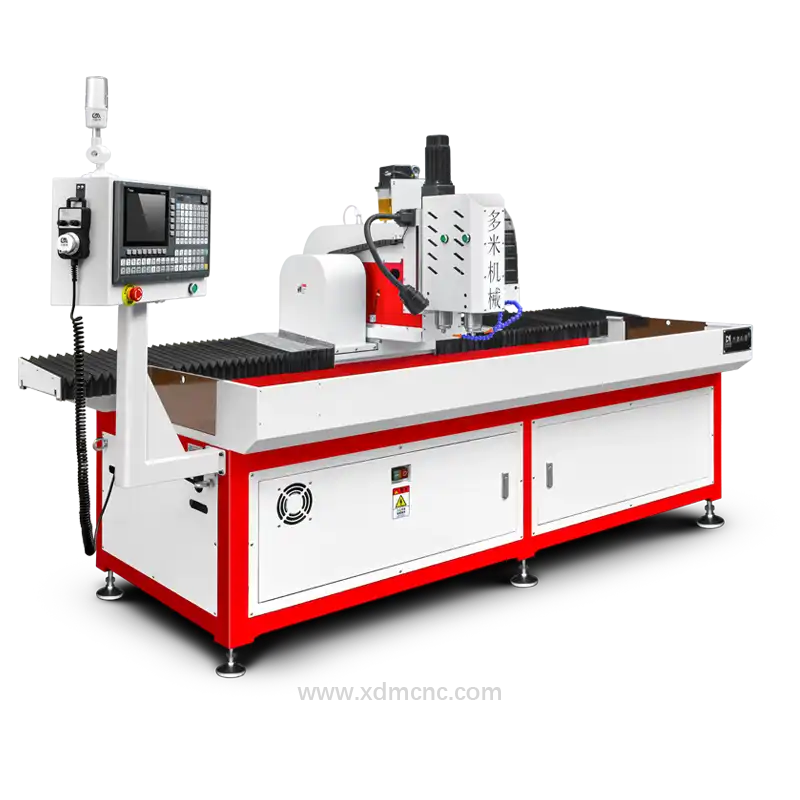
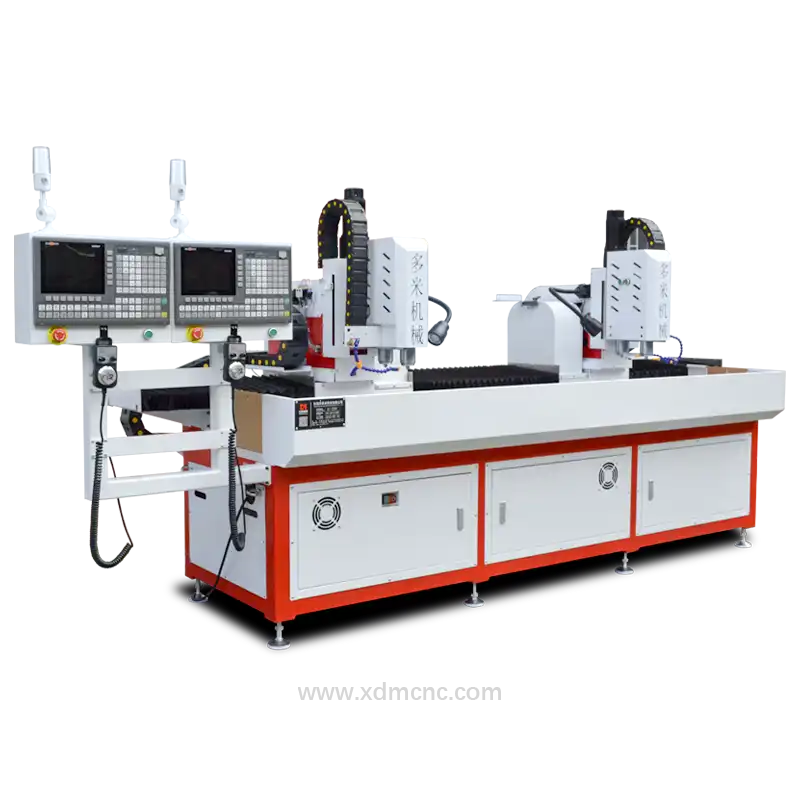
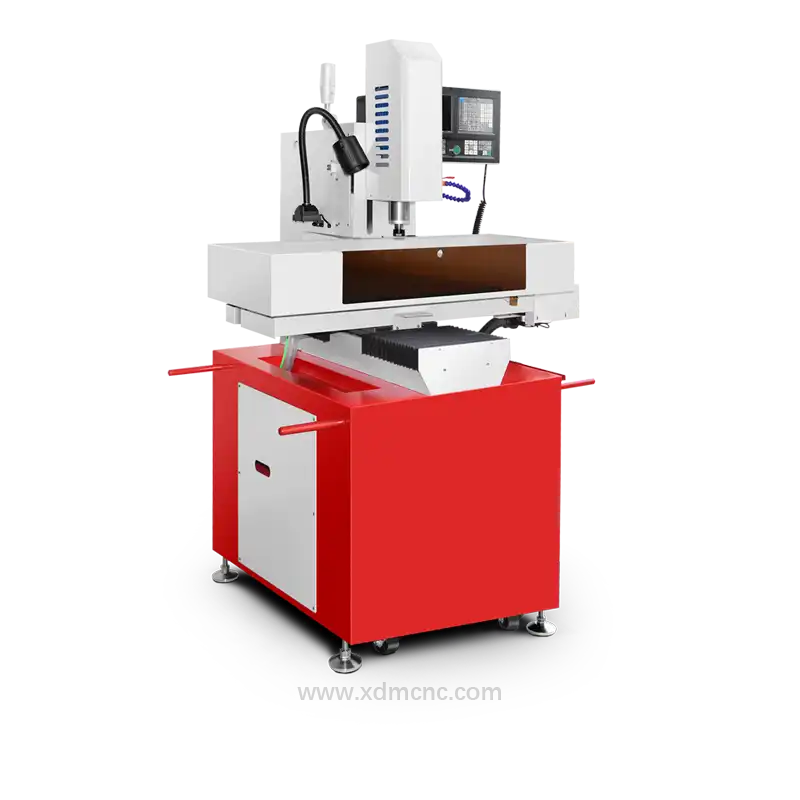
Обзор технологии: прецизионное сверление стальных труб на станках с ЧПУ
Прецизионное сверление малых отверстий в стальных трубах на станках с ЧПУ требует высокой динамической стабильности оборудования, высоких частот вращения шпинделя и специализированных циклов глубокого сверления с периодическим выводом сверла (peck-drilling) для предотвращения увода инструмента и избыточного тепловыделения. Поскольку современные отрасли промышленности требуют более жестких геометрических допусков и чистого входа/выхода сверла без заусенцев, автоматизированные системы ЧПУ для сверления труб стали незаменимыми в современном производстве.
Благодаря высокой жесткости конструкции станков с ЧПУ в сочетании с системами подачи СОЖ под высоким давлением, современные производители достигают высокой производительности и стабильного качества при сверлении микро- и малых отверстий (диаметром от Ø0,5 мм до Ø6,0 мм) в углеродистых, легированных и труднообрабатываемых нержавеющих сталях (таких как AISI 304, 316 и 410).
Технические характеристики и параметры сверления
Для обеспечения повторяемой точности и минимизации износа инструмента при обработке малых отверстий на криволинейных поверхностях стальных труб необходимо строго соблюдать следующие технологические параметры:
| Технический параметр | Стандартные характеристики | Техническое примечание / Стандарт |
|---|---|---|
| Диапазон диаметров отверстий | Ø0,5 мм – Ø6,0 мм | Цельные твердосплавные микросверла / твердый сплав с покрытием |
| Точность позиционирования | ±0,01 мм | Обратная связь по линейным оптическим шкалам |
| Допуск на диаметр отверстия | от ±0,008 мм до ±0,02 мм | Класс точности ISO 286-2 IT7–IT8 |
| Частота вращения шпинделя | 8 000 – 30 000 об/мин | Высокоскоростной электрошпиндель с низким биением (<1 мкм) |
| Метод охлаждения | Подача СОЖ под высоким давлением (70+ бар) / MQL | Внутреннее/внешнее охлаждение масляным туманом |
| Отношение глубины к диаметру | До 10xD | Высокочастотный цикл сверления с периодическим выводом сверла |
Ключевые преимущества сверления малых отверстий в трубах на станках с ЧПУ
1. Высокая точность на криволинейных поверхностях
Сверление цилиндрических поверхностей труб сопряжено с возникновением значительных боковых сил, которые могут вызвать увод сверла. Современные станки с ЧПУ используют автоматическое ощупывание поверхности датчиком, предварительное фрезерование плоской площадки (лыски/цековку) или самоцентрирующиеся сверла с углом при вершине 140°–150° для надежной фиксации координат без увода инструмента.
2. Эффективное предотвращение заусенцев и высокое качество поверхности
Удаление заусенцев внутри труб малого диаметра представляет собой сложную задачу. Контролируемое снижение подачи в момент выхода сверла из материала в сочетании со специальной геометрией заточки минимизирует образование заусенцев на выходе и исключает необходимость ручной доработки деталей.
3. Высокая производительность и серийное производство
Многошпиндельные и многоосевые конфигурации с двойной системой управления позволяют одновременно сверлить десятки или сотни микроотверстий в одной трубной заготовке. Полностью автоматизированные поворотные оси (ось A/C) обеспечивают непрерывную обработку по всей окружности 360° за один установ.
4. Широкий спектр обрабатываемых материалов
От тонкостенных конструкционных труб из углеродистой стали до толстостенных труб из дуплексной нержавеющей стали (например, UNS S32205) и жаропрочных сплавов — многоосевые контроллеры ЧПУ регулируют подачу и нагрузку на шпиндель в режиме реального времени для предотвращения наклепа (упрочнения) материала.
Передовые технологии подбора инструмента и подачи СОЖ
Цельные твердосплавные микросверла
Для отверстий диаметром менее Ø3,0 мм используются мелкозернистые цельные твердосплавные сверла с PVD-покрытием TiAlN или AlCrN, обеспечивающим высокую теплостойкость и износостойкость. Сверление криволинейных стенок требует использования инструмента с укороченной рабочей частью и усиленным хвостовиком для максимальной жесткости.
Циклы сверления с периодическим выводом и удаление стружки
При глубоком сверлении стенок труб с отношением глубины к диаметру более 5:1 применяются специализированные циклы ЧПУ с периодическим выводом сверла (G83/G73). Переменный шаг вывода позволяет непрерывно дробить и удалять сливную стальную стружку, предотвращая ее пакетирование, поломку инструмента и повреждение стенок отверстия.
Основные области промышленного применения
- Автомобилестроение и транспорт: порты датчиков выпускных коллекторов, топливные рампы и облегченные конструкционные трубы.
- Аэрокосмическая и оборонная промышленность: дренажные линии гидравлических систем, рубашки охлаждения и пневматические коллекторы.
- Нефтегазовая и нефтехимическая промышленность: расходомерные трубки, штуцеры для впрыска химикатов и фильтрационные трубные решетки.
- Медицина и строительство: медицинские распределительные коллекторы из нержавеющей стали, трубки теплообменников и прецизионные архитектурные металлоконструкции.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.