Resumen
La tecnología de taladrado por ultrasonidos es un proceso avanzado de mecanizado híbrido que superpone vibraciones mecánicas axiales de alta frecuencia al movimiento rotatorio convencional de la herramienta. Al combinar el corte por microimpacto cinemático con la rotación a alta velocidad, el taladrado por ultrasonidos redefine los paradigmas de fabricación de precisión de alta gama. Aporta ventajas de ingeniería incomparables, tales como una mínima fatiga termomecánica, precisión a escala micrométrica y una capacidad superior de procesamiento en materiales ultraduros, frágiles y compuestos.
Este artículo evalúa de forma sistemática los principios mecánicos, las métricas de rendimiento, los principales escenarios de implantación industrial y las proyecciones comerciales de la tecnología de taladrado por ultrasonidos en el sector global del mecanizado CNC de precisión.
Principios Técnicos y Mecanismos Físicos
El taladrado por ultrasonidos funciona aplicando microimpactos axiales continuos a través de un conjunto de husillo equipado con un transductor piezoeléctrico de alta precisión. La herramienta de corte vibra a frecuencias comprendidas habitualmente entre 20 kHz y 40 kHz, con microamplitudes que oscilan entre 5 μm y 50 μm.
+-------------------------------------------------------------------------+
|                 Transductor Piezoeléctrico del Husillo                  |
|                       (Vibración de 20 kHz - 40 kHz)                    |
+------------------------------------+------------------------------------+
                                     |
                                     v
+-------------------------------------------------------------------------+
|                  Microcorte por Contacto Intermitente                   |
|        (Fragmentación de Viruta por Vibración y Distribución Dinámica)  |
+------------------------------------+------------------------------------+
                                     |
                                     v
+-------------------------------------------------------------------------+
|   - Precisión de orificio ±2 μm    - Rugosidad superficial Ra < 0,1 μm  |
|   - Reducción térmica del 30-50%   - Reducción de tensión residual 60-80%|
+-------------------------------------------------------------------------+
Principales Mecanismos Físicos:
- Efecto de Fragmentación de Viruta por Vibración: La aceleración dinámica de alta frecuencia induce la rotura instantánea de la viruta. Esto elimina por completo las virutas largas y continuas, evitando atascos y la rotura de herramientas en el taladrado profundo de microorificios.
- Control del Acoplamiento Termomecánico: El microcontacto intermitente genera ciclos dinámicos de microrrefrigeración a alta frecuencia, reduciendo las temperaturas localizadas en la zona de corte entre un 30% y un 50% en comparación con el taladrado convencional.
- Reconstrucción del Campo de Tensiones: La carga de impacto a alta velocidad altera la distribución de tensiones en el plano de cizallamiento, reduciendo las tensiones residuales dinámicas de mecanizado entre un 60% y un 80%.
Indicadores Clave de Rendimiento
| Parámetro / Métrica | Mecanizado Convencional | Rendimiento del Taladrado por Ultrasonidos | Impacto Técnico |
|---|---|---|---|
| Precisión del Diámetro del Orificio | ±10 μm - ±25 μm | ±2 μm (en microorificios < 1,0 mm) | Permite ajustes mecánicos de ultraprecisión |
| Velocidad de Mecanizado (Vidrio/Cerámica) | Referencia base (1x) | 3 a 5 veces más rápida | Incrementa drásticamente la productividad |
| Rugosidad Superficial (Ra) | 0,8 μm – 1,6 μm | Ra < 0,1 μm (en cerámicas estructurales) | Elimina las operaciones de pulido secundario |
| Consumo de Líquido Refrigerante | Referencia base (100%) | Reducción del 70% | Cumple con las normativas ecológicas ESPR de la UE |
| Tensión Residual de Mecanizado | Elevada tensión dinámica | 60% – 80% menor | Previene microfisuras estructurales |
Principales Aplicaciones Industriales y Casos Prácticos
1. Sector Aeroespacial y Estructuras de Materiales Compuestos (CFRP)
En el taladrado de polímeros reforzados con fibra de carbono (CFRP), los métodos mecánicos convencionales provocan desgarro de fibras en la entrada y salida, con tasas de fallo por delaminación de hasta el 15%. El taladrado por ultrasonidos mitiga los fallos por cizallamiento interlaminar, limitando el daño por delaminación a < 0,5 mm. * Producción de alas para Airbus A350: La implantación integral del taladrado CNC por ultrasonidos redujo los ciclos de ensamblaje del revestimiento de alas de composite en 120 horas por unidad. * Integración en Boeing y Trumpf: Los centros de mecanizado ultrasónico de 5 ejes ejecutan el taladrado en una sola pasada a través de paquetes bimateriales apilados de Titanio/CFRP sin rebabas ni degradación térmica de la resina.
2. Fabricación de Dispositivos Médicos y Bioimplantes
Los polímeros de grado médico como el PEEK (Polieteretercetona) y el titanio para implantes (Ti-6Al-4V) exigen tolerancias dimensionales estrictas en los orificios (≤ 10 μm). El taladrado por ultrasonidos proporciona un corte mecánico libre de sobrecalentamiento, lo que evita la degradación térmica del polímero durante la fabricación de tornillos pediculares y guías de navegación quirúrgica. Impulsada por un mercado de navegación ortopédica que alcanzó los 4.700 millones de dólares en 2023 (TCAC del 8,2%), la demanda de equipos de microtaladrado por ultrasonidos continúa en rápida expansión.
3. Empaquetado de Semiconductores y Microvías
El microtaladrado convencional se enfrenta a límites estructurales por rotura prematura de la broca al trabajar por debajo de 0,15 mm. La tecnología de taladrado por ultrasonidos supera con solvencia este umbral, permitiendo la ejecución de microvías pasantes de alta densidad de hasta 50 μm en sustratos sensibles de circuitos integrados. * Sistemas Híbridos Láser-Ultrasonidos: Fabricantes de maquinaria como DISCO Corporation (Japón) han integrado unidades híbridas láser-ultrasonidos que alcanzan ciclos de alta velocidad de 0,8 segundos por orificio en líneas de empaquetado de semiconductores 3D.
4. Componentes para Vehículos de Nuevas Energías (VE)
Para las arquitecturas de alta tensión de 800V en vehículos eléctricos, las placas aislantes cerámicas de nitruro de silicio ($Si_3N_4$) presentan una fragilidad extrema. El taladrado por ultrasonidos suprime el desportillado en los bordes y las microfracturas, elevando el rendimiento de producción del 68% al 95%. En las líneas avanzadas de fabricación de baterías para VE (como CATL), más del 96% de los elementos aislantes cerámicos de alta tensión se mecanizan con centros CNC por ultrasonidos.
Dinámica del Mercado y Evolución de la Cadena de Suministro
Según informes sectoriales de MarketsandMarkets, se prevé que el mercado global de equipos de mecanizado de precisión alcance los 14.600 millones de dólares para 2027. Dentro de este segmento, los sistemas de mecanizado por ultrasonidos están incrementando su cuota de mercado del 9,3% en 2022 al 17,5% para 2027.
Evolución de la Cuota de Mercado en Mecanizado de Precisión:
2022: [=== 9,3% Ultrasonidos ===             ]
2027: [====== 17,5% Ultrasonidos ======       ] (Objetivo: Mercado total de 14.600 M$)
Vectores de la Cadena de Suministro:
- Transductores (Upstream): Fabricantes de cerámica piezoeléctrica (como PI Corporation) están introduciendo transductores de temperatura ultraelevada homologados para operar por encima de 300 °C en ciclos de trabajo intensivos continuos.
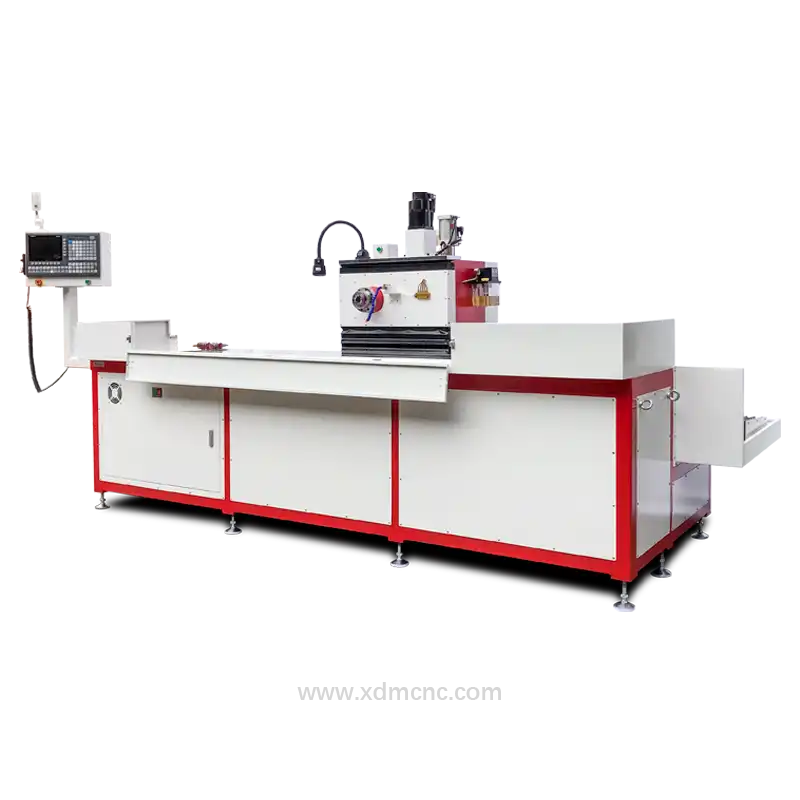
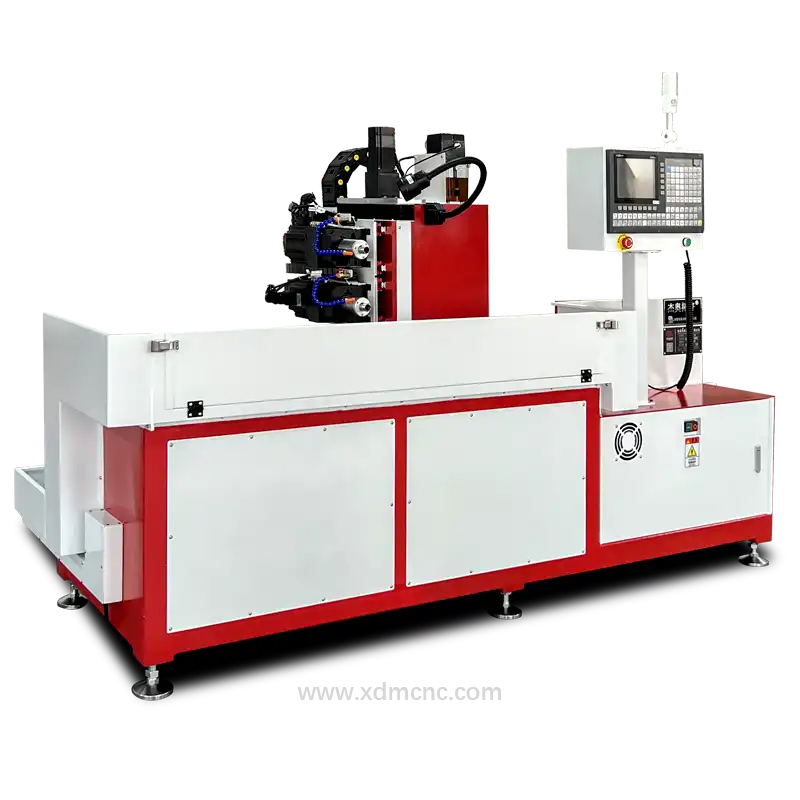
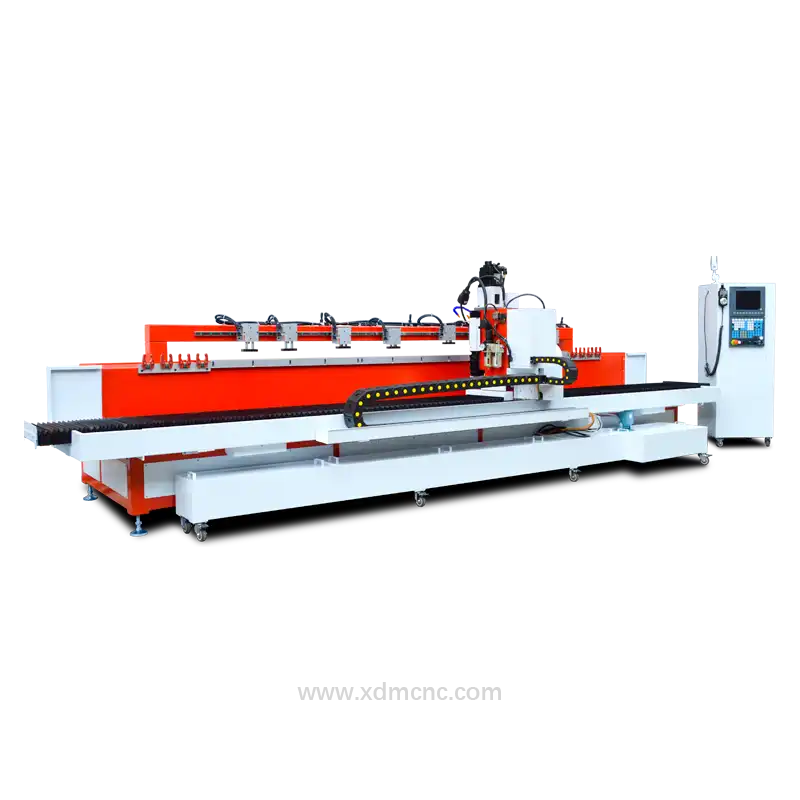
- Fabricantes de Maquinaria CNC (Midstream): Fabricantes de máquinas herramienta —entre ellos GF Machining Solutions, Brother Industries y DUOMI CNC— están desarrollando cabezales y husillos ultrasónicos modulares capaces de integrarse en plataformas CNC estándar de 3 y 5 ejes.
- Ecosistemas en la Nube (Downstream): Las bases de datos de procesos basadas en gemelos digitales permiten compartir en la nube y en tiempo real las frecuencias de vibración y velocidades de avance optimizadas en plantas de producción de todo el mundo.
Desafíos Técnicos y Soluciones de Ingeniería
- Desglose de Costes del Transductor: Los conjuntos de transductores piezoeléctricos representan hasta el 40% del coste total del cabezal ultrasónico. La investigación en niobato de litio monocristalino ($LiNbO_3$) busca abaratar los costes de fabricación al tiempo que incrementa la eficiencia acústica.
- Algoritmos de Control de Vibración: Los algoritmos adaptativos basados en inteligencia artificial (como el control por retroalimentación dinámica de gemelos digitales) compensan de forma activa las desviaciones de frecuencia de resonancia provocadas por la dilatación térmica durante operaciones de corte pesado.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.