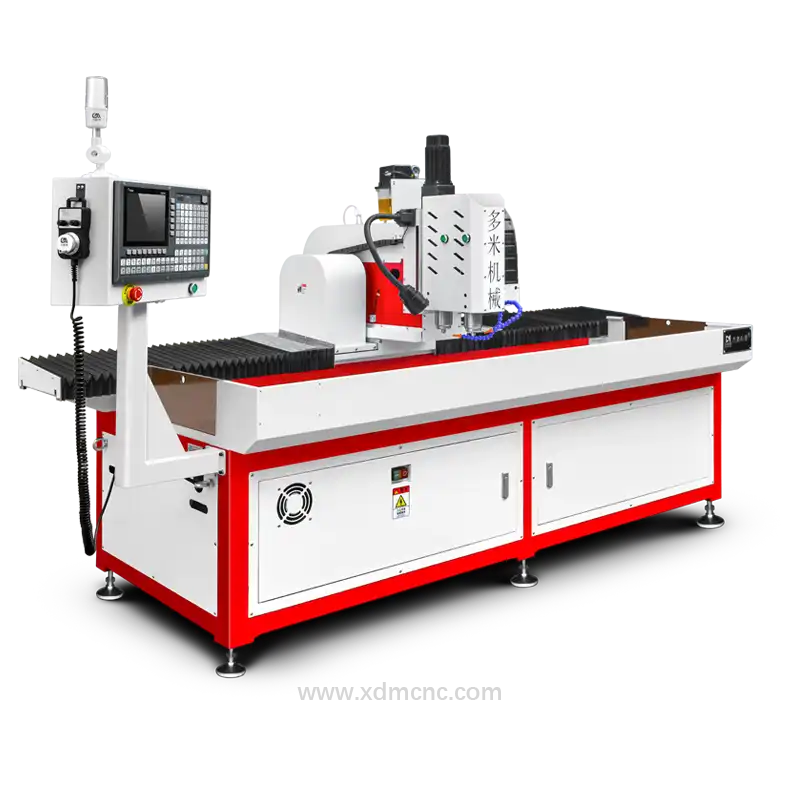
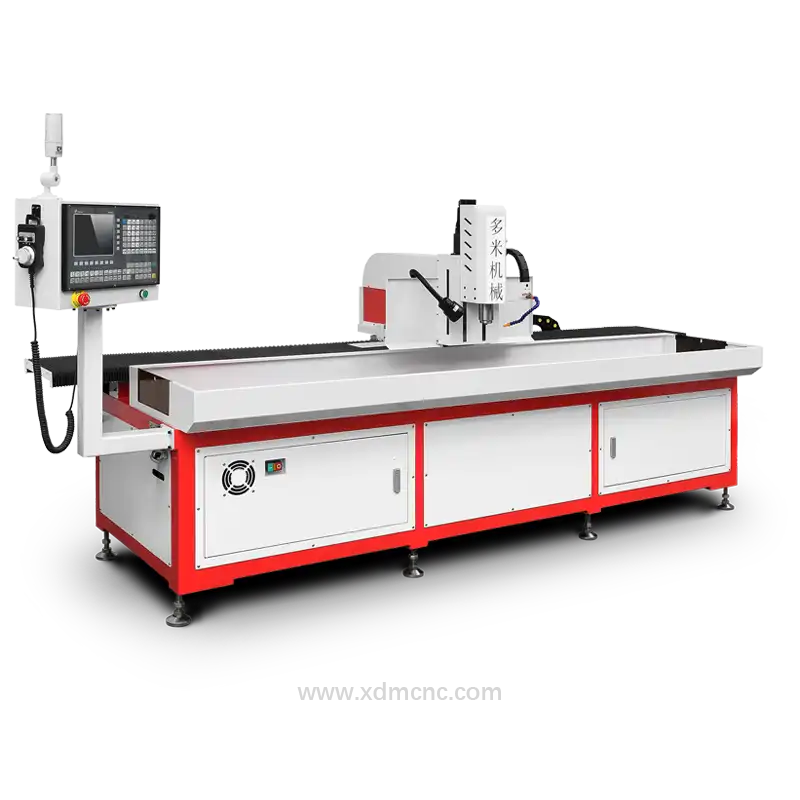
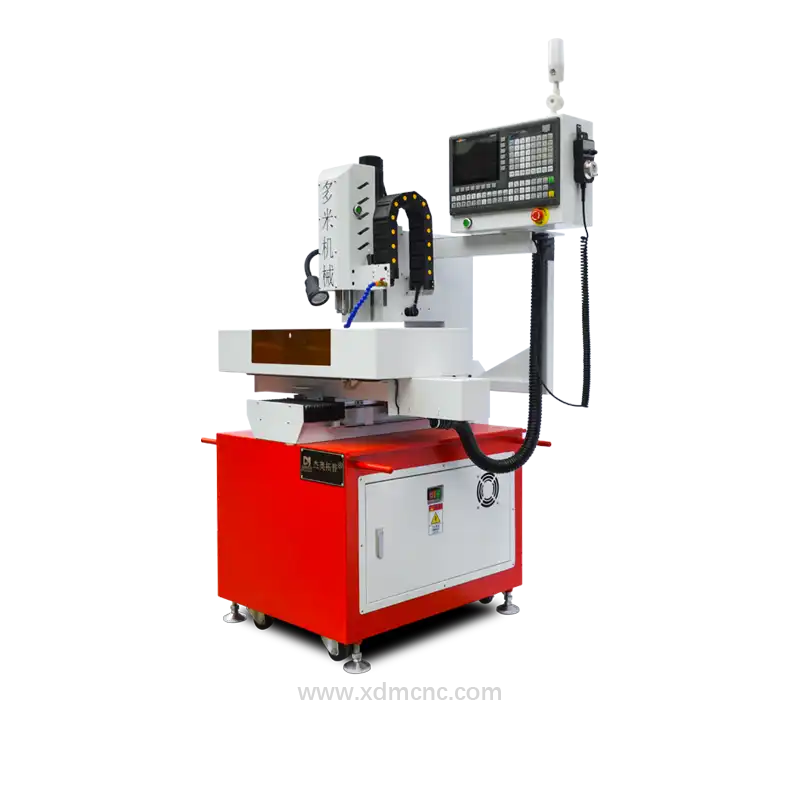
A medida que se acelera la transición energética global hacia tecnologías limpias, la tecnología de taladrado para nuevas energías se ha consolidado como un factor determinante en la manufactura de alta precisión. La rápida expansión de los vehículos eléctricos (VE), la energía solar fotovoltaica (FV) y las pilas de combustible de hidrógeno exige niveles sin precedentes de precisión geométrica, velocidad de mecanizado y repetibilidad operativa.
Los procesos de taladrado mecánico convencionales a menudo presentan elevadas tasas de desecho, desgaste prematuro de herramientas y daños térmicos al procesar materiales frágiles, estructuras multicapa o materiales compuestos de alta densidad. Los sistemas modernos de microtaladrado CNC inteligente, diseñados específicamente para el taladrado en aplicaciones de nuevas energías, superan estas restricciones operativas logrando índices de capacidad del proceso industrial CPK superiores a 1,33 y tasas de rendimiento de primera pasada que sobrepasan el 99%.
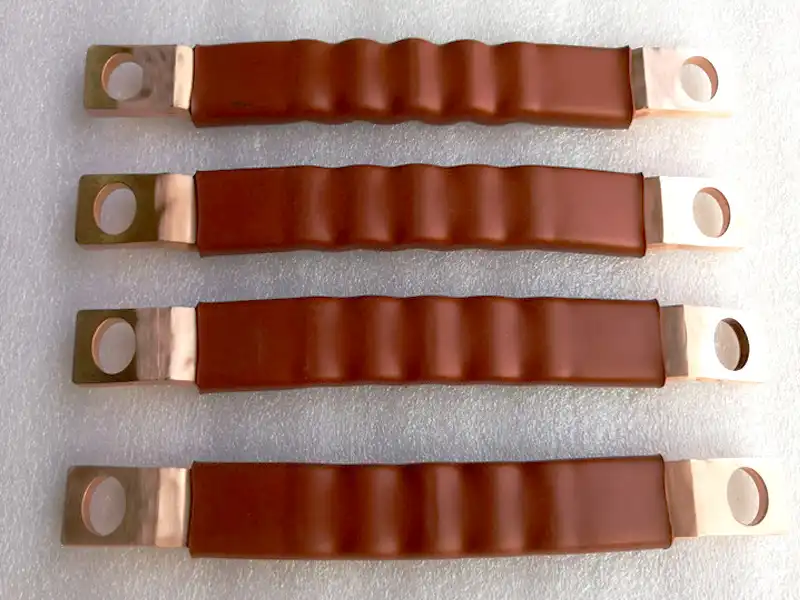 Figura 1: Taladrado CNC de alta precisión en barras conductoras de cobre flexible para aplicaciones de nuevas energías.
Cuatro desafíos fundamentales en el taladrado para nuevas energías
1. Mecanizado de materiales frágiles y quebradizos
Los componentes de tecnologías limpias dependen en gran medida de sustratos delicados propensos a fracturas bajo fuerzas de corte convencionales: * Obleas de silicio fotovoltaico (espesor <160 μm): El taladrado mecánico tradicional genera microfisuras estructurales, elevando las roturas de oblea por encima del 12%. * Separadores cerámicos para baterías de estado sólido (base $Al_2O_3$ / $ZrO_2$): El desportillado en los bordes degrada la estanqueidad neumática hasta en un 40% bajo presiones de trabajo. * Placas bipolares de grafito para pilas de hidrógeno: Su alta fragilidad produce descascarillado superficial, mientras que el polvo fino de grafito conductor plantea graves riesgos de cortocircuito eléctrico si no se cuenta con sistemas de aspiración y extracción integrados.
2. Delaminación en estructuras compuestas multicapa
- Electrodos apilados de baterías de litio: La alternancia de láminas de cobre y aluminio con recubrimientos de material activo sufre desalineación de capas durante ciclos rápidos de punzonado/taladrado. Un desfase de tan solo 0,1 mm reduce la capacidad nominal de la celda hasta en un 15%.
- Pilas de combustible de membrana de intercambio protónico (PEMFC): Los electrodos de membrana compuesta de siete capas sufren degradación térmica cuando la temperatura de taladrado supera los 200 °C, generando zonas afectadas térmicamente (ZAT) y desprendimiento entre capas.
3. Tolerancias estrictas en matrices de microagujeros
- Rejillas de electrodos solares de perovskita: Requieren matrices con aperturas micrométricas ultrarreducidas ($\phi 50\mu m \pm 2\mu m$). El taladrado mecánico convencional no garantiza la repetibilidad dimensional ($CPK < 1,0$), mientras que el taladrado láser estándar sin compensación induce alteraciones térmicas ($HAZ > 20\mu m$).
- Electrodos para producción de hidrógeno por electrólisis de agua: Matrices de ultraalta densidad que exigen más de 5.000 microorificios de precisión por $cm^2$.
4. Altos costes de fabricación y rápido desgaste de herramientas
Según informes sectoriales de BloombergNEF, los procesos de mecanizado representan hasta el 18% del coste de fabricación de los módulos de baterías de potencia. El rápido desgaste de las herramientas de metal duro integral (vida útil estándar $< 2.000$ orificios) sumado a rendimientos inferiores al 85% crea severos cuellos de botella en los gastos operativos (OPEX).
Innovaciones tecnológicas en taladradoras CNC para nuevas energías
Para superar estos obstáculos de fabricación, la tecnología de taladrado CNC para nuevas energías integra sensores con retroalimentación en bucle cerrado en tiempo real, husillos de alta velocidad y mecanizado asistido por campos híbridos de energía.
| Característica técnica | Taladrado convencional | Taladrado CNC avanzado para nuevas energías | Ventaja decisiva |
|---|---|---|---|
| Precisión de posicionamiento | $\pm 10 \mu m$ | $\pm 1 \mu m$ (ISO 230-2) | Elimina la desalineación de capas |
| Rango de velocidad del husillo | $6.000 - 15.000 ext{ RPM}$ | $20.000 - 80.000 ext{ RPM}$ | Corte limpio en matrices de microorificios |
| Tasa de rendimiento (Yield Rate) | $82\% - 88\%$ | $> 99,3\%$ | Drástica reducción de mermas de material |
| Control térmico | Taladrina convencional (Contaminante) | Enfriamiento criogénico / MQL ($< 80^\circ ext{C}$) | Cero delaminación en recubrimientos |
Compensación dinámica de alta precisión en bucle cerrado
Mediante la integración de motores lineales de accionamiento directo con sensores láser continuos de distancia, el control en bucle cerrado en tiempo real garantiza una precisión de profundidad de mecanizado dentro de $\pm 1\mu m$. Por ejemplo, en el taladrado de terminales de celdas cilíndricas 4680, los sistemas de microtaladrado CNC multieje mantienen tolerancias de diámetro de $0,05 ext{ mm}$ con una tasa de rendimiento del 99,3%.
Optimización inteligente de parámetros por IA
Los algoritmos de inteligencia artificial analizan las características físicas de los materiales (como la orientación cristalográfica en obleas de silicio o la porosidad en cerámicas) para ajustar dinámicamente las velocidades del husillo ($20.000–80.000 ext{ RPM}$) y el avance por revolución ($0,5–50\mu m/ ext{rev}$). Líneas de módulos de baterías CTP de última generación emplean esta tecnología para perforar hasta 120 orificios por segundo, multiplicando por tres la productividad frente a sistemas heredados.
Tecnología de mecanizado por campos de energía híbridos
- Taladrado asistido por vibración ultrasónica (UAD): Aplica microoscilaciones axiales de alta frecuencia que reducen las fuerzas pico de corte hasta en un 90%, suprimiendo la delaminación en polímeros reforzados con fibra de carbono (CFRP) para depósitos de almacenamiento de hidrógeno.
- Lubricación por cantidad mínima (MQL) a baja temperatura y refrigeración criogénica: Mantiene la zona de mecanizado por debajo de $80^\circ ext{C}$, impidiendo que los separadores poliméricos termosensibles (PE/PP) se fundan.
- Taladrado de vidrio sin astillamiento: Las soluciones CNC multieje de ultraalta velocidad permiten el perforado sin microfisuras ni desportillados en vidrio conductor TCO para celdas solares de heterounión.
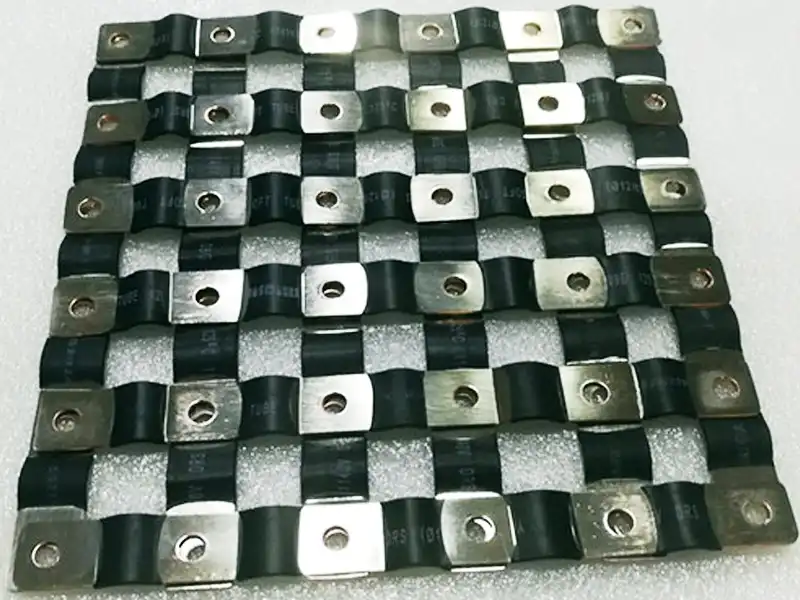 Figura 2: Taladradora CNC multieje automatizada para el mecanizado de conexiones flexibles en módulos de baterías de potencia.
Escenarios de aplicación industrial e impacto en el mercado
1. Fabricación de baterías de potencia (VE y almacenamiento energético)
- Orificios de flujo de electrodos y pletinas colectoras de cobre: El microtaladrado de alta velocidad ($\phi 0,3 ext{ mm}$) combinado con extracción continua de virutas por vacío mantiene la contaminación residual por partículas metálicas por debajo de $0,1 ext{ mg/cm}^2$, evitando cortocircuitos internos en las celdas.
- Crecimiento de la demanda: Según estudios de mercado de GGII, la demanda global de equipos CNC de taladrado para baterías de tracción alcanzó los 2.700 millones de dólares en 2023 y superará los 5.000 millones de dólares en 2026.
2. Producción de módulos solares fotovoltaicos (FV)
- Metalización en tecnologías de perovskita y heterounión: El taladrado CNC automatizado posiciona orificios de interconexión con exactitud micrométrica sin inducir microfisuras en los frágiles sustratos de silicio, incrementando la eficiencia de transferencia celda a módulo (CTM).
3. Fabricación de componentes para pilas de combustible de hidrógeno
- Placas bipolares metálicas y de grafito: Los centros de taladrado multihusillo de alta velocidad generan miles de microcanales de flujo gaseoso y puntos de anclaje por placa con acabado completamente libre de rebabas, garantizando un sellado hermético integral en el apilamiento de la pila de combustible.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.