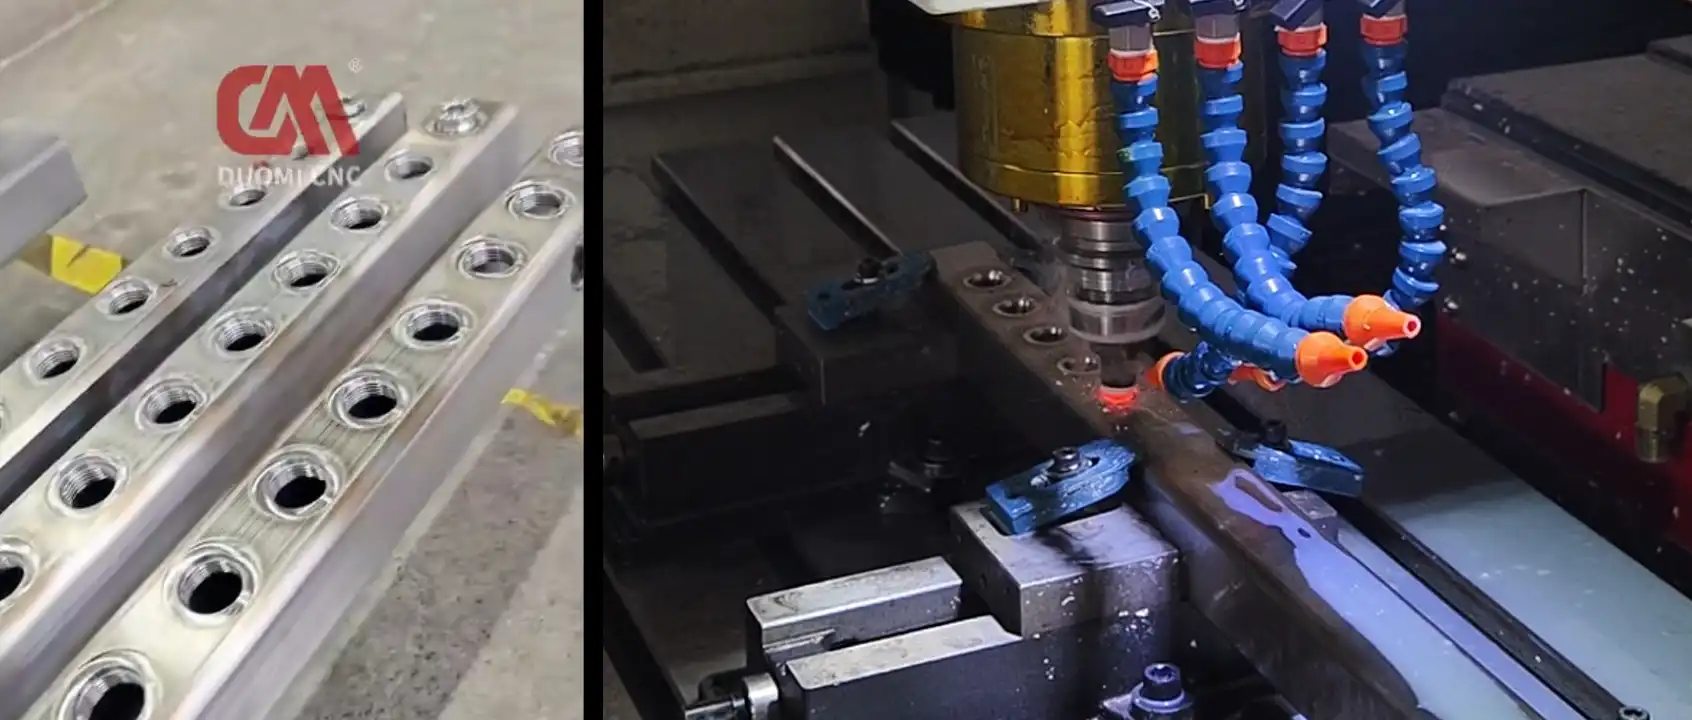
Taladradora por Fricción Térmica para Colectores de Refrigeración Líquida Cero Fugas — Taladre, Rosque y Avellane en 1 Sola Sujeción
Diseñada para colectores de acero inoxidable AISI 304/316L de pared delgada en centros de datos de IA de alta densidad. Sustituye 4 máquinas y tuercas soldadas con un ciclo automatizado 5 en 1. 0% de fugas, cero deformaciones y +300% de capacidad productiva.
El Proceso Automatizado de 5 Pasos 'Cero Fugas'
Elimine transferencias multiestación y fugas por tuercas soldadas ejecutando todas las operaciones de conexión en un único amarre continuo en el centro CNC DHM-3060N24.
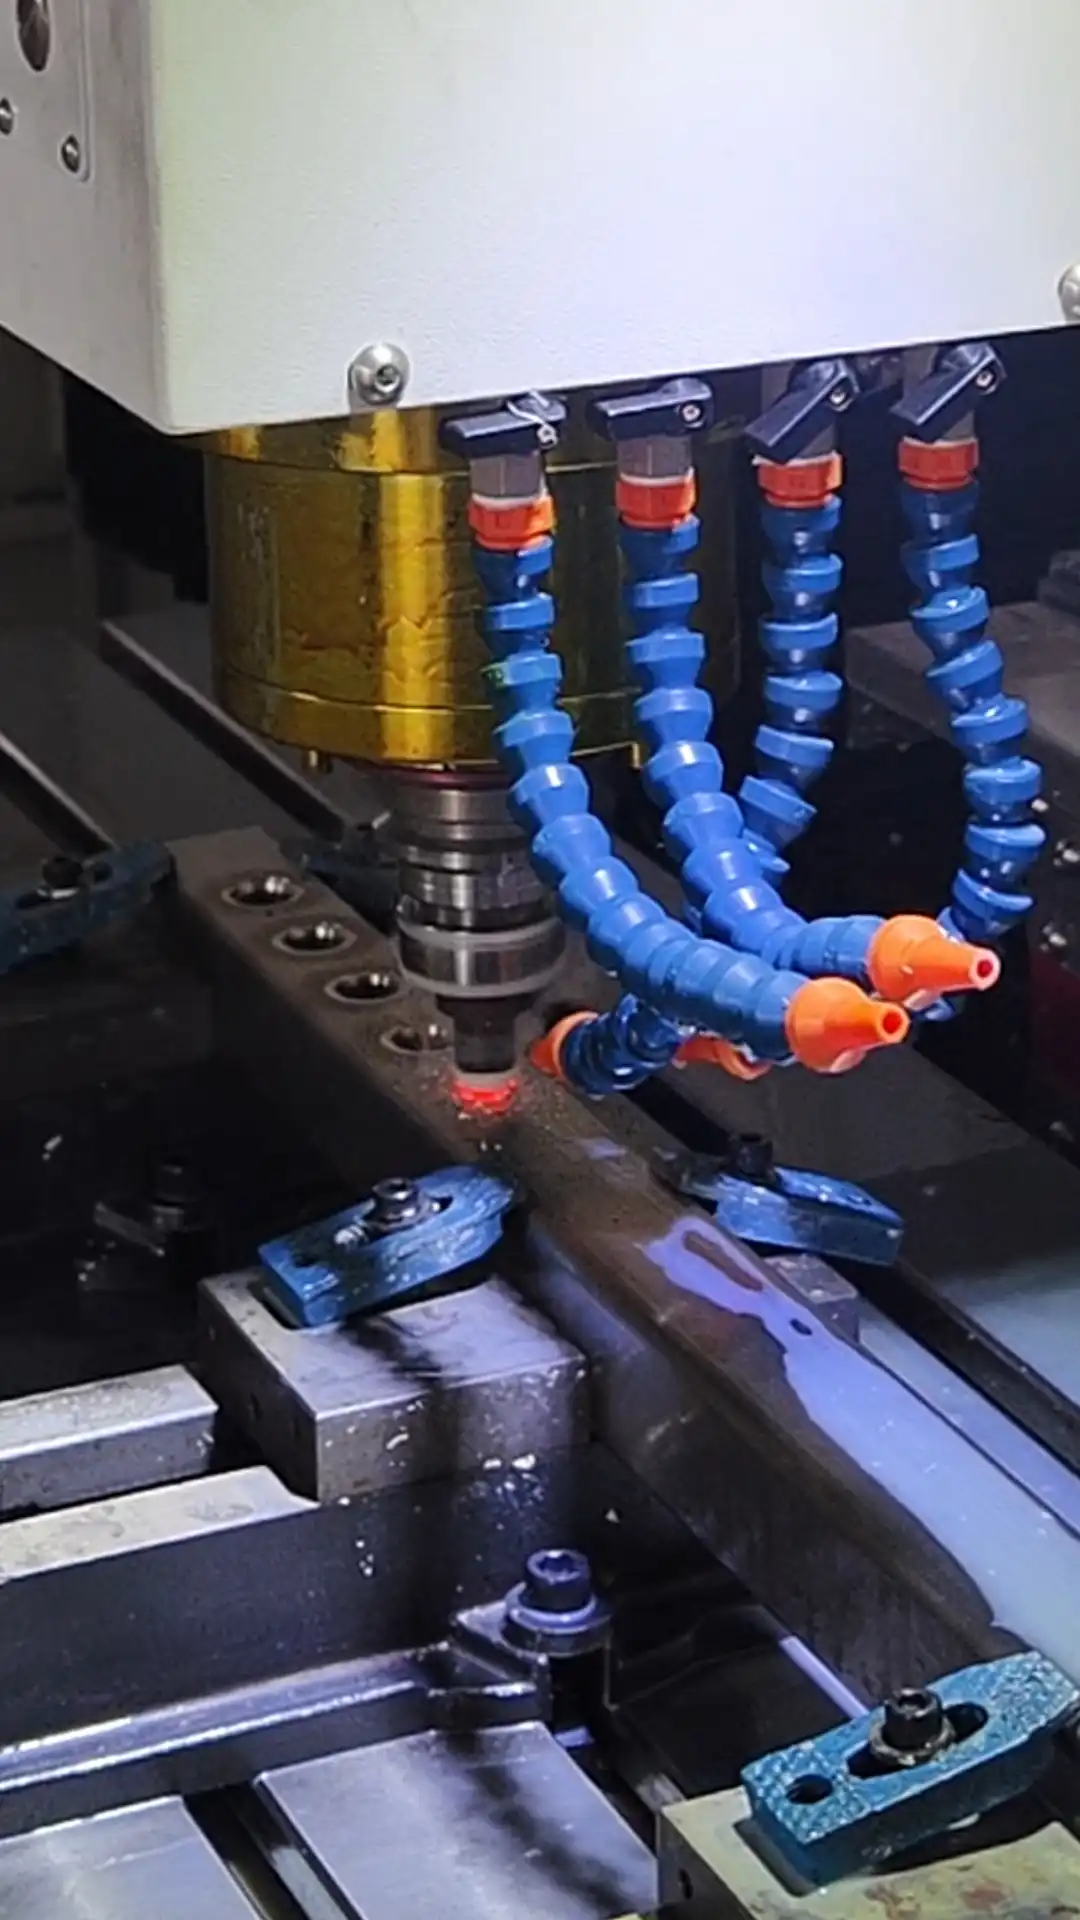
Fresado de Centrado Piloto
Se prefresa una base plana de alta precisión sobre la superficie curva del tubo de acero inoxidable, creando un plano de contacto perfectamente perpendicular que elimina el desvío de la broca, la flexión del husillo y la excentricidad del orificio.
Taladrado por Fricción Térmica (Flowdrill)
Una herramienta de carburo de tungsteno macizo gira a alta velocidad, generando calor por fricción localizada (~650 °C) para plastificar la pared del tubo de AISI 304 y extruirla hacia el interior, formando un casquillo integrado sin soldadura. Sin tuercas soldadas, sin tuercas remachables y sin componentes externos.
Roscado por Laminación de Precisión
Un macho de roscar por conformación en frío forma las roscas internas dentro del casquillo extruido mediante deformación plástica en lugar de corte. No produce virutas y genera roscas con fibra metalúrgica alineada, capaces de soportar cargas axiales de hasta 2,7 toneladas.
Avellanado Cilíndrico y Refrentado para Junta Tórica
Una fresa frontal especializada realiza un refrentado con acabado espejo alrededor del puerto roscado bajo el mismo amarre. Esto crea un plano de sellado plano y perfectamente pulido, diseñado para racores de conexión rápida (QD) con junta tórica (O-ring).
Desbarbado y Achaflanado Posterior Interno
Una herramienta automática de achaflanado posterior penetra en el puerto para limpiar y biselar el borde inferior interno del casquillo extruido, garantizando que no quede ninguna viruta ni partícula metálica suelta dentro del canal de fluido.
Durante todo el ciclo, un sistema de lubricación por microdosificación programable CNC aplica pasta térmica especializada y fluido de corte a alta presión, prolongando la vida útil de las herramientas hasta en un 65%.
Transformación de Producción: Eliminación de Riesgos de Fugas para un Fabricante Estadounidense de Refrigeración de Centros de Datos
Cliente: Fabricante OEM y Proveedor de Gestión Térmica para Centros de Datos (EE. UU.)
Pieza de Trabajo: Grandes colectores de distribución en acero inoxidable AISI 304/316L para refrigeración líquida directa al chip (Direct-to-Chip) en servidores de IA (DE 38–60 mm, espesor de pared 1,5–2,5 mm, múltiples puertos M14–M20 QD).
Proceso Multiestación Tradicional (La Pesadilla de Fabricación)
4 máquinas independientes + desbarbado manual. Los tubos pasaban por taladrado CNC, instalación manual de tuercas remachables o soldadas, fresado y desbarbado manual, involucrando a 3 operarios cualificados. El rápido endurecimiento por acritud del AISI 304 provocaba roturas continuas de machos, flexión/deformación de tubos y una inaceptable tasa de fallos por fuga del 6% al 8% en pruebas hidrostáticas.
Solución Integrada DUOMI (DHM-3060N24)
Centro CNC de alta rigidez DHM-3060N24 con bancada de fundición con doble envejecido, guías lineales de rodillos de 45 mm, husillo mecánico BT40 de alto par (7,5 kW / 48 N·m) y cambiador automático de herramientas (ATC) tipo brazo de 24 posiciones (cambio en 2 segundos). Las 5 operaciones se ejecutan en 1 sola sujeción automatizada sobre un dispositivo de fijación multitubo de 600 mm de ancho.
Impacto Operativo y Económico: Multiestación vs. DUOMI DHM-3060N24
| Métrica | Flujo de Trabajo Multiestación Anterior | Centro CNC Integrado DUOMI DHM-3060N24 |
|---|---|---|
| Tasa de Fallos en Prueba Hidrostática | 6% – 8% (Tubos deformados y planos de sellado irregulares) | 0,0% (Acabado espejo impecable para junta tórica en 1 amarre) |
| Etapas del Proceso y Sujeciones | 4 máquinas separadas + transferencias manuales de estación | 1 única sujeción continua (totalmente automatizado 5 en 1) |
| Desgaste y Coste Mensual de Herramientas | Extremadamente alto (rotura frecuente de machos en AISI 304) | Reducido en un 65% (par rígido BT40 y lubricación automática) |
| Deformación del Tubo | Arqueamiento recurrente por fuerzas axiales asimétricas | Totalmente eliminada (sujeción rígida y fresado de centrado) |
| Mano de Obra Requerida | 3 maquinistas cualificados por turno | 1 operario (carga múltiples colectores simultáneamente) |
| Producción Total por Turno | Nivel base (cuello de botella en soldadura de tuercas y control de calidad) | +300% de incremento en capacidad |
ROI del Cliente: Mayor Producción. Menos Operaciones. Menor Coste por Pieza. Al consolidar 5 procesos inconexos en un único ciclo automático de 22 segundos por puerto, el cliente triplicó su capacidad de fabricación eliminando cualquier riesgo de responsabilidad civil por daños por fugas en servidores.
Los datos representan resultados de producción verificados en fabricación de colectores de refrigeración líquida en acero inoxidable AISI 304. Los tiempos de ciclo individuales y la vida útil de las herramientas varían según el espesor de pared, la aleación y el diámetro del puerto.
Diseñado para las Exigencias del Acero Inoxidable AISI 304/316L
Los routers CNC convencionales y taladradoras ligeras sufren flexión y fallos prematuros en acero inoxidable duro. El DHM-3060N24 ha sido concebido desde su estructura base para lograr la máxima rigidez y estabilidad operativa.
Rigidez Estructural Incomparable
Bancada, columna y mesa de trabajo de fundición Meehanite con doble envejecimiento y alivio de tensiones, equipada con guías lineales de rodillos de 45 mm para servicio pesado. Amortigua completamente las vibraciones de corte para evitar aplastamientos o deformaciones en la pared del tubo.
Husillo Mecánico BT40 de Alto Par
Impulsado por un husillo mecánico BT40 de 7,5 kW y 48 N·m de par motor, proporcionando un empuje axial masivo y una estabilidad rotacional rígida para taladrar por fricción aleaciones de AISI 304/316L propensas al endurecimiento sin traqueteos ni vibraciones.
Ciclo Automatizado 5 en 1
Fresado previo de centrado, taladrado por fricción térmica, roscado por laminación, avellanado/refrentado para junta tórica y desbarbado por achaflanado posterior: todo ejecutado secuencialmente en un amarre único sin intervención manual.
100% Cero Fugas y Libre de Rebabas
Elimina los puntos de fuga propios de las tuercas soldadas gracias al refrentado de precisión con acabado espejo para juntas tóricas, mientras que el desbarbado interno automático asegura que ninguna partícula metálica penetre en los canales de refrigeración.
Cambiador ATC de Brazo de 24 Herramientas (2 Segundos)
Equipado con un almacén de herramientas tipo brazo de 24 posiciones que sigue el recorrido del husillo, alternando entre fresas, herramientas Flowdrill, machos de roscar y desbarbadores en solo 2 segundos para maximizar el rendimiento productivo.
Mesa de Gran Capacidad de 600 mm de Ancho
Una amplia mesa con ranuras en T de 3000 mm × 600 mm admite sistemas de sujeción neumática para procesar múltiples colectores ultralargos en paralelo, permitiendo mecanizado pendular de carga y descarga continua para eliminar tiempos muertos.
Preguntas Frecuentes (FAQ)
Respuestas técnicas, operativas y comerciales inmediatas para fabricantes OEM de refrigeración y departamentos de compras internacionales.
¿Por qué los clientes eligen DUOMI frente a un centro de mecanizado CNC general para colectores de refrigeración líquida?
Porque los centros de mecanizado convencionales están diseñados para el fresado de piezas prismáticas, lo que los hace lentos, sobredimensionados y excesivamente costosos para el taladrado y roscado específico de tuberías y colectores. DUOMI está enfocado al 100% en la productividad de taladrado y roscado. En el DHM-3060N24, integramos husillos mecánicos BT40 de alto par dedicados, sincronización rígida de roscado, lubricación térmica automatizada y mordazas neumáticas de 600 mm de ancho para comprimir de 4 a 5 etapas separadas en una sola sujeción continua. Esto se traduce en una producción por turno un 300% más rápida, cero transferencias de piezas y un coste por colector drásticamente menor.
¿Cómo resuelven la asistencia técnica y averías si no disponen de servicio técnico local en nuestro país?
Eliminamos los tiempos de inactividad operativa mediante un protocolo de fiabilidad de cuatro niveles: (1) Empleo de componentes clave de primeras marcas mundiales (sistemas CNC Mitsubishi/Siemens, husillos Danquan, guías lineales de rodillos Taiwan HIWIN de 45 mm, rodamientos NSK) para lograr una tasa de averías casi nula; (2) Montaje modular plug-and-play calibrado al 95% antes del envío; (3) Grupo de soporte exclusivo 1 a 1 por WhatsApp directamente con los ingenieros mecánicos y de software que ensamblaron su máquina, permitiendo diagnósticos por videollamada en tiempo real (más del 95% de las incidencias se resuelven en la primera llamada); (4) Envío de repuestos estandarizados y consumibles vía aérea urgente por DHL/FedEx en un plazo de 24 a 48 horas desde nuestra planta de Dongguan.
Nuestro colector tiene tolerancias estrictas en acero inoxidable 304 y geometrías especiales. ¿Cómo verificar la calidad y la ausencia de fugas antes de la compra?
Ofrecemos una Prueba de Mecanizado de Muestras (PoC) 100% Gratuita. Envíenos sus planos CAD o tubos de muestra de AISI 304/316L. Nuestros ingenieros de utillaje diseñan la sujeción a medida, ejecutan en directo el ciclo automatizado de 5 pasos en el centro DHM-3060N24 y proporcionan un vídeo sin cortes en 4K, junto con un informe dimensional de MMC (CMM) y tiempos de ciclo, antes de que deba firmar contratos o abonar anticipos. Posteriormente, le enviamos las muestras mecanizadas por mensajería urgente para que realice sus ensayos independientes de presión hidrostática y tracción, sin coste ni compromiso alguno.
¿Qué significa exactamente el lema 'Diseñamos la máquina a la medida de su proceso'?
Significa que jamás forzamos su pieza a adaptarse a una máquina de catálogo estándar. La ingeniería de aplicaciones personalizada es el núcleo de DUOMI. Para colectores de refrigeración líquida, habitualmente adaptamos carreras extendidas en el eje X de hasta 6.000 mm para manifolds de distribución en racks de centros de datos, mesas con mecanizado pendular en dos zonas para carga y descarga continua sin tiempos muertos, mordazas neumáticas autocentrantes adaptadas a la sección de su tubo y cabezales multihusillo sincronizados. Facilítenos el plano de su componente y nuestros ingenieros le entregarán una propuesta de máquina a medida con simulación de tiempo de ciclo.
¿Cuentan las máquinas DUOMI con marcado CE y certificados de seguridad internacionales?
Sí. Todos los centros de taladrado y roscado por fricción térmica DUOMI cuentan con certificación CE en estricta conformidad con la Directiva Europea de Máquinas (2006/42/CE), la Directiva de Baja Tensión y la Directiva de Compatibilidad Electromagnética (CEM). DUOMI es asimismo una Empresa de Alta Tecnología certificada en China. Cada máquina se suministra con su declaración de conformidad CE completa, esquemas eléctricos y protocolos de verificación y ensayo.
¿Cuáles son las condiciones de pago comercial y las garantías para el depósito?
Nuestras condiciones comerciales habituales son un anticipo del 50% por transferencia bancaria (T/T) a la firma del contrato para iniciar la fabricación, y el 50% restante estrictamente tras la inspección y aprobación por su parte del vídeo de prueba continua de 72 horas, la prueba de corte sobre su pieza y el informe de inspección de precisión por interferometría láser API. Usted solo abona el saldo final cuando la precisión y capacidad de la máquina han sido gráfica y cuantitativamente acreditadas.
El transporte marítimo tarda de 30 a 45 días. ¿Cómo protegen la máquina contra la corrosión marina y golpes?
Cada máquina pasa por un estricto protocolo de embalaje para exportación marítima: todas las superficies metálicas expuestas se tratan con grasa anticorrosiva polimérica, se envuelven en filme multicapa y se sellan al vacío en bolsas de barrera de aluminio con desecantes industriales. Finalmente, la máquina se fija con pernos al interior de una caja de madera maciza tratada (sin necesidad de fumigación posterior) equipada con amortiguadores de caucho antivibración. Ofrecemos términos comerciales flexibles como EXW, FOB y CIF/CFR con seguro marítimo a todo riesgo.
¿Qué materiales y espesores de tubo admite el proceso de taladrado por fricción térmica?
Nuestros centros de taladrado por fricción térmica procesan prácticamente cualquier metal dúctil: acero inoxidable AISI 304 y AISI 316L, acero al carbono, cobre, latón y aleaciones de aluminio. El proceso es idóneo para perfiles tubulares de pared delgada (espesores de 0,8 mm a 6,0 mm) y chapa metálica donde normalmente se emplean tuercas soldadas o remaches roscados. No es apto para fundición frágil ni aceros para herramientas templados. Consúltenos las especificaciones de sus tubos para una confirmación técnica inmediata de viabilidad.
Centro de Mecanizado CNC para Colectores de Refrigeración Líquida DHM-3060N24 — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (17)
| Modelo | Centro CNC de Taladrado por Fricción y Roscado DHM-3060N24 |
| Repetibilidad de Posicionamiento | ± 0,02 mm |
| Carrera de Mecanizado XYZ | X: 3000 mm, Y: 600 mm, Z: 600 mm (Recorrido personalizable hasta 6000 mm) |
| Guías Lineales y Husillos de Bolas | Guías lineales de rodillos pesados de precisión de 45 mm Taiwan HIWIN / PMI |
| Dimensiones de la Mesa | 3000 mm × 600 mm (Ranuras en T 5-18*105) |
| Capacidad Máx. de Carga en Mesa | 3.000 kg |
| Cono y Potencia del Husillo | Husillo mecánico BT40 / 7,5 kW / 48 N·m de par |
| Rango de Velocidad del Husillo | 0 ~ 8.000 RPM (Velocidad variable controlada por CNC) |
| Capacidad de Taladrado y Roscado | Taladrado: Ø1,0 ~ 30 mm | Roscado: M3 ~ M24 (Acero dulce, acero inoxidable 304/316L, cobre, aluminio) |
| Cambiador Automático de Herramientas (ATC) | Almacén tipo brazo de 24 herramientas acoplado al movimiento del husillo (cambio en 2 segundos) |
| Especificación de Portapinzas | Portapinzas ER32 / BT40-ER32 |
| Servomotores de Ejes (Potencia / Par) | X: 5,5 kW (35 N·m) | Y: 4,8 kW (23 N·m) | Z: 4,8 kW (23 N·m) con freno |
| Modos de Programación | Importación directa CAD DXF/STEP / CNC dialógico / Código G / Programación por aprendizaje manual |
| Sistema de Refrigeración y Lubricación | Inyector automático programable de pasta térmica Flowdrill + Microrefrigeración por nebulización a alta presión |
| Seguridad y Cerramiento | Cabina de trabajo totalmente cerrada con puerta de seguridad enclavada y lavador de virutas |
| Dimensiones y Peso de la Máquina | 6800 mm × 2800 mm × 2800 mm | Aprox. 7.200 kg |
| Certificaciones | Certificado CE (Directivas de Máquinas, CEM y Baja Tensión) |
Solicite un Ensayo Gratuito de Mecanizado PoC y Estudio de Tiempo de Ciclo
Envíenos el material de su tubo, espesor de pared y planos de orificios. Nuestro equipo de ingeniería llevará a cabo una prueba real de mecanizado PoC, le enviará el vídeo sin editar del proceso y le remitirá las muestras terminadas para sus ensayos de estanqueidad y tracción — 100% Gratuito y Sin Compromiso.