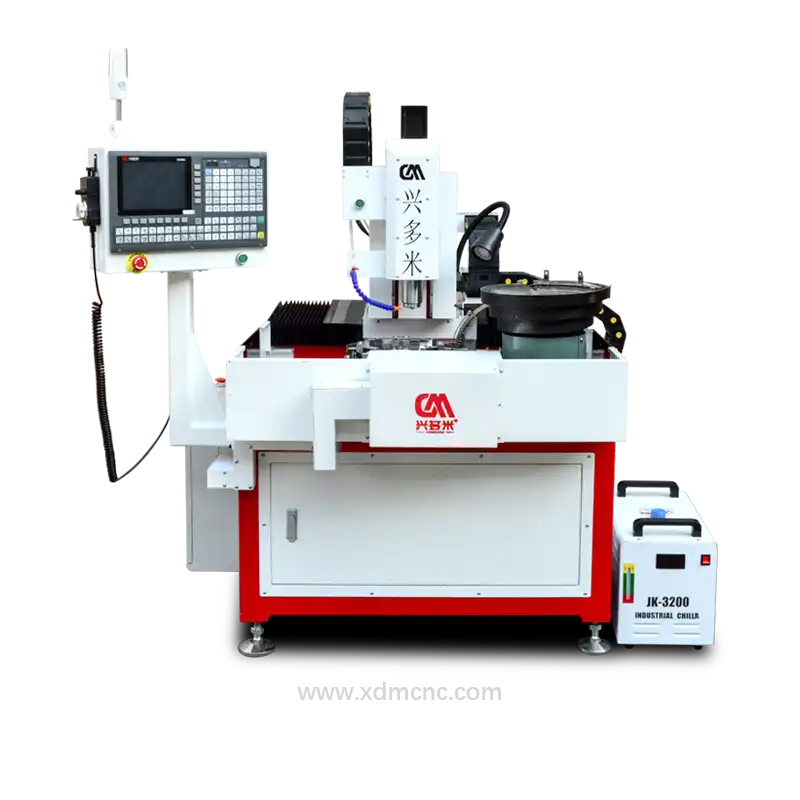
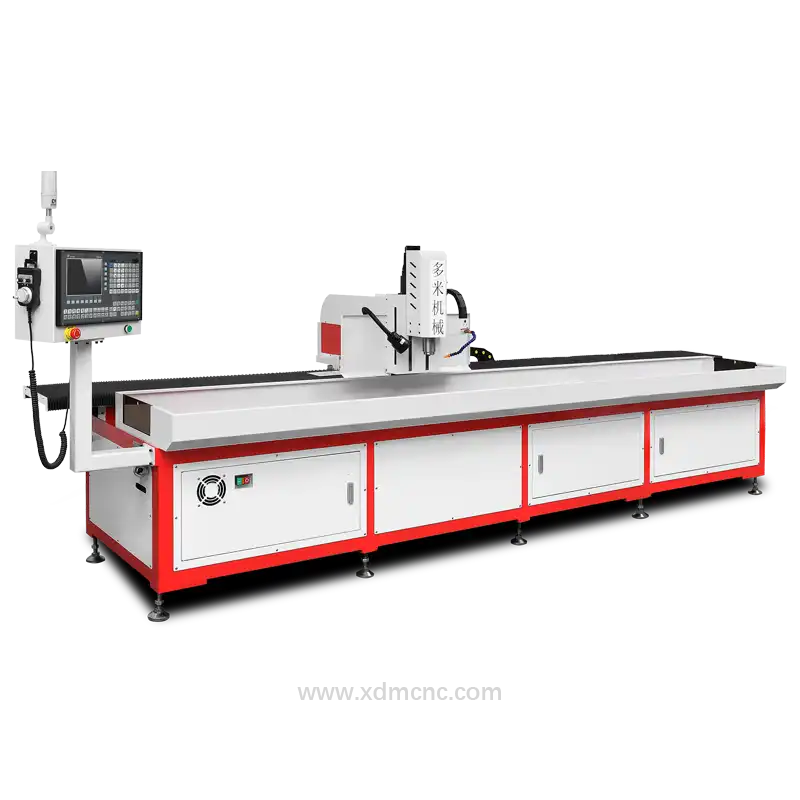
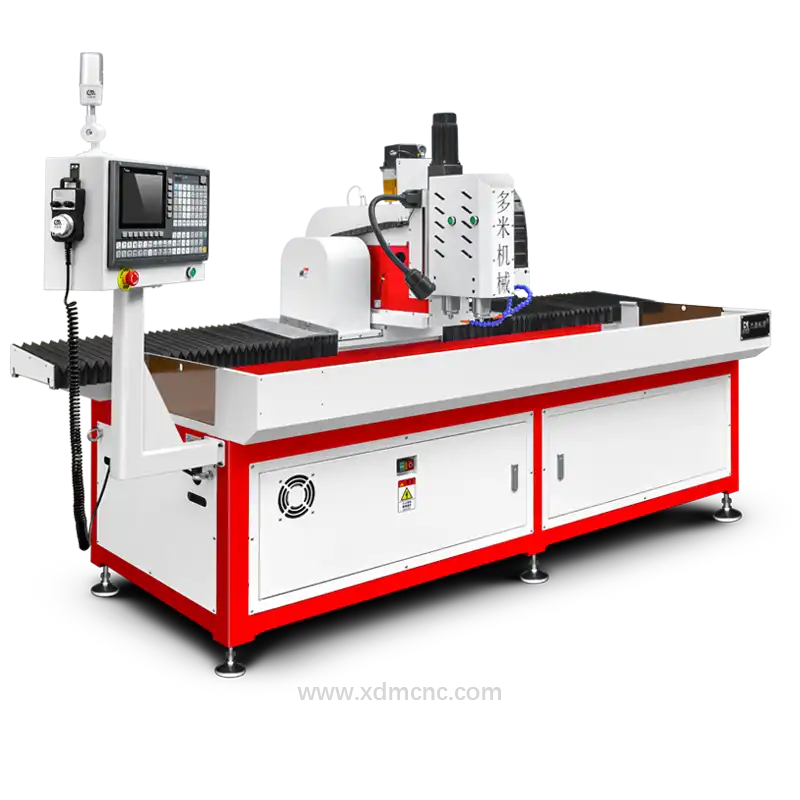
Графитовые материалы, благодаря своей высокой электропроводности, отличной термостойкости (до 3000°C в инертной среде) и химической инертности, являются ключевыми элементами при производстве анодов литий-ионных аккумуляторов, электродов для электроэрозионной обработки (ЭЭО) и тепловых узлов выращивания монокристаллов в полупроводниковой индустрии. Однако физико-механические свойства искусственного и природного графита — а именно склонность к хрупкому разрушению, анизотропная слоистая микроструктура и образование абразивной пыли — создают серьезные сложности при механической обработке. Современная технология сверления графита, реализованная на высокоточных обрабатывающих центрах и сверлильных станках с ЧПУ, позволяет преодолеть традиционные технологические ограничения, обеспечивая высокоэффективное производство без брака и в полном соответствии с экостандартами.
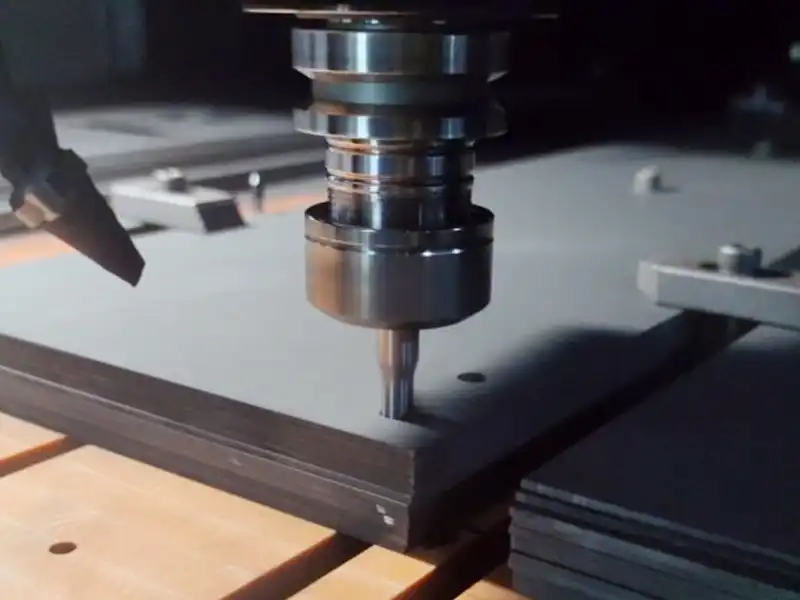
I. Ключевые технологические проблемы при сверлении графита
1. Дефекты обработки, вызванные хрупкостью материала
- Сколы кромок и микротрещины: Из-за слабых межслойных ван-дер-ваальсовых связей стандартная технология сверления графита приводит к выкрашиванию материала на входе и выходе режущей кромки. Размер сколов часто достигает 15–20% от номинального диаметра отверстия (например, скол на выходе >0,45 мм при сверлении отверстия φ3,0 мм). При изготовлении электродов ЭЭО такие дефекты ухудшают стабильность электрического разряда и снижают скорость эрозии на 30%.
- Расслоение при сверлении глубоких отверстий: Когда отношение длины отверстия к диаметру (L/D) превышает 5:1, возникающее осевое усилие резания провоцирует внутреннее ступенчатое расслоение графита, повышая шероховатость поверхности выше Ra 3,2 мкм.
2. Механизмы износа и разрушения инструмента
- Интенсивный абразивный износ: Твердые включения (остаточный карбид кремния SiC или металлические примеси) вызывают быстрое микровыкрашивание и износ по задней грани. Сверла из монолитного твердого сплава без покрытия теряют стойкость менее чем после 500 отверстий, что составляет менее 10% от их ресурса при обработке обычной конструкционной стали.
- Термическая налипаемость и напрессовка пыли: При температуре в зоне резания свыше 200°C мелкодисперсная графитовая пыль прессуется в стружечных канавках сверла. Это приводит к забиванию канавок (>40% объема), резко увеличивает крутящий момент и влечет поломку инструмента.
3. Погрешности геометрической формы и размеров
- Увод оси и конуснось: При сверлении глубоких отверстий в биполярных пластинах водородных топливных элементов или тепловых компонентах полупроводников увод оси и конусность составляют от 0,05 мм до 0,10 мм, что нарушает равномерность протока газов и жидкостей.
- Смещение позиционирования: Вибрация шпинделя и тепловые деформации вызывают смещение осей отверстий за пределы жестких допусков, принятых в полупроводниковой промышленности (±0,005 мм).
4. Риски в области охраны труда, промышленной безопасности и экологии (EHS)
- Опасность взрыва горючей пыли: Графитовая пыль характеризуется низким нижним концентрационным пределом воспламенения (НКПР порядка 60 г/м³). Неконтролируемое скопление пыли создает прямую угрозу техногенного взрыва.
- Угроза здоровью персонала: Мелкодисперсные частицы графита размером менее 5 мкм легко попадают в дыхательные пути (риск развития пневмокониоза). Традиционное СОЖ-охлаждение образует трудноутилизируемый графитовый шлам, а обычные сухие фильтры имеют эффективность фильтрации ниже 90%.
II. Инновации в станках с ЧПУ для высокоточного сверления графита
1. Динамическая компенсация точности и управление перемещениями
Специализированные сверлильные станки и обрабатывающие центры с ЧПУ для технологии сверления графита оснащаются замкнутыми системами обратной связи высокого разрешения: * Субмикронные оптические линейки: Оптические шкалы с нанометровым разрешением обеспечивают абсолютную точность позиционирования в пределах ±1,0 мкм. * Алгоритмы активного гашения вибраций: Высокоскоростные шпиндели с динамической балансировкой снижают радиальное биение до уровня менее 0,5 мкм при частоте вращения шпинделя до 30 000 об/мин. * Прецизионная обработка микроотверстий: Промышленные сверлильные станки с ЧПУ DUOMI обеспечивают размер скола на выходе менее 0,02 мм при сверлении микроотверстий (φ0,5 мм), что позволяет выполнять высокоплотное сверление сетки отверстий в токосъемниках литиевых батарей и пластинах топливных элементов.
2. Адаптивная система оптимизации подачи и параметров на базе ИИ
- Распознавание плотности материала в реальном времени: Алгоритмы машинного обучения анализируют нагрузку на двигатель, колебания крутящего момента и акустическую эмиссию для определения локальной плотности графита (1,50–1,90 г/см³) и размера зерен (5–20 мкм).
- Динамическое управление скоростью резания: ЧПУ в реальном времени корректирует частоту вращения шпинделя (8 000–30 000 об/мин) и подачу на оборот (0,5–5,0 мкм/об), предотвращая сколы при выходе инструмента и увеличивая ресурс режущего инструмента более чем на 200%.
3. Интегрированная система вакуумного обеспыливания и сухой аспирации
- Воздушно-струйный заслон избыточного давления: Высокоскоростные струи воздуха создают защитный контур вокруг зоны резания шпинделя, снижая выброс пыли в рабочую камеру станков до уровня менее 5%.
- Многоступенчатая фильтрация HEPA и электростатические осадители: Комбинация электростатических фильтров и элементов класса HEPA H14 улавливает частицы размером до 0,3 мкм с 효율ностью >99,97%.
- Соответствие стандартам чистых помещений: Специализированные графитовые станки с ЧПУ DUOMI серии DNC удерживают концентрацию пыли в цеховом воздухе на уровне <1,0 мг/м³, что полностью соответствует жестким нормативам OSHA и EU-OSHA.
4. Специализированные материалы, покрытия и микрогеометрия инструмента
| Параметр / Характеристика инструмента | Стандартное твердосплавное сверло | Микросверло с DLC-покрытием | Сверло с CVD-алмазным покрытием |
|---|---|---|---|
| Коэффициент трения (по графиту) | ~0,60 | ~0,15 | ~0,10 |
| Предел термической стойкости | 500°C | 600°C | >800°C |
| Средний ресурс инструмента (отверстий) | < 500 | 2 500 - 4 000 | > 10 000 |
| Оптимизация геометрии канавки | Стандартный спиральный угол 30° | Двухзаходная полированная канавка | Параболическая канавка с переменным углом |
| Основная область применения | Черновая / общая обработка | Прецизионные электроды ЭЭО | Серийное производство анодных пластин |
- CVD-алмазные и DLC-покрытия: Микрокристаллические алмазные покрытия снижают трение, противостоят абразивному износу и сохраняют радиус скругления режущей кромки (<3 мкм) на протяжении длительных циклов работы.
- Самоцентрирующаяся геометрия: Заточка с двойным углом при вершине исключает увод сверла в сторону, обеспечивая соосность в пределах 0,005 мм без необходимости предварительного центрования.
III. Промышленное применение технологии сверления графита
1. Обработка анодных пластин литий-ионных аккумуляторов
- Технологическая задача: Прецизионное сверление сквозных микроотверстий φ0,8–1,5 мм в пористых (пористость 30%–50%) пластинах из искусственного графита толщиной 1,2 мм для улучшения пропитки электролитом и диффузии ионов лития.
- Результат: Специализированные многошпиндельные сверлильные станки с ЧПУ DUOMI обеспечивают производительность до 150 отверстий/мин при удержании концентрации пыли ниже 0,5 мг/м³.
2. Изготовление электродов ЭЭО для штампов и пресс-форм
- Технологическая задача: Высокоплотное сверление узких промывочных каналов в мелкозернистом (размер зерна <5 мкм) графите высокой плотности.
- Результат: Исключение макросколов на тонкостенных ребрах электродов, обеспечение стабильности искрового зазора при эрозионной обработке и повышение скорости электроэрозионной прошивки на 30%.
3. Производство компонентов тепловых узлов для полупроводников
- Технологическая задача: Сверление глубоких отверстий в нагревателях, тиглях и экранах из высокочистого изотропного графита для печей выращивания монокристаллов по методу Чохральского.
- Результат: Обеспечение прямолинейности и отклонения от конусности менее 0,02 мм при отношении L/D более 8:1, что предотвращает утечки тепла и обеспечивает равномерность температурного поля при вытягивании кремниевых слитков.
IV. Оптимальные режимы резания при сверлении графита
Для достижения максимальной стойкости инструмента и предотвращения сколов кромок рекомендуется соблюдать следующие технологические режимы:
- Скорость резания ($V_c$): 120–250 м/мин для твердосплавного инструмента с алмазным покрытием.
- Подача на оборот ($f_n$): 0,002–0,015 мм/об (снижение подачи на 50% на этапах врезания и выхода инструмента).
- Схема охлаждения и пылеудаления: Сухая обработка с внутренней подачей сжатого воздуха высокого давления (6–8 бар) через каналы сверла в сочетании с локальным вакуумным отсосом пыли (скорость воздушного потока >25 м/с).
- Контроль износа инструмента: Мониторинг высокочастотного спектра тока шпинделя; замена или перепокрытие сверл при износе по задней грани ($VB$) более 0,15 мм для предотвращения внезапного расслоения заготовки.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.