Сверло для фрикционного сверления с формированием буртика
Формирование высокопрочных резьбовых втулок в листовом металле и трубах без использования крепежа
💡 Наши сверлильно-резьбонарезные станки с ЧПУ поддерживают проектирование нестандартного оборудования под заказ, индивидуальную покраску станков и OEM-брендирование. Чтобы купить или заказать оборудование под ваши задачи, пожалуйста, свяжитесь с нами.
Заказать бесплатную тестовую обработку детали →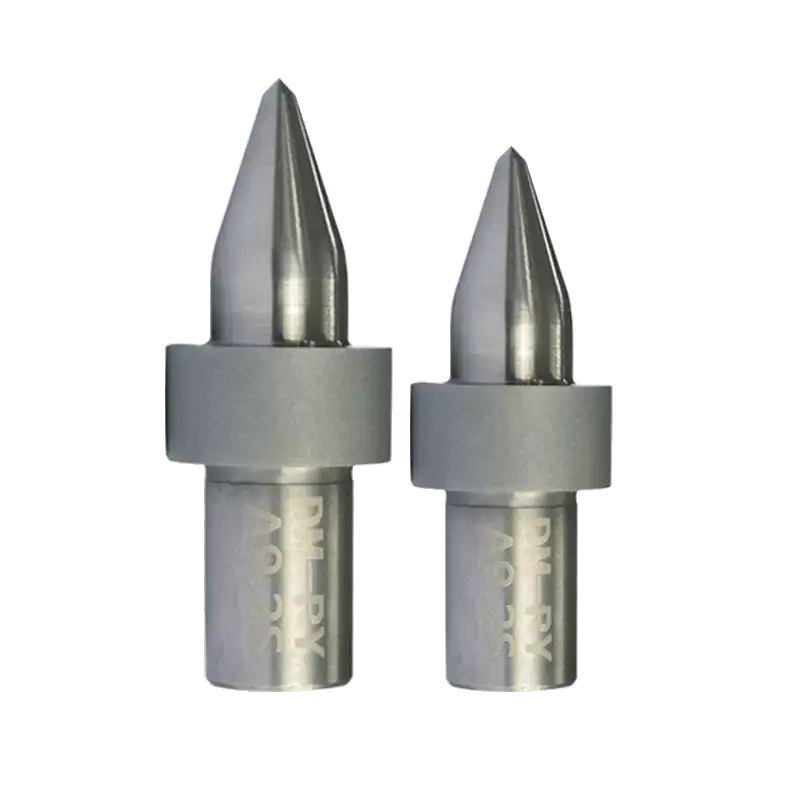
Преимущества
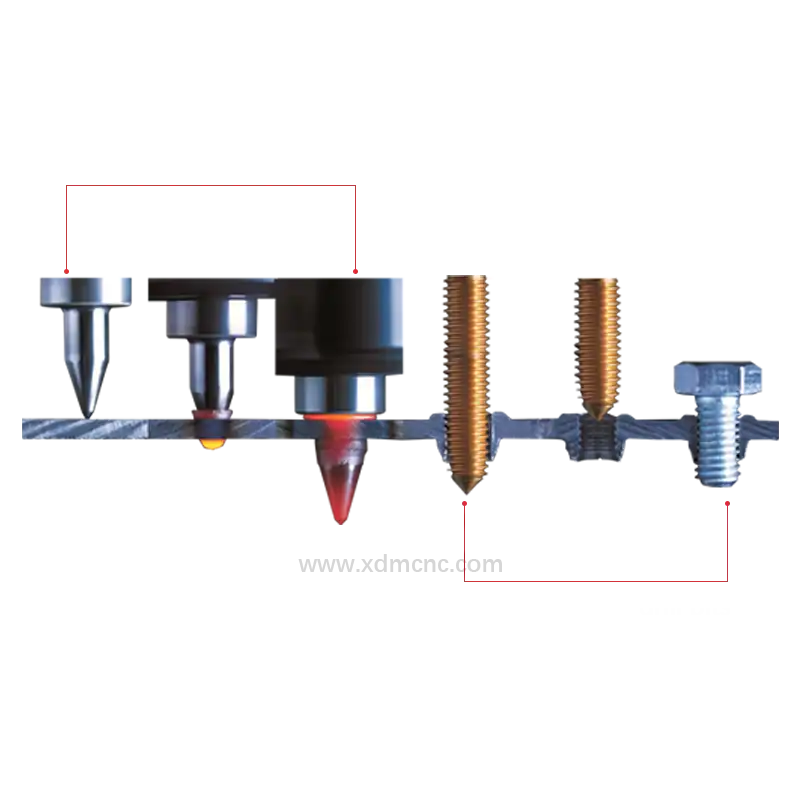
Термопластическое фрикционное формование: Работает при температуре более 600°C, пластифицируя металл и выдавливая прочную резьбовую втулку за считанные секунды.
Замена заклепочных и приварных гаек: Создает монолитную выдавленную втулку, толщина стенок которой в 3 раза превышает исходную толщину листового металла.
Сверхтвердый карбид вольфрама: Мелкозернистая твердосплавная основа обеспечивает экстремальную термостойкость и ресурс инструмента более 10 000 отверстий.
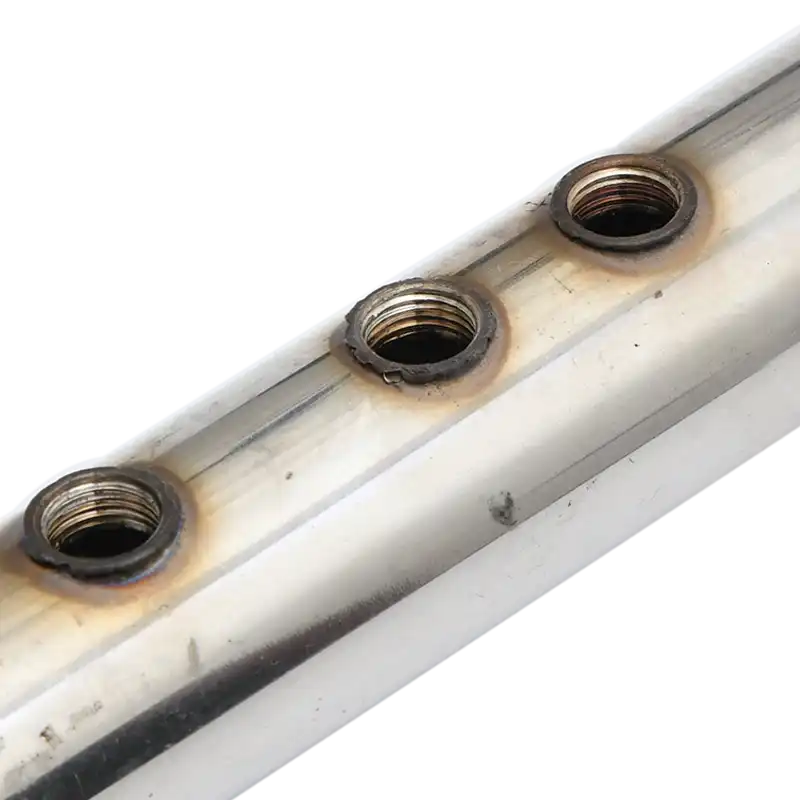
Гладкая круглая кромка (буртик): Формирует аккуратный закругленный воротник (буртик) на поверхности детали, исключая острые края на трубах и листовом металле.
Технологический обзор и функциональные возможности станка
Нажмите, чтобы развернуть подробное описание возможностей, сравнение техпроцессов и рекомендации по применению
Развернуть описание
Свернуть описание
Обзор технологии
Сверло для фрикционного сверления с формированием буртика от DUOMI CNC использует высокую частоту вращения шпинделя (1 500 – 3 200 об/мин) и контролируемое осевое давление для генерации интенсивного локального тепла трения (600°C – 800°C). Эта тепловая энергия переводит тонкостенную металлическую заготовку в пластичное состояние, позволяя сверлу проникать сквозь материал и перераспределять его, формируя прочную цельную втулку. Конструкция с круглой горловиной (round-mouth) образует выступающий верхний буртик, что увеличивает полезную глубину резьбы без необходимости использования приварных гаек, вытяжных заклепок или резьбовых вставок.
Ключевые особенности и преимущества
- Интегрированный буртик втулки: Формирует чистый закругленный верхний воротник (буртик) и удлиненную нижнюю горловину, увеличивая толщину стенки до 3 раз по сравнению с исходной толщиной листа.
- Высокая скорость цикла: Процесс формирования отверстия и втулки занимает всего от 2 до 6 секунд, что значительно повышает производительность производственной линии.
- Исключение дополнительного крепежа: Заменяет дорогие резьбовые заклепки, приварные гайки и запрессовочные втулки, снижая затраты на материалы (BOM) до 50%.
- Бесстружечный процесс сверления: Термопластическая деформация происходит абсолютно без образования стружки, что защищает внутренние полости деталей от загрязнения и сокращает отходы.
- Широкая совместимость с материалами: Разработано для пластичных металлов, включая углеродистую сталь, нержавеющую сталь, алюминий, медь, латунь и цинковые сплавы.
Технические преимущества и инженерная точность
Прочность резьбы на сдвиг
Благодаря пластическому формованию резьбы в полученной фрикционным сверлением втулке с помощью бесстружечного метчика (раскатника), прочность резьбы на сдвиг увеличивается более чем на 100% по сравнению со стандартным нарезанием резьбы в тонком листе.
Долговечность инструмента и термостойкость
Инструмент изготовлен из высококачественного твердого сплава (карбида вольфрама HM), способного выдерживать экстремальные тепловые удары и механический износ. Это обеспечивает средний ресурс работы от 3 000 до 10 000 отверстий при соблюдении оптимальных условий охлаждения и смазки.
Промышленное применение
Широко применяется при производстве автомобильных шасси, систем вентиляции и кондиционирования (HVAC), трубчатых металлоконструкций, сельскохозяйственного машиностроения и корпусных изделий OEM.
Рабочие параметры и рекомендации
| Параметр | Значение / Рекомендация |
|---|---|
| Диапазон частоты вращения шпинделя | 1 500 – 3 500 об/мин (в зависимости от диаметра отверстия и материала) |
| Скорость подачи | 100 – 400 мм/мин |
| Температура формования | 600°C – 800°C |
| Допустимая толщина стенки | 0,8 мм – 12,0 мм |
| Стандарт качества | Соответствие стандартам производства ISO 9001:2015 и CE |
Заводские гарантии качества и поставки
Прямые поставки от производителя — от сборки и контрольной резки в Дунгуане до пусконаладки на вашем заводе
Интеграция с существующим производством
Надежные ЧПУ GSK (100% совместимость с G-кодами Fanuc), опционально Mitsubishi или Siemens. Прямой импорт CAD-чертежей без сложного программирования.
Приемка FAT по видеозаписи тестовой резки детали
Перед отгрузкой мы обрабатываем тестовую деталь заказчика в нашем цехе с записью непрерывного видео в 4K. Доплата 50% только после согласования видеоприемки.
Срок до 40 дней и влагозащитная морская упаковка
Строгий контроль графика производства: готовность до 40 дней. Внутренняя вакуумная влагозащитная оболочка и прочный фумигированный деревянный ящик.
Прямой чат с инженерами завода
Выделенный инженерный чат поддержки 1-на-1, 12 месяцев полной гарантии, оперативная отправка запасных частей и расходных материалов.
Каждый станок DUOMI проходит прозрачную 13-ступенчатую цепочку контроля качества и лазерной калибровки API.
Образцы обработанных деталей
Реальные детали, изготовленные на сверлильно-резьбонарезных станках DUOMI


