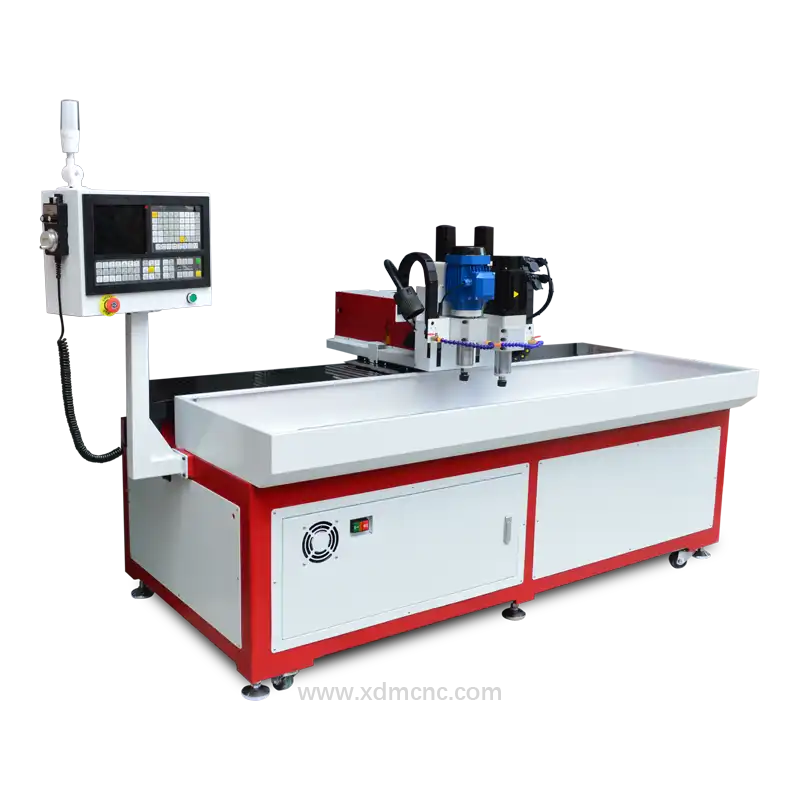
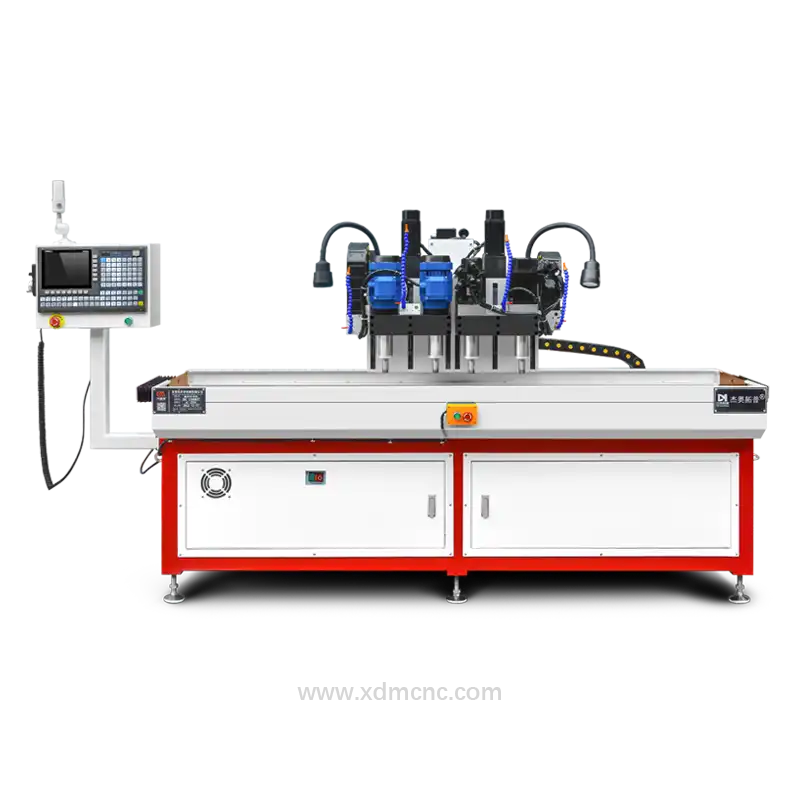
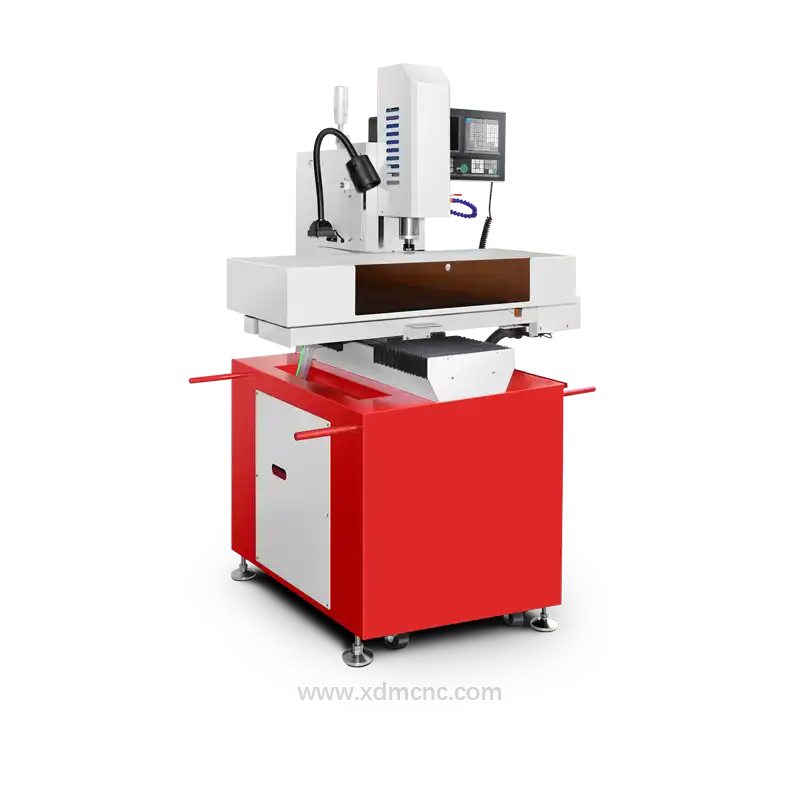
Alüminyum basınçlı döküm parçalarda delme ve kılavuz çekme prosesi; alüminyum alaşımlı iş parçaları üzerinde yüksek hassasiyetli deliklerin delinmesini ve iç vida dişlerinin açılmasını kapsar. A380, ADC12 ve A360 gibi alüminyum döküm alaşımları; yüksek mukavemet/ağırlık oranları ve kalıplama esneklikleri sayesinde otomotiv gövdelerinde, 5G telekomünikasyon muhafazalarında ve endüstriyel elektrik motoru kovanlarında yaygın olarak tercih edilmektedir. Ancak bu dökümlerdeki yüksek silisyum (Si) içeriği; aşındırıcı takım aşınması, termal genleşme ve talaş yapışması gibi ciddi işleme zorluklarını da beraberinde getirir.
İstikrarlı vida dişi kalitesi ve sıkı konumsal toleranslar elde edebilmek için, yüksek devirli iş millerine (spindle) ve rijit kılavuz çekme (rigid tapping) kabiliyetine sahip özel CNC delme ve kılavuz çekme tezgâhları vazgeçilmezdir.
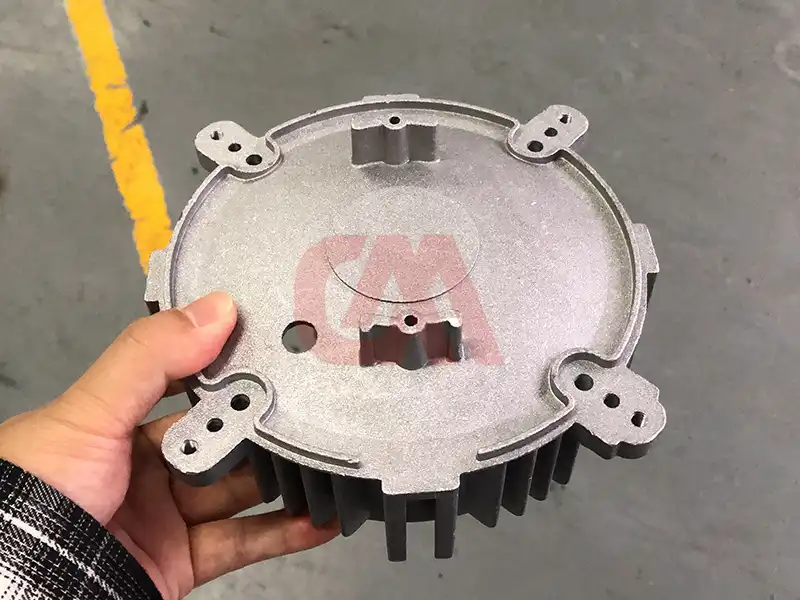
Temel Proses Parametreleri ve Teknik Kriterler
1. Matkap Ucu Seçimi ve Geometrisi
Alüminyum görece yumuşak bir metal olsa da basınçlı döküm yapısındaki silisyum partikülleri son derece aşındırıcıdır. Standart yüksek hız çeliği (HSS) matkaplar seri üretim şartlarında çok hızlı körelir. * Takım Malzemesi: DLC (Diamond-Like Carbon / Elmas Benzeri Karbon) veya TiAlN kaplamalı yekpare karbür (solid carbide) veya mikro taneli tungsten karbür takımların kullanılması önerilir. * Geometri: 135° veya 140° uç açısı (split point) ile 30° helis açısı mükemmel kendi kendine merkezleme sağlar, delik çıkışında çapak oluşumunu en aza indirir ve etkin talaş tahliyesi sunar.
2. Kılavuz Takımı ve Diş Açma Yöntemleri
Doğru kılavuz seçimi malzemenin sünekliğine, delik derinliğine ve hedeflenen vida dişi toleransına (örn. ISO 965 6H toleransı) bağlıdır. * Helis Kanallı Kılavuzlar (Spiral Flute): Talaşı yukarı çekerek delik dışına tahliye ettiği ve talaş sıkışmasını önlediği için kör delikler için idealdir. * Düz Kanallı Kılavuzlar (Straight Flute): Boydan boya geçişli delikler veya kısa diş derinliğine sahip uygulamalar için uygundur. * Ovalama Kılavuzları (Talaşsız Diş Açma / Roll Tapping): Düşük silisyumlu ve sünek alüminyum alaşımlarında talaş oluşumunu tamamen ortadan kaldırmak ve talaş kaldırmadan daha yüksek mukavemetli diş profilleri üretmek için tercih edilir.
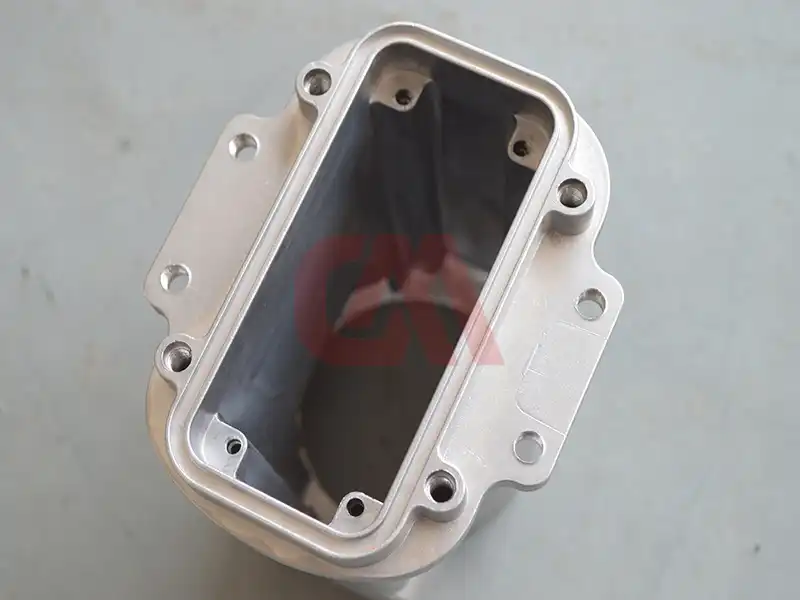
3. Kesme Hızları, İlerlemeler ve Soğutma Sıvısı Uygulaması
Doğru termal kontrol, kesici takım ağızlarında alüminyum talaş yapışmasını (BUE - yığma kenar oluşumu) engeller.
| Proses Parametresi | Önerilen Değer / Ayar |
|---|---|
| Delme Kesme Hızı ($V_c$) | 150 – 350 m/dak |
| Kılavuz Çekme Hızı ($V_c$) | 15 – 35 m/dak |
| İş Mili Devir Aralığı (RPM) | 8.000 – 15.000 dev/dak |
| Kesme Sıvısı Basıncı | Yüksek basınç (20–70 bar) veya MQL (Minimum Miktarda Yağlama) |
| Kesme Sıvısı Türü | Aşırı basınç (EP) katkılı, suda çözünür sentetik emülsiyon |
4. Delik Toleransları ve Kalite Kontrol
- Boyutsal Hassasiyet: Modern CNC kılavuz çekme sistemleri, ISO 2768-m standartlarına tam uyumlu olarak delik konumlama hassasiyetini ±0,01 mm ile ±0,02 mm aralığında korur.
- Rijit Kılavuz Çekme Senkronizasyonu: İş mili dönüşü ile ilerleme ekseni arasındaki elektronik senkronizasyon, vida adımının kusursuz işlenmesini sağlar ve kılavuz kırılmalarını ortadan kaldırır.
5. Yüzey İşlemleri ve İkincil Prosesler
İşleme sonrasında kalan mikro çapaklar termal veya mekanik çapak alma yöntemleriyle temizlenmelidir. Eloksal (anodik oksidasyon), kromat kaplama veya elektrostatik toz boya gibi yüzey işlemleri korozyon direncini artırarak işlenmiş montaj deliklerini nihai montaja hazırlar.
Yüksek Hacimli Seri Üretim İçin Gelişmiş Çok İş Milli Çözümler
Otomotiv motor blok kapakları ve şanzıman muhafazaları gibi karmaşık döküm parçaların seri imalatında, çok iş milli CNC delme ve kılavuz çekme tezgâhları çoklu delik desenlerinin eş zamanlı işlenmesine olanak tanıyarak toplam çevrim süresini %60'a varan oranlarda azaltır.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.