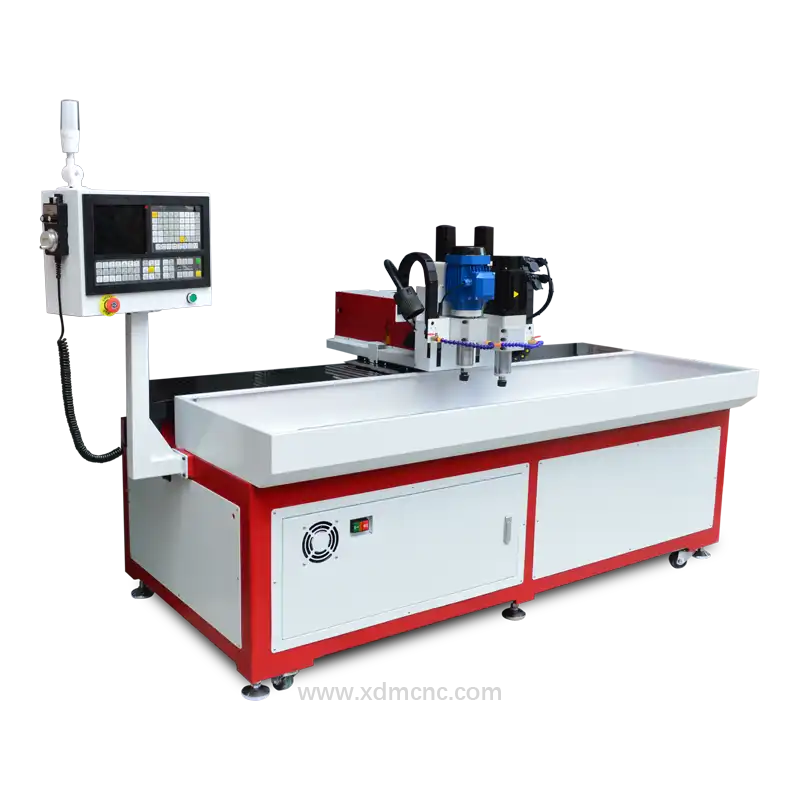
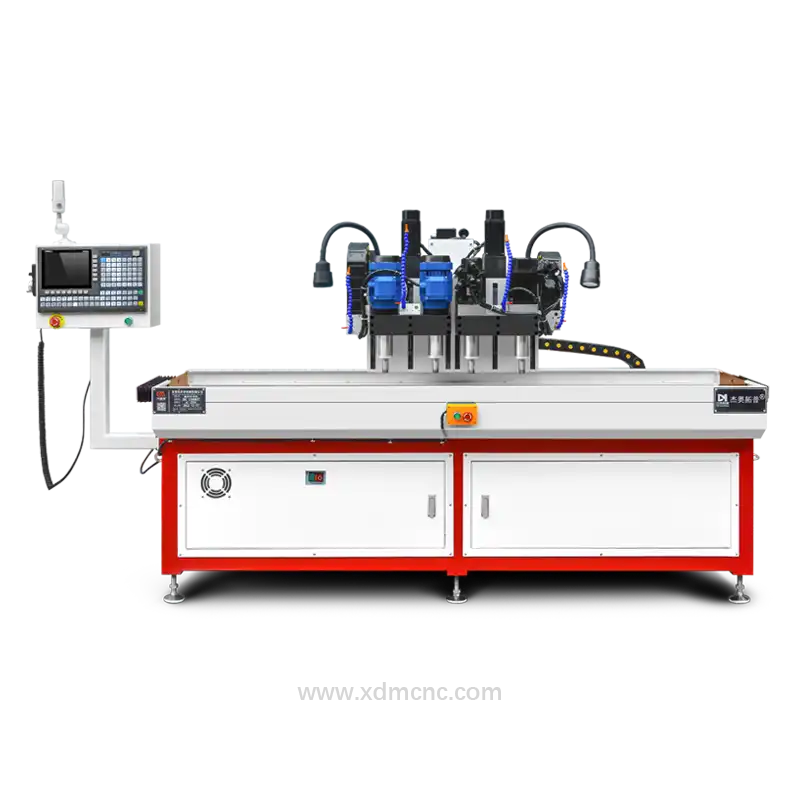
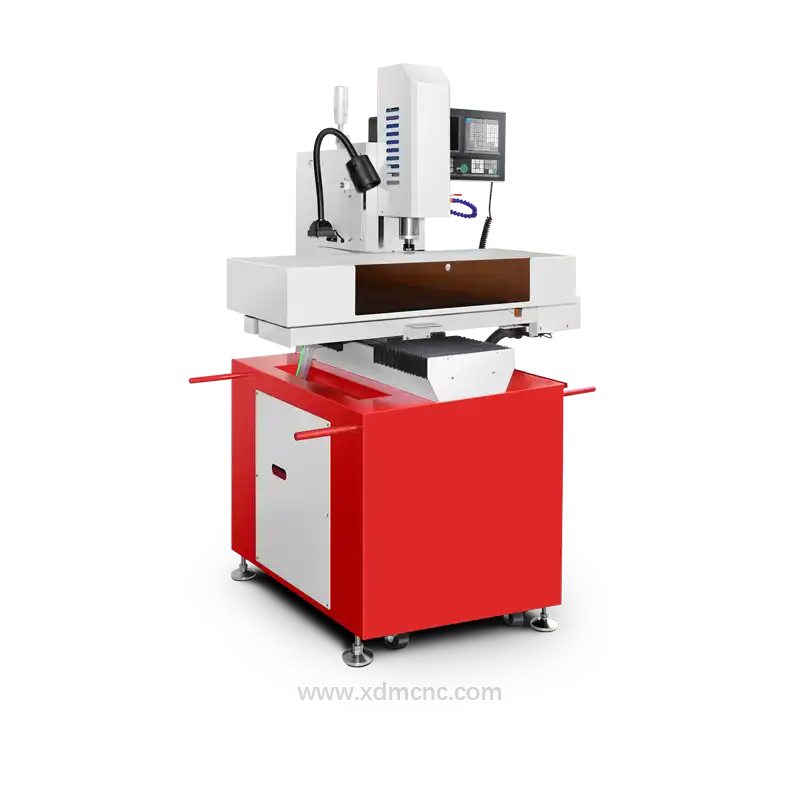
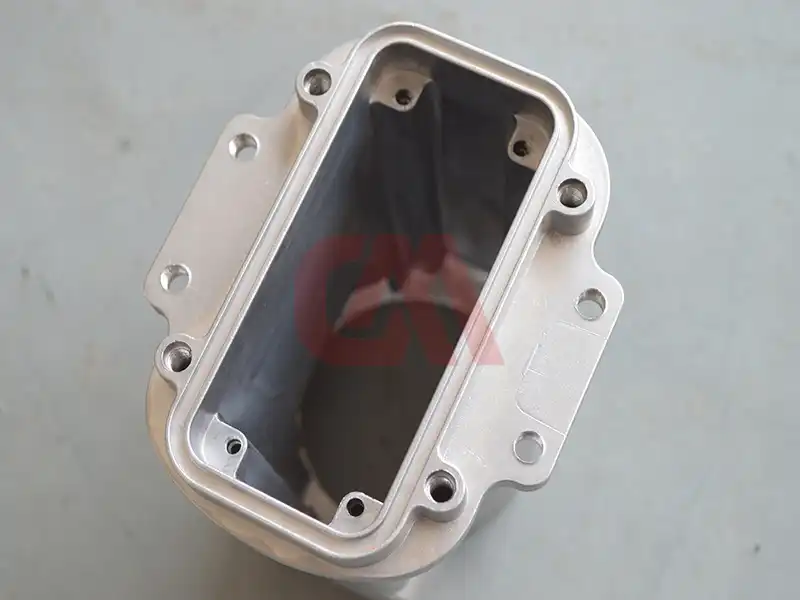
Процесс сверления и нарезания резьбы в деталях из алюминиевого литья под давлением заключается в создании точных отверстий и нарезании внутренней резьбы на элементах из алюминиевых сплавов. Литьевые алюминиевые сплавы — такие как A380, ADC12 и A360 — широко применяются при производстве корпусных деталей автокомпонентов, защитных корпусов оборудования 5G-связи и электродвигателей благодаря высокому отношению прочности к весу и отличной литейной технологичности. Однако высокое содержание кремния в таких отливках вызывает повышенный абразивный износ инструмента, тепловое расширение заготовки и налипание стружки на режущие кромки.
Для обеспечения стабильного качества резьбы и строгих допусков позиционирования необходимо использовать специализированные сверлильно-резьбонарезные станки с ЧПУ, оснащенные высокоскоростными шпинделями и функцией жесткого нарезания резьбы.
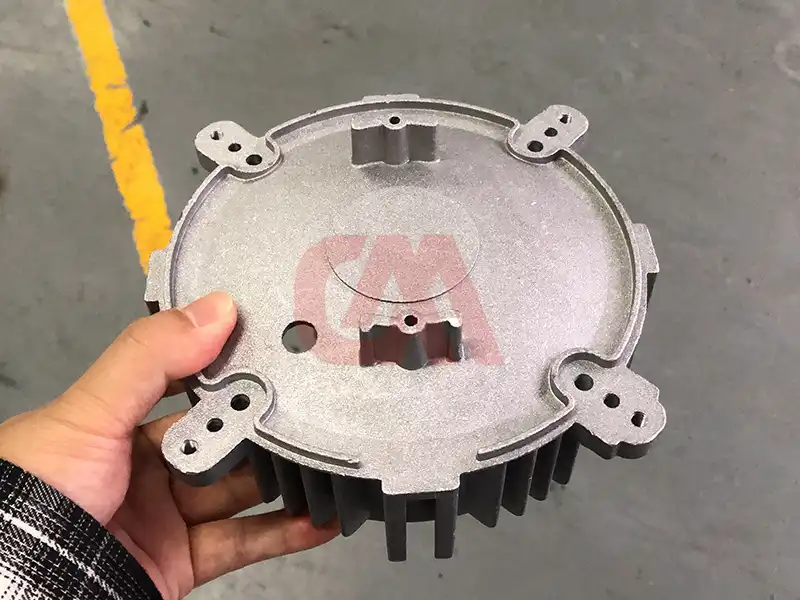
Ключевые параметры технологического процесса и технические особенности
1. Выбор сверла и геометрии режущей части
Несмотря на относительную мягкость алюминия, включения кремния в отливках обладают высокой абразивностью. Стандартные сверла из быстрорежущей стали (HSS) быстро изнашиваются в условиях серийного производства. * Выбор материала: Рекомендуется использовать монолитные твердосплавные сверла из мелкозернистого твердого сплава с износостойкими покрытиями DLC (алмазоподобное покрытие) или TiAlN. * Геометрия: Угол при вершине 135° или 140° с подточкой перемычки и угол наклона винтовой канавки 30° обеспечивают точное самоцентрирование, предотвращают образование заусенцев на выходе и гарантируют эффективный отвод стружки.
2. Резьбонарезной инструмент и технологии нарезания резьбы
Выбор метчика зависит от пластичности материала, глубины отверстия и требований к резьбовому соединению (например, поле допуска резьбы 6H по ISO 965). * Метчики со спиральной канавкой: Идеально подходят для глухих отверстий, так как вытягивают стружку вверх из зоны резания, исключая её пакетирование и поломку инструмента. * Метчики с прямыми канавками: Применяются для сквозных отверстий или при малой глубине резьбы. * Раскатники (бесканавочные метчики для раскатки резьбы): Оптимальны для пластичных алюминиевых сплавов с низким содержанием кремния, так как полностью исключают образование стружки и формируют упрочненный профиль резьбы без снятия металла.
3. Режимы резания, подачи и применение смазочно-охлаждающих жидкостей (СОЖ)
Надлежащий тепловой контроль предотвращает образование нароста из алюминия на режущих кромках инструмента.
| Параметр процесса | Рекомендуемое значение / Настройка |
|---|---|
| Скорость резания при сверлении ($V_c$) | 150 – 350 м/мин |
| Скорость резания при нарезании резьбы ($V_c$) | 15 – 35 м/мин |
| Диапазон частоты вращения шпинделя | 8 000 – 15 000 об/мин |
| Давление подачи СОЖ | Высокое давление (20–70 бар) или MQL (минимальное количество смазки) |
| Тип СОЖ | Водорастворимая синтетическая эмульсия с противозадирными (EP) присадками |
4. Допуски на отверстия и контроль качества
- Точность размеров: Современные сверлильно-резьбонарезные станки с ЧПУ обеспечивают точность позиционирования отверстий в пределах ±0,01 мм – ±0,02 мм, что соответствует требованиям стандарта ISO 2768-m.
- Синхронизация при жестком нарезании резьбы: Электронная синхронизация вращения шпинделя и подачи по оси гарантирует точный шаг резьбы и полностью исключает риск поломки метчика.
5. Обработка поверхности и финишные операции
После механической обработки заусенцы удаляются путем термической или механической зачистки. Финишные покрытия, такие как анодирование, хроматирование или порошковая окраска, повышают коррозионную стойкость и подготавливают обработанные детали к финальной сборке.
Высокопроизводительные многошпиндельные решения для крупносерийного производства
Для крупносерийного изготовления сложных литых деталей, таких как крышки двигателей и корпуса коробок передач, многошпиндельные сверлильно-резьбонарезные станки с ЧПУ позволяют одновременно обрабатывать сетку из нескольких отверстий, сокращая время цикла обработки детали до 60%.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.