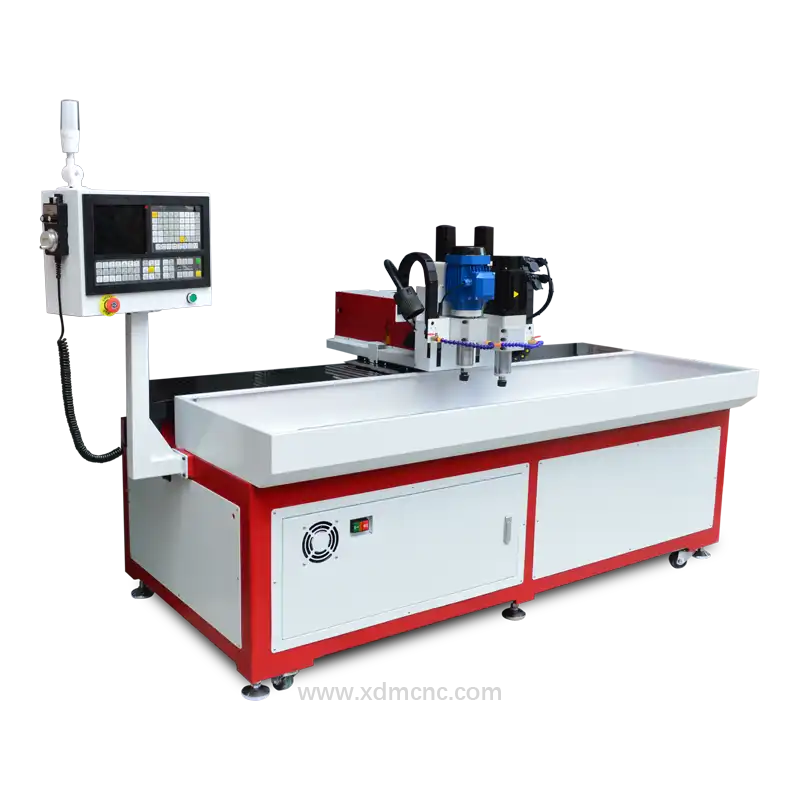
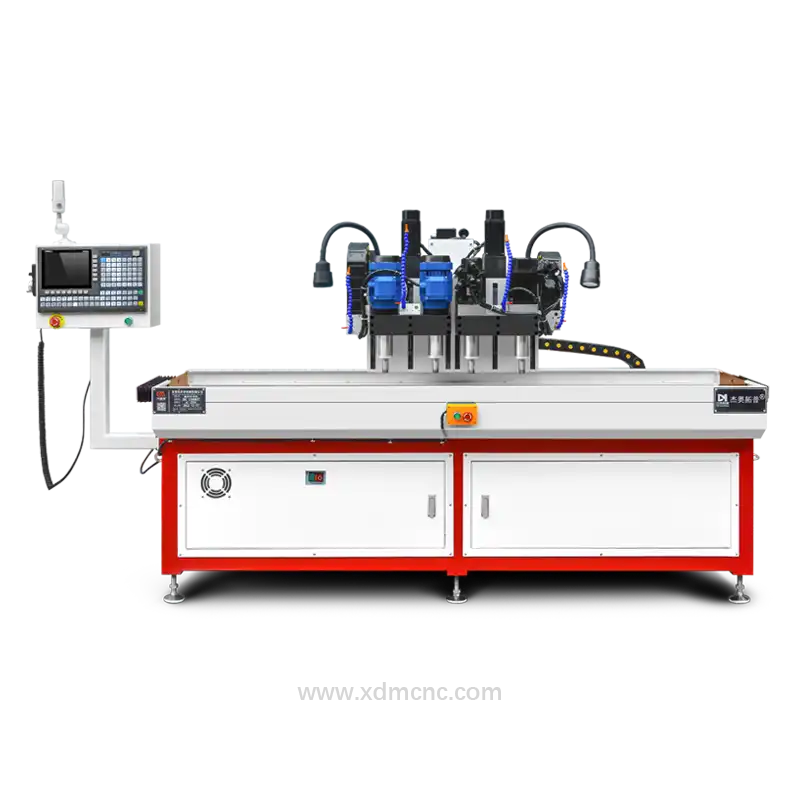
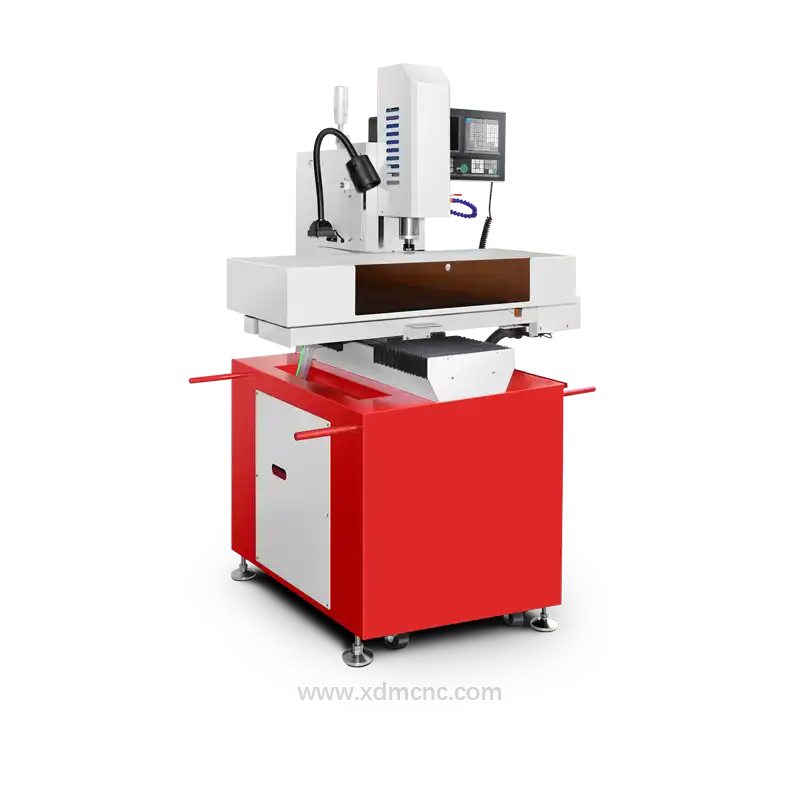
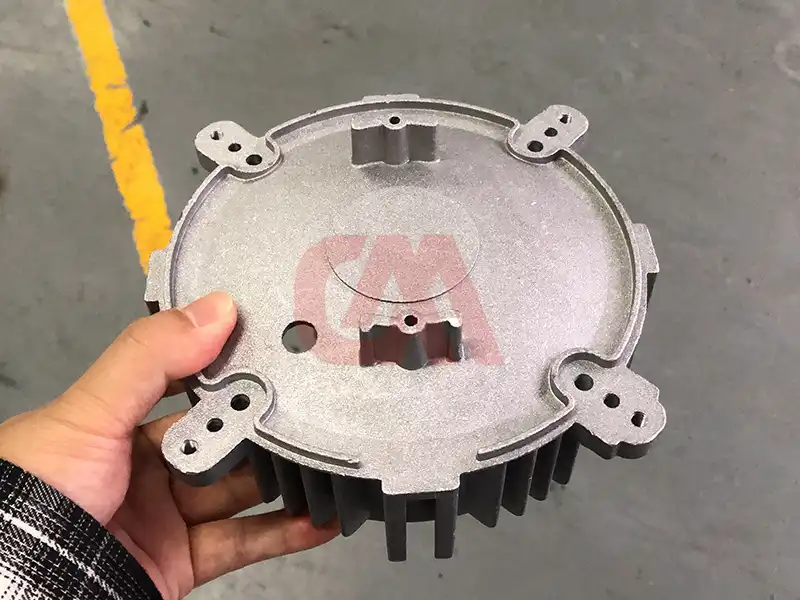
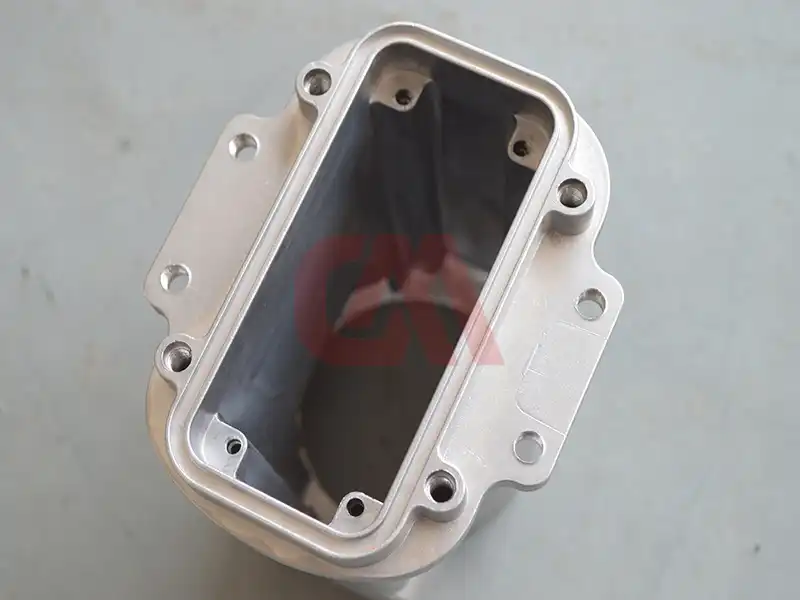
El proceso de taladrado y roscado en aluminio inyectado y fundición a presión consiste en mecanizar orificios precisos y generar roscas internas fiables en componentes de aleación de aluminio. Aleaciones como A380, ADC12 y A360 se utilizan ampliamente en carcasas de automoción, envolventes de telecomunicaciones 5G y cajas de motores industriales debido a su excelente relación resistencia-peso y versatilidad de fundición. No obstante, el elevado porcentaje de silicio presente en estas aleaciones genera retos significativos como el desgaste acelerado de la herramienta, la deformación por dilatación térmica y el recrecimiento del filo por adherencia de viruta.
Para garantizar una calidad de rosca uniforme y tolerancias de posicionamiento estrictas, resulta imprescindible emplear centros de taladrado y roscado CNC especializados, dotados de husillos de alta velocidad y capacidad de roscado rígido sincronizado.
Parámetros clave de proceso y consideraciones técnicas
1. Selección y geometría de las brocas
Aunque el aluminio es un metal blando, las inclusiones de silicio en las piezas fundidas son extremadamente abrasivas. Las brocas estándar de acero rápido (HSS) se degradan con rapidez en producciones en serie. * Selección de material: Se recomienda el uso de brocas de metal duro integral (carburo de micrograno) con recubrimientos de carbono tipo diamante (DLC) o TiAlN. * Geometría: Un ángulo de punta dividida de 135° o 140° con un ángulo de hélice de 30° asegura un autocentrado óptimo, minimiza la rebaba en la salida del agujero y favorece una evacuación fluida de la viruta.
2. Herramientas y técnicas de roscado
La elección del macho de roscar depende de la ductilidad del material, la profundidad del orificio y las exigencias de tolerancia (por ejemplo, ajuste de rosca ISO 965 6H). * Machos de estrías helicoidales: Idóneos para agujeros ciegos, ya que evacuan la viruta hacia arriba fuera de la cavidad, previniendo el atascamiento y la rotura de herramienta. * Machos de estrías rectas: Adecuados para agujeros pasantes o mecanizados de rosca corta. * Machos de laminación (roscado por deformación sin viruta): Preferidos en aleaciones de aluminio dúctiles con bajo contenido de silicio para eliminar totalmente la formación de viruta y conseguir flancos de rosca de mayor resistencia mecánica por deformación plástica.
3. Velocidades de mecanizado, avances y aplicación de refrigerante
Un control térmico riguroso impide la formación de filo recrecido (BUE) en los filos de corte provocado por la adherencia del aluminio.
| Parámetro del proceso | Valor recomendado / Configuración |
|---|---|
| Velocidad de corte en taladrado ($V_c$) | 150 – 350 m/min |
| Velocidad de roscado ($V_c$) | 15 – 35 m/min |
| Rango de velocidad del husillo | 8.000 – 15.000 RPM |
| Presión del refrigerante | Alta presión (20–70 bar) o MQL (lubricación por cantidad mínima) |
| Tipo de refrigerante | Emulsión sintética soluble en agua con aditivos de extrema presión (EP) |
4. Tolerancias del orificio y control de calidad
- Precisión dimensional: Los sistemas modernos de taladrado y roscado CNC mantienen una precisión de posicionamiento de ±0,01 mm a ±0,02 mm, en conformidad con la norma ISO 2768-m.
- Sincronización de roscado rígido: La sincronización electrónica entre la rotación del husillo principal y el eje de avance axial garantiza el paso exacto de la rosca y previene la rotura prematura de machos.
5. Tratamientos superficiales y acabado posterior
Tras el mecanizado, las rebabas residuales deben eliminarse mediante desbarbado térmico o mecánico. Tratamientos como el anodizado, la pasivación cromatada o el recubrimiento con pintura en polvo aumentan la resistencia a la corrosión y acondicionan las zonas mecanizadas para el ensamblaje final.
Soluciones multihusillo avanzadas para fabricación en masa
Para la producción a gran escala de componentes complejos de fundición inyectada, como tapas de motor y cárteres de transmisión automotrices, las taladradoras y roscadoras CNC multihusillo permiten el mecanizado simultáneo de patrones completos de orificios, recortando los tiempos de ciclo totales hasta en un 60%.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.