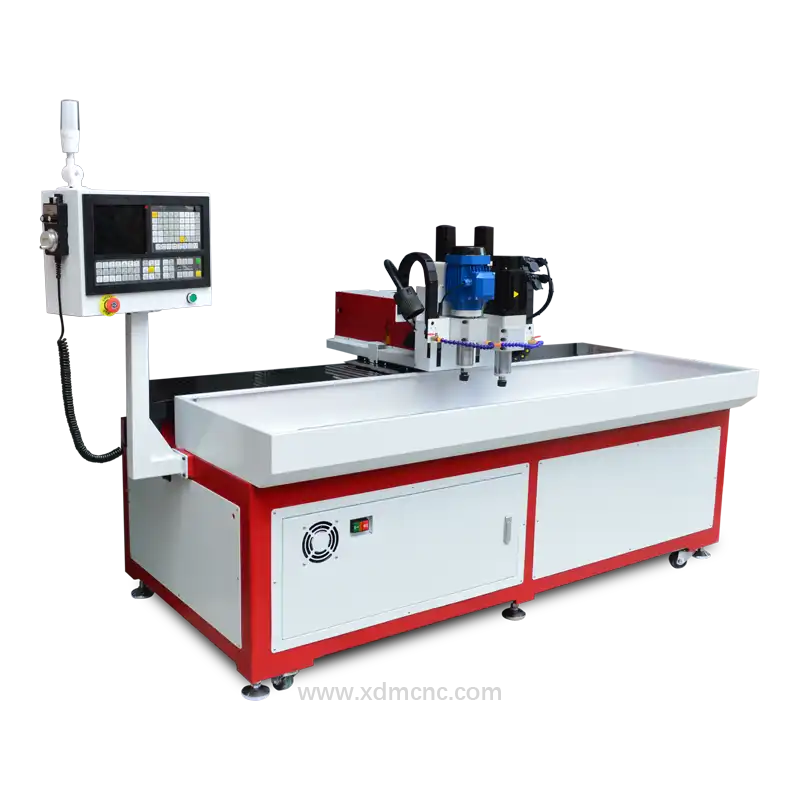
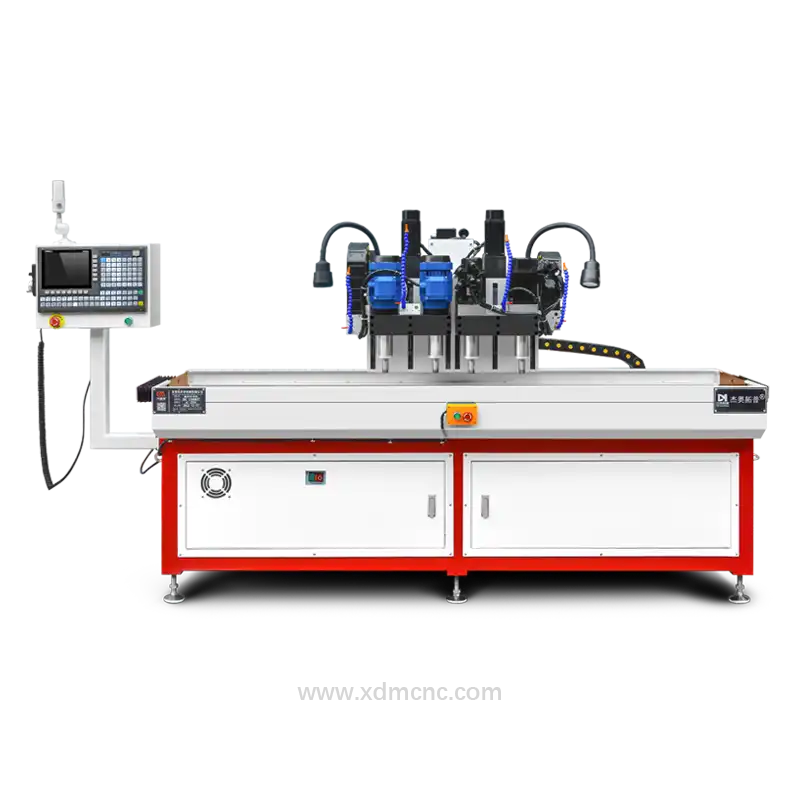
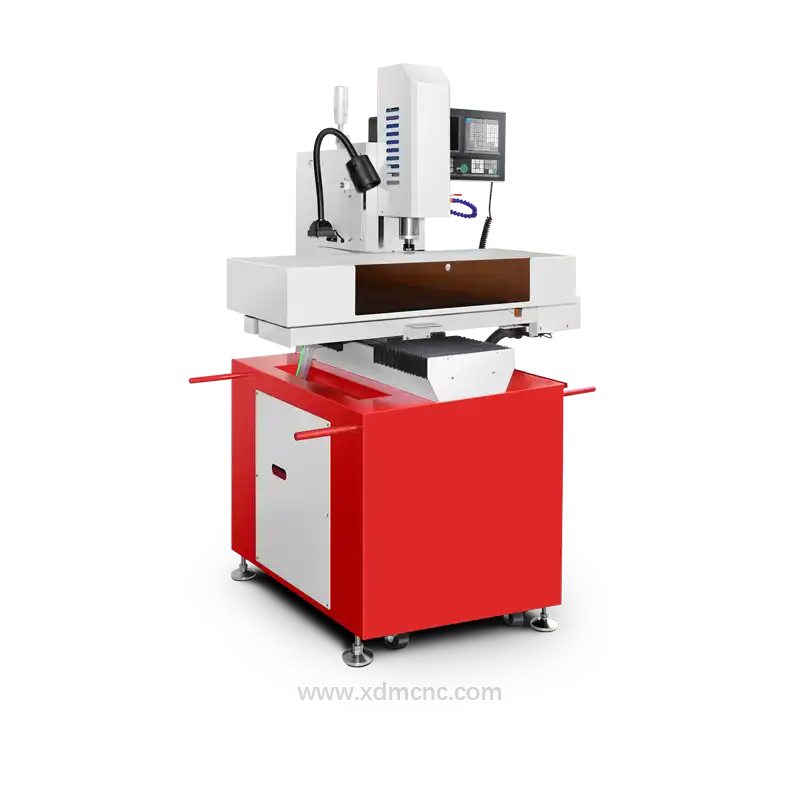
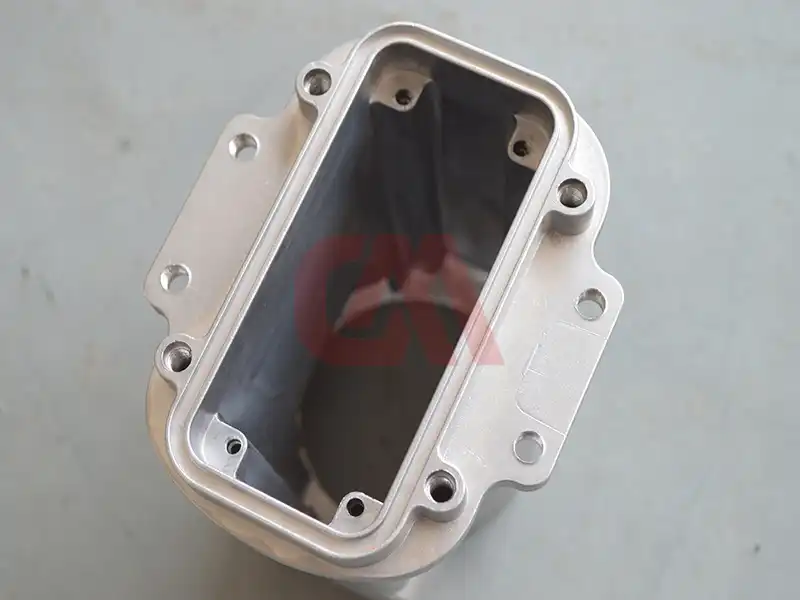
Quy trình khoan và taro trong công nghệ đúc áp lực nhôm bao gồm việc tạo ra các lỗ chính xác và cắt ren trong trên các chi tiết hợp kim nhôm. Các hợp kim nhôm đúc áp lực—như A380, ADC12 và A360—được ứng dụng rộng rãi trong sản xuất vỏ hộp phụ tùng ô tô, vỏ thiết bị viễn thông 5G và vỏ động cơ công nghiệp nhờ tỷ lệ độ bền trên trọng lượng cao và tính linh hoạt khi đúc. Tuy nhiên, hàm lượng silicon cao trong các chi tiết đúc này thường gây ra nhiều thách thức như mài mòn dụng cụ cắt nhanh, giãn nở nhiệt và bám dính phoi.
Để đạt được chất lượng ren đồng đều và dung sai vị trí chặt chẽ, việc sử dụng các dòng máy khoan và taro CNC chuyên dụng được trang bị trục chính tốc độ cao và tính năng taro ren cứng (taro đồng bộ) là vô cùng cần thiết.
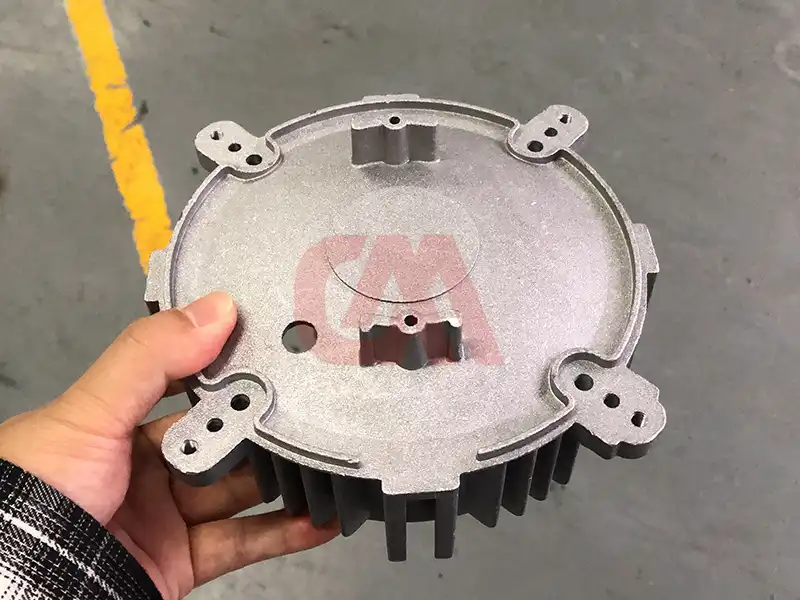
Các thông số quy trình chính & Lưu ý kỹ thuật
1. Lựa chọn và biên dạng hình học của mũi khoan
Mặc dù nhôm tương đối mềm, nhưng các tạp chất silicon trong phôi nhôm đúc có tính mài mòn rất cao. Các mũi khoan thép gió (HSS) tiêu chuẩn sẽ bị mòn rất nhanh trong điều kiện sản xuất hàng loạt. * Lựa chọn vật liệu: Khuyến nghị sử dụng các dụng cụ cắt bằng cacbua nguyên khối (solid carbide) hoặc hợp kim cứng tungsten carbide hạt siêu mịn có phủ DLC (Diamond-Like Carbon) hoặc lớp phủ TiAlN. * Biên dạng hình học: Góc đỉnh mài chia 135° hoặc 140° kết hợp với góc xoắn 30° giúp đảm bảo khả năng tự định tâm tốt, giảm thiểu hình thành ba via tại miệng thoát của lỗ và thoát phoi hiệu quả.
2. Dụng cụ taro & Phương pháp tạo ren
Việc lựa chọn mũi taro phù hợp phụ thuộc vào độ dẻo của vật liệu, chiều sâu lỗ và tiêu chuẩn ren yêu cầu (ví dụ: lắp ren ISO 965 6H). * Mũi taro rãnh xoắn (Spiral Flute Taps): Lý tưởng cho các lỗ mù (lỗ không thông) vì chúng kéo phoi ngược lên trên và thoát ra ngoài hốc lỗ, ngăn ngừa tình trạng kẹt phoi. * Mũi taro rãnh thẳng (Straight Flute Taps): Thích hợp cho các lỗ thông suốt hoặc các ứng dụng có chiều sâu ren ngắn. * Mũi taro ép / taro nén (Forming Taps): Được ưu tiên dùng cho các hợp kim nhôm dẻo có hàm lượng silicon thấp để loại bỏ hoàn toàn việc sinh phoi, tạo ra bước ren có độ bền cơ học cao hơn nhờ quá trình biến dạng dẻo mà không cần cắt bỏ kim loại.
3. Tốc độ gia công, lượng chạy dao và dung dịch làm mát
Kiểm soát nhiệt độ phù hợp giúp ngăn ngừa hiện tượng lẹo dao (BUE - bám dính nhôm) trên các lưỡi cắt của dụng cụ.
| Thông số quy trình | Giá trị / Thiết lập khuyến nghị |
|---|---|
| Tốc độ cắt khi khoan ($V_c$) | 150 – 350 m/min |
| Tốc độ cắt khi taro ($V_c$) | 15 – 35 m/min |
| Phạm vi tốc độ trục chính | 8,000 – 15,000 RPM |
| Áp lực dung dịch làm mát | Áp lực cao (20–70 bar) hoặc hệ thống bôi trơn tối thiểu MQL (Phun sương dầu) |
| Loại dung dịch làm mát | Dầu nhũ tương tổng hợp pha nước với phụ gia chịu cực áp (EP) |
4. Dung sai lỗ và Kiểm soát chất lượng
- Độ chính xác kích thước: Các hệ thống taro CNC hiện đại duy trì độ chính xác vị trí lỗ trong khoảng ±0.01 mm đến ±0.02 mm, đáp ứng tiêu chuẩn ISO 2768-m.
- Đồng bộ hóa taro ren cứng (Rigid Tapping): Sự đồng bộ hóa điện tử giữa chuyển động quay của trục chính và trục cấp phôi (trục Z) đảm bảo bước ren chính xác tuyệt đối và loại bỏ nguy cơ gãy mũi taro.
5. Xử lý bề mặt & Gia công hoàn thiện
Sau khi gia công cơ khí, các phần ba via còn sót lại phải được loại bỏ bằng phương pháp khử bavia nhiệt hoặc cơ học. Các phương pháp xử lý bề mặt như anốt hóa (anodizing), phủ cromat bảo vệ hoặc sơn tĩnh điện giúp tăng cường khả năng chống ăn mòn và chuẩn bị bề mặt chi tiết gia công cho công đoạn lắp ráp cuối cùng.
Giải pháp đầu đa trục tiên tiến cho sản xuất hàng loạt sản lượng lớn
Đối với việc sản xuất hàng loạt các chi tiết đúc áp lực phức tạp như nắp máy động cơ ô tô và vỏ hộp số, máy khoan và taro CNC nhiều trục chính (đầu đa trục) cho phép gia công đồng thời nhiều mẫu lỗ, giúp giảm tổng thời gian chu kỳ gia công (cycle time) lên đến 60%.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.