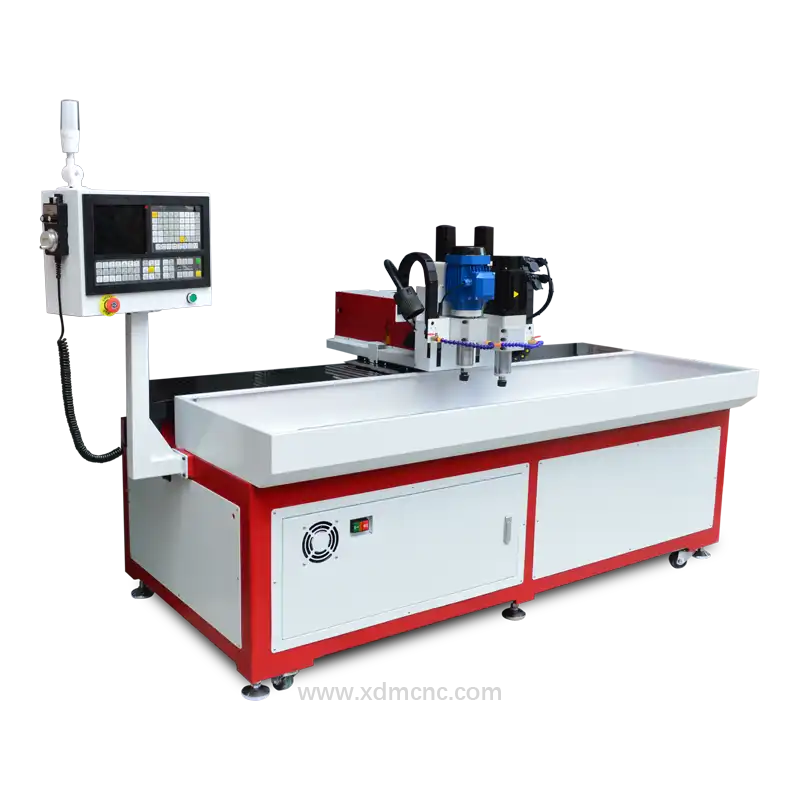
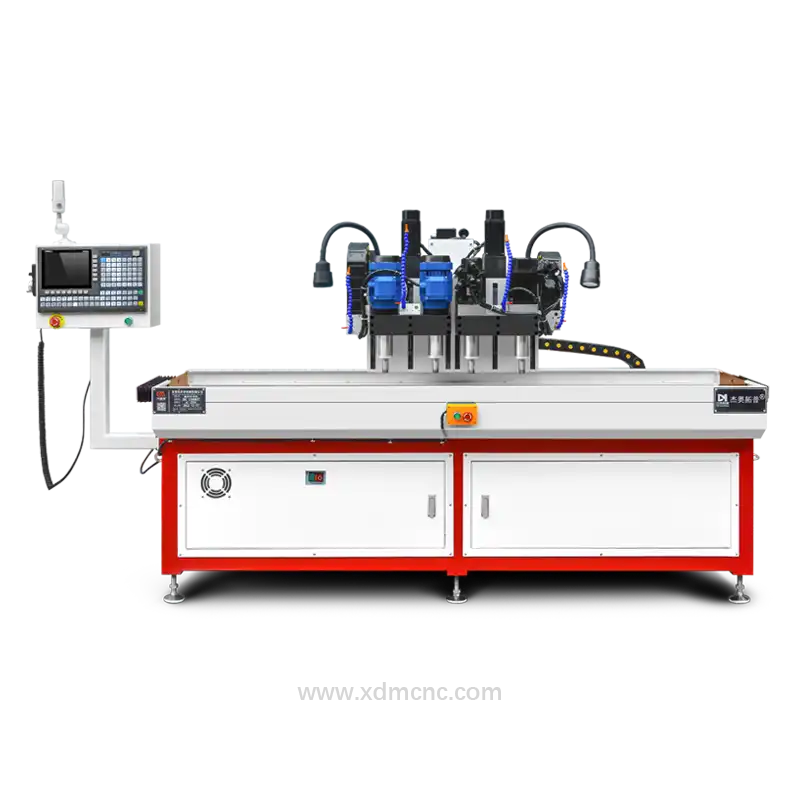
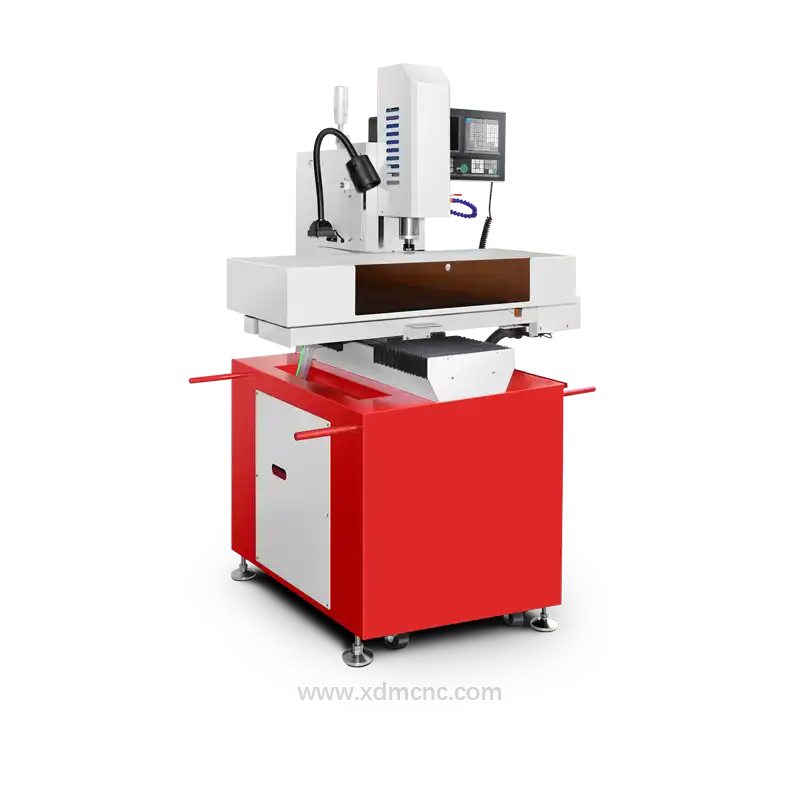
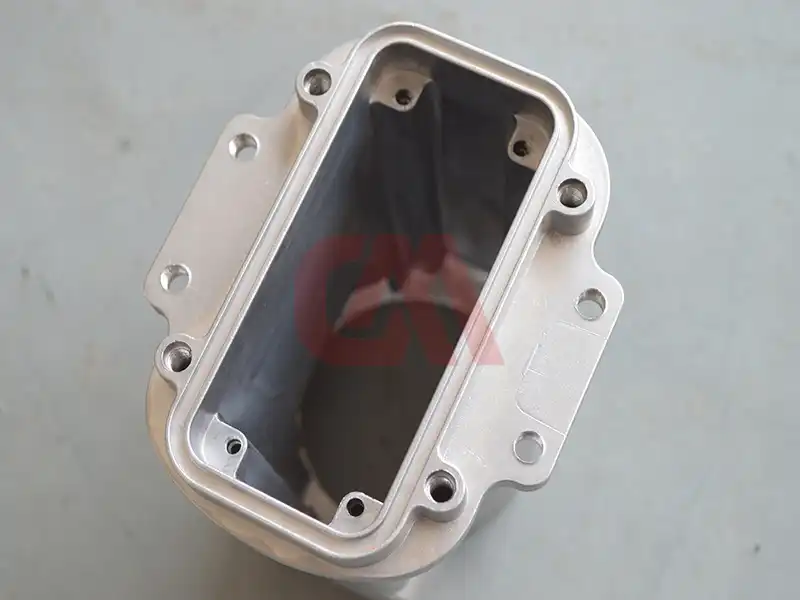
O processo de furação e rosqueamento em alumínio fundido sob pressão envolve a abertura de furos de alta precisão e a usinagem de roscas internas em componentes de liga de alumínio. Ligas de alumínio fundidas sob pressão — como A380, ADC12 e A360 — são amplamente utilizadas em carcaças automotivas, gabinetes de telecomunicações 5G e tampas de motores industriais devido à excelente relação resistência-peso e facilidade de conformação por injeção. No entanto, o elevado teor de silício presente nessas ligas fundidas impõe desafios severos, como desgaste abrasivo acelerado das ferramentas, deformação por dilatação térmica e aderência de cavacos (aresta postiça de corte).
Para garantir qualidade dimensional consistente de rosca e tolerâncias posicionais rigorosas, a utilização de centros de furação e rosqueamento CNC dedicados, equipados com eixos-árvore de alta rotação e controle de rosqueamento rígido sincronizado, é indispensável.
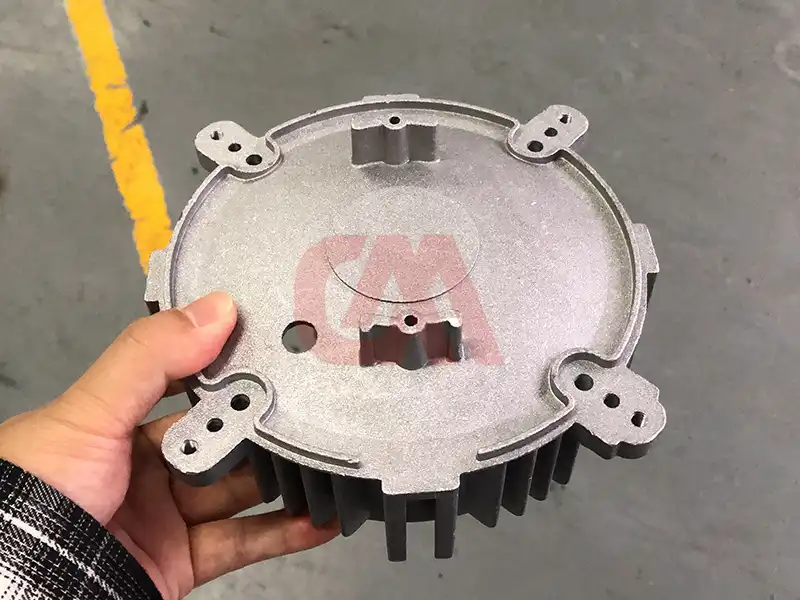
Parâmetros Críticos de Processo e Considerações Técnicas
1. Seleção e Geometria das Brocas
Embora o alumínio seja considerado um metal macio, as partículas de silício em peças fundidas sob pressão atuam como abrasivos agressivos. Brocas padrão de aço rápido (HSS) sofrem desgaste prematuro em regime de produção seriada. * Composição do Material: Recomenda-se o uso de ferramentas de metal duro integral (solid carbide) ou microgrão de tungstênio com revestimentos DLC (Diamond-Like Carbon) ou TiAlN. * Geometria de Ponta: Ângulo de ponta split point de 135° ou 140° com ângulo de hélice de 30° assegura excelente autocentragem, reduz drasticamente a formação de rebarbas na saída do furo e promove uma evacuação de cavacos rápida e contínua.
2. Ferramental de Rosqueamento e Técnicas de Abertura de Roscas
A escolha correta do macho depende da ductilidade da liga, profundidade do furo e classe de tolerância da rosca (por exemplo, ajuste métrico ISO 965 6H). * Machos de Canais Helicoidais: Ideais para furos cegos, pois direcionam os cavacos para fora da cavidade ao longo das hélices, prevenindo o entupimento e a quebra da ferramenta. * Machos de Canais Retos: Indicados para furos passantes ou aplicações com baixa profundidade útil de rosca. * Machos Conformadores (Rosqueamento por Laminação): Preferenciais para ligas de alumínio com menor teor de silício e maior ductilidade. O processo conforma o material a frio sem gerar cavacos, gerando filetes de rosca mais resistentes ao cisalhamento e eliminando problemas de acúmulo de partículas.
3. Velocidades de Corte, Avanços e Aplicação de Fluido Refrigerante
O controle térmico rigoroso na zona de corte impede o aparecimento de aresta postiça (BUE - Built-Up Edge) nos gumes cortantes da ferramenta.
| Parâmetro de Usinagem | Valor / Configuração Recomendada |
|---|---|
| Velocidade de Corte na Furação ($V_c$) | 150 – 350 m/min |
| Velocidade de Corte no Rosqueamento ($V_c$) | 15 – 35 m/min |
| Faixa de Rotação do Eixo-Árvore (RPM) | 8.000 – 15.000 RPM |
| Pressão de Refrigeração | Alta pressão interna (20–70 bar) ou MQL (Lubrificação por Mínima Quantidade) |
| Tipo de Fluido de Corte | Emulsão sintética solúvel em água com aditivos de extrema pressão (EP) |
4. Tolerâncias de Furação e Controle de Qualidade
- Precisão Dimensional e Posicional: Centros modernos de furação e rosqueamento CNC asseguram precisão posicional de furos entre ±0,01 mm e ±0,02 mm, em conformidade com as normas ISO 2768-m.
- Sincronização Eletrônica para Rosqueamento Rígido: A sincronização perfeita entre o servomotor de rotação do eixo-árvore e o servomotor do eixo Z de avanço garante o passo exato da rosca e elimina o risco de quebra de machos.
5. Tratamento de Superfície e Pós-Processamento
Após as operações de usinagem, eventuais micro-rebarbas devem ser removidas por processos térmicos ou rebarbação mecânica automatizada. Tratamentos superficiais posteriores como anodização, conversão química por cromatização ou pintura eletrostática a pó elevam a resistência à corrosão e preparam as superfícies usinadas para a montagem final.
Soluções Avançadas com Cabeçotes Multifuso para Produção em Grande Escala
Para a fabricação seriada de componentes complexos fundidos sob pressão — como tampas de cárter de motores automotivos e caixas de transmissão —, as máquinas furadeiras e rosqueadeiras CNC com cabeçotes múltiplos realizam a usinagem simultânea de vários furos em ciclo único, proporcionando redução de até 60% no tempo total de ciclo produtivo.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.