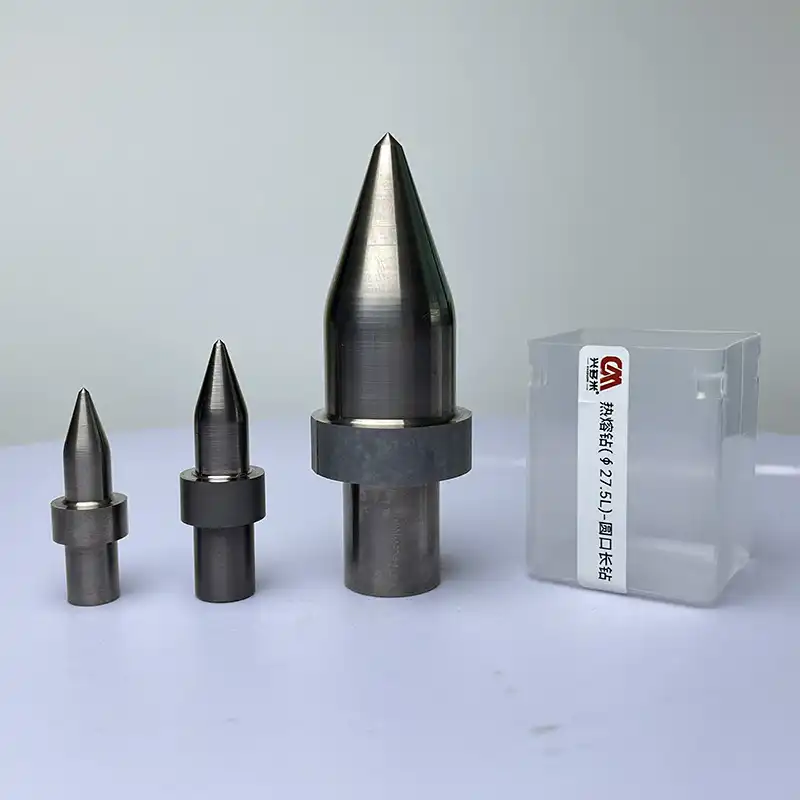
Yüksek Mukavemetli Metal Şekillendirme İçin DM M12 Ø10,9 mm Sürtünmeli Delme Uçları
Üstün Talaşsız Kovan Formu ve Yüksek Torklu Diş Açma İçin Endüstriyel A Kalite Tungsten Karbür Sürtünmeli Delme Uçları (Flowdrill)
💡 CNC delme ve kılavuz çekme tezgâhlarımız; standart dışı özel tasarımları, tezgâh rengi özelleştirmesini ve OEM fason üretim markalamasını destekler. Kendi ekipmanınızı satın almak ve özelleştirmek için lütfen hemen bizimle iletişime geçin.
Ücretsiz Numune İşleme Talep Edin →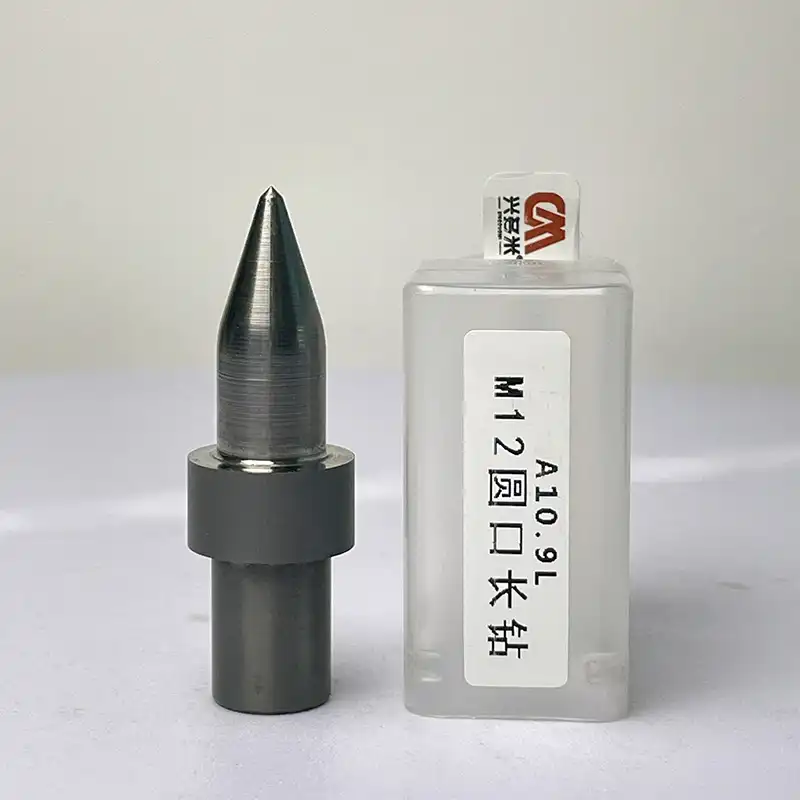
Özellikler
Sürtünmeli Termal Akış Şekillendirme: Metali plastikleştirmek ve saniyeler içinde sağlam dişli bir kovan ekstrüzyonu oluşturmak için 600°C ve üzeri sıcaklıkta çalışır.
Perçin Somun ve Kaynak Somunlarının Yerini Alır: Orijinal sac et kalınlığının 3 katına kadar yekpare çekilmiş ekstrüzyon kovanı oluşturur.
Ultra Sert Tungsten Karbür: Mikro taneli yekpare karbür alt tabaka, aşırı ısı direnci ve 10.000'den fazla delik takım ömrü sunar.
İnce Etli Metallerde Evrensel Şekillendirme: Karbon çeliği, paslanmaz çelik, alüminyum profil ve bakır borular için optimum uyumluluk.
Ayrıntılı Mühendislik Açıklaması ve Teknik İnceleme
Eksiksiz tezgâh yeteneklerini, iş akışı analizini ve uygulama kılavuzunu genişletmek için tıklayın
Genişletmek İçin Tıklayın
Detayları Daralt
Genel Bakış ve Sürtünmeli Delme (Flowdrill) Çalışma Prensibi
DM M12 Ø10,9 mm Sürtünmeli Delme Ucu (Friction Drill / Termal Delme Ucu), yüksek iş mili devri ve kontrollü eksenel baskı kuvveti uygulayarak bölgesel yoğun sürtünme ısısı (600°C–900°C) üretir. Bu işlem, metal iş parçasını süper plastik hale getirerek talaş kaldırmadan yoğun, uzatılmış silindirik bir burç/kovan formu oluşturur. M12 talaşsız ovalama kılavuzları (roll/form taps) için tasarlanan Ø10,9 mm takım çapı, %100 diş kavrama derinliği için gereken hassas ön delik çapını sağlar.
Entegre frezeleme bileziğiyle (faturalı / düz kesim konfigürasyonu) donatılan bu takım, alt kovana şekil verirken aynı anda üst yüzeydeki taşan malzemeyi frezeleyerek tek bir strokta pürüzsüz ve sıfırlanmış (flush) bir yüzey sunar.
Temel Performans Avantajları
- 3 Kat Diş Derinliği Artışı: İnce etli sac metalleri veya boruları (1,5 mm–3,5 mm et kalınlığı), perçin somunların, kaynak somunlarının ve pres geçme burçların yerini alabilen ağır hizmet tipi dişli bağlantılara dönüştürür.
- %100 Talaşsız İşleme: Talaş, metal çapakları ve iç pislikleri tamamen ortadan kaldırır; kapalı akışkan hatları, ısı eşanjörleri ve sızdırmaz yapısal boru profilleri için idealdir.
- Birinci Sınıf A Kalite Tungsten Karbür: 1.000°C'ye kadar aşırı sıcak sertlik gösteren mikro taneli yekpare karbürden üretilmiş olup standart çalışma koşullarında takım ömrünü 8.000–12.000 işlem çevriminin üzerine çıkarır.
- Yüksek Hassasiyetli Fatura Formu: Yüksek güvenilirlikli montaj için ISO 2768-m toleranslarını karşılayarak hassas fatura yüksekliği ve yüzey düzlemselliği sağlar.
- Hızlı Çevrim Süreleri: Standart CNC işleme merkezlerinde veya rijit sütunlu matkap tezgâhlarında çevrim başına yalnızca 2 ila 4 saniyede delik delme ve kovan formunu tamamlama.
Takım Seçimi: Standart (Yuvarlak) ve Faturalı (Düz Kesim / Bilezikli)
Doğru sürtünmeli delme ucu konfigürasyonunu seçmek, bağlantı tasarım gereksinimlerinize bağlıdır:
- Standart (Yuvarlak): Parçanın üst yüzeyinde pürüzsüz, yuvarlatılmış yükseltilmiş bir halka bırakırken alt kısımda çekilmiş bir kovan oluşturur. Sıfır yüzey temasının zorunlu olmadığı standart yapısal bağlantılar için idealdir.
- Düz Kesim (Faturalı / Bilezikli): Şekillendirme konisinin arkasında entegre bir karbür kesici kenara sahiptir. Uç malzemeye nüfuz ederken, düz kesim fatura üstteki yükseltiyi frezeleyerek tıraşlar; sızdırmaz conta temasları veya sıfır boşluklu paralel montajlar için düz, havşalanmış bir yüzey oluşturur.
Endüstriyel Uygulamalar ve Malzeme Uyumluluğu
Bu M12 Ø10,9 mm sürtünmeli delme ucu, birçok sektördeki zorlu metal şekillendirme operasyonları için özel olarak tasarlanmıştır:
- Otomotiv ve Şasi Bileşenleri: Alt şasi bağlantıları, koltuk iskelet bağlantı elemanları, egzoz braketleri ve tampon taşıyıcıları.
- HVAC ve Sıvı Soğutma Sistemleri: Paslanmaz çelik ve bakırdan üretilen manifoldlar, ısı eşanjörleri ve akışkan boru hatları.
- Yapısal ve Mimari Metal İşleme: Çelik boru karkaslar, iskele sistemleri, paslanmaz çelik armatürler ve modüler mobilya bağlantıları.
- Havacılık ve Raylı Sistem Mühendisliği: Yüksek titreşim ve çekme direnci gerektiren ince etli profil bağlantıları.
Uyumlu Malzeme Tablosu
- Karbon Çeliği ve Yapı Çeliği: Düşük karbonlu yumuşak çelik, S235, S355, soğuk haddelenmiş sac levhalar.
- Paslanmaz Çelik: AISI 304, 316, 316L, 430 (yüksek torklu iş milleri ve özel sürtünme pastası gerektirir).
- Demir Dışı Alaşımlar: Alüminyum alaşımları, Pirinç, Bakır, Bronz, Çinko.
- Yüksek Nikel Alaşımları: Inconel, Hastelloy, Titanyum alaşımları (optimize edilmiş ilerleme/devir parametreleri altında).
Önerilen Çalışma Parametreleri
- İş Mili Devri (RPM): 1.800 – 2.600 dev/dak (iş parçası kalınlığına ve sertliğine bağlı olarak).
- Eksenel İlerleme Hızı: 150 – 350 mm/dak.
- Gereken Eksenel Baskı Kuvveti: 2,0 kN – 3,8 kN.
- Takım Yağlaması: Malzeme yapışmasını (kaynamayı) önlemek ve takım ömrünü uzatmak için takım konisine her 5–10 çevrimde bir yüksek sıcaklığa dayanıklı sürtünmeli delme pastası uygulayın.
Tamamlayıcı diş açma takımları için M10 Ø9,2 mm Sürtünmeli Delme Uçları ve M28 Uzun Sürtünmeli Delme Uçları ürün grubumuzu inceleyebilirsiniz.
Satın Alma, Üretim ve Teslimat Garantileri
Doğrudan Fabrika Güvencesi — Dongguan'dan Fabrikanıza Kadar Üretildi, Test Edildi ve Desteklendi
Sisteminize Tam Uyumlu
Standart GSK kontrol ünitesi (Fanuc G-kodu ile %100 uyumlu) veya opsiyonel Mitsubishi/Siemens. Manuel kod yazmadan takım yolu oluşturmak için doğrudan CAD dosya aktarımı.
Fabrikada Canlı Video FAT
Sevkiyat öncesinde kendi iş parçanız üzerinde gerçekleştirilen canlı delme/kılavuz testleri videoya kaydedilir. Kalan %50 bakiye ödemesi yalnızca sizin video onayınızdan sonra yapılır.
40 Gün Üretim ve Sağlam Sandıklama
Garantili maksimum 40 günlük üretim döngüsü. Paslanmaya karşı vakumlu alüminyum folyo ile kaplanır ve ihracat standardında fümigasyonsuz ahşap sandıklara cıvatalanır (EXW/FOB/CIF).
Mühendislerle Birebir İletişim
Tezgahınızı monte eden mühendislerle doğrudan 1'e 1 WhatsApp grubu, 12 ay tam fabrika garantisi ve 24-48 saat içinde DHL ile sevk edilen kritik yedek parçalar.
Her DUOMI tezgahı, şeffaf 13 adımlı fabrika üretim ve kalite sorumluluk zinciri altında üretilir.
Teknik Parametreler
Teknik Kataloğu İndir| Diş Ölçüsü | M12 |
| Çap | Ø10,9 mm |
| Yüzey / Tip | Faturalı (with Collar) |
| Malzeme | Tungsten Karbür |
| Kalite Sınıfı | A |
| Marka | DUOMI ( DM ) |
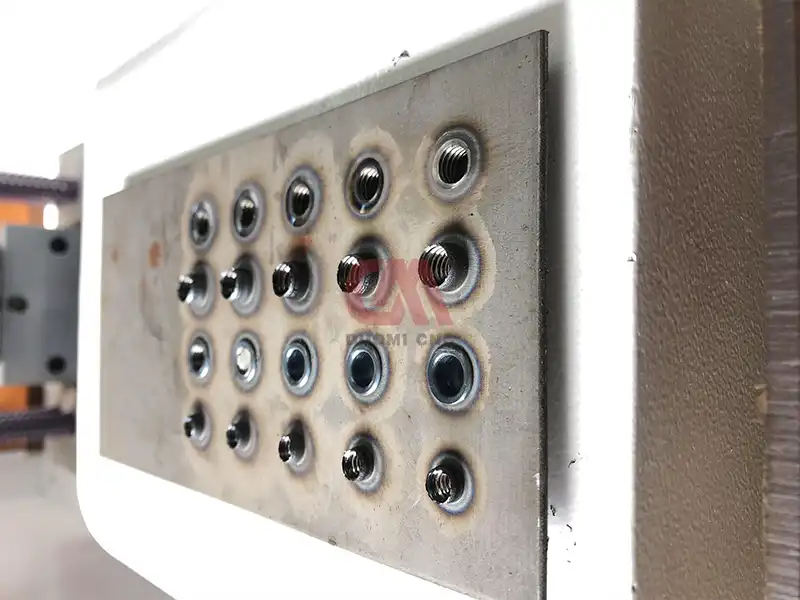
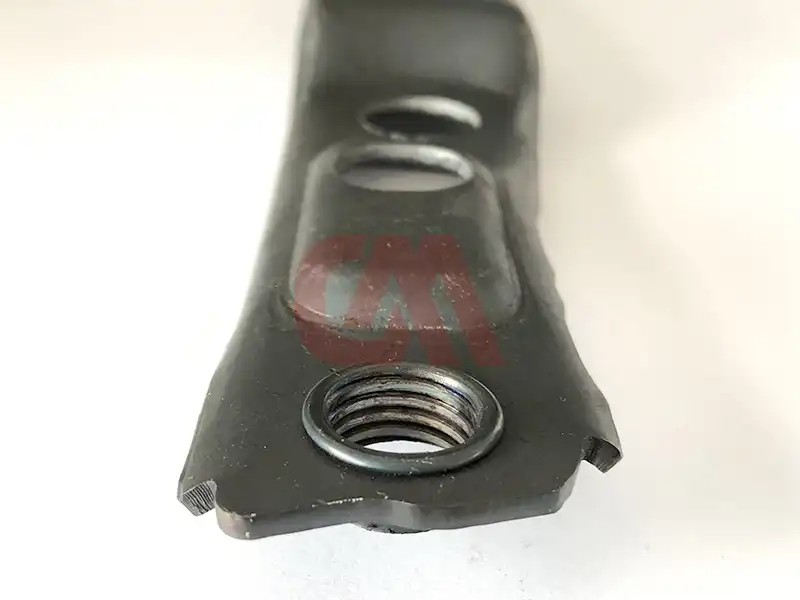
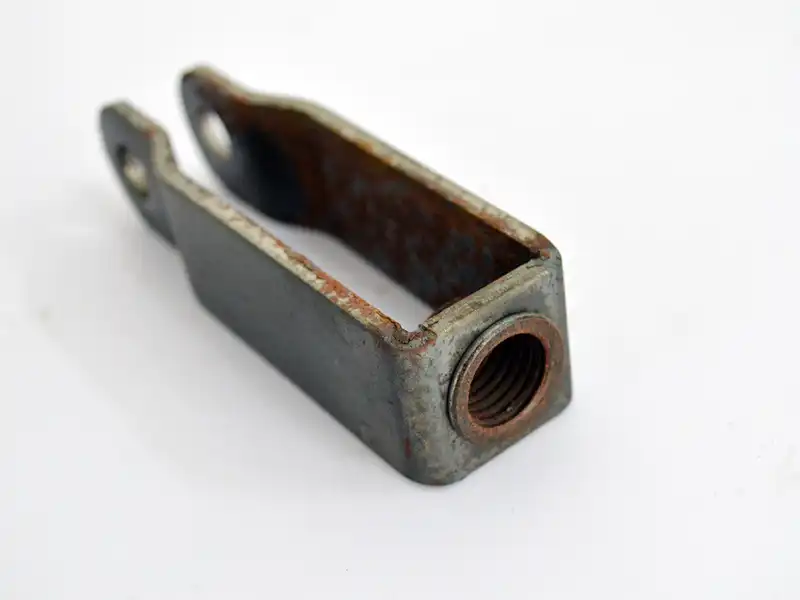
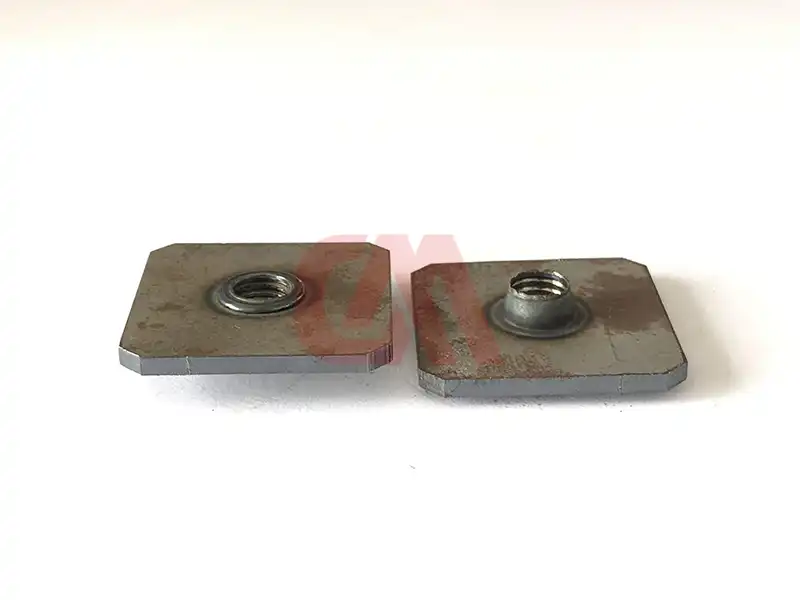
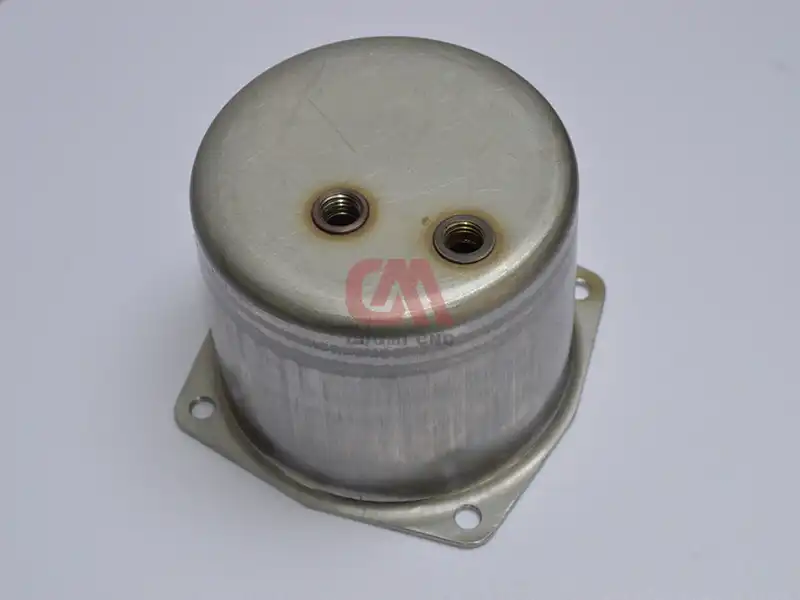
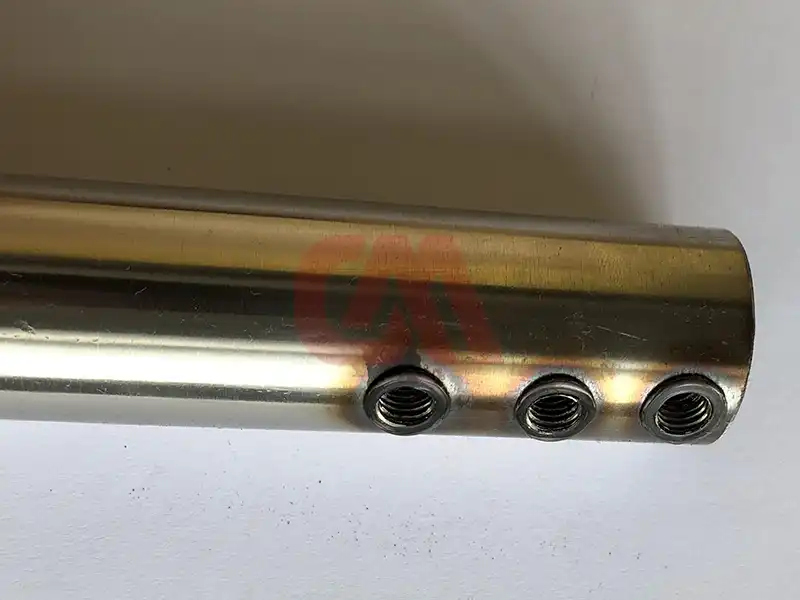
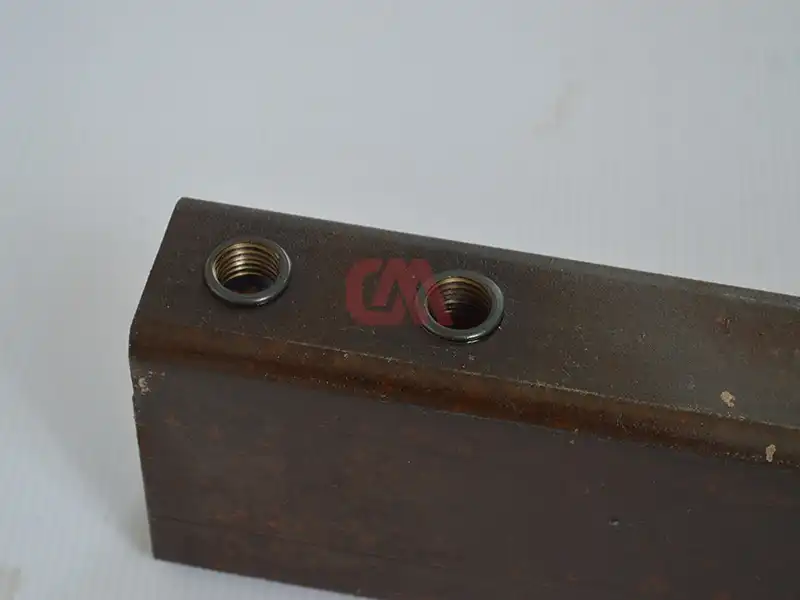
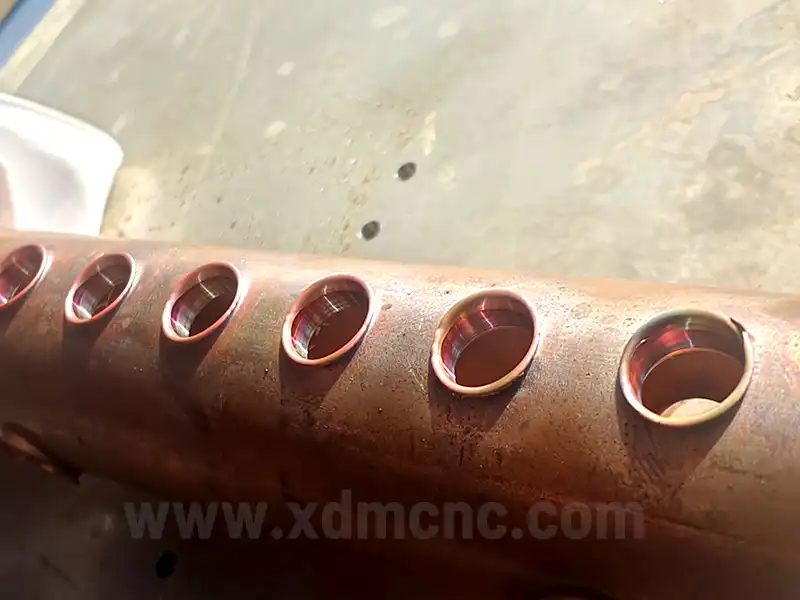
İşleme Numuneleri
Tezgahlarımızda işlenmiş gerçek endüstriyel parçalar
Sıkça Sorulan Sorular (SSS)
Yalnızca delme ve kılavuz çekme yapıyorsanız, müşteriler neden genel amaçlı CNC frezeler yerine Duomi'yi seçiyor?
'Çözümü iş parçanız belirler' yaklaşımı pratikte ne anlama gelir?
M12 sürtünmeli delme için neden tam olarak Ø10,9 mm çap gereklidir?
M12 sürtünmeli delme ucunu çalıştırmak için hangi tezgâh gücü ve tork gerekir?
Standart (yuvarlak) ile faturalı (düz kesim) sürtünmeli delme uçları arasındaki fark nedir?
A Kalite tungsten karbür bir sürtünmeli delme ucunun kullanım ömrü ne kadardır?
Bu M12 sürtünmeli delme ucu paslanmaz çelik borularda kullanılabilir mi?
Sürtünmeli delme işlemi sırasında özel bir kesme sıvısı gerekli midir?
Önerilen
Daha Fazlasını Gör ›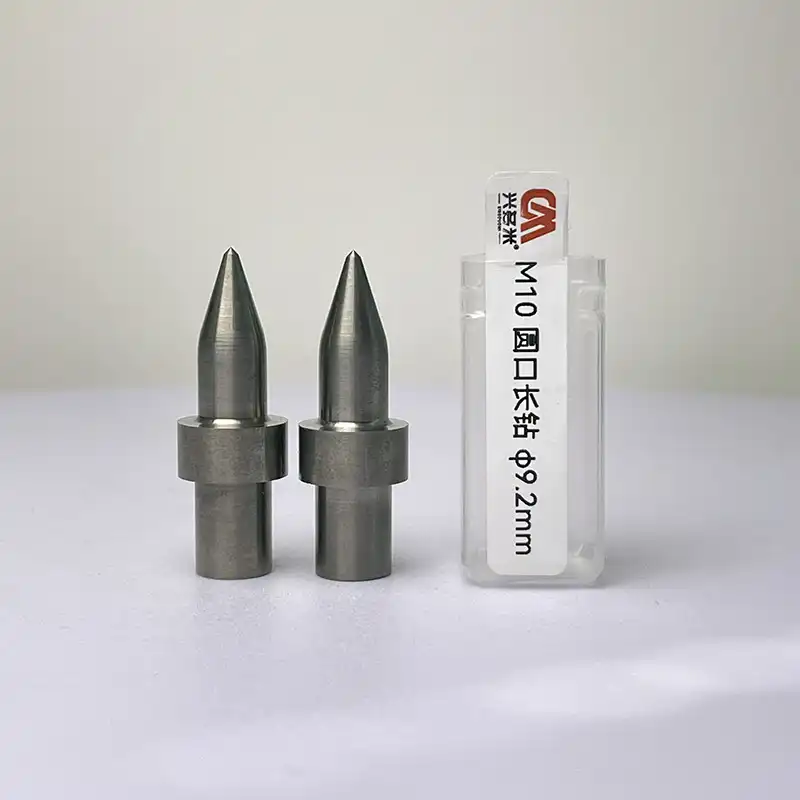
Çelik Profiller İçin Profesyonel DM M10 Ø9,2 mm Sürtünmeli Delme Uçları
Yüksek Mukavemetli Metal Şekillendirme İçin DM M12 Ø10,9 mm Sürtünmeli Delme Uçları