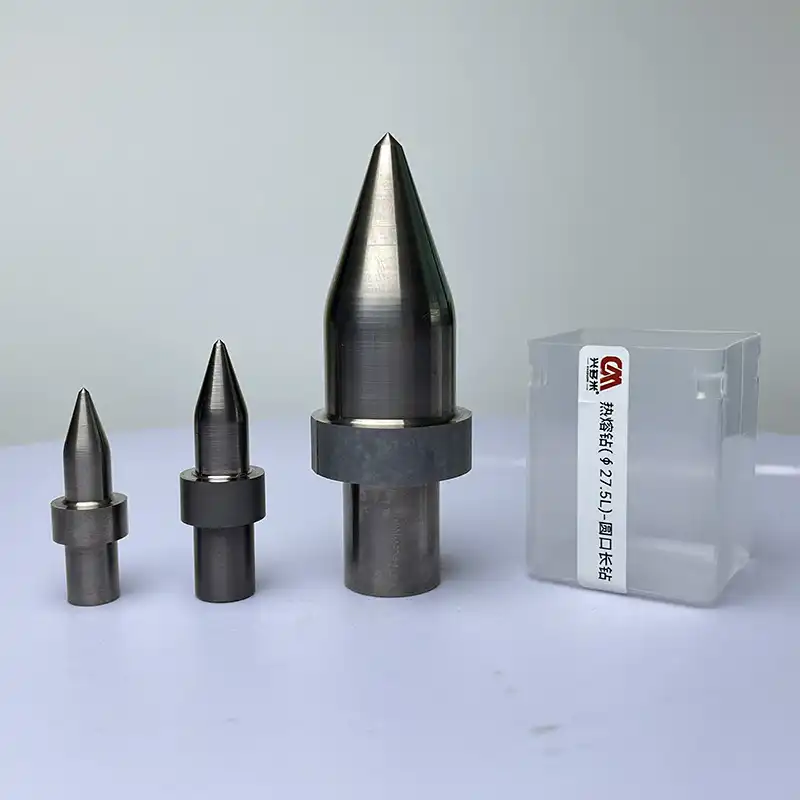
Твердосплавные термосверла DM M12 Ø10.9 мм для высокопрочного формования отверстий в металле
Промышленные твердосплавные сверла Flowdrill (Класс A) для безупречного бесстружечного формирования резьбовых бобышек и высокопрочной резьбы
💡 Наши сверлильно-резьбонарезные станки с ЧПУ поддерживают нестандартное проектирование под заказ, индивидуальный выбор цвета станка и OEM-брендирование. Чтобы заказать и настроить оборудование под ваши задачи, свяжитесь с нами прямо сейчас.
Заказать бесплатную тестовую обработку детали →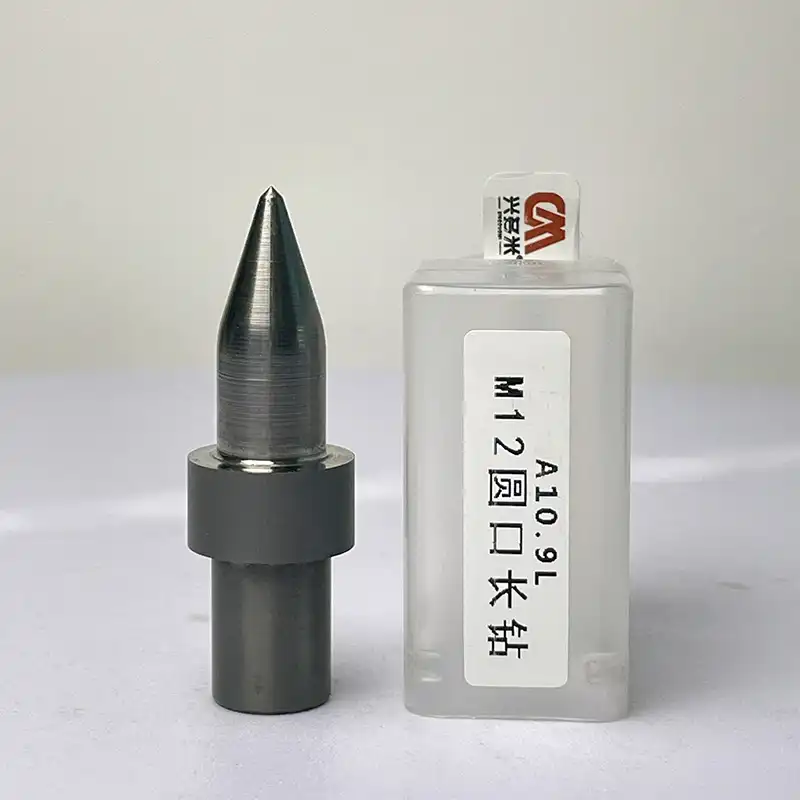
Преимущества
Термофрикционное пластическое формование: работа при температуре 600°C+ пластифицирует металл и формирует прочную резьбовую втулку (бобышку) за считанные секунды.
Замена вытяжных заклепок-гаек и приварных бобышек: создает монолитную горловину с толщиной стенки в 3 раза превышающей толщину исходного листа.
Сверхтвердый вольфрамовый сплав: монолитный мелкозернистый твердый сплав обеспечивает высочайшую термостойкость и ресурс инструмента более 10 000 отверстий.
Универсальное формование тонкостенного металла: оптимально подходит для углеродистой и нержавеющей стали, алюминиевых профилей и медных труб.
Технологический обзор и функциональные возможности станка
Нажмите, чтобы развернуть подробное описание возможностей, сравнение техпроцессов и рекомендации по применению
Развернуть описание
Свернуть описание
Обзор и принцип технологии фрикционного термосверления
Термосверло DM M12 Ø10.9 мм (фрикционное сверло трением Flowdrill) использует высокую частоту вращения и контролируемое осевое усилие для создания интенсивного локального фрикционного нагрева (600°C–900°C). В результате заготовка переходит в состояние сверхпластичности, формируя плотную вытянутую цилиндрическую бобышку без образования стружки. Разработанный под бесстружечные метчики-раскатники M12, диаметр инструмента Ø10.9 мм обеспечивает идеальный калибр подготовительного отверстия для достижения 100% высоты профиля накатываемой резьбы.
Оснащенное встроенным режущим буртиком (исполнение Flat-Cut), данное сверло одновременно формирует нижнюю опорную бобышку и срезает вспученный металл на лицевой поверхности, обеспечивая идеально ровную плоскость за один рабочий ход станка.
Ключевые технологические преимущества
- Увеличение полезной длины резьбы в 3 раза: Превращает тонкостенный листовой металл или профильные трубы (с толщиной стенки 1.5–3.5 мм) в высокопрочные резьбовые соединения, полностью заменяя приварные гайки, заклепки-гайки и резьбовые вставки.
- 100% бесстружечная обработка: Полное отсутствие металлической стружки, опилок и внутреннего мусора — идеальное решение для замкнутых контуров охлаждения, теплообменников и герметичных профильных конструкций.
- Премиальный мелкозернистый твердый сплав (Класс A): Изготавливается из монолитного твердого сплава с высокой красностойкостью до 1000°C, что обеспечивает ресурс от 8 000 до 12 000 операций при соблюдении технологических режимов.
- Прецизионная подрезка буртика: Обеспечивает строго выверенную геометрию и плоскостность буртика в соответствии с допусками ISO 2768-m для ответственной сборки.
- Высокая скорость цикла: Полная прошивка отверстия и вытяжка бобышки занимают всего 2–4 секунды на цикл на стандартных обрабатывающих центрах с ЧПУ или жестких сверлильных станках.
Выбор геометрии: Стандартное (Round) или с подрезным буртиком (Flat-Cut)
Выбор конфигурации термосверла зависит от требований к сопрягаемой поверхности детали:
- Стандартное круглое (Round): Формирует вытянутую нижнюю бобышку и оставляет закругленный кольцевой буртик на верхней поверхности. Подходит для стандартных металлоконструкций, где не требуется абсолютно плоское прилегание.
- С подрезным буртиком (Flat-Cut / С торцеванием): Оснащено встроенной твердосплавной режущей кромкой позади формующего конуса. По завершении прошивки буртик подрезает выступающий наплыв металла, создавая плоскую поверхность заподлицо под установку уплотнительных прокладок или монтаж деталей встык.
Промышленное применение и совместимость с материалами
Фрикционное термосверло M12 Ø10.9 мм спроектировано для жестких условий эксплуатации в различных отраслях:
- Автомобилестроение и шасси: Крепления подрамников, каркасы сидений, кронштейны выхлопных систем и силовые балки бамперов.
- Системы вентиляции, HVAC и жидкостное охлаждение: Коллекторы, теплообменники и трубные контуры охлаждения из нержавеющей стали и меди.
- Металлоконструкции и архитектурный профиль: Трубчатые стальные рамы, строительные леса, перила из нержавеющей стали и узлы модульной мебели.
- Транспортное и аэрокосмическое машиностроение: Соединение тонкостенных профилей с высокими требованиями к устойчивости к вырыву и вибрационным нагрузкам.
Обрабатываемые материалы
- Углеродистая и конструкционная сталь: Малоуглеродистая сталь, стали марок Ст3, S235, S355, холоднокатаный листовой прокат.
- Нержавеющая сталь: AISI 304, 316, 316L, 430 (требует высокомоментного шпинделя и термостойкой смазочной пасты).
- Цветные металлы и сплавы: Алюминиевые сплавы, латунь, медь, бронза, цинк.
- Жаропрочные сплавы: Inconel, Hastelloy, титановые сплавы (при оптимизированных режимах подачи и скорости).
Рекомендуемые режимы резания и формообразования
- Частота вращения шпинделя (об/мин): 1 800 – 2 600 об/мин (в зависимости от толщины и твердости металла).
- Осевая подача: 150 – 350 мм/мин.
- Требуемое осевое усилие: 2.0 – 3.8 кН.
- Смазка инструмента: Наносите высокотемпературную термофрикционную пасту на конус инструмента каждые 5–10 отверстий для предотвращения налипания металла и увеличения стойкости.
Ознакомьтесь также с другими позициями в каталоге: Термосверла DM M10 Ø9.2 мм и Удлиненные термосверла DM M28.
Заводские гарантии качества и поставки
Прямые поставки от производителя — от сборки и контрольной резки в Дунгуане до пусконаладки на вашем заводе
Интеграция с существующим производством
Надежные ЧПУ GSK (100% совместимость с G-кодами Fanuc), опционально Mitsubishi или Siemens. Прямой импорт CAD-чертежей без сложного программирования.
Приемка FAT по видеозаписи тестовой резки детали
Перед отгрузкой мы обрабатываем тестовую деталь заказчика в нашем цехе с записью непрерывного видео в 4K. Доплата 50% только после согласования видеоприемки.
Срок до 40 дней и влагозащитная морская упаковка
Строгий контроль графика производства: готовность до 40 дней. Внутренняя вакуумная влагозащитная оболочка и прочный фумигированный деревянный ящик.
Прямой чат с инженерами завода
Выделенный инженерный чат поддержки 1-на-1, 12 месяцев полной гарантии, оперативная отправка запасных частей и расходных материалов.
Каждый станок DUOMI проходит прозрачную 13-ступенчатую цепочку контроля качества и лазерной калибровки API.
Характеристики
Скачать каталог (PDF)| Размер резьбы | M12 |
| Диаметр | Ø10.9 мм |
| Тип исполнения | С подрезным буртиком (with Collar) |
| Материал инструмента | Монолитный твердый сплав (карбид вольфрама) |
| Класс качества | A |
| Бренд | DUOMI ( DM ) |
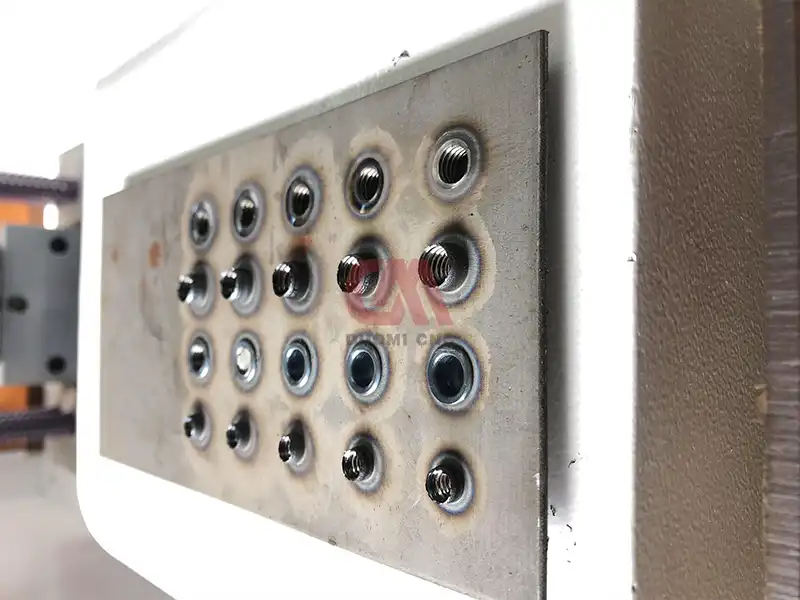
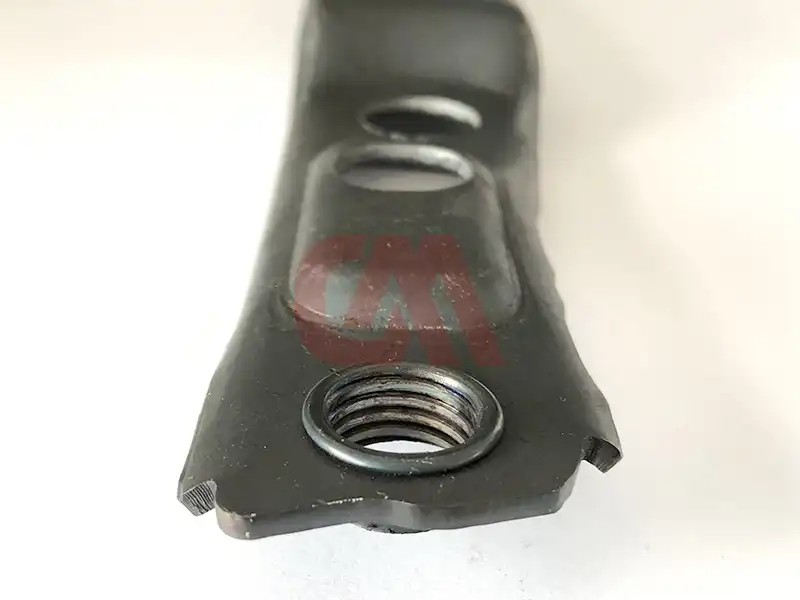
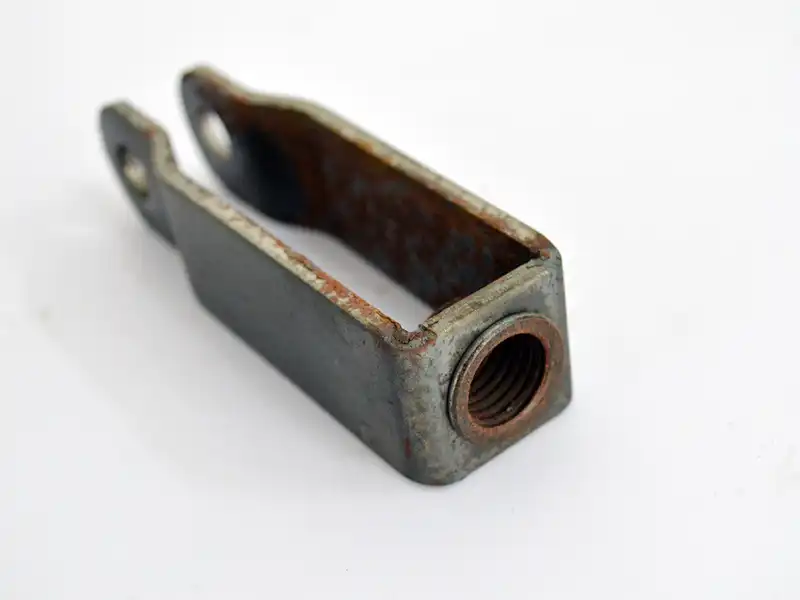
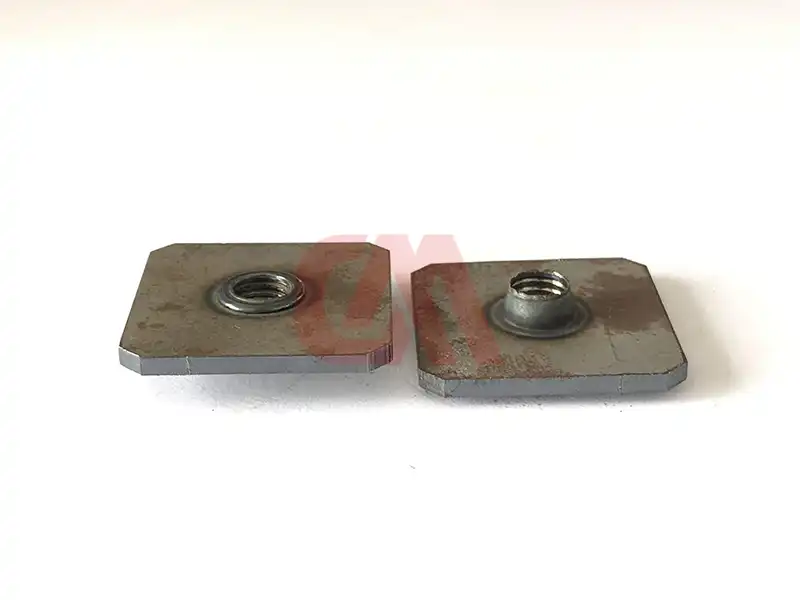
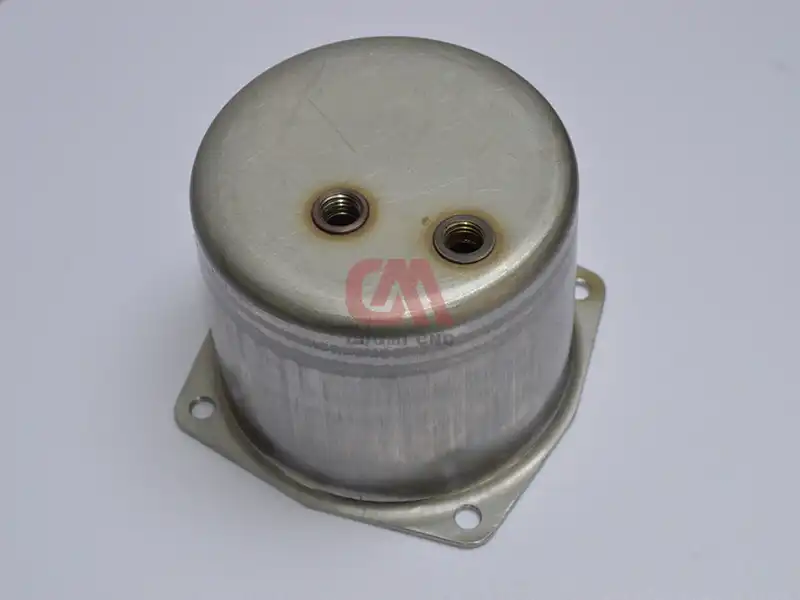
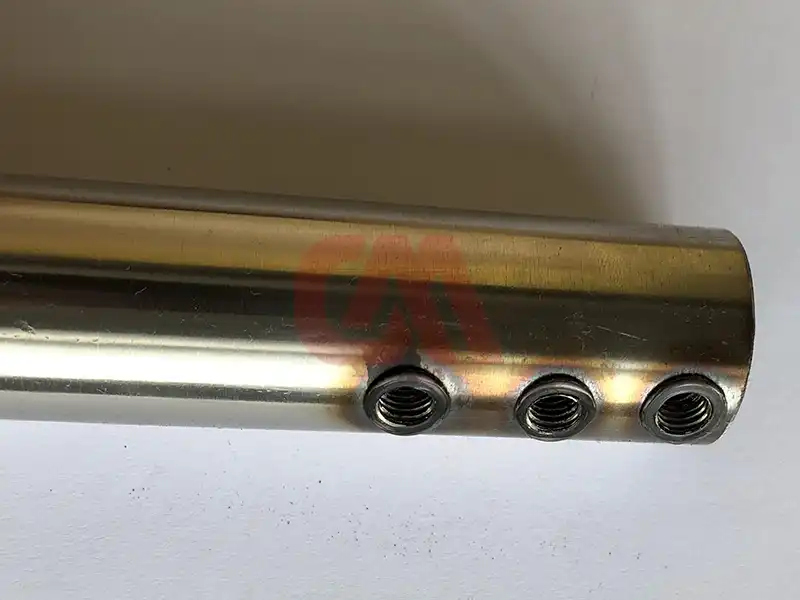
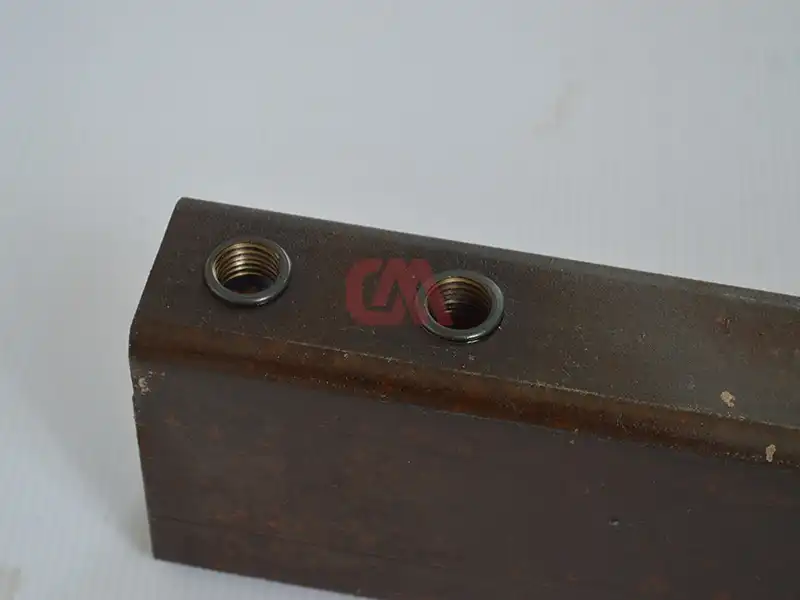
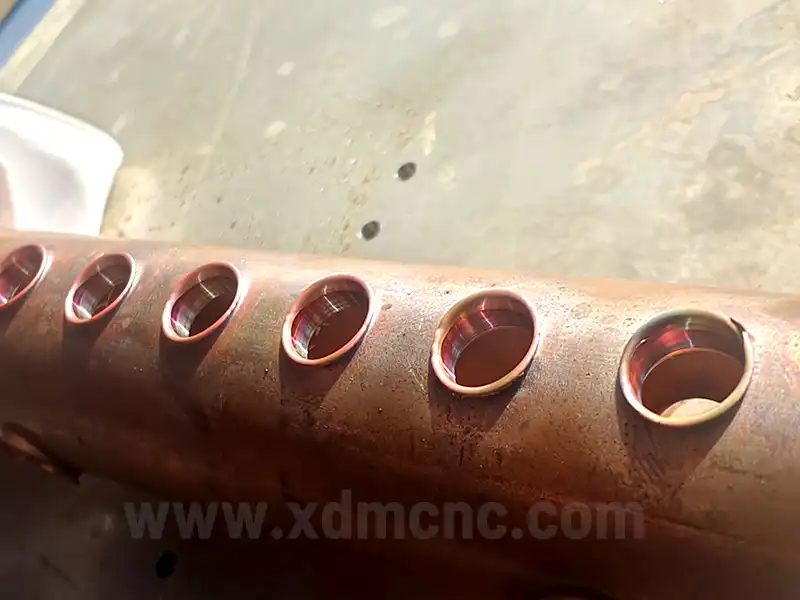
Образцы обработанных деталей
Реальные детали, изготовленные на сверлильно-резьбонарезных станках DUOMI


Часто задаваемые вопросы (FAQ)
DUOMI производит только станки для сверления и нарезания резьбы. Почему заказчики выбирают именно вас, а не универсальный фрезерный ЧПУ?
Что означает «решение, определенное деталью» на практике?
Почему диаметр Ø10.9 мм точно соответствует резьбе M12 при термосверлении?
Какая мощность шпинделя и крутящий момент необходимы для работы с термосверлом M12?
В чем разница между стандартными термосверлами (Round) и сверлами с подрезным буртиком (Flat-Cut)?
Каков ресурс работы твердосплавного термосверла класса A?
Можно ли использовать термосверло M12 для тонкостенных труб из нержавеющей стали?
Требуется ли жидкостное охлаждение (СОЖ) при фрикционном термосверлении?
Рекомендуемые станки
Смотреть еще ›
Профессиональные термосверла DM M10 Ø9.2 мм для стального профиля
Твердосплавные термосверла DM M12 Ø10.9 мм для высокопрочного формования отверстий в металле