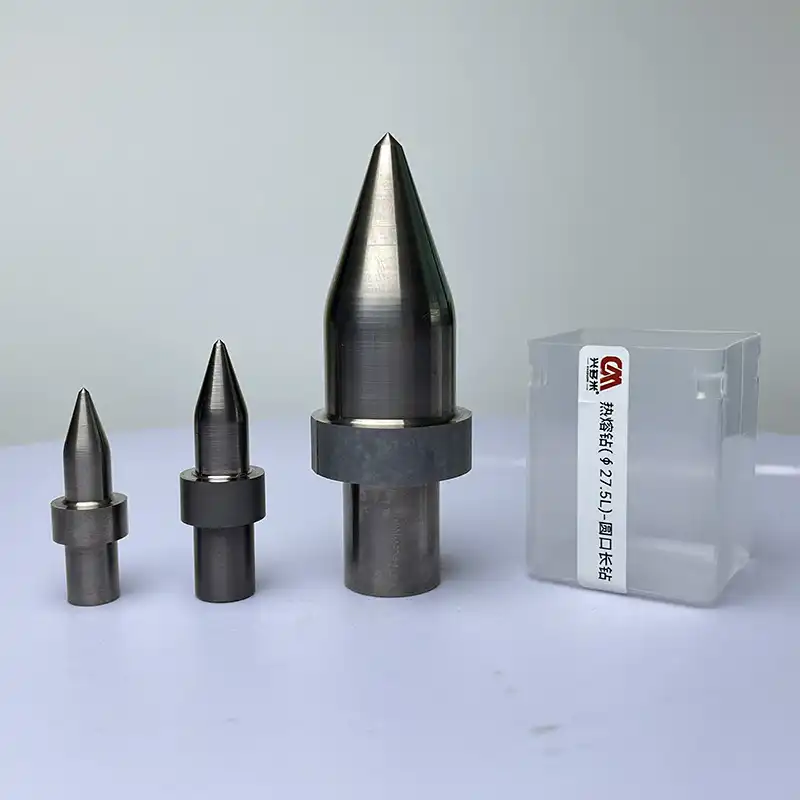
Mũi Khoan Ma Sát Nóng Chảy DM M12 Ø10.9mm Tạo Cổ Ren Kim Loại Cường Độ Cao
Mũi Khoan Flowdrill Hợp Kim Cứng Vonfram Grade A Giúp Tạo Ống Đệm Ren Không Phoi Chịu Mô-men Xoắn Cao
💡 Các dòng máy khoan và taro CNC của chúng tôi hỗ trợ thiết kế phi tiêu chuẩn theo yêu cầu, tùy chỉnh màu sắc máy và gia công OEM. Bắt đầu mua sắm và tùy chỉnh thiết bị của riêng bạn, vui lòng liên hệ với chúng tôi.
Yêu cầu gia công mẫu miễn phí →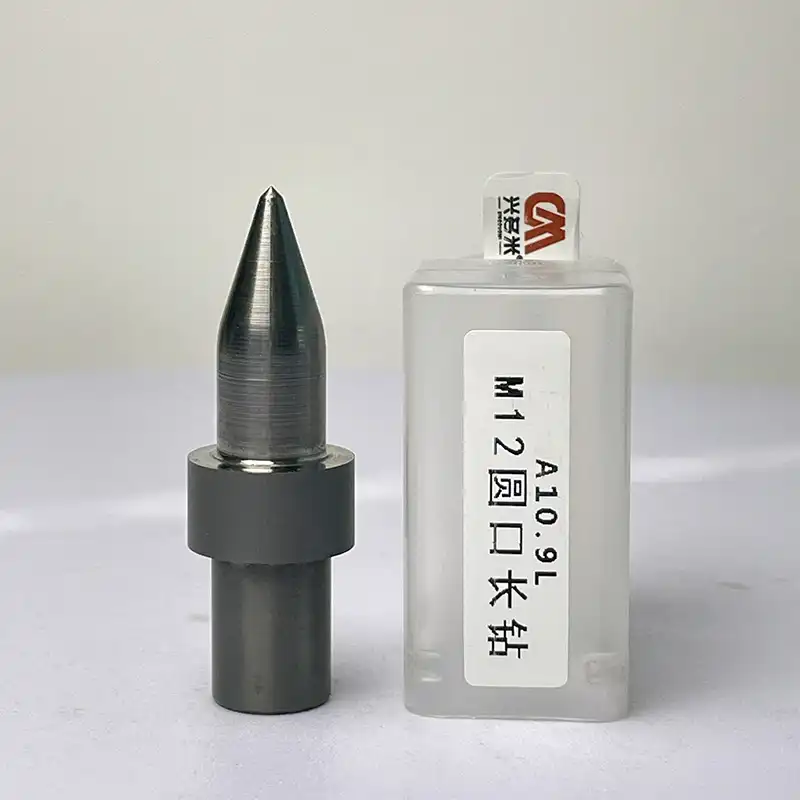
Tính năng
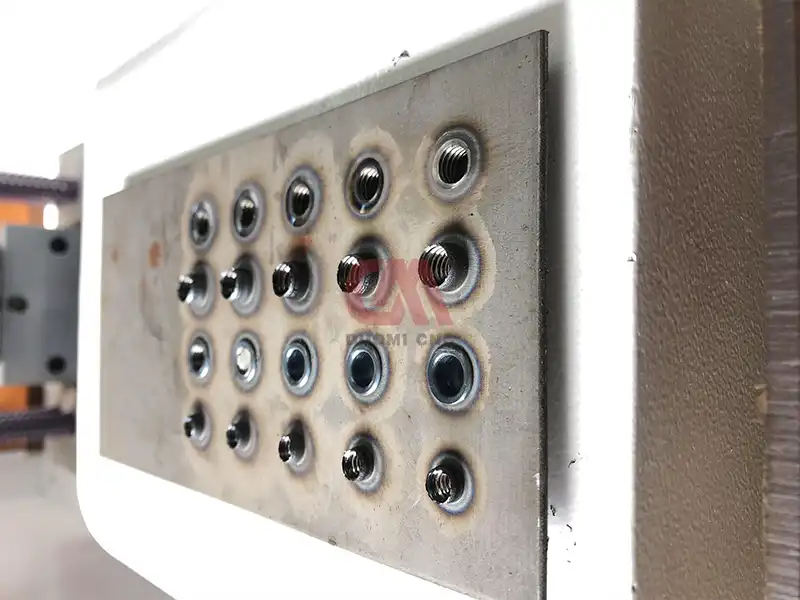
Tạo hình ma sát nhiệt (Flowdrill): Hoạt động ở nhiệt độ trên 600°C làm biến dạng dẻo kim loại và đùn thành ống đệm ren chắc chắn chỉ trong vài giây.
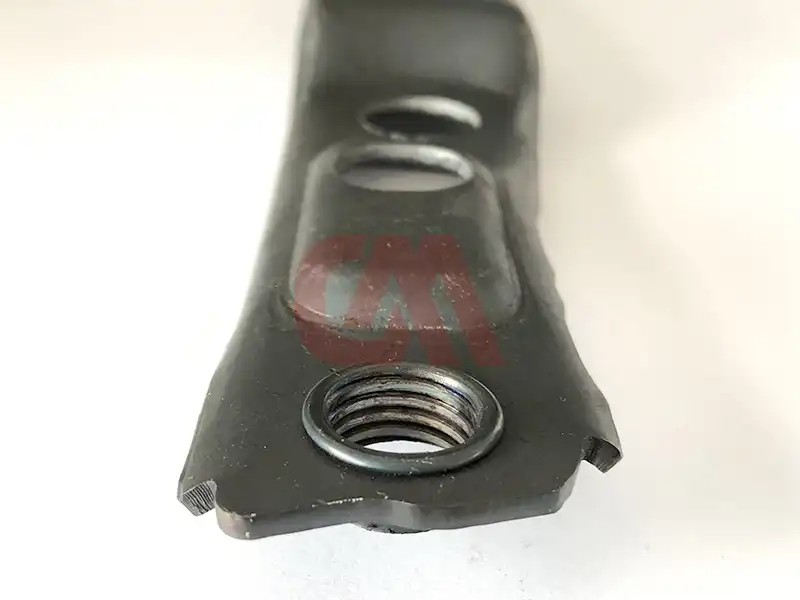
Thay thế đai ốc tán & đai ốc hàn: Tạo phần cổ ống đệm nguyên khối có độ dày gấp 3 lần độ dày thành kim loại tấm ban đầu.
Hợp kim vonfram siêu cứng (Tungsten Carbide): Nền hợp kim cứng vi hạt chịu nhiệt cực cao, tuổi thọ đạt trên 10.000 lỗ khoan.
Tạo ren đa năng trên kim loại thành mỏng: Tối ưu cho thép cacbon, thép không gỉ (Inox), ống nhôm định hình và ống đồng.
Mô tả kỹ thuật chuyên sâu & Tổng quan công nghệ
Nhấn để mở đầy đủ năng lực máy, phân tích quy trình & hướng dẫn ứng dụng
Nhấn để mở rộng
Thu gọn chi tiết
Tổng Quan & Nguyên Lý Khoan Ma Sát Nóng Chảy (Thermal Flow Drilling)
Mũi khoan ma sát nóng chảy DM M12 Ø10.9mm (Friction Drill Bit / Flowdrill) sử dụng tốc độ quay cao và lực ép trục được kiểm soát để tạo ra nhiệt ma sát cục bộ lớn (600°C–900°C). Quá trình này làm dẻo hóa bề mặt phôi kim loại, đùn tạo thành một cổ ống đệm hình trụ dày dặn mà không phát sinh phoi cắt. Được thiết kế chuyên dụng cho mũi taro ép M12 (Cold-Forming Tap), đường kính Ø10.9mm tạo ra đường kính lỗ mồi chuẩn xác tuyệt đối để đạt 100% độ sâu ăn khớp ren.
Được tích hợp lưỡi vát mặt đầu (Cấu hình vát phẳng - Flat-Cut), công cụ này vừa đùn tạo cổ ống đệm phía dưới vừa gọt phẳng phần bavia gờ nổi phía trên chỉ trong một hành trình gia công đơn lẻ.
Ưu Điểm Hiệu Suất Nổi Bật
- Tăng độ dày ren gấp 3 lần: Biến kim loại tấm hoặc ống thành mỏng (độ dày 1.5mm–3.5mm) thành mối nối ren chịu lực nặng, thay thế hoàn toàn đai ốc tán (rivet nut), đai ốc hàn (weld nut) và ê-cu cài.
- Gia công 100% không phoi (Chip-Free): Loại bỏ hoàn toàn mạt sắt, phoi tiện và bavia bên trong—lý tưởng cho các đường ống dẫn lưu chất kín, bộ trao đổi nhiệt và kết cấu ống bọc kín.
- Hợp kim Vonfram Grade A cao cấp: Chế tạo từ hợp kim cứng vi hạt (Micro-grain solid carbide) có độ cứng nóng cực cao lên đến 1.000°C, kéo dài tuổi thọ công cụ đạt từ 8.000 đến 12.000 lần thao tác trong điều kiện tiêu chuẩn.
- Tạo vành vát phẳng chính xác: Đảm bảo chiều cao cổ đệm và độ phẳng bề mặt tối ưu, đáp ứng dung sai ISO 2768-m cho các mối lắp ghép yêu cầu độ tin cậy cao.
- Thời gian chu kỳ nhanh chóng: Hoàn thành quá trình khoan xuyên và đùn ống đệm chỉ trong 2 đến 4 giây mỗi chu kỳ trên trung tâm gia công CNC hoặc máy khoan bàn công suất lớn.
Phân Loại Mũi Khoan: Dạng Tròn Tiêu Chuẩn (Round) vs. Dạng Phẳng Có Vành Cắt (Flat-Cut / With Collar)
Việc lựa chọn đúng cấu hình mũi khoan ma sát phụ thuộc vào yêu cầu thiết kế mối nối của bạn:
- Dạng tròn tiêu chuẩn (Standard / Round): Tạo ra cổ đệm kéo dài phía dưới trong khi để lại một vành gờ tròn nổi mịn phía trên bề mặt phôi. Thích hợp cho các mối nối kết cấu tiêu chuẩn không yêu cầu mặt phẳng tuyệt đối.
- Dạng phẳng có vành cắt (Flat-Cut / With Collar): Tích hợp lưỡi cắt hợp kim ngay phía sau nón tạo hình. Khi mũi khoan xuyên qua, vành cắt phẳng sẽ phay gọt bỏ phần gờ nổi phía trên, tạo ra bề mặt phẳng vát bằng phẳng, lý tưởng cho việc lắp giăng làm kín hoặc lắp ráp phẳng khít tuyệt đối.
Ứng Dụng Công Nghiệp & Khả Năng Tương Thích Vật Liệu
Mũi khoan ma sát M12 Ø10.9mm này được thiết kế cho các hoạt động tạo hình kim loại đòi hỏi khắt khe trong nhiều ngành công nghiệp:
- Phụ tùng ô tô & Khung gầm: Bệ đỡ khung phụ, kết cấu khung ghế, giá đỡ ống xả, và đỡ cản va đập.
- Hệ thống HVAC & Bức xạ nhiệt / Tản nhiệt nước: Ống góp (Manifold), bộ trao đổi nhiệt, đường ống dẫn chất lỏng bằng inox và đồng.
- Kết cấu kim loại & Kiến trúc: Khung thép dạng ống, giàn giáo, thiết bị định hình inox và mối nối nội thất định hình.
- Hàng không & Giao thông đường sắt: Mối nối định hình thành mỏng yêu cầu khả năng chống rung lắc và chống tuột ren cực cao.
Bảng Tương Thích Vật Liệu Gia Công
- Thép cacbon & Thép kết cấu: Thép mềm, S235, S355, thép tấm cán nguội.
- Thép không gỉ (Inox): AISI 304, 316, 316L, 430 (yêu cầu trục chính mô-men xoắn cao và mỡ bôi trơn ma sát chuyên dụng).
- Hợp kim kim loại màu: Hợp kim nhôm, Đồng thau, Đồng đỏ, Đồng thau mạ, Kẽm.
- Hợp kim Niken cao: Inconel, Hastelloy, Hợp kim Titan (dưới các thông số bước tiến và tốc độ tối ưu).
Thông Số Vận Hành Khuyến Nghị
- Tốc độ trục chính (RPM): 1.800 – 2.600 vòng/phút (tùy thuộc vào độ dày và độ cứng của phôi).
- Lượng chạy dao dọc trục (Axial Feed Rate): 150 – 350 mm/phút.
- Lực ép dọc trục (Axial Force): 2.0 kN – 3.8 kN.
- Bôi trơn công cụ: Thoa mỡ bôi trơn khoan ma sát chịu nhiệt độ cao lên đầu nón mũi khoan sau mỗi 5–10 chu kỳ để chống dính vật liệu và kéo dài tuổi thọ sử dụng.
Để tìm hiểu thêm các công cụ tạo ren bổ trợ, hãy tham khảo toàn bộ dòng Mũi Khoan Ma Sát DM M10 Ø9.2mm và Mũi Khoan Ma Sát Cần Dài DM M28 của chúng tôi.
Cam kết mua hàng & giao hàng
Cam kết trực tiếp từ nhà máy — Lắp ráp, thử nghiệm và hỗ trợ từ Đông Quan đến xưởng của bạn
Chạy trên hệ điều khiển của bạn
Bộ điều khiển GSK tiêu chuẩn (tương thích 100% G-code Fanuc) hoặc tùy chọn Mitsubishi/Siemens. Nhập trực tiếp file CAD để tạo đường chạy dao mà không cần lập trình G-code thủ công.
FAT video tại nhà máy
Thử khoan/taro trực tiếp trên phôi thực tế của bạn, quay video trước khi xuất hàng. Thanh toán 50% còn lại chỉ sau khi bạn duyệt video.
Sản xuất tối đa 40 ngày & Thùng gỗ chắc chắn
Chu kỳ sản xuất tối đa 40 ngày theo cam kết. Máy được bọc kín bằng màng nhôm hút chân không chống gỉ và cố định trong thùng gỗ xuất khẩu không hun trùng (EXW/FOB/CIF).
Kỹ sư hỗ trợ trực tiếp
Nhóm WhatsApp 1-1 trực tiếp với kỹ sư lắp ráp máy, bảo hành toàn bộ máy 12 tháng và gửi phụ tùng quan trọng qua DHL trong 24–48 giờ.
Mỗi máy DUOMI được sản xuất theo quy trình 13 bước minh bạch về sản xuất và kiểm soát tại nhà máy.
Thông số
Tải tài liệu kỹ thuật| Kích thước ren | M12 |
| Đường kính | Ø10.9 mm |
| Loại mặt đầu | Có vành vát phẳng (with Collar) |
| Vật liệu | Hợp kim cứng Vonfram (Tungsten Carbide) |
| Cấp chất lượng | A |
| Thương hiệu | DUOMI ( DM ) |
Mẫu gia công
Các chi tiết thực tế được gia công bằng máy của chúng tôi
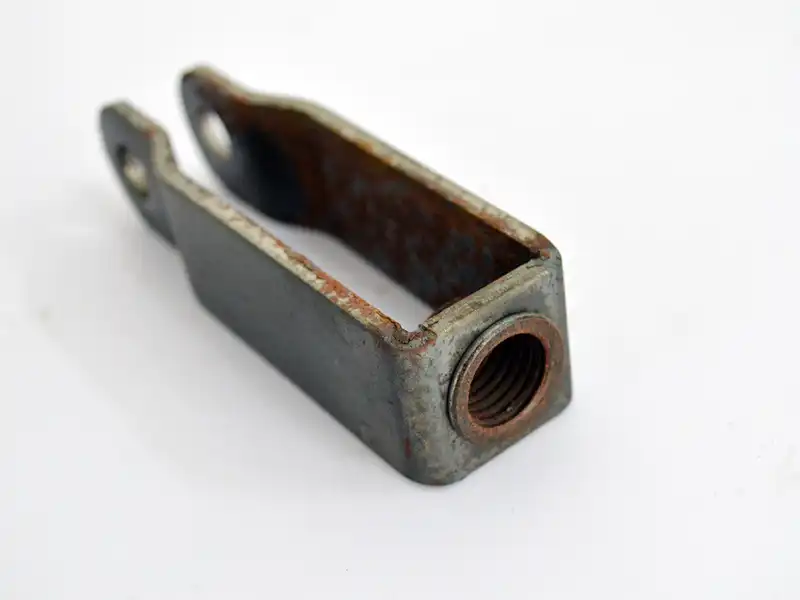
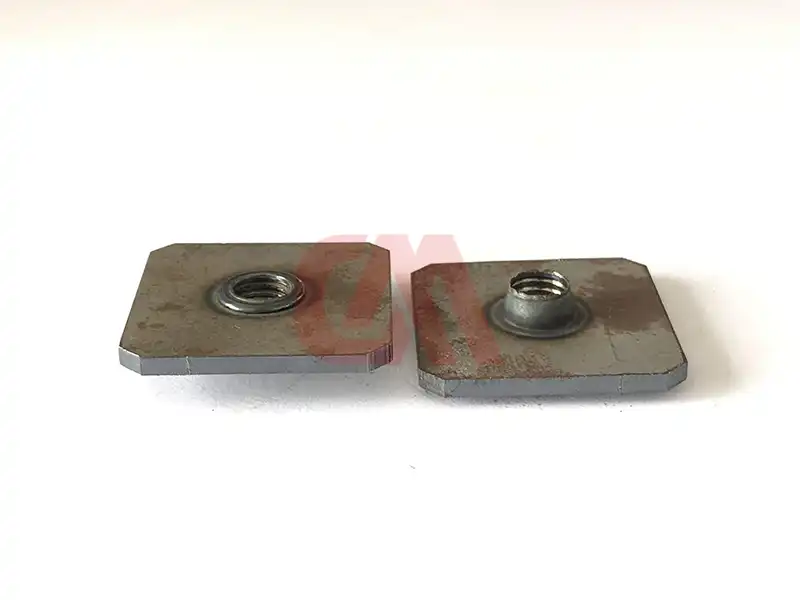
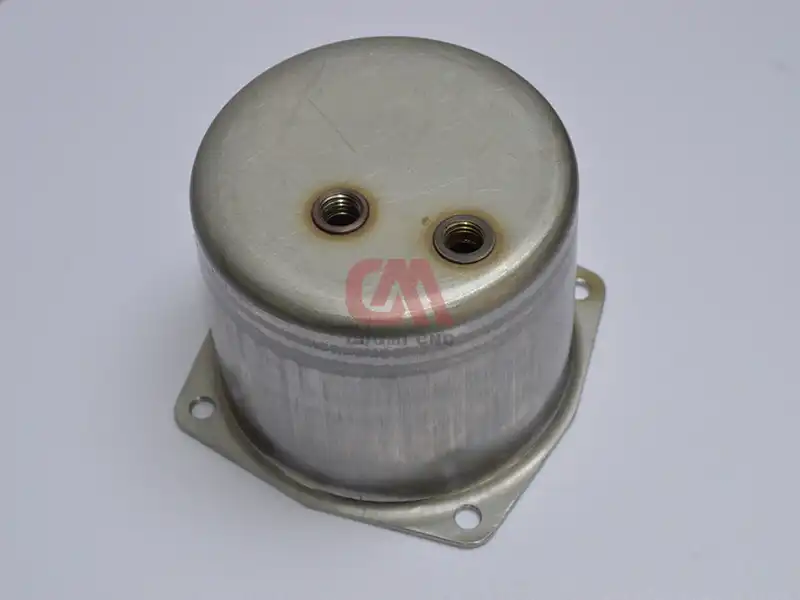
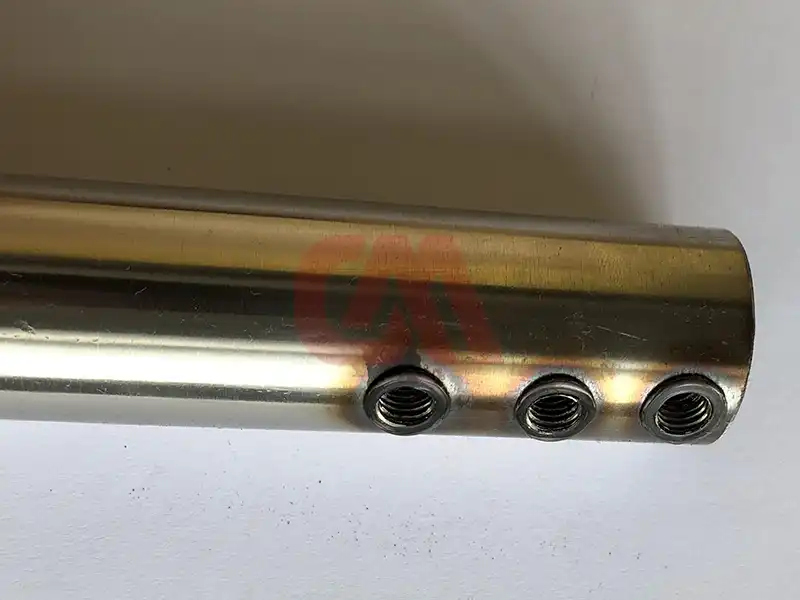
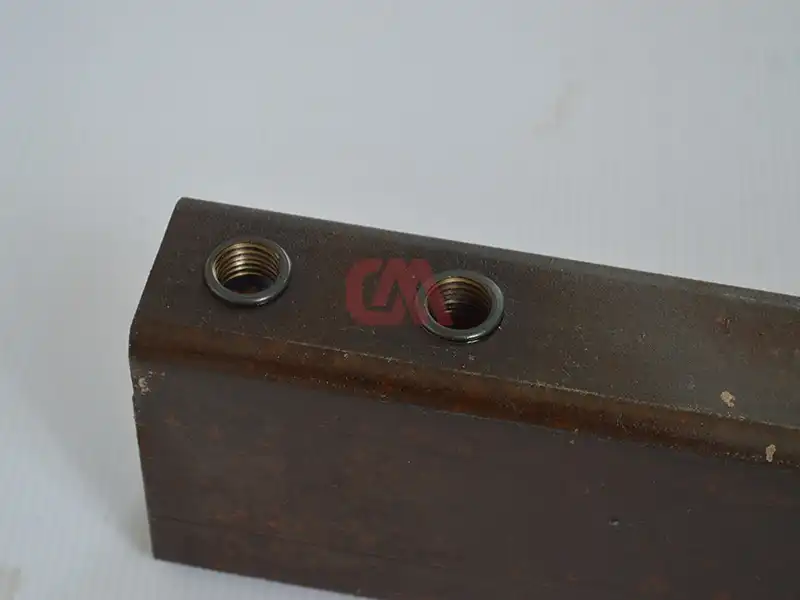
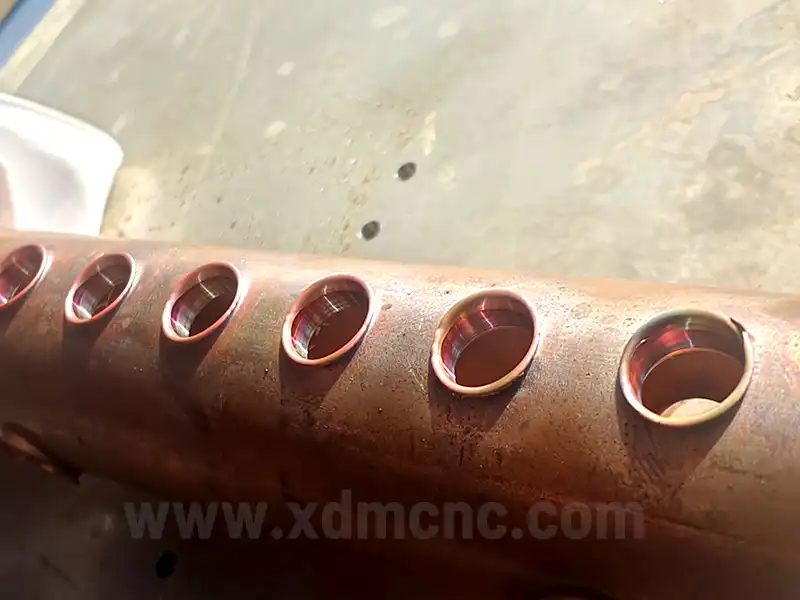


Câu hỏi thường gặp
Chúng tôi “chỉ” làm khoan & taro. Vì sao khách hàng vẫn chọn DUOMI thay vì máy CNC đa năng?
“Chi tiết của bạn định nghĩa giải pháp” nghĩa là gì trong thực tế?
Tại sao Ø10.9mm lại là đường kính chuẩn xác cho khoan ma sát M12?
Cần công suất và mô-men xoắn máy như thế nào để vận hành mũi khoan ma sát M12?
Sự khác biệt giữa mũi khoan ma sát dạng tròn tiêu chuẩn (Round) và dạng phẳng có vành cắt (With Collar) là gì?
Tuổi thọ của mũi khoan ma sát hợp kim vonfram Grade A kéo dài bao lâu?
Mũi khoan ma sát M12 này có sử dụng được cho ống thép không gỉ (Inox) không?
Có cần dung dịch tưới nguội chất lỏng trong quá trình khoan ma sát không?
Đề xuất
Xem thêm ›
Mũi Khoan Ma Sát Nóng Chảy Chuyên Nghiệp DM M10 Ø9.2mm Cho Thép Định Hình
Mũi Khoan Ma Sát Nóng Chảy DM M12 Ø10.9mm Tạo Cổ Ren Kim Loại Cường Độ Cao