Boru ve Profiller İçin CNC Delme ve Diş Açma Tezgâhı: Kaynak Somununu Ortadan Kaldırın, Mukavemeti Koruyun
Boru profillere kaynak somunu kaynatmayı bırakın. Bir iş mili boru et kalınlığından daha yüksek mukavemete sahip bir diş yakasını sürtünmeyle oluştururken, ikinci istasyonda operatör sıradaki parçayı paralel olarak bağlar. Delik başına 15 saniye, sıfır ayar süresi, sıfır talaş.
İnce Etli Boru ve Profillerde "Delme ve Diş Açma" Ne Anlama Gelir?
Kare veya yuvarlak boru profillerdeki geleneksel proses şu adımlarla ilerler: deliği del → kaynak somunu kaynat veya perçin somun sık → kontrol et → çapağı temizle. CNC delme ve diş açma tezgâhı tüm bu zinciri tek bir operasyona indirger: yüksek devirde dönen bir takım yerel sürtünmeyle boru etini ısıtıp akıtarak orijinal et kalınlığının yaklaşık **3 katı et kalınlığına sahip bir yaka (kovan)** oluşturur, ardından kılavuz iş mili bu yakaya doğrudan ovalama yöntemiyle talaşsız diş açar — tek bir istasyonda ek bağlantı elemanı ve talaş olmadan delme ve kılavuz çekme tamamlanır.
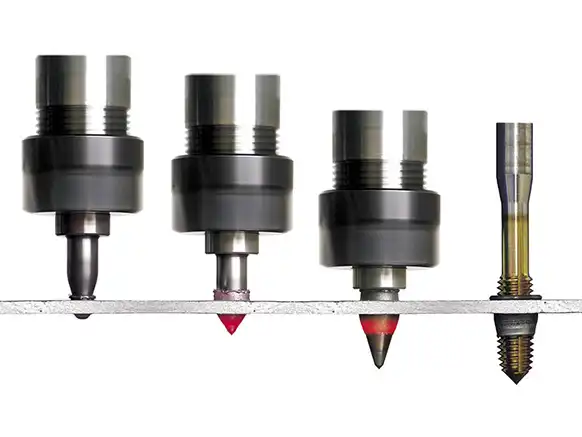
Tezgâh Mimarisi: Çift İstasyonlu Dönüşümlü İşleme (Pendulum) + 4 Bağımsız İş Mili
| Parameter / Type | Specification / Status |
|---|---|
| Geleneksel tek istasyonlu, tek iş milli CNC | Operatör parça bağlayıp sökerken iş mili bekler | Parti geçişinde 3–5 dk | ~60 sn / delik |
| DHM-4030DT: çift istasyonlu, 4 iş milli | Sıfır boşta bekleme süresi | 0 sn geçiş süresi | 15 sn / delik |
Yüksek mukavemetli bir diş elde etmek, üretim artışının yalnızca bir yarısıdır. Diğer yarısı ise tezgâhın talaş kaldırmadığı ve kesme yapmadığı sürenin sıfıra yaklaştırılmasıdır — bu da sürtünmeli prosesten değil, tamamen mekanik yerleşim tasarımından kaynaklanır.Çift istasyonlu dönüşümlü (pendulum) çalışma tablası: Çalışma tablası Sol İstasyon ve Sağ İstasyon olarak ikiye bölünmüştür. İş mili grubu bir istasyondaki boruyu işlerken operatör diğer istasyonda parçayı emniyetle söküp yenisini bağlar. Bir istasyondaki işlem bittiği anda iş mili grubu durmaksızın diğer istasyona geçer — iş milleri parça değiştirme için asla boşta beklemez.4 bağımsız iş mili (2 sürtünmeli delme + 2 ovalama kılavuz): Tek bir iş milinin önce delik delip ardından kılavuza geçmesi ve her spesifikasyon değişiminde takım değiştirmek için durması yerine; her istasyon kendi bağımsız delme ve kılavuz çekme iş mili çiftine sahiptir. İki farklı delik/diş ölçüsü, istasyonlar arasında sıfır takım değiştirme duruş süresiyle eş zamanlı olarak işlenebilir.
Diş Mukavemeti: Sürtünmeli Şekillendirme (Flowdrill) ile Diğer Yöntemlerin Karşılaştırması
| Method | Strength & Performance |
|---|---|
| Sürtünmeli şekillendirilmiş diş açma (Flowdrill) | Et kalınlığının 3 katı derinlik, son derece yüksek sıyrılma ve çekme mukavemeti, mükemmel titreşim kararlılığı — diş ana gövdeyle bütünleşiktir, gevşeyecek parça yoktur |
| Kaynak somunu | Tam somun yüksekliği, yüksek çekme direnci, iyi titreşim kararlılığı; ancak kaynak kaynaklı ısı distorsiyonu ve deformasyon riski |
| Perçin somun (pop somun) | Mekanik ezme ve sıkıştırma, orta düzey çekme direnci, orta titreşim kararlılığı — dinamik yük altında zamanla gevşer |
| Doğrudan kılavuz çekme (ince etli boru) | 1 kat et kalınlığı, düşük sıyrılma mukavemeti, yetersiz titreşim kararlılığı |
1,5 mm et kalınlığına doğrudan kılavuz çekmek neredeyse tek bir tam diş adımı bile oluşturmaz. Aynı et kalınlığında sürtünmeli şekillendirilmiş diş açma işlemi, 0,8–6 mm aralığındaki borularda 4–6 mm diş kavrama derinliği sağlar — çünkü oluşan yaka borunun kendi gövdesinden türetilmiştir; kaynak ısısından deforme olabilecek veya titreşimle gevşeyebilecek harici bir parça değildir.
Gerçek Örnek Olay: Vietnam'da Bir Fitness Ekipmanı Gövdesi Üreticisi
Müşteri: Koşu bantları, ağırlık istasyonları ve eliptik bisikletler üreten Vietnam'ın önde gelen ticari fitness ekipmanı üreticisi.
İş Parçası: Kare karbon çeliği kutu profiller, 1,5–3 mm et kalınlığı, aynı hat üzerinde eş zamanlı yürütülen iki farklı delik/diş spesifikasyonu.
Before: Conventional Process
Üç farklı istasyonda ve üç kalifiye operatörle: manuel delme → talaş temizleme → kaynak somunu veya perçin somun montajı → kalite kontrolü. Hattın iki farklı spesifikasyonu arasındaki geçiş her seferinde 3–5 dakika takım değiştirme duruşuna yol açıyordu.
Machine Installed: DUOMI Solution
DHM-4030DT çift istasyonlu, 4 iş milli CNC delme ve diş açma tezgâhı.
Sonuç: +%210 Üretim Kapasitesi Artışı
| Metrik | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Dişli delik başına süre | ~60 sn | 15 sn |
| Gereken operatör sayısı | 3 kalifiye çalışan | 1 genel operatör |
| Takım değiştirme duruş süresi | Parti geçişinde 3–5 dk | 0 sn |
| Hata / fire oranı | %4,5 | < %0,1 |
| Parametre | Annual saving (USD) |
|---|---|
| Kaynak somunu satın alma maliyeti | ~15.000 $ |
| Kaynak işçiliği maliyeti | ~22.000 $ |
| Yeniden işleme (fire) azalması | ~9.000 $ |
| Geri kazanılan ayar ve geçiş süresi | ~6.000 $ |
| Toplam Yıllık Tasarruf | ≈ 52.000 $ / yıl |
Bu kazanımın yaklaşık yarısı, termal sürtünmeli diş açmanın kaynak/perçin somun istasyonunu tamamen ortadan kaldırmasından; diğer yarısı ise çift istasyonlu ve 4 iş milli yapının istasyonlar arasındaki tüm ayar ve boşta bekleme sürelerini sıfırlamasından elde edilmiştir.
Bu örnek olay; söz konusu parça tipi, malzeme ve üretim hacmi için geçerli tipik üretim ekonomisini yansıtmaktadır; müşteri kimliği gizlilik sözleşmesi gereği gizli tutulmaktadır. Kendi parçanızın testini gerçekleştirdikten sonra temel hesaplama verilerini paylaşmaktan ve doğrulanmış sonuçları incelemekten memnuniyet duyarız.
Bu Tezgâh İşletmenize Neler Kazandırır?
Mevcut üretiminde kaynak somunu, perçin somun veya doğrudan kılavuz çekme kullanan her türlü boru, profil ve sac gövde imalatı aynı iki nedenden ötürü verim kaybeder: zayıf veya gevşemeye meyilli diş bağlantıları ile parçalar ve spesifikasyonlar arasındaki boşta bekleme/ayar süreleri. Bu tezgâh her iki sorunu da kökten çözer — termal sürtünmeli proses ilave bağlantı elemanını ve montaj hatalarını ortadan kaldırırken, çift istasyonlu ve 4 iş milli yerleşim duruş sürelerini sıfırlar. Fitness ekipmanı gövdeleri, otomotiv yapısal profilleri, endüstriyel raf ve depolama sistemleri, HVAC kanal flanşları, kablo kanalları ve modüler mobilya imalatında doğrudan yüksek verimlilik sağlar.
→ DHM-4030DT teknik özelliklerinin tamamını inceleyinBoru veya Profil Parçalarınız İçin Bizimle İletişime Geçin
Boru numunenizi veya teknik CAD çiziminizi bize gönderin — herhangi bir taahhüt altına girmeden malzemeniz üzerinde ücretsiz kavram kanıtlama (PoC) testi gerçekleştirelim, gerçek çevrim süresi ve diş çekme mukavemeti verilerini size raporlayalım.
Borunuzun dış çapını, et kalınlığını, diş ölçüsünü, hattınızdaki farklı spesifikasyon sayısını ve aylık üretim hacminizi bize iletin — mühendislik ekibimiz parçanıza özel net çevrim süresi hesaplamasını ve maliyet tasarrufu analizini hazırlasın.
Sıkça Sorulan Sorular (SSS)
Mühendislik uzmanlarımız tarafından yanıtlanan temel teknik, üretim ve ticari hususlar.
Termal sürtünmeli delme (Flowdrill) işlemiyle hangi malzemeler işlenebilir?
Karbon çeliği, paslanmaz çelik, alüminyum, bakır, pirinç ve galvanizli çelik dahil olmak üzere sünek metallerin çoğunda sorunsuz çalışır. Özellikle ince etli boru ve profiller (0,8 mm–6 mm) ile sac metaller için son derece verimlidir; ancak dökme demir veya sertleştirilmiş takım çeliği gibi kırılgan malzemeler için uygun değildir.
Çift istasyonlu dönüşümlü (pendulum) tasarım iki operatör gerektirir mi?
Hayır — tüm hücreyi tek bir operatör yönetir. Dönüşümlü işleme mimarisi kesintisiz seri üretime olanak tanır: 4 iş mili A İstasyonunda aktif olarak sürtünmeli delme ve ovalama ile diş açma işlemlerini yürütürken, operatör B İstasyonunda işlenmiş parçayı güvenle söküp yeni boruyu bağlar. A İstasyonu bittiğinde tezgâh anında B İstasyonuna geçer ve iş milleri asla boşta beklemez.
Fitness gövdesi üretim hattımızda birden fazla delik/diş ölçüsü bulunuyor — bu durum üretim hızını düşürür mü?
DHM-4030DT'nin 4 iş milli mimarisi sayesinde kesinlikle düşürmez. Her istasyon özel sürtünmeli delme ve ovalama kılavuz çekme iş mili çiftlerine sahiptir. İki farklı delik/diş özelliği (örneğin bir istasyonda M8, diğer istasyonda M10) sıfır takım değiştirme duruş süresiyle eş zamanlı olarak çalıştırılabilir.
Satın alma kararı vermeden önce tezgâhı kendi boru profillerimizde test edebilir miyiz?
Evet, tamamen ücretsizdir. Ham boru numunelerinizi fabrikamıza göndermeniz veya diş spesifikasyonlarınızı içeren CAD çizimlerini iletmeniz yeterlidir. Takım mühendislerimiz parçanızı fikstüre bağlar, delik delip yakaya diş açar, montaj sürecini kesintisiz video ile kayıt altına alır ve tork ile çekme testlerini yapabilmeniz için işlenmiş numuneleri hızlı kargo ile adresinize gönderir.
Yurt dışı teknik destek, kurulum ve devreye alma süreçleri nasıl yürütülüyor?
Her DUOMI CNC tezgâhı tamamen monte edilmiş, fabrikada ön kalibrasyonu tamamlanmış ve kapsamlı test raporlarıyla sevk edilir. Tezgâhla birlikte detaylı kullanım kılavuzları, kablolama ve çalıştırma videoları verilir; WhatsApp ve görüntülü görüşme üzerinden 24 saat içinde ömür boyu uzaktan mühendislik desteği sağlanır. Kritik yedek parçalar uluslararası ekspres kargo ile 1–3 iş günü içerisinde gönderilir.
Tezgâh gövdesi veya eksen hareket mesafeleri ekstra uzun ekipman gövdeleri için özelleştirilebilir mi?
'Tezgâhı Sizin Prosesinize Göre Özel Olarak Tasarlıyoruz' mühendislik felsefemiz doğrultusunda; uzun fitness profilleri ve ağırlık istasyonu dikmeleri için X ekseni hareket mesafesi 6.000 mm'ye varan özel yataklar, çok milli kafalar ve ağır hizmet pnömatik profil bağlama sistemleri üretiyoruz.
DHM-4030DT Çift İstasyonlu Flowdrill Sürtünmeli Delme CNC Tezgâhı — Teknik Özellikler
Teknik Özelliklerin Tamamını Görmek İçin Tıklayın (20)
| Model | DHM-4030DT Çift İstasyonlu CNC Termal Delme ve Kılavuz Çekme Tezgâhı |
| XYZ İşleme Hareketi | X 4000 mm, Y 300 mm, Z 200 mm |
| İş Mili Devri | 100 ~ 24.000 dev/dak (Servo kontrollü) |
| İş Mili Konfigürasyonu | 4 bağımsız iş mili (2 Delme + 2 Kılavuz, çift istasyonlu dönüşümlü işleme) |
| İş Mili Koniği | ER20 |
| İş Mili Gücü | İş mili başına 0,55 ~ 3,0 kW |
| X Ekseni Hızlı İlerleme Hızı | 30 ~ 60 m/dak |
| Y Ekseni Hızlı İlerleme Hızı | 25 m/dak |
| Z Ekseni Hızlı İlerleme Hızı | 25 m/dak |
| Delik Delme Çapı Aralığı | Ø1 ~ 16 mm |
| Kılavuz Çekme Çapı Aralığı | M2 ~ M14 |
| Pah Kırma Aralığı | 1 ~ 20 mm |
| Takım Magazini | 4 Özel İş Mili (Sıfır Takım Değiştirme Süresi) |
| Tekrarlanabilir Konumlandırma Hassasiyeti | ±0,02 mm |
| Tabla Ölçüleri | 4000 mm × 280 mm (Çift İstasyon 2000 mm × 2) |
| Programlama Modu | CAD dosya içe aktarma / bilgisayarlı programlama / manuel programlama |
| Sistem Programı Hafıza Kapasitesi | Yaklaşık 10.000 NC dosyası |
| Çalışma Gerilimi | AC 220V / 380V, 50/60 Hz |
| Tezgâh Ağırlığı | Yaklaşık 2.600 kg |
| Yerleşim Alanı | 5500 mm × 1500 mm × 1700 mm |
Ücretsiz Numune İşleme ve Çevrim Süresi Analiz Raporu Talep Edin
Boru teknik özelliklerinizi ve çizimlerinizi bize iletin. Takım mühendislerimiz parçanızı bağlayıp canlı olarak sürtünmeli delik delme ve kılavuz çekme testini yapsın, doğrulamanız için bitmiş numuneleri adresinize göndersin — %100 Ücretsiz, Sıfır Taahhüt.