Сверлильно-резьбонарезной станок с ЧПУ для труб и профилей: откажитесь от приварных гаек без потери прочности
Забудьте о приварке гаек к трубам. Один шпиндель формирует вытяжку с резьбой прочнее стенки с помощью термосверления, а вторая зона параллельно загружается. 15 сек/отверстие, 0 секунд на переналадку, без стружки.
Что означает «сверление и нарезание резьбы» для тонкостенных труб?
Традиционный процесс обработки квадратных или круглых труб включает: сверление отверстия → приварка гайки или установка вытяжной заклепки-гайки → контроль → удаление заусенцев. Сверлильно-резьбонарезной станок с ЧПУ заменяет все эти операции одной: вращающийся инструмент локально разогревает и пластически деформирует стенку трубы, формируя вытяжную втулку высотой примерно **в 3 раза превышающую исходную толщину стенки**, после чего раскатной шпиндель сразу формирует резьбу методом раскатки. Сверление и формирование резьбы выполняются на одной позиции, без применения закладных элементов и без образования стружки.
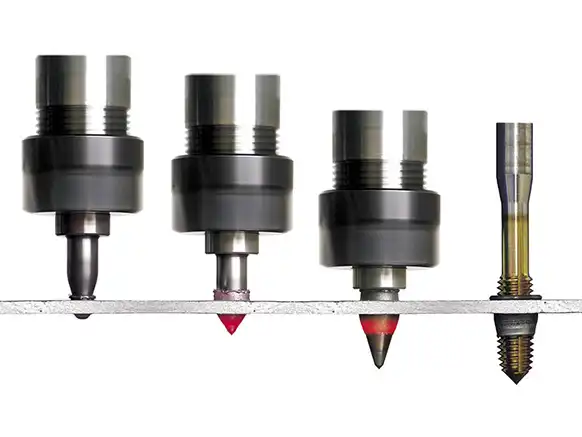
Конструкция станка: маятниковая 2-зонная система + 4 независимых шпинделя
| Parameter / Type | Specification / Status |
|---|---|
| Традиционный однозонный одношпиндельный станок с ЧПУ | Шпиндель простаивает во время загрузки/разгрузки | 3–5 мин на переналадку | ~60 сек / отверстие |
| DHM-4030DT: 2-зонный, 4-шпиндельный | Нулевой простой шпинделя | 0 сек на переналадку | 15 сек / отверстие |
Получение прочной резьбы — это только половина успеха. Вторая половина — минимальный простой оборудования без резания, что целиком определяется кинематической схемой станка.Двузонный маятниковый рабочий стол: стол разделен на левую и правую зоны. Пока шпиндельный блок обрабатывает трубу в одной зоне, оператор выполняет загрузку и разгрузку деталей в другой. Как только обработка в первой зоне завершается, шпиндельный блок мгновенно перемещается во вторую — шпиндель никогда не простаивает в ожидании смены заготовки.4 независимых шпинделя (2 для термосверления + 2 для раскатки резьбы): вместо использования одного шпинделя с постоянной сменой инструмента при смене типоразмера, каждая зона оснащена выделенной парой шпинделей «сверление-резьбонарезание». Это позволяет обрабатывать два разных типоразмера резьбы одновременно (по одному в каждой зоне) с нулевым временем на переналадку.
Прочность резьбового соединения: термосверление Flowdrill в сравнении с альтернативами
| Method | Strength & Performance |
|---|---|
| Термосверление (Flowdrill) | Высота втулки в 3 раза превышает толщину стенки, высочайшая прочность на вырыв, отличная виброустойчивость — резьба монолитна, исключено ослабление |
| Приварная гайка | Полная высота гайки, высокая прочность на вырыв, хорошая виброустойчивость, но высокий риск термических покороблений |
| Резьбовая заклепка (заклепка-гайка) | Механический обжим, средняя прочность на вырыв, умеренная виброустойчивость — со временем расшатывается |
| Прямая нарезка (тонкая стенка) | Длина резьбы равна 1 толщине стенки, низкая прочность на вырыв, плохая виброустойчивость |
Прямое нарезание резьбы в стенке 1.5 мм дает едва один полный виток. Фрикционное термосверление на той же стенке обеспечивает глубину резьбы 4–6 мм на трубах толщиной от 0.8 до 6 мм, так как вытяжная втулка является монолитной частью самой трубы, не подвержена сварочным деформациям и не раскручивается от вибраций.
Реальный кейс: Завод по производству спортивных тренажеров во Вьетнаме
Заказчик: Ведущий вьетнамский производитель коммерческого фитнес-оборудования — беговых дорожек, силовых рам, эллиптических тренажеров.
Обрабатываемая деталь: Рамы из стальной квадратной трубы, толщина стенки 1.5–3 мм, два типоразмера резьбы на одной линии.
Before: Conventional Process
Ручное сверление → очистка от стружки → приварка гаек или установка резьбовых заклепок → контроль качества на трех постах с привлечением 3 квалифицированных рабочих. Переналадка между двумя типоразмерами занимала 3–5 минут.
Machine Installed: DUOMI Solution
Двузонный 4-шпиндельный сверлильно-резьбонарезной станок с ЧПУ DHM-4030DT.
Результат: +210% к производительности
| Критерий оценки | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Время / резьбовое отверстие | ~60 сек | 15 сек |
| Потребность в операторах | 3 квалифицированных | 1 оператор |
| Простой при переналадке | 3–5 мин на переналадку | 0 сек |
| Уровень брака / рекламаций | 4.5% | < 0.1% |
| Параметр | Annual saving (USD) |
|---|---|
| Закупка приварных гаек | ~$15,000 |
| Оплата труда сварщиков | ~$22,000 |
| Сокращение брака и доработок | ~$9,000 |
| Экономия времени на переналадку | ~$6,000 |
| Итоговая годовая экономия | ≈ $52,000 / год |
Примерно половина прироста обусловлена внедрением технологии термосверления, полностью исключившей участок сварки/заклепки; вторая половина получена за счет 2-зонной 4-шпиндельной схемы, ликвидировавшей простои на переналадку и смену деталей.
Данный кейс отражает производственные показатели для указанного типа деталей, материала и объемов выпуска. Наименование заказчика не разглашается в соответствии с соглашением о конфиденциальности. Мы готовы предоставить детализированный расчет экономики или провести испытания на ваших деталях.
Какую экономию обеспечивает этот станок
Любая трубчатая конструкция или каркас из листового металла, где используются приварные гайки, заклепки-гайки или прямая нарезка резьбы, теряет деньги по двум направлениям: ненадежность резьбового соединения и простои при смене деталей/типоразмеров. Наш станок решает обе проблемы: термосверление устраняет метизы и риск брака, а 2-зонная 4-шпиндельная конфигурация сводит простои к нулю. Решение идеально подходит для элементов спортивных тренажеров, автомобильных трубчатых конструкций, стеллажей, рам систем вентиляции и кондиционирования (HVAC), кабельных лотков и модульной мебели.
→ Посмотреть полные характеристики DHM-4030DTСвяжитесь с нами для анализа ваших трубных деталей
Отправьте образцы труб или CAD-чертежи — мы проведем бесплатную тестовую обработку вашего материала и предоставим реальные данные по времени цикла и прочности резьбы еще до заключения контракта.
Укажите внешний диаметр трубы, толщину стенки, размер резьбы, количество типоразмеров и месячный объем — наши инженеры выполнят точный расчет времени цикла обработки и экономический расчет окупаемости для вашего производства.
Вопросы и ответы (FAQ)
Ответы наших инженеров на ключевые технические, производственные и коммерческие вопросы.
Какие материалы можно обрабатывать методом фрикционного термосверления Flowdrill?
Технология подходить для большинства пластичных металлов, включая конструкционную и углеродистую сталь, нержавеющую сталь, алюминий, медь, латунь и оцинкованную сталь. Метод крайне эффективен для тонкостенных труб (0.8–6 мм) и листового металла, но не применяется для чугуна и закаленных инструментальных сталей.
Требует ли 2-зонная маятниковая конструкция работы двух операторов?
Нет — всю ячейку обслуживает один оператор. Маятниковая схема обеспечивает непрерывный цикл производства: пока 4 шпинделя выполняют термосверление и раскатку резьбы в Зоне А, оператор безопасно снимает готовые и устанавливает новые трубы в Зоне Б. После завершения обработки в Зоне А станок мгновенно переходит к Зоне Б с нулевым простоем шпинделя.
Мы выпускаем рамы тренажеров с несколькими типоразмерами резьбы — снизит ли это скорость обработки?
В случае с 4-шпиндельной конфигурацией DHM-4030DT — нет. Каждая зона оснащена отдельными парами шпинделей для термосверления и раскатки резьбы. Два разных типоразмера резьбы (например, M8 в одной зоне и M10 в другой) могут обрабатываться параллельно без затрат времени на смену инструмента.
Могу ли я протестировать обработку на наших фирменных трубных профилях до покупки станка?
Да, абсолютно бесплатно. Просто отправьте нам образцы труб или CAD-чертежи с требованиями к резьбе. Наши инженеры по оснастке закрепят деталь, выполнят тестовое термосверление и раскатку резьбы, снимут непрерывное видео процесса и отправят готовые образцы обратно на ваше предприятие для проверки моментов затяжки и прочности на вырыв.
Как осуществляются пусконаладка и техническая поддержка за рубежом?
Каждый станок с ЧПУ DUOMI поставляется в fully собранном виде, заводской калибровкой и проведением тестовой обработки. Мы предоставляем подробные руководства по эксплуатации, видеоинструкции по подключению и пожизненную дистанционную инженерную поддержку через WhatsApp/видеосвязь в течение 24 часов. Критические запасные части отправляются международной экспресс-доставкой за 1–3 рабочих дня.
Можно ли адаптировать станину или ход осей под сверхдлинные рамы?
Да. Следуя нашему инженерному принципу — «Мы проектируем станки под технологический процесс заказчика» — мы регулярно изготавливаем удлиненные станины (ход по оси X до 6000 мм), многошпиндельные блоки и пневматические системы зажима, созданные специально под длинномерные профили тренажеров и стойки стеллажей.
DHM-4030DT Dual-Zone Flow Drill CNC Machine — Технические характеристики
Развернуть полные технические характеристики (20)
| Модель | DHM-4030DT Двузонный сверлильно-резьбонарезной станок термосверления с ЧПУ |
| Ход по осям XYZ | X 4000 мм, Y 300 мм, Z 200 мм |
| Частота вращения шпинделя | 100 ~ 24 000 об/мин (Сервоуправление) |
| Конфигурация шпинделей | 4 независимых шпинделя (2 сверления + 2 раскатки, двузонная маятниковая схема) |
| Конус шпинделя | ER20 |
| Мощность шпинделя | 0.55 ~ 3.0 кВт на шпиндель |
| Скорость быстрого перемещения по оси X | 30 ~ 60 м/мин |
| Скорость быстрого перемещения по оси Y | 25 м/мин |
| Скорость быстрого перемещения по оси Z | 25 м/мин |
| Диапазон диаметров сверления | Ø1 ~ 16 мм |
| Диапазон нарезаемой резьбы | M2 ~ M14 |
| Диапазон снятия фаски | 1 ~ 20 мм |
| Магазин инструмента | 4 выделенных шпинделя (Нулевое время смены инструмента) |
| Повторяемость позиционирования | ±0.02 мм |
| Размер рабочего стола | 4000 мм × 280 мм (Две зоны по 2000 мм) |
| Режим программирования | Импорт CAD-файлов / программирование на ПК / ручное программирование |
| Объем памяти УП системы | Около 10 000 NC-файлов |
| Рабочее напряжение | AC 220V / 380V, 50/60 Гц |
| Масса станка | Около 2 600 кг |
| Занимаемая площадь | 5500 мм × 1500 мм × 1700 мм |
Запросите бесплатный отчет по времени цикла и тестовую обработку образцов
Пришлите нам чертежи и спецификацию труб. Наши инженеры изготовят оснастку, выполнят термосверление и раскатку резьбы в прямом эфире и отправят готовые образцы для проверки прочности — 100% бесплатно и без обязательств.