Máy CNC Khoan và Taro Ống & Tuýp: Không Cần Đai Ốc Hàn, Vẫn Đảm Bảo Độ Bền
Bỏ qua công đoạn hàn đai ốc trên ống thép. Một trục chính sử dụng nhiệt ma sát tạo lớp cổ ống với độ bền ren cao hơn thành ống gốc; vùng gá thứ hai gá đặt chi tiết song song. 15 giây/lỗ, zero thời gian chuyển đổi gá, không tạo phoi.
Công Nghệ "Khoan Ma Sát và Tạo Ren" Cho Ống Thành Mỏng Là Gì?
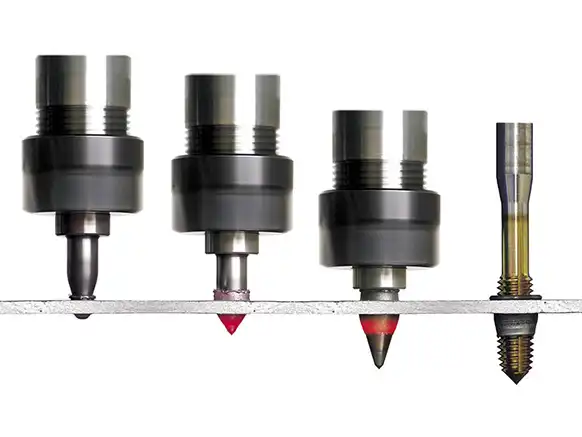
Quy trình truyền thống trên ống thép hộp hoặc ống tròn gồm: khoan lỗ → hàn đai ốc hoặc bắn tán rút → kiểm tra → làm sạch ba via. Máy khoan và taro CNC thay thế toàn bộ các công đoạn đó chỉ bằng một quy trình duy nhất: mũi khoan xoay tốc độ cao gia nhiệt cục bộ và dịch chuyển kim loại thành ống để đùn ra một lớp cổ ống dày xấp xỉ **gấp 3 lần độ dày thành ống ban đầu**, sau đó trục chính taro ép (taro không phoi) trực tiếp tạo ren lên cổ ống đó — khoan và taro trên cùng một trạm gia công, không cần thêm vật tư phụ, không sinh ra phoi.
Cấu Tạo Máy: Bàn Gia Công Luân Phiên 2 Vùng Gá + 4 Trục Chính Độc Lập
| Parameter / Type | Specification / Status |
|---|---|
| Máy CNC truyền thống 1 vùng gá, 1 trục chính | Trục chính chờ người vận hành gá/tháo chi tiết | 3–5 phút cho mỗi lần chuyển đổi | ~60 giây / lỗ |
| DHM-4030DT: 2 vùng gá luân phiên, 4 trục chính | Không thời gian chết | 0 giây chuyển đổi vùng | 15 giây / lỗ |
Tạo ra lớp ren chắc chắn mới chỉ giải quyết một nửa bài toán năng suất. Nửa còn lại phụ thuộc vào việc giảm tối đa thời gian dừng máy không cắt gọt — và điều này hoàn toàn đến từ kết cấu cơ khí, không phải từ quy trình nhiệt ma sát.Bàn gia công luân phiên hai vùng gá (Dual-zone pendulum): bàn máy được chia thành Vùng Trái và Vùng Phải. Trong khi cụm trục chính đang gia công ống ở vùng này, người vận hành sẽ tháo lắp chi tiết ở vùng kia. Ngay khi vùng hiện tại hoàn thành, cụm trục chính di chuyển ngay lập tức sang vùng còn lại — trục chính không bao giờ phải chờ đợi thời gian gá đặt chi tiết.4 trục chính độc lập (2 khoan ma sát + 2 taro ép): thay vì dùng 1 trục chính vừa khoan vừa chuyển sang taro — và phải dừng máy thay dao mỗi khi đổi quy cách lỗ — mỗi vùng gá được trang bị cặp trục chính khoan & taro chuyên dụng riêng. Hai quy cách lỗ/ren khác nhau có thể chạy đồng thời (mỗi vùng một quy cách) mà không phát sinh thời gian dừng máy thay dao.
Độ Bền Ren: Khoan Ma Sát Tạo Cổ Ống so với Các Phương Pháp Khác
| Method | Strength & Performance |
|---|---|
| Khoan ma sát tạo ren (Flow-formed) | Độ dày ren gấp 3 lần thành ống, chịu lực nhổ cực cao, chống rung tuyệt vời — ren đúc liền khối, không lo lỏng |
| Hàn đai ốc (Weld nut) | Đạt đủ chiều cao đai ốc, chịu lực nhổ cao, chống rung tốt, nhưng có nguy cơ biến dạng nhiệt |
| Bắn tán rút (Rivet nut) | Ép cơ học, chịu lực nhổ trung bình, chống rung vừa phải — dễ bị lỏng theo thời gian |
| Taro trực tiếp (thành mỏng) | Chiều sâu ren bằng 1 lần độ dày thành ống, chịu lực nhổ kém, chống rung rất kém |
Taro trực tiếp trên thành ống dày 1.5 mm chỉ ăn được chưa đầy 1 bước ren. Công nghệ khoan ma sát tạo ren (Flow-formed) trên cùng thành ống cho chiều dài ăn khớp ren từ 4–6 mm, áp dụng cho ống có độ dày từ 0.8–6 mm — vì lớp cổ ống được đùn ép trực tiếp từ chính thành ống, không phải chi tiết rời nên không lo biến dạng do nhiệt hàn hay bị lỏng do rung động.
Dự Án Thực Tế: Nhà Sản Xuất Khung Thiết Bị Thể Thao Tại Việt Nam
Khách hàng: Nhà sản xuất hàng đầu tại Việt Nam chuyên về thiết bị thể thao thương mại — máy chạy bộ, khung gánh đùi (power rack), máy tập toàn thân.
Chi tiết: Khung ống thép carbon vuông, độ dày thành ống 1.5–3 mm, chạy song song hai quy cách lỗ/ren trên cùng dây chuyền.
Before: Conventional Process
Khoan thủ công → làm sạch phoi → hàn đai ốc hoặc bắn tán rút → kiểm tra, trải qua 3 trạm làm việc và 3 công nhân lành nghề. Chuyển đổi giữa hai quy cách lỗ trên dây chuyền tốn 3–5 phút thay dụng cụ mỗi lần.
Machine Installed: DUOMI Solution
Lắp đặt máy khoan và taro CNC 4 trục chính hai vùng gá DHM-4030DT.
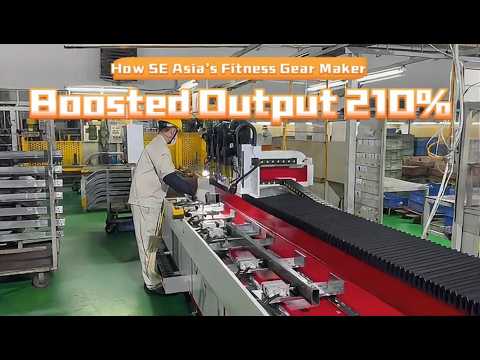
Kết quả: Tăng +210% sản lượng
| Chỉ tiêu | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Thời gian / lỗ taro | ~60 giây | 15 giây |
| Số lượng công nhân vận hành | 3 thợ tay nghề cao | 1 công nhân phổ thông |
| Thời gian dừng máy thay dao | 3–5 phút mỗi lần đổi mã | 0 giây |
| Tỷ lệ sản phẩm lỗi / phế phẩm | 4.5% | < 0.1% |
| Hạng mục | Annual saving (USD) |
|---|---|
| Chi phí mua đai ốc hàn | ~$15.000 |
| Chi phí nhân công hàn | ~$22.000 |
| Giảm chi phí sửa chữa hàng lỗi | ~$9.000 |
| Giá trị thời gian chuyển đổi thu hồi được | ~$6.000 |
| Tổng Tiết Kiệm Hàng Năm | ≈ $52.000 / năm |
Khoảng một nửa mức tăng trưởng đến từ công nghệ khoan ma sát tạo ren giúp loại bỏ hoàn toàn trạm hàn đai ốc/bắn tán rút; nửa còn lại nhờ kết cấu hai vùng gá và 4 trục chính giúp triệt tiêu thời gian dừng máy và thời gian chuyển đổi quy cách.
Trường hợp thực tế này phản ánh hiệu quả kinh tế sản xuất đại diện cho loại chi tiết, vật liệu và sản lượng này; danh tính khách hàng được bảo mật theo thỏa thuận. Chúng tôi rất sẵn lòng phân tích chi tiết dữ liệu tính toán hoặc chia sẻ số liệu đã xác minh sau khi chạy thử mẫu chi tiết của bạn.
Những Chi Phí Máy Sẽ Tiết Kiệm Cho Bạn
Bất kỳ khung kim loại ống hoặc kim loại tấm nào hiện đang dùng đai ốc hàn, tán rút hoặc taro trực tiếp đều gặp hai tổn thất: ren yếu dễ hỏng và thời gian chờ/chuyển đổi gá đặt giữa các mã hàng. Dòng máy này giải quyết triệt để cả hai — công nghệ khoan ma sát loại bỏ vật tư phụ cùng các rủi ro hỏng ren, trong khi kết cấu 2 vùng gá và 4 trục chính triệt tiêu thời gian dừng máy. Ứng dụng trực tiếp cho khung thiết bị thể thao, ống kết cấu ô tô, hệ thống kệ chứa hàng, khung ống gió HVAC, thang khay cáp và nội thất lắp ghép.
→ Xem thông số kỹ thuật đầy đủ của DHM-4030DTTrao Đổi Với Chúng Tôi Về Chi Tiết Ống Của Bạn
Gửi mẫu ống hoặc bản vẽ CAD của bạn — chúng tôi sẽ tiến hành gia công thử nghiệm đánh giá khả thi miễn phí trên chính vật liệu của bạn, đồng thời gửi lại dữ liệu thực tế về thời gian chu kỳ và độ bền ren trước khi bạn đưa ra quyết định.
Hãy gửi cho chúng tôi đường kính ngoài của ống, độ dày thành, kích thước ren, số lượng quy cách lỗ trên dây chuyền và sản lượng hàng tháng — đội ngũ kỹ sư của chúng tôi sẽ tính toán chính xác thời gian chu kỳ gia công và bảng so sánh tiết kiệm chi phí cho sản phẩm của bạn.
Câu hỏi thường gặp
Giải đáp các vấn đề kỹ thuật, sản xuất và thương mại cốt lõi bởi chuyên gia kỹ thuật của chúng tôi.
Những loại vật liệu nào có thể gia công bằng công nghệ khoan ma sát tạo nhiệt?
Công nghệ này áp dụng tốt cho hầu hết các kim loại có độ dẻo bao gồm thép carbon, thép không gỉ (Inox), nhôm, đồng đỏ, đồng thau và thép mạ kẽm. Đặc biệt hiệu quả đối với ống thành mỏng (0.8mm–6mm) và kim loại tấm, nhưng không phù hợp cho gang hoặc thép hợp kim làm dụng cụ đã tôi cứng.
Thiết kế bàn gia công luân phiên hai vùng gá có cần 2 người vận hành không?
Không — chỉ cần 1 công nhân vận hành toàn bộ trạm máy. Thiết kế gia công luân phiên cho phép sản xuất liên tục: trong khi 4 trục chính đang tích cực khoan ma sát và taro ép ở Vùng A, người vận hành có thể tháo thành phẩm và gá ống mới an toàn ở Vùng B. Ngay khi Vùng A hoàn thành, máy lập tức di chuyển sang Vùng B mà không có thời gian trục chính chạy không tải.
Dây chuyền sản xuất khung máy tập của chúng tôi có nhiều quy cách lỗ/ren — điều đó có làm chậm tiến độ không?
Hoàn toàn không đối với thiết kế 4 trục chính của DHM-4030DT. Mỗi vùng gá được trang bị sẵn cặp trục chính chuyên dụng cho khoan ma sát và taro ép. Hai quy cách lỗ/ren khác nhau (ví dụ M8 ở một vùng và M10 ở vùng còn lại) có thể vận hành đồng thời mà không tốn thời gian dừng máy thay dao.
Tôi có thể kiểm tra gia công thử trên phôi ống thực tế của chúng tôi trước khi đặt mua không?
Có, hoàn toàn miễn phí 100%. Bạn chỉ cần gửi mẫu ống thô hoặc bản vẽ CAD chi tiết kèm thông số ren. Các kỹ sư gá đặt của chúng tôi sẽ thiết kế đồ gá, chạy thử khoan ma sát & taro ép cổ ống, quay video thực tế không qua chỉnh sửa và gửi chuyển phát nhanh sản phẩm thành phẩm về nhà máy của bạn để kiểm tra lực siết măng-sông và lực nhổ ren.
Dịch vụ hỗ trợ kỹ thuật và bàn giao nghiệm thu ở nước ngoài được thực hiện như thế nào?
Mỗi máy CNC DUOMI xuất khẩu đều được lắp ráp hoàn chỉnh, hiệu chuẩn chính xác tại nhà máy và chạy thử nghiệm kèm hồ sơ chứng nhận. Chúng tôi cung cấp tài liệu hướng dẫn vận hành song ngữ, video hướng dẫn đấu nối điện chi tiết và hỗ trợ kỹ thuật từ xa trọn đời qua WhatsApp/Video Call trong vòng 24 giờ. Các phụ tùng thay thế quan trọng được gửi chuyển phát nhanh quốc tế từ 1–3 ngày làm việc.
Thân máy hoặc hành trình gia công có thể tùy chỉnh cho các khung thiết bị siêu dài không?
Có. Đúng với triết lý kỹ thuật của chúng tôi — 'Chúng Tôi Thiết Kế Máy CNC Tối Ưu Theo Đúng Quy Trình Sản Xuất Của Bạn' — chúng tôi thường xuyên tùy chỉnh chiều dài bàn máy (hành trình trục X lên đến 6.000mm), cụm nhiều trục chính và hệ thống gá kẹp khí nén ống nặng được thiết kế riêng cho các ống khung thiết bị thể thao và cột kệ dài.
Máy Khoan Ma Sát CNC Hai Vùng Gá DHM-4030DT — Thông số kỹ thuật
Nhấn để mở đầy đủ thông số kỹ thuật (20)
| Model | Máy khoan ma sát & taro CNC 2 vùng gá DHM-4030DT |
| Hành trình gia công XYZ | X 4000mm, Y 300mm, Z 200mm |
| Tốc độ trục chính | 100 ~ 24.000 vòng/phút (Điều khiển Servo) |
| Cấu hình trục chính | 4 trục chính độc lập (2 Khoan + 2 Taro, gia công luân phiên 2 vùng) |
| Côn trục chính | ER20 |
| Công suất trục chính | 0.55 ~ 3.0 kW mỗi trục chính |
| Tốc độ chạy dao nhanh trục X | 30 ~ 60 m/phút |
| Tốc độ chạy dao nhanh trục Y | 25 m/phút |
| Tốc độ chạy dao nhanh trục Z | 25 m/phút |
| Đường kính khoan lỗ | Ø1 ~ 16 mm |
| Đường kính taro | M2 ~ M14 |
| Phạm vi vát mép | 1 ~ 20 mm |
| Ổ chứa dao | 4 Trục chính chuyên dụng (Không tốn thời gian thay dao) |
| Độ chính xác định vị lặp lại | ±0.02 mm |
| Kích thước bàn máy | 4000mm × 280mm (Hai vùng gá 2000mm × 2) |
| Phương thức lập trình | Nhập file CAD / Lập trình trên máy tính / Lập trình thủ công |
| Dung lượng lưu trữ chương trình hệ thống | Khoảng 10.000 file NC |
| Điện áp hoạt động | AC 220V / 380V, 50/60 Hz |
| Trọng lượng máy | Khoảng 2.600 KG |
| Kích thước lắp đặt (DxRxC) | 5500mm × 1500mm × 1700mm |
Yêu Cầu Chạy Thử Mẫu & Báo Cáo Phân Tích Thời Gian Chu Kỳ Gia Công Miễn Phí
Gửi cho chúng tôi quy cách ống và bản vẽ của bạn. Các kỹ sư gá đặt của chúng tôi sẽ gá phôi, chạy thử khoan ma sát & taro ép trực tiếp, đồng thời gửi lại mẫu thành phẩm để bạn kiểm tra — Hoàn Toàn Miễn Phí, Không Ràng Buộc.