Taladradora y Roscadora CNC para Tubos y Perfiles: Elimine la Tuerca Soldada, Conserve la Máxima Resistencia
Deje de soldar tuercas en tubos de acero. Un husillo forma térmicamente un casquillo roscado más resistente que la propia pared; una segunda zona carga la siguiente pieza en paralelo. 15 s por orificio, cero tiempos de cambio, sin virutas.
Qué Significa "Taladrado y Roscado" para Tubos de Pared Delgada
El proceso convencional en tubos cuadrados o redondos requiere: taladrar el orificio → soldar una tuerca o remachar una tuerca insertable → inspeccionar → desbarbar. Un centro de taladrado y roscado CNC sustituye todo eso por una sola operación: una herramienta rotativa genera calor por fricción local y desplaza la pared del tubo para extruir un casquillo integrado de aproximadamente **el triple del espesor original de pared**, y luego un husillo de roscado conforma la rosca por laminación directamente en ese casquillo: taladrado y roscado en una sola estación, sin piezas añadidas y sin generar virutas.
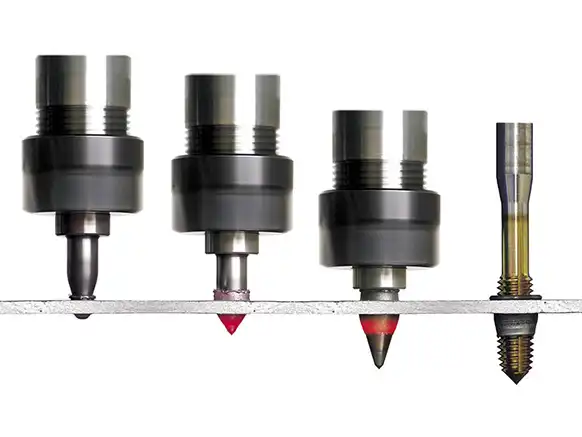
La Máquina: Mesa Pendular de Doble Zona + 4 Husillos Independientes
| Parameter / Type | Specification / Status |
|---|---|
| CNC convencional de zona única y husillo simple | El husillo espera mientras el operario carga/descarga | 3–5 min por cambio de lote | ~60 s / orificio |
| DHM-4030DT: doble zona pendular y 4 husillos | Cero tiempos muertos | 0 s de cambio de lote | 15 s / orificio |
Lograr una rosca resistente es solo la mitad del éxito productivo. La otra mitad consiste en reducir al mínimo el tiempo en que la máquina no está mecanizando, lo cual depende enteramente del diseño cinemático y mecánico, no del proceso térmico.Mesa de trabajo pendular de doble zona: la bancada está dividida en Zona Izquierda y Zona Derecha. Mientras el conjunto de husillos mecaniza los tubos en una zona, el operario carga y descarga en la otra con total seguridad. En cuanto finaliza una zona, el cabezal se desplaza de inmediato a la otra: el husillo nunca permanece inactivo esperando el cambio de pieza.4 husillos independientes (2 para taladrado térmico + 2 para roscado por laminación): en lugar de usar un único husillo que taladre y luego cambie de herramienta para roscar (deteniéndose en cada cambio de lote), cada zona dispone de su propio par dedicado de husillos de taladrado y roscado. Es posible ejecutar simultáneamente dos especificaciones distintas de orificio/rosca, una en cada zona, con cero tiempo improductivo de cambio de herramienta.
Resistencia de Roscado: Termoformado Flowdrill Frente a Métodos Alternativos
| Method | Strength & Performance |
|---|---|
| Roscado por conformado térmico (Flowdrill) | 3× el espesor de la pared, resistencia a la tracción muy alta, excelente estabilidad frente a vibraciones; la rosca es integral, no se puede aflojar |
| Tuerca para soldar | Altura completa de tuerca, alta resistencia a la tracción, buena resistencia a vibraciones, pero alto riesgo de deformación térmica |
| Tuerca remachable | Fijación por deformación mecánica, resistencia media a la tracción, estabilidad moderada ante vibraciones; tiende a aflojarse con el tiempo |
| Roscado directo por corte (pared delgada) | 1× el espesor de pared, muy baja resistencia a la tracción, deficiente comportamiento ante vibraciones |
El roscado directo por corte en una pared de 1,5 mm apenas proporciona un hilo de rosca completo. El roscado por fricción térmica en esa misma pared genera entre 4 y 6 mm de longitud roscada útil, en tubos de 0,8 a 6 mm de pared, gracias a que el casquillo forma parte del propio material del tubo, sin riesgo de deformación por soldadura ni aflojamiento por vibraciones.
Caso Real: Fabricante de Estructuras para Equipamiento de Fitness en Vietnam
Cliente: Fabricante líder en Vietnam de equipamiento comercial de fitness: cintas de correr, jaulas de musculación (power racks) y elípticas.
Pieza de Trabajo: Estructuras de tubo cuadrado de acero al carbono, espesores de pared de 1,5 a 3 mm, dos especificaciones de orificio/rosca en la misma línea.
Before: Conventional Process
Taladrado manual → limpieza de virutas → soldadura de tuercas o inserción de tuercas remachables → inspección de calidad, repartido en tres estaciones y con tres operarios cualificados. El cambio entre las dos medidas exigía entre 3 y 5 minutos de ajuste de utillaje cada vez.
Machine Installed: DUOMI Solution
Centro de taladrado y roscado CNC pendular de doble zona y 4 husillos DHM-4030DT.
Resultado: +210% de incremento en producción
| Métrica | Before (Weld Nut) | After (Flow Drill) |
|---|---|---|
| Tiempo / orificio roscado | ~60 s | 15 s |
| Operarios requeridos | 3 especialistas | 1 operario general |
| Tiempo improductivo por cambio de herramienta | 3–5 min por cambio de lote | 0 s |
| Tasa de rechazos / piezas defectuosas | 4.5% | < 0.1% |
| Parámetro | Annual saving (USD) |
|---|---|
| Compra de tuercas para soldar | ~$15,000 |
| Mano de obra de soldadura | ~$22,000 |
| Reducción de reprocesos y mermas | ~$9,000 |
| Tiempo recuperado en cambios de lote | ~$6,000 |
| Ahorro Anual Total | ≈ $52,000 / año |
Aproximadamente la mitad de esta ganancia se debe a la eliminación de la estación de tuercas soldadas/remachables gracias al conformado térmico; la otra mitad proviene de la configuración pendular de doble zona con 4 husillos, que suprime por completo los tiempos de preparación e inactividad entre piezas.
Este caso refleja datos económicos y productivos representativos para este tipo de pieza, material y volumen; la identidad del cliente se omite por acuerdo de confidencialidad. Estaremos encantados de analizar los cálculos detallados o compartir datos verificados una vez probada su pieza específica.
Lo Que Esta Máquina le Ayuda a Ahorrar
Cualquier bastidor o estructura de tubo y chapa que actualmente use tuercas soldadas, tuercas remachables o roscado directo sufre dos problemas idénticos: roscas frágiles propensas a fallos y tiempos muertos durante la preparación entre lotes. Esta máquina resuelve ambos frentes: el proceso térmico elimina la tornillería y los defectos de unión, mientras que la configuración pendular de 4 husillos y dos zonas erradica los tiempos de inactividad. Aplicable a bastidores de fitness, tubos estructurales para automoción, estanterías industriales, conductos HVAC, bandejas portacables y mobiliario metálico modular.
→ Ver especificaciones completas de la DHM-4030DTConsúltenos Sobre su Pieza de Tubo o Perfil Metálico
Envíenos una muestra de su tubo o su plano CAD: realizaremos una prueba de viabilidad gratuita con su material y le entregaremos datos reales de tiempo de ciclo y resistencia a la tracción antes de tomar cualquier decisión de compra.
Indíquenos el diámetro exterior del tubo, espesor de pared, tamaño de rosca, número de especificaciones por lote y volumen mensual: nuestros ingenieros calcularán con exactitud el tiempo de ciclo y el estudio comparativo de ahorros para su producción.
Preguntas Frecuentes (FAQ)
Aspectos técnicos, productivos y comerciales clave resueltos directamente por nuestros ingenieros especialistas.
¿Qué materiales se pueden mecanizar mediante el proceso de taladrado por fricción térmica?
Es apto para la gran mayoría de metales dúctiles, incluyendo acero al carbono, acero inoxidable, aluminio, cobre, latón y acero galvanizado. Resulta extraordinariamente eficiente en tubos de pared delgada (0,8 mm a 6 mm) y chapa metálica, aunque no es aplicable a fundición de hierro ni a aceros para herramientas templados.
¿El diseño pendular de doble zona requiere dos operarios?
No, un solo operario maneja la célula completa. La disposición pendular garantiza producción ininterrumpida: mientras los 4 husillos realizan el taladrado térmico y el roscado por laminación en la Zona A, el operario descarga y fija nuevos tubos en la Zona B con absoluta seguridad. En cuanto la Zona A termina, la máquina conmuta al instante a la Zona B sin tiempo muerto del husillo.
¿Manejamos múltiples especificaciones de orificio/rosca en nuestra línea de fitness, esto reduce la velocidad de producción?
No con la configuración de 4 husillos de la DHM-4030DT. Cada zona incorpora pares dedicados de husillos de taladrado térmico y roscado por laminación. Se pueden procesar simultáneamente dos medidas distintas (por ejemplo, M8 en una zona y M10 en la otra) con cero tiempo muerto por cambio de herramientas.
¿Puedo probar este proceso con nuestros perfiles tubulares antes de comprar?
Sí, de forma 100% gratuita. Solo tiene que enviarnos muestras de sus tubos o los planos CAD con los requerimientos de roscado. Nuestros ingenieros de aplicaciones amarrarán la pieza en utillajes, ejecutarán el taladrado térmico y roscado por deformación, grabarán vídeo sin cortes del mecanizado y le enviarán las piezas terminadas por mensajería urgente para que verifique el par de apriete y la resistencia a la tracción en su planta.
¿Cómo se gestiona la puesta en marcha y el soporte técnico internacional?
Cada máquina CNC DUOMI se envía totalmente ensamblada, calibrada en fábrica y probada con informe de control. Incluimos manuales de operación en inglés, tutoriales en vídeo sobre conexionado y soporte remoto permanente de ingeniería por WhatsApp o videollamada con respuesta en menos de 24 horas. Los repuestos críticos se despachan mediante transporte urgente internacional en 1–3 días laborables.
¿Se puede personalizar la bancada o la carrera para bastidores y tubos extralargos?
Sí. Siguiendo nuestra filosofía de ingeniería —'Diseñamos la Máquina a la Medida de su Proceso de Fabricación'—, fabricamos habitualmente bancadas a medida (carrera en eje X de hasta 6.000 mm), cabezales multihusillo y sistemas de sujeción neumática reforzados específicos para tubos largos de aparatos de fitness y columnas de estanterías.
Máquina CNC de Taladrado por Fricción Flowdrill Pendular de Doble Zona DHM-4030DT — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (20)
| Modelo | Taladradora y Roscadora CNC de Doble Zona por Fricción Térmica DHM-4030DT |
| Carrera de Mecanizado XYZ | X 4000 mm, Y 300 mm, Z 200 mm |
| Velocidad del Husillo | 100 ~ 24.000 rpm (Servocontrolado) |
| Configuración de Husillos | 4 husillos independientes (2 taladrado + 2 roscado, ciclo pendular de doble zona) |
| Cono del Husillo | ER20 |
| Potencia del Husillo | 0,55 ~ 3,0 kW por husillo |
| Desplazamiento Rápido Eje X | 30 ~ 60 m/min |
| Desplazamiento Rápido Eje Y | 25 m/min |
| Desplazamiento Rápido Eje Z | 25 m/min |
| Rango de Diámetro de Taladrado | Ø1 ~ 16 mm |
| Rango de Diámetro de Roscado | M2 ~ M14 |
| Rango de Achaflanado | 1 ~ 20 mm |
| Almacén de Herramientas | 4 husillos dedicados (cero tiempo de cambio de herramienta) |
| Repetibilidad de Posicionamiento | ±0,02 mm |
| Dimensiones de la Mesa | 4000 mm × 280 mm (Doble zona 2000 mm × 2) |
| Modo de Programación | Importación de archivos CAD / programación por ordenador / programación manual |
| Capacidad de Almacenamiento de Programas | Aprox. 10.000 archivos NC |
| Tensión de Funcionamiento | AC 220V / 380V, 50/60 Hz |
| Peso de la Máquina | Aprox. 2.600 kg |
| Espacio Ocupado | 5500 mm × 1500 mm × 1700 mm |
Solicite una Demostración Gratuita de Mecanizado y un Informe de Tiempo de Ciclo
Envíenos las especificaciones y planos de sus tubos. Nuestros ingenieros fijarán su pieza, realizarán en directo el taladrado térmico y roscado por deformación, y le enviarán las muestras terminadas para su validación — 100% Gratis y Sin Compromiso.