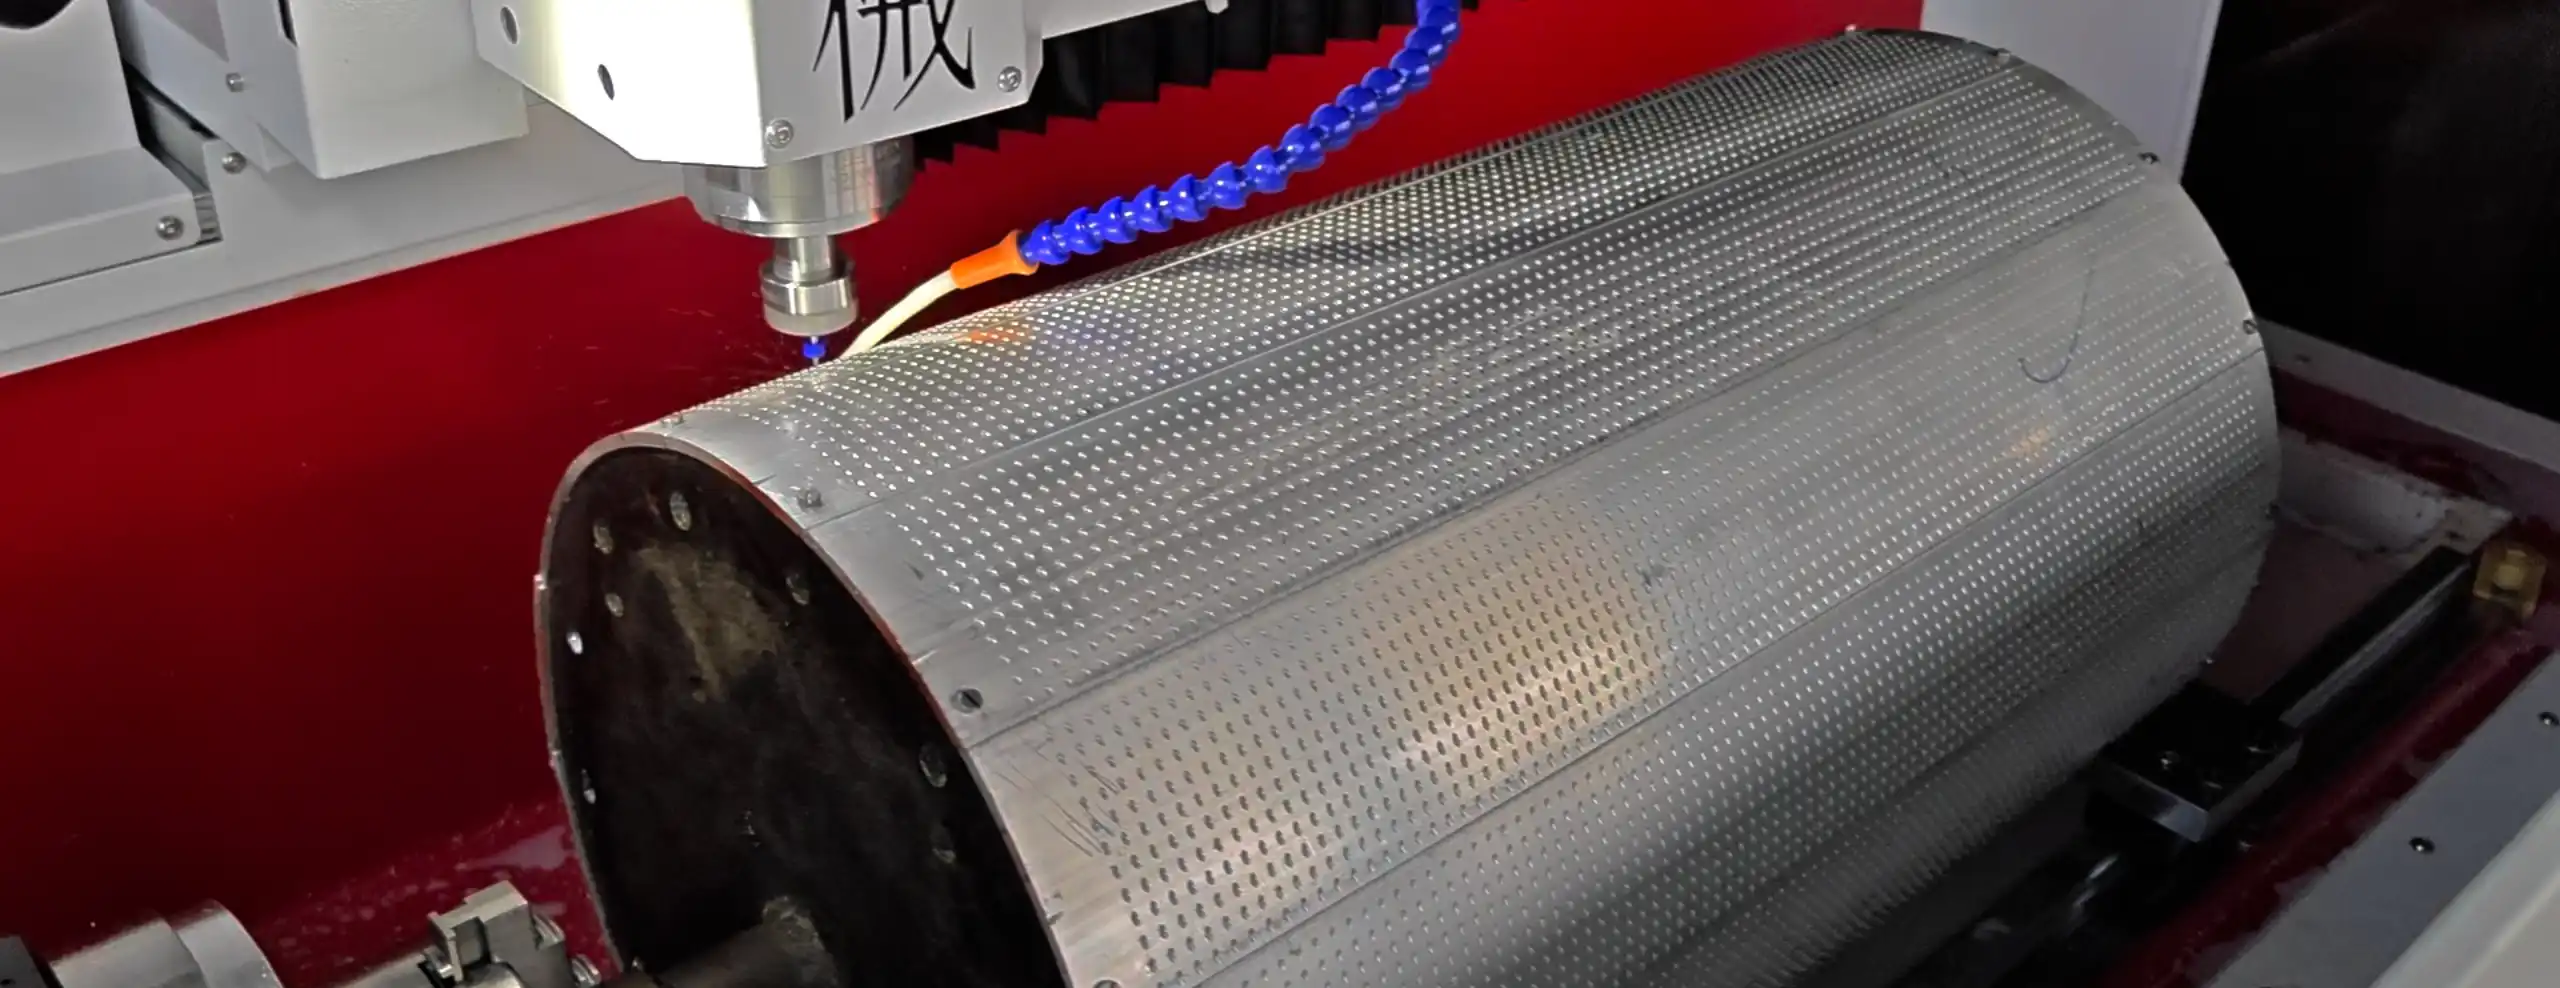
Yüksek Hızlı Tütün İğneli Valsleri İçin Otomatik 4 Eksenli CNC Delme
Yüksek hızlı sigara üretim makinelerinde kullanılan kavisli segmentli iğneli plakalar ve çıtalar (lag) için özel olarak tasarlandı. Boşluksuz harmonik 4. eksen ve otomatik hazır delme çevrimleri ile modifiye edilmiş manuel sütunlu matkapların yerini alarak matkap ucu kırılmasını kökten azaltır ve delik atlama riskini tamamen önler.
Kavisli İğneli Çıtalar İçin 5 Adımda Otomatik Hassas Delme Prosesi
DUOMI DNC-1003D(R1) 4 eksenli işleme merkezinin manuel markalamayı nasıl ortadan kaldırdığını, kavisli yüzeyde matkap ucu kaymasını nasıl önlediğini ve yoğun mikro delik dizilerinde parti kararlılığını nasıl sağladığını inceleyin.
Hızlı Yerleştirme ve Pnömatik Bağlama
Operatör, önceden işlenmiş kavisli taslağı yarıçapa tam uyumlu yatağa yerleştirir. Pnömatik manivelalı bağlama elemanları (toggle clamp), iş parçasını eşit basınçla saniyeler içinde rijit bir şekilde sabitler.
Program Seçimi ve Referans Doğrulama
Operatör, CNC kontrol ünitesinden ilgili parça programını seçer ve Çevrim Başlat (Cycle Start) düğmesine basar. Tezgâh referans koordinatlarını otomatik olarak doğrular.
Yumuşak Girişli Gagalamalı Delik Delme
İş mili programlanan kesme devrine ulaşır. Matkap ucu, eşmerkezliliği sağlamak için kavisli yay yüzeyine kontrollü bir ilk temas yapar, ardından sürekli soğutma ve yağlama ile yüksek hızlı gagalamalı delme çevrimine geçer.
Harmonik 4. Eksen Sürekli İndeksleme
Bir eksenel delik sırası tamamlandığında, boşluksuz harmonik döner eksen kavisli plakayı bir sonraki sıranın tam radyal açısına indeksler. Proses, operatör müdahalesine gerek kalmadan tüm sıralar boyunca tekrarlanır.
Otonom Tamamlama ve Çoklu Tezgâh Yönetimi
Kavisli iğneli plaka; %100 doğrulanmış delik sayısı, temiz çapaksız delik ağızları ve eşit derinlikle tamamlanır. Çevrim tamamen otonom çalıştığından, tek bir operatör birden çok CNC tezgâhını rahatlıkla denetler.
Çevrim süresince yüksek hızlı iş mili, CNC koordinat kontrolörü ve harmonik döner eksen kusursuz bir senkronizasyonla çalışarak yüksek hızlı sigara makinelerine montaja hazır kavisli plakalar üretir.
Operasyonel Dönüşüm: Kavisli İğneli Valsler İçin Otomatik 4 Eksenli CNC Delme
Müşteri: STEWART PINNED PRODUCTS LTD ve iğneli çıta üretimi alanında uzmanlaşmış imalat ortakları
İş Parçası: Yüksek hızlı sigara üretim makinelerinin iğneli valsleri için değiştirilebilir kavisli iğneli plakalar / segmentli iğneli çıtalar (silindirik yay yüzeyinde yoğun mikro delik dizileri).
Eski Yöntem (Mekanik Kertikli Modifiye Manuel Masa Matkapları)
Atölyeler, manuel döner bölme tablalarıyla donatılmış mekanik modifiyeli tezgah matkaplarına bağımlıydı. Operatörler, delik konumlarını manuel olarak cetvelle çizmek ve punta vurmak için talaşsız uzun süreler harcıyordu. Eğimli silindirik yaylara delik delmek, matkabın ciddi şekilde kaymasına, takım aşınmasının hızlanmasına ve deliklerin içinde kırık matkap uçlarının sıkışmasına yol açıyordu. Mekanik sabit açılı indeksleme sıklıkla açısal kaymalara ve delik eksen hatalarına neden oluyor, bu da işlenmiş taslakların hurdaya çıkmasına sebep oluyordu. Sürekli iki elle manuel ilerleme vermek fiziksel yorgunluk yaratarak delik atlamalarına ve parti kalitesinde dalgalanmalara neden oluyordu.
DUOMI Entegre Çözümü: DNC-1003D(R1) 4 Eksenli Hassas CNC Delme Tezgâhı
Boşluksuz harmonik döner 4. eksen (360° sürekli), yüksek hızlı hassas iş mili (24.000 dev/dak'ya kadar), pnömatik yuva tipi bağlama fikstürleri ve otomatik gagalamalı delme çevrimleriyle donatılmış özel DUOMI DNC-1003D(R1) 4 Eksenli CNC Delme Tezgâhı.

Operasyonel Karşılaştırma: Modifiye Manuel Tezgah Matkabı ve DUOMI DNC-1003D(R1)
| Metrik | Eski Manuel Masa Matkabı | DUOMI DNC-1003D(R1) 4 Eksenli CNC |
|---|---|---|
| İşleme Öncesi Hazırlık | Manuel markalama ve punta ile nokta vurma (uzun hazırlık süresi) | Doğrudan CNC program koordinatları ve hızlı pnömatik bağlama |
| Döner İndeksleme Hassasiyeti | Mekanik sabit açılı stoperler; açısal kayma parça ıskartasına neden oluyordu | Açı saniyesi hassasiyetinde konumlandırma sağlayan boşluksuz harmonik 4. döner eksen |
| Delik Adımı (Hatve) Tekrarlanabilirliği | Göz kararı hizalama ve birikimli manuel kaymalar | ±0,02 mm CNC servo konumlandırma kararlılığı |
| Kavisli Yüzeyde Delme Kararlılığı | Eğimli yay yüzeyinde matkap ucu kayması; sık takım aşınması | Optimize edilmiş kesme parametreleri ve otomatik yumuşak girişli gagalama |
| Takım Kırılması ve Tıkanan Delikler | Delik içinde sıkışan kırık matkap uçları; parçaların hurdaya çıkması | Kontrollü ilerleme ve talaş tahliyesi sayesinde kırılan takım sayısında radikal düşüş |
| Delik Sayısı Doğrulama | Manuel gözle sayım; sıklıkla atlanan veya eksik kalan delikler | Otomatik G kodu çevrimi; sıfır eksik delik, %100 parti tutarlılığı |
| İşçilik ve Ustalık Bağımlılığı | İki elle sürekli fiziksel ilerleme verme; yüksek tecrübe bağımlılığı | Otomatik çevrim; düşük operatör giriş eşiği; 1 operatör birden çok CNC yönetir |
| Parça Verimliliği ve Esneklik | İndeksleme hataları sebebiyle yüksek ıskarta; rijit ve hantal mekanik aparatlar | Belirgin şekilde artan randıman; Ar-Ge ve seri üretim için çevik dijital kurulum |
Müşteri Yatırım Getirisi (ROI): Daha Fazla Çıktı. Daha Az Operasyon. Parça Başına Daha Düşük Maliyet. Üreticiler, manuel matkapları DUOMI 4 eksenli harmonik CNC otomasyonu ile değiştirerek manuel markalamayı tamamen ortadan kaldırır, takım kırılmasını ve parça ıskartasını minimuma indirir, tütün hatlarına yabancı iğne karışma riskini bertaraf eder ve tek kişilik yorucu manuel işlemlerden çoklu tezgâh yönetilen otomatik hücre verimliliğine geçiş yapar.
Veriler, kavisli iğneli çıtalar ve boru delme uygulamaları için doğrulanmış atölye çalışma sonuçlarını yansıtmaktadır. Gerçek çevrim süreleri ve takım ömrü segment yarıçapına, delik sayısına, delik çapına ve alaşım özelliklerine göre değişiklik gösterebilir.
Yüksek Yoğunluklu Mikro Delikli Kavisli Plaka Delme İçin Üretildi
Standart manuel matkaplar ve geleneksel 3 eksenli makineler, silindirik yay profillerindeki yoğun delik matrislerinde yetersiz kalır. DNC-1003D(R1), çok yüzeyli ve kavisli profil delme operasyonları için özel olarak mühendisliklendirilmiştir.
Boşluksuz Harmonik 4. Eksen
Hassas harmonik tahrik sistemi, açı saniyesi mertebesinde dönüş hassasiyeti ve pürüzsüz sürekli hareket sunarak her bir iğne deliği sırasının kavisli yüzeye tam dik olmasını garanti eder.
Yüksek Hızlı Hassas İş Mili
24.000 dev/dak'ya kadar ayarlanabilir devirli hassas iş mili, küçük çaplı yekpare karbür matkaplar için gereken optimum kesme hızını sağlayarak temiz ve çapaksız delikler açar.
Otomatik Kavisli Yüzey Gagalama Çevrimleri
Önceden programlanmış hazır gagalama çevrimleri, eğimli kavis yüzeyinde matkap ucu kaymasını önlemek için kontrollü takım girişi sağlar ve ardından hızlı talaş tahliyesi için yüksek hızlı gagalamaya geçer.
Pnömatik Parça Yuvalama Fikstürleri
Yarıçapa özel üretilmiş yuva tipi yataklar ve pnömatik bağlama elemanları, kavisli taslakları deforme etmeden rijit şekilde sabitler; farklı tambur çapları arasında hızlı geçiş olanağı sunar.
Doğrudan Dijital CAD/CAM Çağırma
Tüm delik matrisi koordinatları, ±0,02 mm tekrarlanabilirlikle doğrudan CNC G kodundan yürütülür; yorucu manuel markalama ve nokta vurma gereksinimini tamamen ortadan kaldırır.
1 Operatörle Çoklu Tezgâh Verimliliği
Tek tuşla otonom çevrim yürütme özelliği, manuel ilerlemenin getirdiği fiziksel yorgunluğu ortadan kaldırarak tek bir operatörün aynı anda birden fazla CNC ünitesini denetlemesini sağlar.
Sıkça Sorulan Sorular (SSS)
Tütün makineleri parça üreticileri için pratik mühendislik, kalite ve operasyonel rehber.
Kavisli iğneli plakalardaki delik adımı (hatve) hassasiyeti sigara kalitesi açısından neden bu kadar kritiktir?
Yüksek hızlı sigara üretim makinelerinde iğneli vals, tütün liflerini tarayarak sürekli ve homojen bir tütün çubuğu haline getirir. Delik hatvesi kayarsa veya delikler kavisin dik ekseninden saparsa, çelik iğneler eğri ya da gevşek monte edilir. Bu da tütünün düzensiz beslenmesine ve sigara gramajında dalgalanmalara yol açar. Kusursuz delik hassasiyeti, eşit tütün tarama performansı ve yüksek hızda kararlı besleme sağlar.
DUOMI 4 eksenli tezgâh, kırılan çelik iğnelerin tütüne karışması riskini nasıl önler?
İğne aralıkları düzensiz olduğunda, yüksek hızlı dönüş sırasında bazı iğnelere aşırı dinamik yük biner ve bu durum metal yorulması kaynaklı kırılmalara yol açar. DUOMI tezgâhı, ±0,02 mm hatve tekrarlanabilirliği ve tam dik delik ekseni sağlayarak tarama yükünün tüm iğnelere eşit dağılmasını temin eder; böylece iğne gevşemesini ve yorulma kırılmalarını önler.
Tezgâh, kavisli yüzeylerde takım kırılmasını ve delik tıkanmasını nasıl ortadan kaldırır?
Eğimli bir yay yüzeyine delik delmek normalde matkap ucunun kaymasına ve esneyerek kırılmasına neden olur. DUOMI'nin CNC kontrolörü, mükemmel eşmerkezlilik elde etmek için kontrollü ilk giriş ilerlemesine sahip özel gagalama çevrimleri kullanır; ardından optimize edilmiş yüksek hızlı geri çekilmelerle talaşları ısı birikmeden anında dışarı tahliye eder.
DNC-1003D(R1) hem prototip numuneler hem de seri yedek parça üretimi için uygun mudur?
Evet. Delik matrisi koordinatları tamamen CNC yazılım programlarıyla yönetildiğinden, delik adımı, sıra aralığı veya delik sayısını değiştirmek için sadece ilgili G kodu programını seçmek veya düzenlemek yeterlidir. Bu sayede hızlı Ar-Ge prototiplemesi ile yüksek adetli seri yedek parça üretimi arasında kesintisiz ve zahmetsiz geçiş yapılabilir.
Bu tezgâh bir operatörün birden fazla makineyi yönetmesini nasıl mümkün kılar?
Her bir delik için iki elle sürekli operatör müdahalesi gerektiren manuel tezgâh matkaplarının aksine, DUOMI DNC-1003D(R1) başlatıldıktan sonra tüm delme çevrimini otonom olarak tamamlar. Operatör yalnızca iş parçasını bağlayıp başlat düğmesine basar ve işlem sürerken diğer komşu tezgâhları yönetmekte serbesttir.
DNC-1003D(R1) 4 Eksenli Yüksek Hızlı CNC Delme Tezgâhı — Teknik Özellikler
Teknik Özelliklerin Tamamını Görmek İçin Tıklayın (18)
| Tezgâh Modeli | DNC-1003D(R1) 4 Eksenli CNC Delme Tezgâhı |
| İşleme Kabiliyetleri | Yüksek Hızlı Mikro Delik Delme, Rijit Kılavuz Çekme, Sürekli Döner İndeksleme |
| İşleme Kursu (X*Z*A) | X: 1.000 mm, Z: 200 mm, A: 360° Sürekli Döner Eksen |
| Döner 4. Eksen Mekanizması | Boşluksuz Harmonik Dişli Sistemine Sahip Hassas 360° Sürekli Döner Eksen |
| İş Mili Devir Aralığı | 1.500 – 24.000 dev/dak (Yüksek Frekanslı İnverter ile Ayarlanabilir) |
| İş Mili Konik Yuvası | ER20 Yüksek Hassasiyetli Pens (Düşük Dinamik Salgı) |
| İş Mili Motor Gücü | 0,55 kW – 3,0 kW Yüksek Torklu Servo İş Mili |
| Boşta Hızlı İlerleme Hızları | X: 30–60 m/dak, Y: 25 m/dak, Z: 25 m/dak |
| Delme Çapı Aralığı | Ø1,0 mm – Ø20,0 mm |
| Kılavuz Çekme Çapı Aralığı | M2 – M14 |
| Döner Bağlama Kapasitesi | Ø10 mm – Ø200 mm (Kavisli İğneli Çıtalar İçin Özelleştirilebilir) |
| Tekrarlanabilir Konumlandırma Hassasiyeti | ±0,02 mm |
| Takım Değiştirme Sistemi | Hızlı Pensli Manuel Takım Değiştirme / Hızlı Kilitli Takım Tutucu |
| Programlama Modu | Doğrudan CAD Dosyası Yükleme / Bilgisayarla Programlama / Manuel Veri Girişi |
| Program Hafıza Kapasitesi | Yaklaşık 10.000 Program Hafızası |
| Çalışma Gerilimi | AC 220V / 50Hz (Uluslararası Şebekelere Uygun Özelleştirilebilir) |
| Tezgâh Ölçüleri ve Ağırlığı | 2.200 × 1.500 × 1.700 mm | Yaklaşık 1.000 kg |
| Güvenlik ve Kalite Standardı | CE Sertifikalı Makine Direktifi, Tam Korumalı Metal Muhafaza Kabini |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.