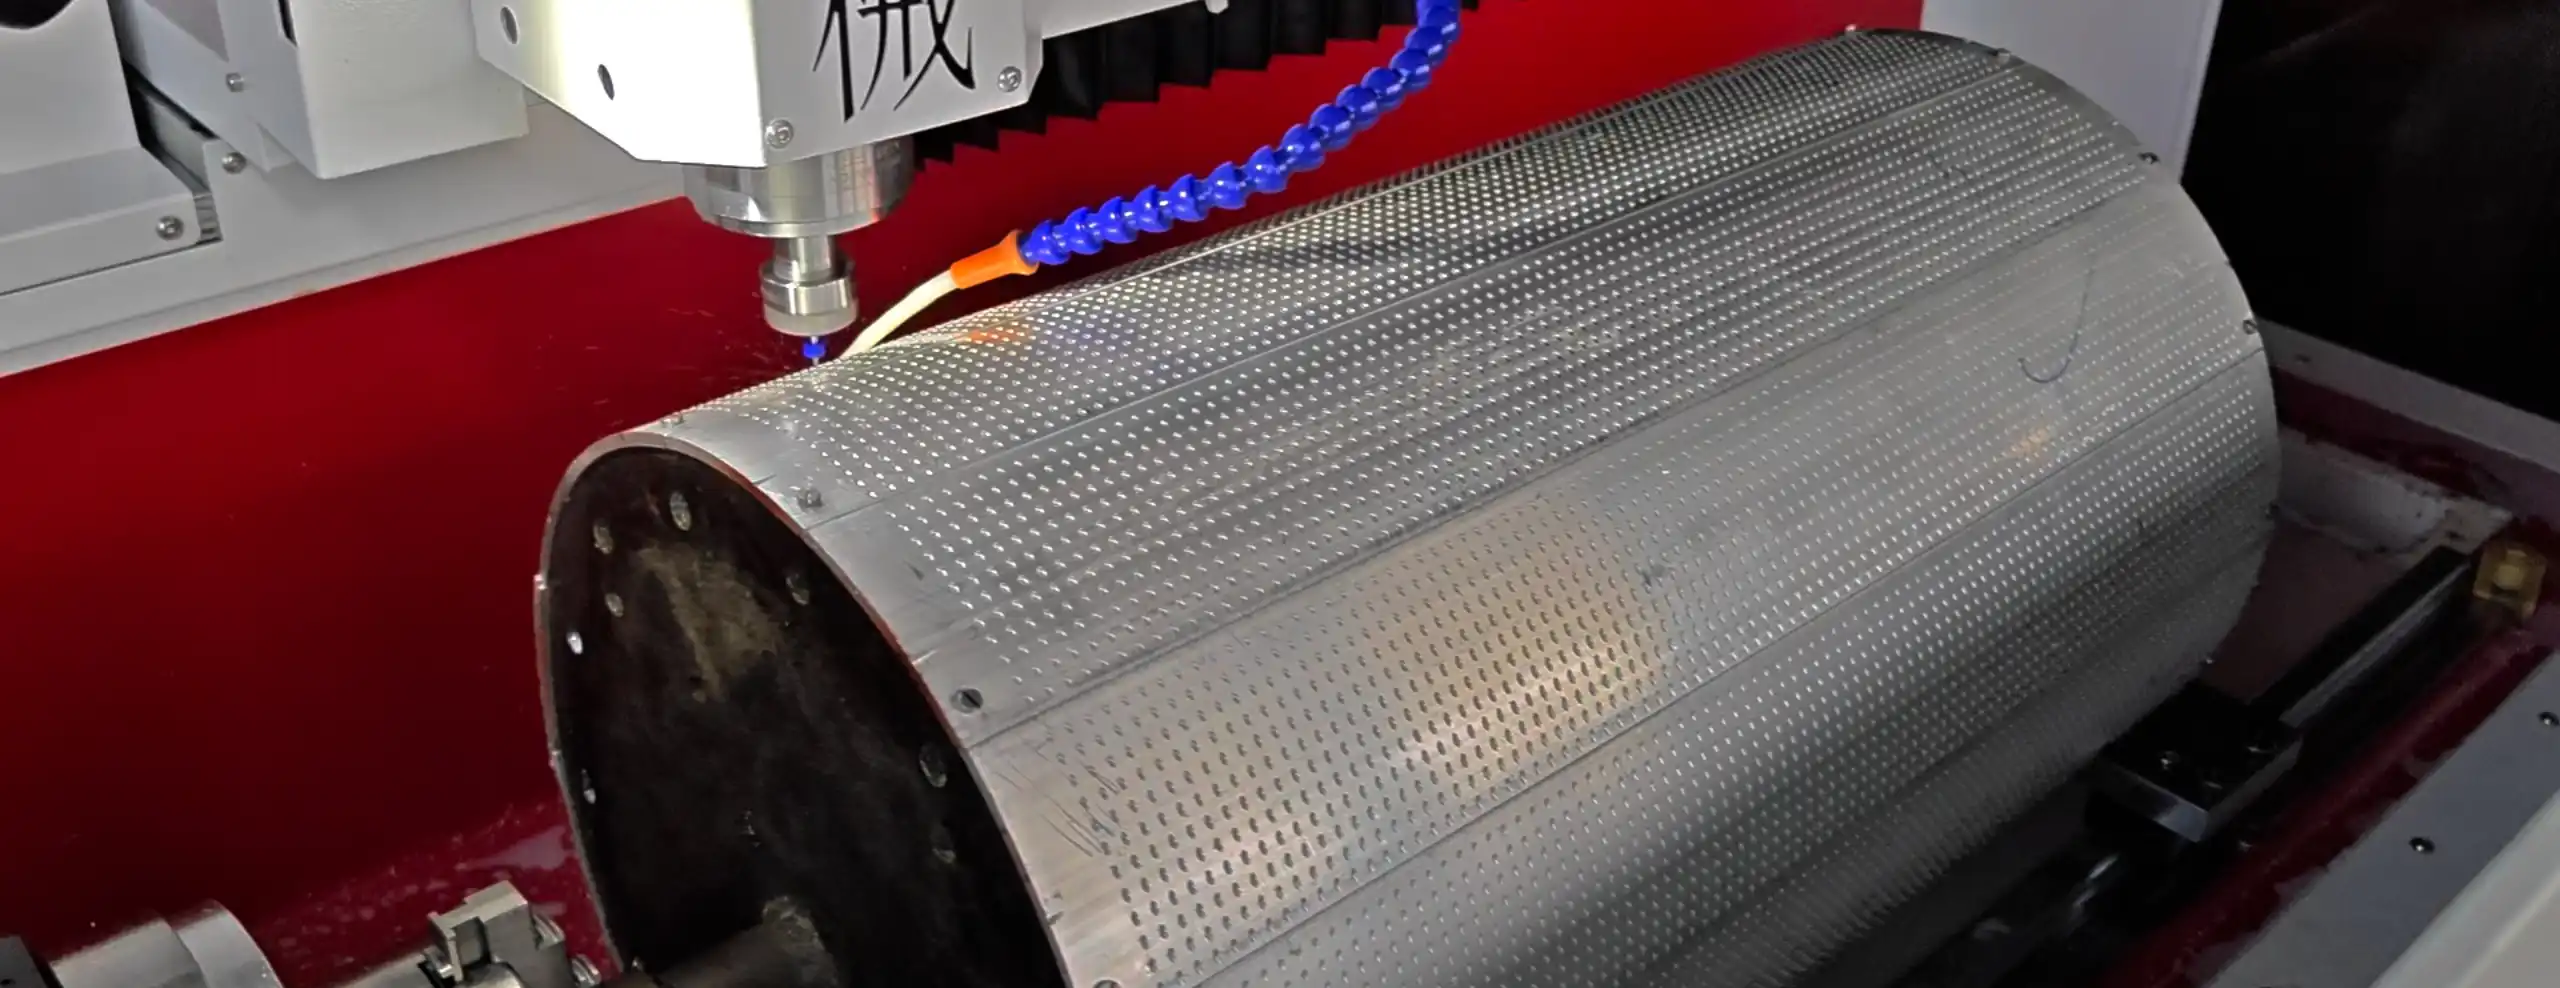
Taladrado CNC Automatizado de 4 Ejes para Rodillos de Púas de Alta Velocidad en la Industria del Tabaco
Diseñado para placas curvadas y segmentos de púas utilizados en maquinaria de cigarrillos de alta velocidad. Sustituye los taladros de columna manuales modificados mediante un 4º eje rotativo armónico sin holgura y ciclos fijos automatizados, reduciendo drásticamente la rotura de brocas y evitando agujeros omitidos.
El Proceso Automatizado en 5 Pasos para Taladrado de Precisión en Segmentos de Púas Curvos
Cómo el centro de 4 ejes DUOMI DNC-1003D(R1) elimina el trazado manual, previene la desviación de la broca en superficies curvas y garantiza consistencia de lote en matrices densas de microorificios.
Posicionado Rápido y Amarre Neumático
El operario coloca la pieza bruta curva premecanizada en la cuna adaptada a su radio. Las mordazas neumáticas bloquean la pieza rígidamente en segundos con una presión homogénea.
Selección de Programa y Verificación del Origen
El operario selecciona el programa de la pieza en la interfaz CNC y pulsa Inicio de Ciclo. La máquina verifica automáticamente las coordenadas de origen.
Taladrado con Descarga de Viruta y Entrada Controlada
El husillo acelera a la velocidad de corte programada. La broca realiza un contacto inicial controlado sobre la superficie cilíndrica curva para asegurar la concentricidad, pasando luego a un taladrado intermitente (peck drilling) de alta velocidad con lubricación continua.
División Continua con 4º Eje Armónico
Al completar una hilera axial de taladros, el eje rotativo armónico sin holgura indexa la placa curva al ángulo radial exacto de la siguiente fila. El proceso se repite en todas las hileras sin intervención del operario.
Finalización Autónoma y Operación Multimáquina
La placa de púas curva queda terminada con un recuento de taladros 100% verificado, aristas limpias sin rebabas y profundidad homogénea. Al ser un ciclo totalmente autónomo, un solo operario supervisa varias máquinas CNC.
Durante el ciclo, el husillo de alta velocidad, el control numérico por coordenadas y el eje rotativo armónico se sincronizan a la perfección, produciendo placas curvas listas para el ensamblaje de agujas en maquinaria de cigarrillos de alta velocidad.
Transformación Operativa: Taladrado CNC Automatizado de 4 Ejes para Rodillos de Púas Curvos
Cliente: STEWART PINNED PRODUCTS LTD y fabricantes asociados especializados en segmentos de púas
Pieza de Trabajo: Placas de púas curvas intercambiables / segmentos de púas para rodillos desmenuzadores y dosificadores de máquinas de cigarrillos de alta velocidad (matrices densas de microorificios sobre superficies de arco cilíndrico).
Metodología Anterior (Taladros de Columna Manuales Modificados con Divisores Mecánicos)
Los talleres dependían de taladros de banco manuales adaptados con platos divisores mecánicos. Los operarios perdían un valioso tiempo no productivo trazando líneas de cuadrícula y marcando a punzón cada centro de taladrado. Al taladrar sobre superficies de arco cilíndrico inclinadas, la broca sufría fuertes desviaciones, un desgaste prematuro y roturas frecuentes de brocas que quedaban atascadas en las piezas. El indexado mecánico mediante topes fijos provocaba desviaciones angulares y orientaciones erróneas, obligando a desechar piezas terminadas. La operación manual continua a dos manos causaba fatiga física, derivando en agujeros omitidos y una deficiente repetibilidad entre lotes.
Solución Integrada DUOMI: Centro de Taladrado CNC de Precisión de 4 Ejes DNC-1003D(R1)
Centro de taladrado CNC de 4 ejes DUOMI DNC-1003D(R1) dedicado, equipado con 4º eje rotativo armónico sin holgura (rotación continua de 360°), husillo de precisión de alta velocidad (hasta 24.000 RPM), dispositivos de amarre neumático y ciclos fijos optimizados de taladrado intermitente.

Comparativa Operativa: Taladro Manual de Columna Modificado vs. DUOMI DNC-1003D(R1)
| Métrica | Taladro Manual de Columna Tradicional | CNC de 4 Ejes DUOMI DNC-1003D(R1) |
|---|---|---|
| Preparación Previa al Mecanizado | Trazado manual con gramil y punzonado (prolongado tiempo de ajuste) | Coordenadas directas por programa CNC y amarre neumático instantáneo |
| Precisión del Indexado Rotativo | Divisores mecánicos por enclavamiento; desvíos angulares provocaban piezas desechadas | 4º eje rotativo armónico sin holgura con posicionamiento exacto en segundos de arco |
| Repetibilidad del Paso entre Agujeros | Alineación visual manual con error acumulativo | Consistencia de servoposicionamiento CNC de ±0,02 mm |
| Estabilidad de Taladrado en Superficie Curva | Fuerte desviación de la broca en cara curva inclinada; desgaste acelerado de herramienta | Parámetros de corte optimizados y ciclo de entrada suave automatizado |
| Rotura de Herramientas y Agujeros Obstruidos | Frecuentes brocas rotas incrustadas en los orificios; piezas completas al desecho | Avance controlado y excelente evacuación de virutas; drástica reducción de roturas |
| Control del Recuento de Agujeros | Conteo visual manual; frecuentes agujeros saltados u omitidos | Ciclo fijo automático en código G; cero orificios omitidos, 100% de consistencia |
| Carga de Trabajo y Dependencia del Operario | Alimentación manual continua con ambas manos; alta dependencia de la pericia del operario | Ciclo totalmente automático; fácil manejo; 1 operario atiende varios centros CNC |
| Rendimiento de Piezas Buenas y Flexibilidad | Alto descarte por fallos de indexado; utillajes mecánicos rígidos | Rendimiento óptimo de piezas conformes; programación digital ágil para prototipos y series |
ROI para el Cliente: Mayor Rendimiento. Menos Operaciones. Menor Coste por Pieza. Al sustituir los taladros manuales por la automatización CNC de 4 ejes armónicos de DUOMI, los fabricantes eliminan el trazado manual, reducen al mínimo la rotura de herramientas y el desecho de material, evitan el riesgo de desprendimiento de agujas en las líneas de envasado de tabaco y pasan de un proceso manual intensivo a celdas automatizadas multimáquina de alta productividad.
Los datos reflejan resultados operativos reales verificados en taller para el taladrado de segmentos de púas y componentes tubulares. Los tiempos de ciclo y la vida útil de la herramienta dependen del radio del segmento, el número de orificios, su diámetro y la aleación mecanizada.
Diseñado para el Taladrado de Matrices Densas de Microorificios en Placas Curvas
Los taladros manuales convencionales y las fresadoras de 3 ejes estándar presentan serias dificultades ante matrices densas en perfiles de arco cilíndrico. El modelo DNC-1003D(R1) está especialmente concebido para el taladrado de caras múltiples y perfiles curvados.
4º Eje Armónico con Cero Holgura
El reductor armónico de alta precisión ofrece una exactitud rotacional en segundos de arco y un movimiento continuo uniforme, garantizando que cada hilera de agujeros mantenga una estricta perpendicularidad respecto a la superficie curva.
Husillo de Precisión de Alta Velocidad
Husillo de mecanizado de precisión con velocidad variable de hasta 24.000 RPM, proporcionando la velocidad de corte idónea para brocas de metal duro integral de diámetro reducido y generando orificios limpios sin rebabas.
Ciclos Automatizados de Taladrado en Superficie Curva
Las rutinas de taladrado intermitente programadas aseguran una entrada controlada en la cara curva inclinada para suprimir la flexión de la broca, acelerando a continuación la evacuación rápida de viruta.
Dispositivos Neumáticos Adaptados al Perfil
Cunas de asiento rectificadas según el radio de curvatura con amarre neumático garantizan una sujeción firme sin deformar la pieza, agilizando el cambio entre diferentes diámetros de tambor.
Carga Directa Digital desde CAD/CAM
Las coordenadas de la matriz de taladros se ejecutan directamente desde el código G del CNC con una repetibilidad de ±0,02 mm, eliminando cualquier necesidad de trazado manual o graneteado previo.
Productividad Multimáquina con 1 Solo Operario
La ejecución autónoma del ciclo mediante un solo botón suprime el esfuerzo físico de la alimentación manual, permitiendo que un único trabajador supervise varias máquinas CNC simultáneamente.
Preguntas Frecuentes (FAQ)
Criterios técnicos, calidad y soluciones operativas para fabricantes de componentes de maquinaria para la industria del tabaco.
¿Por qué es tan crítica la precisión del paso entre agujeros en las placas de púas para la calidad del cigarrillo?
En la maquinaria de elaboración de cigarrillos a alta velocidad, el rodillo de púas peina y dosifica las hebras de tabaco para formar un flujo cilíndrico homogéneo. Si el paso entre orificios varía o los taladros se desvían del vector perpendicular al arco, las agujas de acero quedan inclinadas o mal asentadas, generando una alimentación irregular y fluctuaciones de peso en los cigarrillos. Mantener la precisión en el paso asegura un peinado uniforme y una alimentación fluida a altas velocidades.
¿Cómo evita la máquina de 4 ejes DUOMI la rotura y desprendimiento de agujas dentro del tabaco?
Si el paso de los orificios es irregular, las agujas individuales soportan esfuerzos dinámicos desiguales durante la rotación rápida, provocando fallos por fatiga y desprendimientos. Al asegurar una repetibilidad de paso de ±0,02 mm y un taladrado rigurosamente perpendicular, el equipo DUOMI reparte las cargas de peinado de forma homogénea en todas las agujas, eliminando holguras y roturas por fatiga de material.
¿Cómo elimina la máquina la rotura de brocas y la obstrucción de agujeros en superficies curvas?
Taladrar en una cara curva inclinada provoca habitualmente flexión y rotura de la punta de la herramienta. El control CNC de DUOMI ejecuta rutinas de taladrado intermitente (peck drilling) con un avance inicial reducido para fijar la concentricidad, seguido de retrocesos rápidos optimizados que expulsan las virutas de inmediato antes de que se acumule calor.
¿Puede la DNC-1003D(R1) trabajar tanto en prototipos como en series de repuestos a gran escala?
Sí. Dado que las coordenadas de la matriz de taladrado se gestionan íntegramente por software CNC, modificar el paso de orificios, la separación entre filas o la cantidad de taladros solo requiere seleccionar o editar el programa en código G. Esto permite pasar del desarrollo de prototipos en I+D a la fabricación masiva de repuestos sin reajustes mecánicos complejos.
¿Cómo permite esta máquina que un solo operario controle múltiples centros de mecanizado?
A diferencia de los taladros de banco manuales, que demandan la atención constante a dos manos del operario para cada taladro individual, la DUOMI DNC-1003D(R1) efectúa el ciclo completo de forma 100% autónoma una vez accionado el pulsador de inicio. El operario se limita a cargar la pieza, pulsar el botón y queda disponible para atender otras máquinas adyacentes.
Taladradora CNC de Alta Velocidad y 4 Ejes DNC-1003D(R1) — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (18)
| Modelo de Máquina | Taladradora CNC de 4 Ejes DNC-1003D(R1) |
| Capacidades de Mecanizado | Taladrado de microorificios a alta velocidad, roscado rígido, división rotativa continua |
| Recorrido de Mecanizado (X*Z*A) | X: 1.000 mm, Z: 200 mm, A: Rotación continua de 360° |
| Mecanismo del 4º Eje Rotativo | Eje rotativo continuo de 360° de precisión con reductor armónico sin holgura |
| Rango de Velocidad del Husillo | 1.500 – 24.000 RPM (Variador de alta frecuencia regulable) |
| Cono del Husillo | Pinza de alta precisión ER20 (bajo descentramiento dinámico / runout) |
| Potencia del Motor del Husillo | Servohusillo de alto par de 0,55 kW – 3,0 kW |
| Velocidad de Desplazamiento Rápido | X: 30–60 m/min, Y: 25 m/min, Z: 25 m/min |
| Rango de Diámetro de Taladrado | Ø1,0 mm – Ø20,0 mm |
| Rango de Diámetro de Roscado | M2 – M14 |
| Capacidad de Sujeción Rotativa | Ø10 mm – Ø200 mm (personalizable para placas y segmentos de púas) |
| Repetibilidad de Posicionamiento | ±0,02 mm |
| Sistema de Cambio de Herramienta | Cambio manual rápido por pinza / portafresas de sujeción rápida |
| Modo de Programación | Importación directa de archivos CAD / programación por PC / entrada manual |
| Capacidad de Memoria de Programas | Aprox. 10.000 programas en memoria |
| Tensión de Alimentación | AC 220V / 50Hz (configurable para redes industriales internacionales) |
| Dimensiones y Peso de la Máquina | 2.200 × 1.500 × 1.700 mm | Aprox. 1.000 kg |
| Normas de Seguridad y Calidad | Certificado CE bajo Directiva de Máquinas, cerramiento metálico integral con protecciones |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.