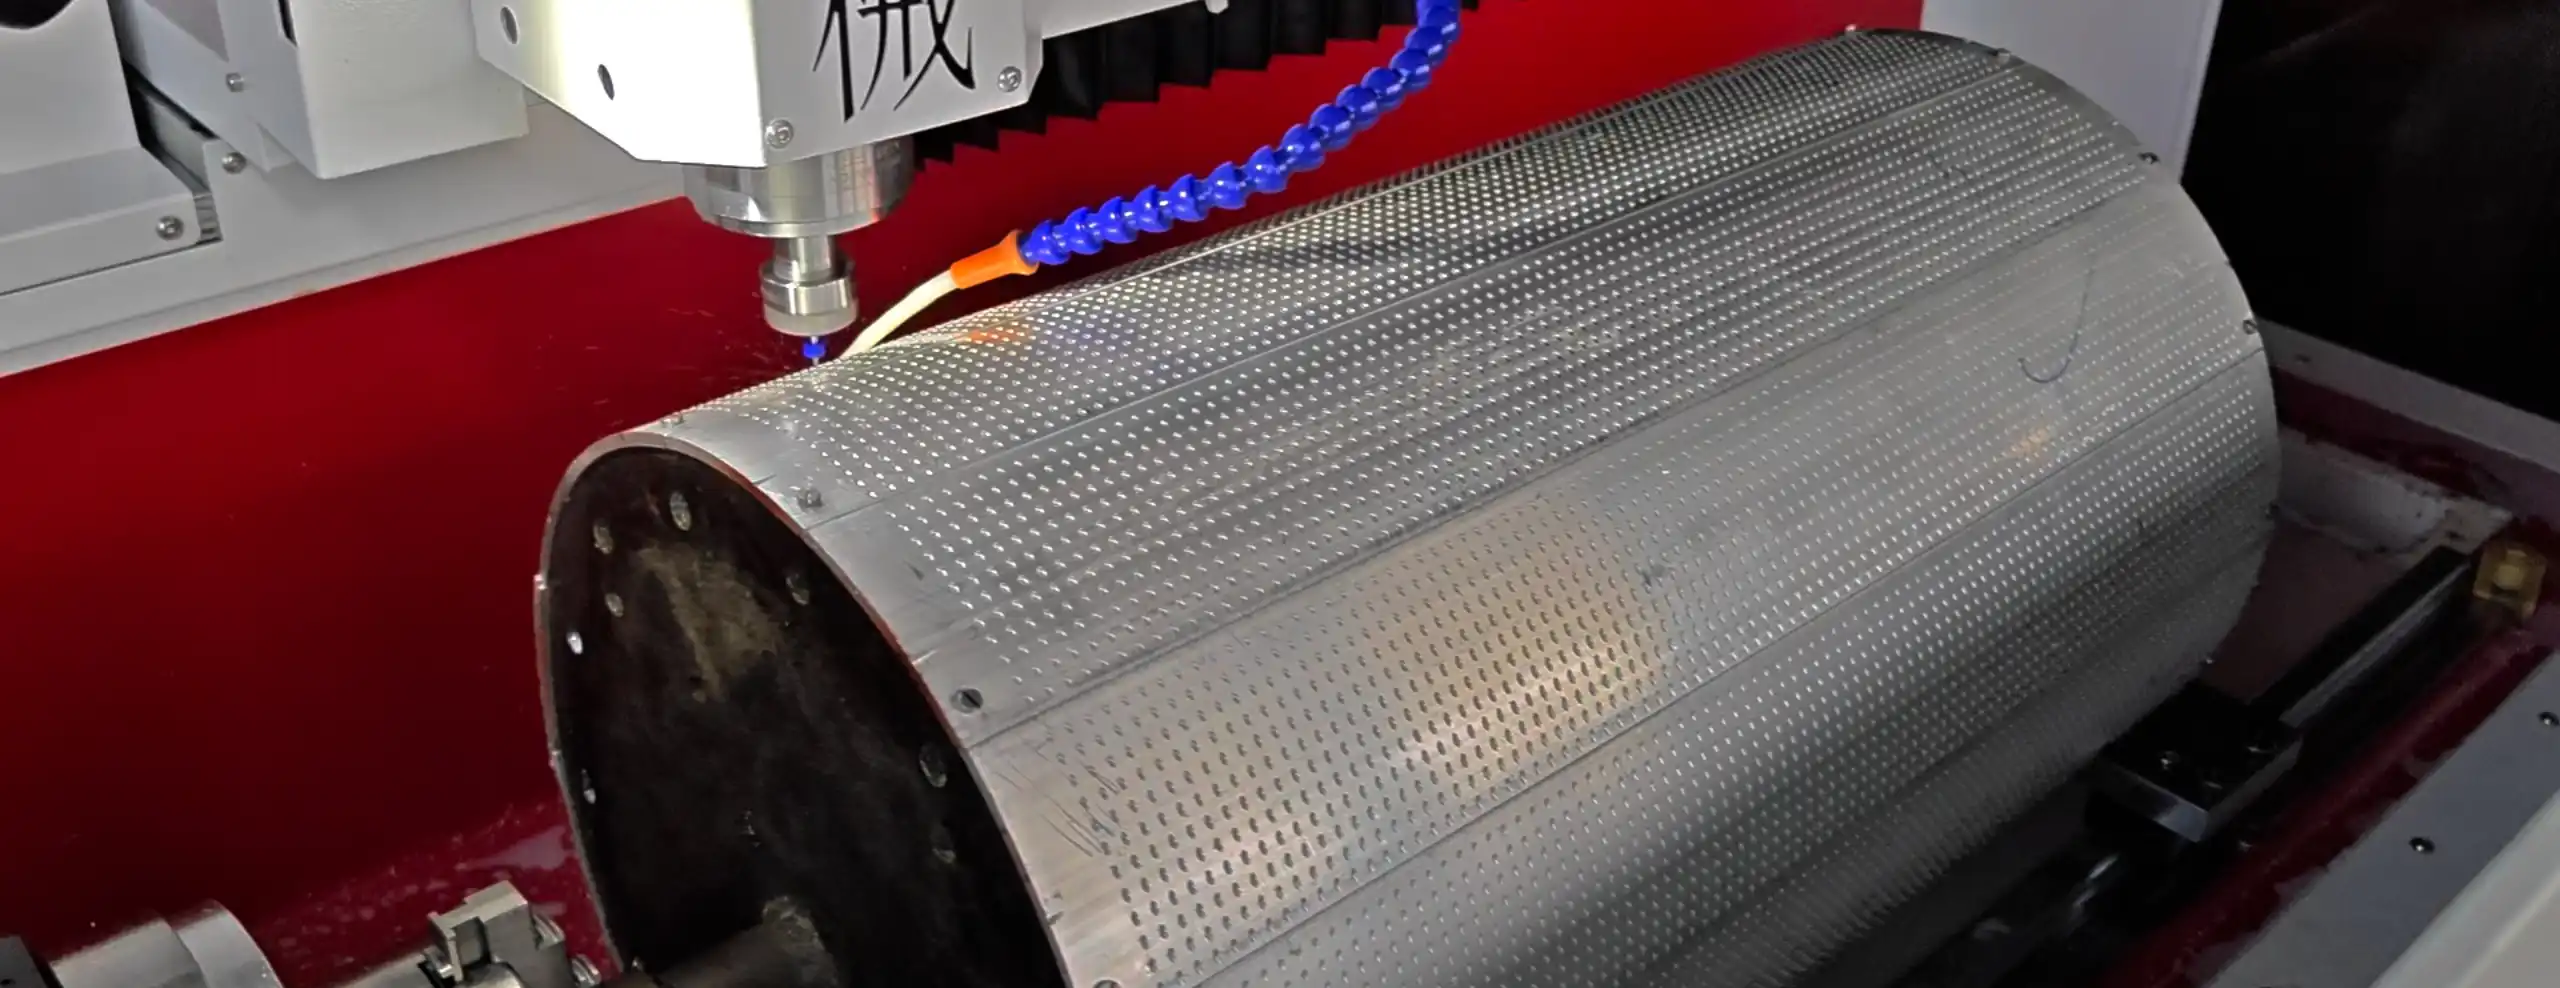
Furação CNC Automatizada de 4 Eixos para Cilindros Agulhados de Alta Velocidade para Tabaco
Engenharia desenvolvida para réguas e placas agulhadas curvas segmentadas utilizadas em máquinas de cigarros de alta velocidade. Substitui furadeiras manuais de bancada adaptadas por um 4º eixo rotativo harmônico com folga zero e ciclos fixos automatizados, reduzindo drasticamente a quebra de brocas e eliminando falhas de furos omitidos.
O Processo de Furação de Precisão em 5 Etapas para Réguas Agulhadas Curvas
Como o centro de furação 4 eixos DUOMI DNC-1003D(R1) elimina a marcação manual, previne o desvio da broca em superfícies curvas e assegura repetibilidade de lote em matrizes densas de microfuros.
Acomodação Rápida no Berço e Fixação Pneumática
O operador posiciona o blank curvo pré-usinado no berço calibrado conforme o raio da peça. Grampos pneumáticos de ação rápida travam o componente rigidamente em segundos com pressão uniforme.
Seleção do Programa e Verificação de Origem
O operador seleciona o programa da peça na interface CNC e pressiona o Início de Ciclo. O sistema valida automaticamente as coordenadas do ponto zero de usinagem.
Furação Intermitente (Peck Drilling) com Entrada Suave
O eixo-árvore atinge a rotação de corte programada. A broca realiza uma aproximação e contato inicial suave sobre a face cilíndrica inclinada para garantir concentricidade, transitando para ciclos de pica-pau em alta velocidade com refrigeração contínua.
Indexação Contínua via 4º Eixo Harmônico
Ao finalizar uma fileira axial de furos, o eixo rotativo harmônico com folga zero indexa a placa curva exatamente para o ângulo radial da fileira subsequente. O ciclo se repete por todas as fileiras sem intervenção do operador.
Conclusão Autônoma e Operação Celular Multimáquina
A placa agulhada curva é concluída com 100% da contagem de furos verificada, arestas limpas sem rebarbas e profundidade perfeitamente uniforme. Com o ciclo totalmente autônomo, um único operador supervisiona várias máquinas CNC.
Durante todo o ciclo, o spindle de alta rotação, o controle de coordenadas CNC e o eixo rotativo harmônico operam em perfeita sincronia, gerando placas curvas prontas para a inserção das agulhas em máquinas de fabricação de cigarros de alta cadência.
Transformação Operacional: Furação CNC Automatizada de 4 Eixos para Cilindros Agulhados Curvos
Cliente: STEWART PINNED PRODUCTS LTD e parceiros especializados em réguas e cilindros agulhados
Peça: Placas curvas agulhadas substituíveis / réguas agulhadas segmentadas para cilindros de máquinas de cigarros de alta velocidade (matrizes densas de microfuros em superfícies cilíndricas curvas).
Metodologia Tradicional (Furadeiras Manuais de Bancada com Divisores Mecânicos)
As oficinas dependiam de furadeiras de bancada modificadas mecanicamente com placas divisoras manuais. Os operadores perdiam grande parte do tempo produtivo traçando linhas de grade com riscador e marcando posições com punção manual. Ao furar faces cilíndricas inclinadas, ocorria intenso desvio da broca, desgaste acelerado da ferramenta e quebra frequente de brocas, que ficavam presas dentro dos furos. A indexação angular mecânica frequentemente sofria folgas e desvios, resultando na perda de peças prontas. Além disso, a alimentação manual contínua causava fadiga muscular, levando a furos esquecidos e baixa repetibilidade entre lotes.
Solução Integrada DUOMI: Centro de Furação CNC de Precisão 4 Eixos DNC-1003D(R1)
Centro de Furação CNC 4 Eixos DUOMI DNC-1003D(R1) dedicado, equipado com 4º eixo rotativo harmônico de 360° com folga zero, eixo-árvore de alta rotação (até 24.000 RPM), dispositivos de fixação pneumática em berço e ciclos fixos automatizados de furação intermitente (peck drilling).

Comparativo Operacional: Furadeira Manual de Bancada Adaptada vs. DUOMI DNC-1003D(R1)
| Métrica | Furadeira Manual Tradicional | Furadeira CNC 4 Eixos DUOMI DNC-1003D(R1) |
|---|---|---|
| Preparação Pré-Usinagem | Traçagem manual e punção ponto a ponto (longo tempo improdutivo) | Coordenadas diretas do programa CNC e fixação pneumática rápida |
| Precisão de Indexação Rotativa | Divisores mecânicos com folgas; desvios angulares geravam refugo | 4º eixo rotativo harmônico com folga zero e precisão angular estrita |
| Repetibilidade do Passo dos Furos | Alinhamento visual com desvios cumulativos manuais | Repetibilidade consistente de ±0,02 mm por servomotores CNC |
| Estabilidade de Furação em Superfície Curva | Forte desvio da ponta da broca no plano inclinado; desgaste prematuro | Parâmetros de corte otimizados e ciclos suaves de entrada programada |
| Quebra de Brocas e Furos Obstruídos | Pontas de brocas frequentemente quebradas e cravadas; peças perdidas | Avanço controlado e evacuação eficiente de cavacos reduzem quebras |
| Conferência da Quantidade de Furos | Contagem visual humana; furos frequentemente esquecidos ou faltantes | Ciclo fixo via código G; zero furos omitidos, 100% de conformidade |
| Dependência de Mão de Obra e Habilidade | Operação física contínua a duas mãos; alta dependência de artesãos | Ciclo totalmente automático; 1 operador gerencia múltiplas máquinas CNC |
| Rendimento de Peças e Flexibilidade | Alto índice de refugo por erro de indexação; gabaritos mecânicos rígidos | Rendimento maximizado; setup digital ágil para protótipos e grandes séries |
Retorno sobre o Investimento (ROI): Maior Produção. Menos Operações. Menor Custo por Peça. Ao substituir furadeiras manuais pela automação CNC DUOMI de 4 eixos com acionamento harmônico, os fabricantes eliminam a traçagem manual, reduzem a quebra de ferramentas e refugos, evitam o risco de queda de agulhas quebradas nas linhas de cigarro e migram de uma rotina artesanal monomáquina para uma célula produtiva automatizada multimáquina.
Dados baseados em resultados reais verificados em chão de fábrica na furação de réguas curvas agulhadas e componentes tubulares. Tempos de ciclo e vida útil da ferramenta variam conforme o raio do segmento, quantidade e diâmetro dos furos e liga metálica usinada.
Projetada para Furação de Alta Densidade de Microfuros em Placas Curvas
Furadeiras manuais e centros de usinagem convencionais de 3 eixos enfrentam dificuldades para manter a perpendicularidade em perfis de arco cilíndrico com alta densidade de furos. A DNC-1003D(R1) foi desenvolvida sob medida para furação multifacetada e geometrias curvas.
4º Eixo Harmônico com Folga Zero
O redutor harmônico de alta precisão proporciona precisão angular de segundos de arco e movimento suave contínuo, garantindo que cada fileira de agulhas permaneça rigorosamente perpendicular à face curva.
Eixo-Árvore de Alta Velocidade
Spindle de precisão com rotação variável de até 24.000 RPM entrega a velocidade de corte ideal exigida por brocas de metal duro de pequeno diâmetro, gerando furos limpos e sem rebarbas.
Ciclos Fixos de Furação em Superfície Curva
Sub-rotinas programadas realizam a aproximação suave e controlada na entrada em superfícies curvas inclinadas para eliminar o desvio da broca, acelerando em seguida para expulsão rápida de cavacos.
Dispositivos de Berço com Fixação Pneumática
Berços usinados no raio exato da peça com acionamento pneumático travam os blanks curvos com rigidez absoluta e sem distorção, agilizando a troca de ferramentas entre diferentes diâmetros de cilindros.
Execução Digital Direta de CAD/CAM
Todas as coordenadas da matriz de furos são executadas diretamente pelo código G do CNC com repetibilidade de ±0,02 mm, eliminando por completo medições manuais e punções.
Produtividade com 1 Operador Multimáquina
A execução autônoma com acionamento por botão único remove o esforço físico da furação manual repetitiva, permitindo que um operador controle várias furadeiras CNC simultaneamente.
Perguntas Frequentes (FAQ)
Respostas técnicas práticas sobre engenharia, controle de qualidade e operação para fabricantes de componentes de máquinas de tabaco.
Por que a precisão do passo dos furos em placas curvas agulhadas é tão crítica para a qualidade do cigarro?
Em máquinas de produção de cigarros de alta velocidade, o rolo de agulhas penteia e dosa as fibras de tabaco em um fluxo contínuo e homogêneo. Se o passo entre furos sofrer desvios ou se os furos perderem a perpendicularidade em relação à normal do arco, as agulhas de aço são montadas desalinhadas ou soltas. Isso provoca alimentação irregular de tabaco e variações no peso do cigarro. A precisão micrométrica dos furos assegura pentear homogêneo e alimentação estável em alta velocidade.
Como a máquina 4 eixos DUOMI evita que agulhas de aço quebradas se misturem ao tabaco?
Quando o passo entre furos é irregular, certas agulhas recebem cargas dinâmicas desiguais durante a rotação em alta velocidade, sofrendo fratura por fadiga mecânica. Mantendo repetibilidade de passo de ±0,02 mm e furação perfeitamente perpendicular, o equipamento DUOMI distribui o esforço de penteamento de forma uniforme entre todas as agulhas, prevenindo folgas e quebras por sobrecarga mecânica.
Como a máquina elimina a quebra de ferramentas e o entupimento de cavacos em faces curvas?
Furar diretamente em uma superfície cilíndrica curva inclinada tende a flexionar e quebrar a ponta da broca. O CNC da DUOMI adota ciclos de furação com aproximação suave e controlada na entrada para estabelecer a concentricidade exata, sucedida por recuos rápidos em alta velocidade (peck drilling) para expulsar instantaneamente os cavacos antes do acúmulo excessivo de calor.
A DNC-1003D(R1) atende tanto protótipos de desenvolvimento quanto a produção seriada de peças de reposição?
Sim. Como as matrizes de coordenadas dos furos são 100% controladas pelo programa CNC, alterações no passo, na distância entre fileiras ou na quantidade total de furos demandam apenas a seleção ou edição do programa em código G, permitindo transitar com agilidade entre a prototipagem de P&D e a manufatura em larga escala de peças de reposição.
De que forma esta máquina permite que um único operador gerencie múltiplas unidades CNC?
Ao contrário das furadeiras manuais de bancada — que exigem atenção contínua a duas mãos em cada furo —, a DUOMI DNC-1003D(R1) executa todo o ciclo de furação de maneira autônoma após o acionamento inicial. O operador apenas carrega a peça, pressiona o início de ciclo e fica livre para alimentar outras máquinas vizinhas.
Furadeira CNC 4 Eixos de Alta Velocidade DNC-1003D(R1) — Especificações Técnicas
Clique para Expandir Especificações Técnicas Completas (18)
| Modelo da Máquina | Furadeira CNC 4 Eixos DNC-1003D(R1) |
| Capacidades de Usinagem | Furação de Alta Velocidade de Microfuros, Rosqueamento Rígido, Indexação Rotativa Contínua |
| Cursos de Trabalho (X*Z*A) | X: 1.000 mm, Z: 200 mm, A: 360° Rotativo Contínuo |
| Mecanismo do 4º Eixo Rotativo | Eixo Rotativo Contínuo 360° de Precisão com Engrenamento Harmônico de Folga Zero |
| Faixa de Rotação do Eixo-Árvore | 1.500 – 24.000 RPM (Inversor de Alta Frequência Variável) |
| Cone do Eixo-Árvore | Pinça de Alta Precisão ER20 (Baixo Batimento Dinâmico / Runout) |
| Potência do Motor do Spindle | Servomotor de Alto Torque de 0,55 kW a 3,0 kW |
| Velocidade de Avanço Rápido | X: 30–60 m/min, Y: 25 m/min, Z: 25 m/min |
| Faixa de Diâmetro de Furação | Ø1,0 mm – Ø20,0 mm |
| Faixa de Rosqueamento | M2 – M14 |
| Capacidade de Fixação Rotativa | Ø10 mm – Ø200 mm (Customizável para Réguas Agulhadas Curvas) |
| Precisão de Repetibilidade de Posicionamento | ±0,02 mm |
| Sistema de Troca de Ferramenta | Troca Manual Rápida por Pinça / Porta-Ferramentas de Troca Rápida |
| Modo de Programação | Importação Direta de Arquivos CAD / Programação por Computador / Entrada Manual no CNC |
| Capacidade de Memória de Programas | Memória para cerca de 10.000 programas de usinagem |
| Tensão Elétrica de Operação | AC 220V / 50Hz (Customizável para Redes Elétricas Globais) |
| Dimensões e Peso da Máquina | 2.200 × 1.500 × 1.700 mm | Aprox. 1.000 kg |
| Normas de Segurança e Qualidade | Diretiva de Máquinas com Certificação CE, Carenagem Metálica de Proteção Integral |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.