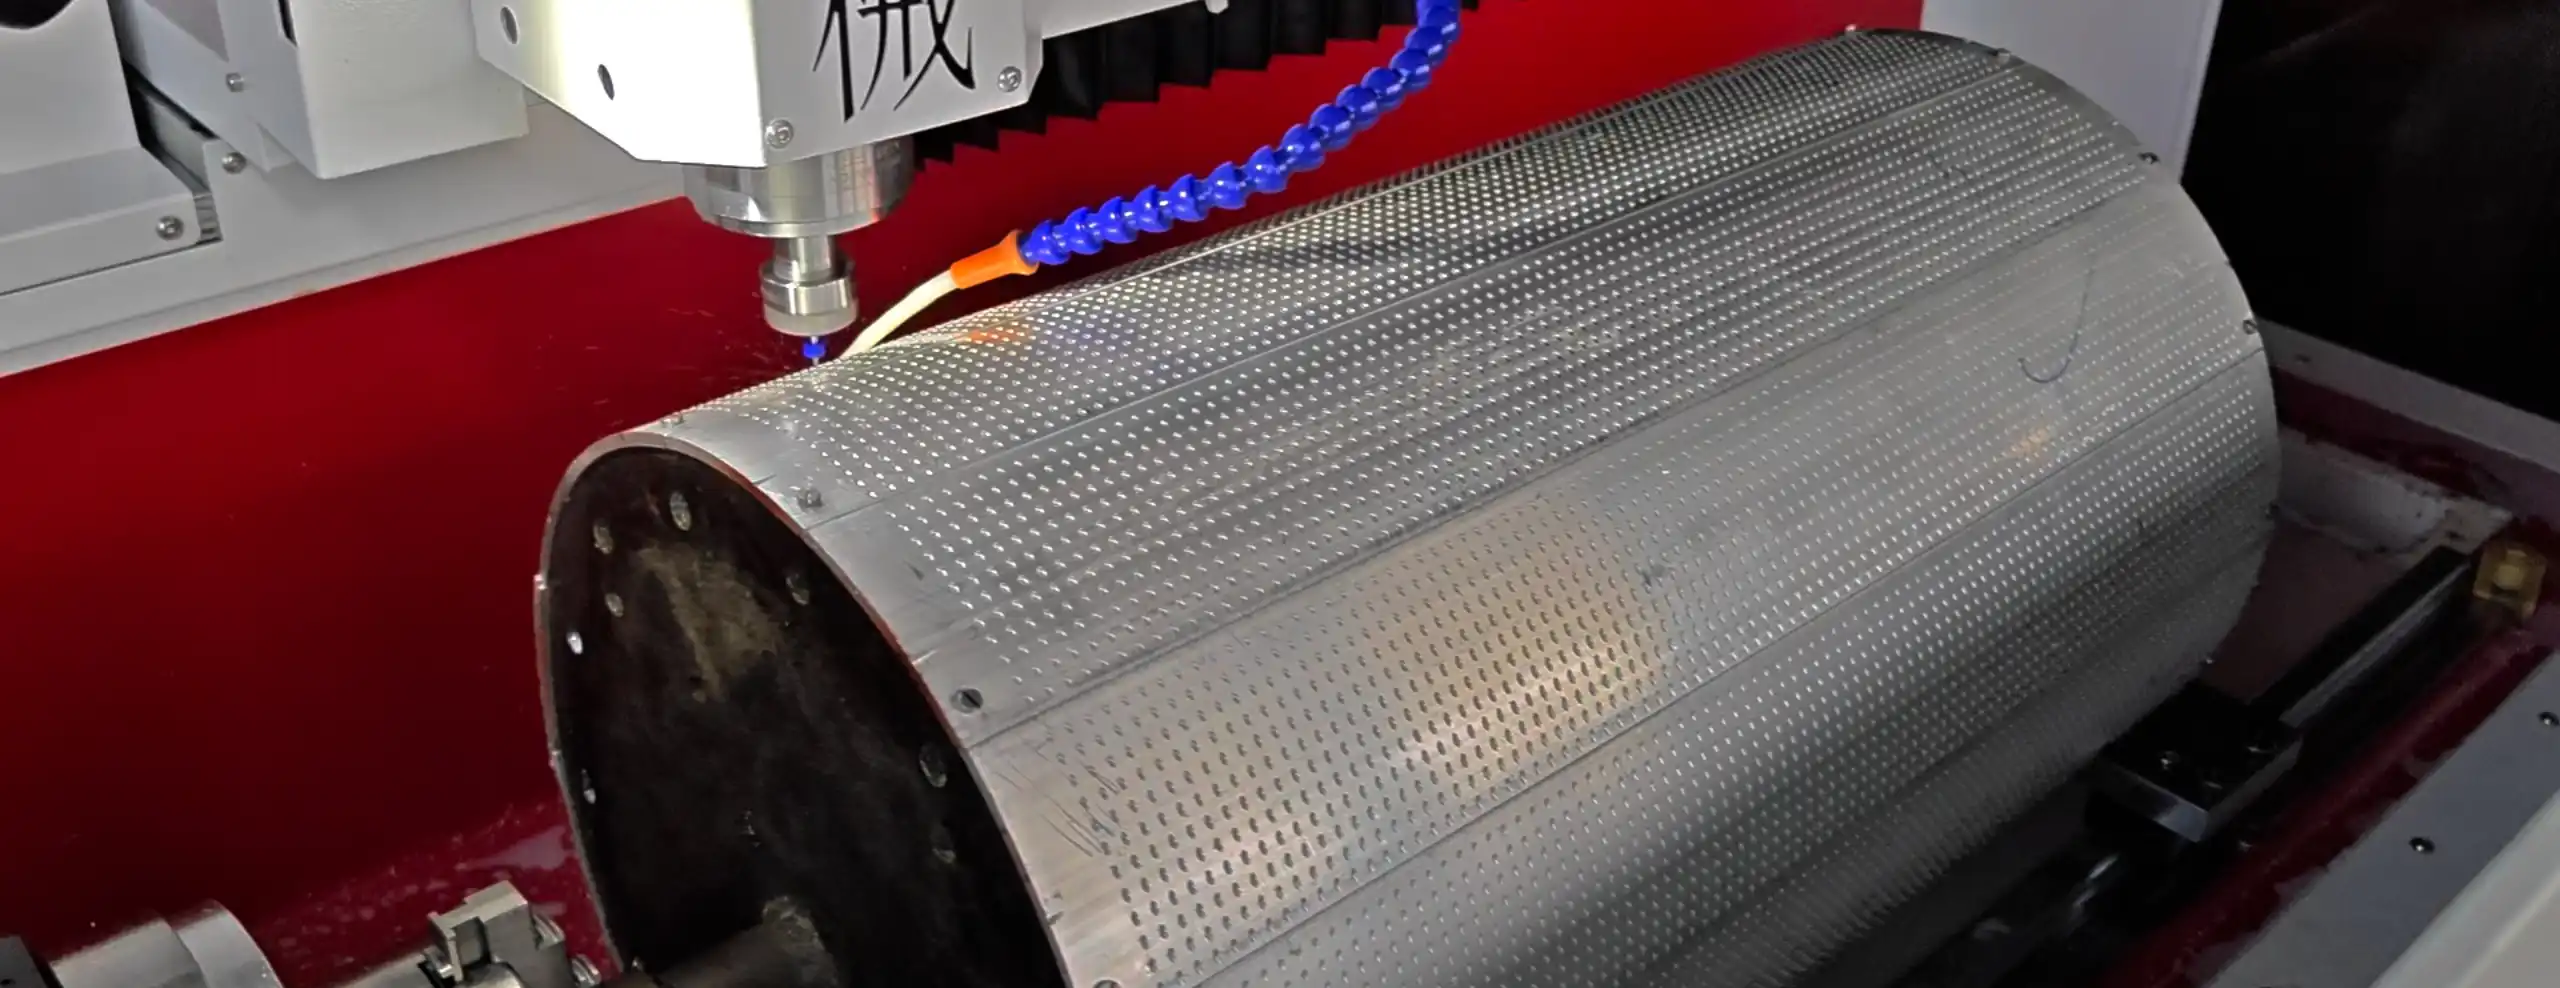
Автоматизированное 4-осевое сверление с ЧПУ для высокоскоростных игольчатых валиков табачного оборудования
Разработан специально для изогнутых сегментных игольчатых пластин и планок, применяемых в высокоскоростных сигаретных машинах. Заменяет модернизированные настольно-сверлильные станки ручного типа на решение с безлюфтовой гармонической 4-й осью и автоматическими циклами глубокого сверления, что радикально снижает поломку сверл и исключает пропуск отверстий.
5-этапный автоматизированный процесс прецизионного сверления изогнутых игольчатых планок
Как 4-осевой обрабатывающий центр DUOMI DNC-1003D(R1) исключает ручную разметку, предотвращает увод сверла на изогнутых поверхностях и обеспечивает стабильность размеров в плотных массивах микроотверстий.
Быстрое позиционирование и пневматический зажим
Оператор помещает предварительно обработанную изогнутую заготовку в ложемент, соответствующий ее радиусу. Пневматические прижимы жестко фиксируют деталь за секунды с равномерным усилием.
Выбор программы и проверка нулевой точки
Оператор выбирает нужную управляющую программу на стойке ЧПУ и нажимает кнопку запуска цикла. Станок автоматически проверяет координаты базовой точки.
Сверление с прерывистой подачей и плавным входом
Шпиндель разгоняется до заданной рабочей частоты вращения. Сверло совершает контролируемое касание изогнутой поверхности для центровки, после чего переходит в режим высокоскоростного прерывистого сверления с непрерывной подачей СОЖ.
Непрерывное деление на гармонической 4-й оси
После завершения одного осевого ряда отверстий безлюфтовая поворотная ось поворачивает изогнутую пластину на точный радиальный угол следующего ряда. Процесс повторяется для всех рядов без участия оператора.
Автономное завершение цикла и многостаночная работа
Изогнутая игольчатая пластина обрабатывается со 100% гарантией количества отверстий, чистыми кромками без заусенцев и одинаковой глубиной. Поскольку цикл выполняется автономно, один оператор может обслуживать несколько станков с ЧПУ.
В процессе цикла высокоскоростной шпиндель, контроллер ЧПУ и поворотная ось работают синхронно, создавая готовые к установке игл изогнутые пластины для высокопроизводительного табачного оборудования.
Модернизация производства: Автоматизированное 4-осевое сверление с ЧПУ для изогнутых игольчатых валиков
Заказчик: STEWART PINNED PRODUCTS LTD и специализированные партнеры по производству игольчатых планок
Обрабатываемая деталь: Сменные изогнутые игольчатые пластины / сегментные игольчатые планки для игольчатых валиков высокоскоростных сигаретных машин (плотные массивы микроотверстий на цилиндрических поверхностях).
Устаревший метод (модернизированные настольно-сверлильные станки с механическими делительными головками)
Ранее цеха использовали модернизированные вручную настольно-сверлильные станки, оснащенные механическими делительными головками. Операторы тратили много времени на ручную разметку сетки и накернивание отверстий. Сверление на наклонных цилиндрических поверхностях приводило к сильному уводу сверла, ускоренному износу инструмента и поломке сверл внутри деталей. Механическое деление часто давало погрешность угла, из-за чего заготовки уходили в брак. Непрерывная ручная работа вызывала усталость оператора, вела к пропускам отверстий и нестабильному качеству партии.
Комплексное решение DUOMI: 4-осевой прецизионный сверлильный станок с ЧПУ DNC-1003D(R1)
Специализированный 4-осевой сверлильный станок с ЧПУ DUOMI DNC-1003D(R1), оснащенный безлюфтовой гармонической поворотной 4-й осью (непрерывное вращение 360°), высокоскоростным прецизионным шпинделем (до 24 000 об/мин), пневматическими зажимными приспособлениями и автоматическими циклами глубокого сверления.

Сравнение эффективности: Ручной настольно-сверлильный станок vs. ЧПУ DUOMI DNC-1003D(R1)
| Критерий оценки | Устаревший ручной сверлильный станок | 4-осевой станок с ЧПУ DUOMI DNC-1003D(R1) |
|---|---|---|
| Подготовка к обработке | Ручная разметка и накернивание (длительная подготовка) | Прямой ввод координат из программы ЧПУ и быстрый пневмозажим |
| Точность деления при повороте | Механические фиксаторы; угловой люфт приводил к браку заготовок | Безлюфтовая гармоническая 4-я ось с угловой точностью позиционирования |
| Повторяемость шага отверстий | Выравнивание «на глаз» с накоплением погрешности | Стабильность сервопозиционирования ЧПУ в пределах ±0.02 мм |
| Стабильность сверления на изогнутой поверхности | Сильный увод сверла на наклонной дуге; частый износ инструмента | Оптимизированные режимы резания и автоматический плавный вход |
| Поломка инструмента и забивание отверстий стружкой | Частая поломка сверл внутри отверстий; уход деталей в брак | Контролируемая подача и отвод стружки радикально снижают поломку сверл |
| Контроль количества отверстий | Ручной визуальный подсчет; частые пропуски отверстий | Автоматический цикл по G-коду; ноль пропущенных отверстий, 100% повторяемость партии |
| Трудоемкость и зависимость от квалификации | Постоянная ручная подача двумя руками; высокая зависимость от опыта | Автоматический цикл; низкий порог входа; 1 оператор на несколько станков |
| Выход годного и гибкость производства | Частый брак из-за ошибок деления; жесткая механическая оснастка | Значительный рост выхода годного; быстрая переналадка под новые чертежи и серии |
Окупаемость инвестиций (ROI): Больше выпуска. Меньше операций. Ниже себестоимость детали. Заменяя ручные сверлильные станки на автоматизацию с 4-осевым ЧПУ DUOMI, производители полностью исключают ручную разметку, резко сокращают поломку инструмента и брак деталей, предотвращают риски попадания обломков игл в сигаретные линии и переходят от ручного труда к высокопроизводительному многостаночному обслуживанию.
Данные отражают подтвержденные результаты эксплуатации в цехах при сверлении изогнутых игольчатых планок и трубных заготовок. Фактическое время цикла и ресурс инструмента зависят от радиуса сегмента, количества отверстий, их диаметра и марки сплава.
Создан для сверления плотных массивов микроотверстий на изогнутых пластинах
Обычные ручные дрели и стандартные 3-осевые станки не справляются с плотными сетками отверстий на цилиндрических дуговых профилях. Станок DNC-1003D(R1) специально спроектирован для многостороннего сверления изогнутых профилей.
Безлюфтовая гармоническая 4-я ось
Прецизионный волновой редуктор обеспечивает угловую точность вращения и плавность хода, гарантируя, что каждый ряд отверстий под иглы будет расположен строго перпендикулярно изогнутой поверхности.
Высокоскоростной прецизионный шпиндель
Прецизионный шпиндель с регулируемой частотой вращения до 24 000 об/мин обеспечивает оптимальную скорость резания для твердосплавных сверл малого диаметра, гарантируя чистые отверстия без заусенцев.
Автоматические циклы сверления на изогнутых поверхностях
Программируемые циклы глубокого сверления обеспечивают контролируемый вход инструмента на наклонных поверхностях для исключения увода сверла, переходя в скоростной режим для быстрого удаления стружки.
Пневматическая оснастка для позиционирования заготовок
Ложементы, соответствующие радиусу детали, с пневматическим зажимом жестко фиксируют изогнутые заготовки без деформации, обеспечивая быструю переналадку под разные диаметры барабанов.
Прямой импорт из CAD/CAM систем
Все координаты сетки отверстий выполняются напрямую из G-кода ЧПУ с повторяемостью ±0.02 мм, полностью исключая трудоемкую ручную разметку и накернивание.
Многостаночная работа: 1 оператор
Автономное выполнение цикла по нажатию одной кнопки снимает физическую нагрузку ручной подачи, позволяя одному оператору одновременно контролировать несколько станков с ЧПУ.
Вопросы и ответы (FAQ)
Практические инженерные решения, вопросы качества и особенности эксплуатации для производителей компонентов табачного оборудования.
Почему точность шага отверстий на изогнутых игольчатых пластинах так важна для качества сигарет?
В высокоскоростных сигаретных машинах игольчатый валик расчесывает и дозирует табачные волокна в непрерывный жгут. Если шаг отверстий отклоняется или отверстия наклонены относительно нормали к дуге, стальные иглы устанавливаются криво или расшатываются. Это приводит к неравномерной подаче табака и колебаниям веса сигарет. Стабильная точность отверстий гарантирует равномерное расчесывание табака и плавную подачу на высокой скорости.
Как 4-осевой станок DUOMI предотвращает попадание сломанных стальных игл в табак?
При неравномерном шаге игл отдельные иглы испытывают повышенные динамические нагрузки при высокоскоростном вращении, что вызывает усталостное разрушение. Обеспечивая повторяемость шага ±0.02 мм и строгую перпендикулярность входа отверстия, станок DUOMI равномерно распределяет нагрузку по всем иглам, предотвращая их расшатывание и усталостную поломку.
Как станок исключает поломку инструмента и забивание отверстий стружкой на изогнутых поверхностях?
Сверление на наклонной дуговой поверхности обычно вызывает увод вершины сверла и его поломку. Контроллер ЧПУ DUOMI использует специальные циклы глубокого сверления с контролируемой подачей на входе для точной центровки, за которой следуют оптимизированные быстрые выводы сверла для мгновенного удаления стружки до перегрева инструмента.
Подходит ли станок DNC-1003D(R1) как для изготовления опытных образцов, так и для серийного производства запчастей?
Да. Поскольку координаты сетки отверстий полностью задаются управляющей программой ЧПУ, для изменения шага, расстояния между рядами или количества отверстий достаточно выбрать или отредактировать программу G-кода. Это позволяет легко переходить от быстрого прототипирования в рамках НИОКР к серийному производству запасных частей.
Как этот станок позволяет одному оператору обслуживать несколько единиц оборудования?
В отличие от ручных настольно-сверлильных станков, требующих постоянного участия оператора обеими руками при сверлении каждого отверстия, DUOMI DNC-1003D(R1) выполняет весь цикл сверления полностью автономно после запуска. Оператору нужно лишь установить заготовку, нажать кнопку пуска, после чего он может свободно обслуживать соседние станки.
DNC-1003D(R1) 4-Axis High-Speed CNC Drilling Machine — Технические характеристики
Развернуть полные технические характеристики (18)
| Модель станка | 4-осевой сверлильный станок с ЧПУ DNC-1003D(R1) |
| Технологические возможности | Высокоскоростное сверление микроотверстий, жесткое нарезание резьбы, непрерывное поворотное деление |
| Ход по осям (X*Z*A) | X: 1000 мм, Z: 200 мм, A: 360° непрерывное вращение |
| Механизм 4-й поворотной оси | Прецизионная непрерывная поворотная ось 360° с безлюфтовым волновым редуктором |
| Диапазон частоты вращения шпинделя | 1500 – 24 000 об/мин (регулируемая высокочастотным инвертором) |
| Конус шпинделя | Высокоточный цанговый патрон ER20 (низкое динамическое биение) |
| Мощность двигателя шпинделя | 0.55 кВт – 3.0 кВт высокомоментный сервошпиндель |
| Скорость быстрого перемещения | X: 30–60 м/мин, Y: 25 м/мин, Z: 25 м/мин |
| Диапазон диаметров сверления | Ø1.0 мм – Ø20.0 мм |
| Диапазон диаметров нарезаемой резьбы | M2 – M14 |
| Диаметр зажима поворотной оси | Ø10 мм – Ø200 мм (адаптируется под изогнутые игольчатые планки) |
| Повторяемость позиционирования | ±0.02 мм |
| Система смены инструмента | Быстрая ручная смена цанги / быстрозажимной патрон |
| Режим программирования | Прямой импорт файлов CAD / программирование на ПК / ручной ввод |
| Объем памяти программ | Память примерно на 10 000 программ |
| Рабочее напряжение | 220 В переменного тока / 50 Гц (адаптируется под электросети разных стран) |
| Габариты и вес станка | 2200 × 1500 × 1700 мм | Около 1000 кг |
| Стандарты безопасности и качества | Сертификация CE (Machinery Directive), полностью закрытый защитный кабинет |
Запросите бесплатную пробную обработку и технико-экономический анализ
Пожалуйста, укажите размеры трубы, марку материала и параметры резьбы. Наши инженеры оценят выполнимость задачи, рассчитают время цикла и проведут реальное тестовое фрезерование и нарезание резьбы по вашим спецификациям.