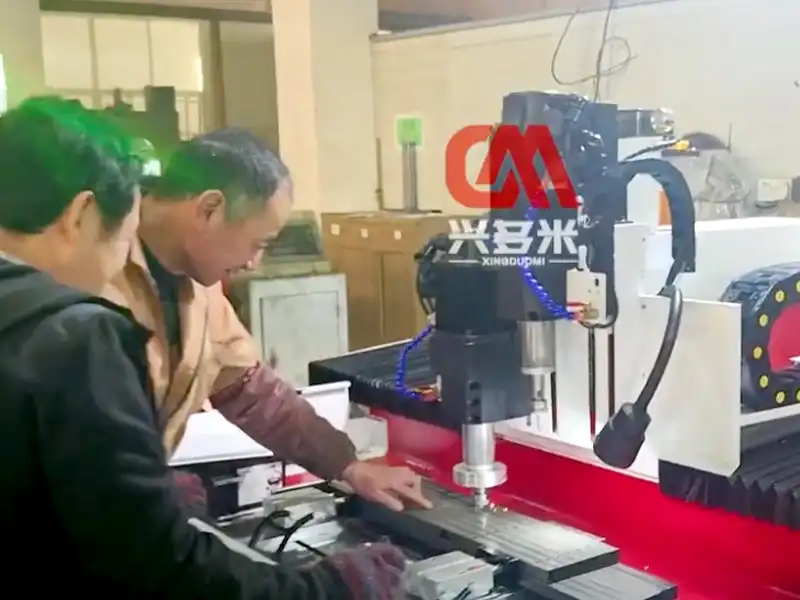
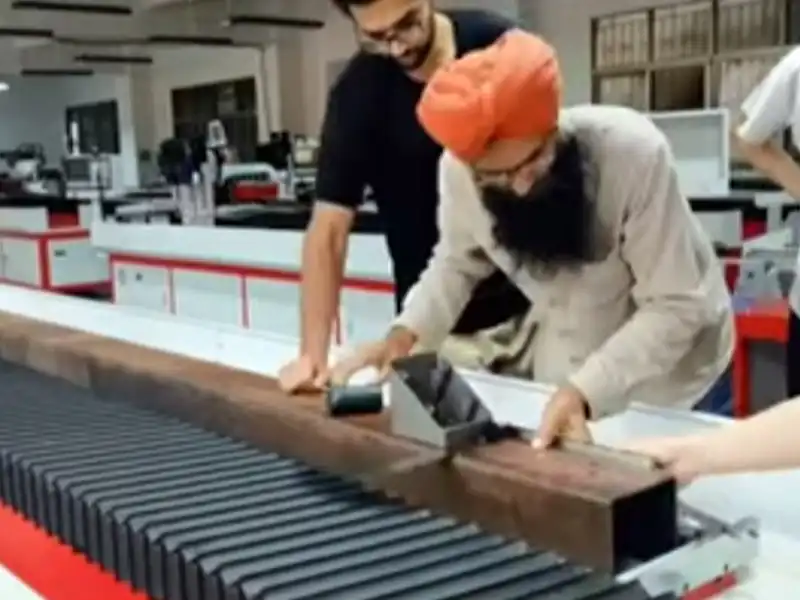
Kare borularda ve yapısal içi boş kutu profillerde delik delme; spor aletleri, metal mobilya iskeletleri, otomotiv şasisi, güneş enerjisi konstrüksiyonları ve mimari çelik imalatı gibi birçok sektörde kritik bir üretim adımıdır. Bununla birlikte, geleneksel manuel delme yöntemleri genellikle profil etinde içe doğru çökmelere, yoğun çapak oluşumuna, tutarsız delik eksen toleranslarına ve aşırı işçilik maliyetlerine yol açar.
Yüksek hassasiyet, temiz kenar geometrisi ve hızlı çevrim süreleri elde etmek; ince etli boru işlemenin mekanik dinamiklerini kavramayı ve geleneksel manuel süreçlerden özel CNC boru delme teknolojisine geçmeyi gerektirir.
1. Kare Boru Delmede Karşılaşılan Temel Mühendislik Zorlukları
Kare profiller, mekanik delme işlemlerini zorlaştıran benzersiz yapısal ve metalurjik dinamiklere sahiptir:
- İnce Etli Borularda Çökme ve Deformasyon: İç destek yapısının olmaması, eksenel matkap baskı kuvveti altında ince etli boruların (1,0 mm – 3,0 mm) üst yüzeyinde içe doğru çökme ve bombeleşmeye neden olur.
- Aşırı Çapak Oluşumu: Boru boşluğunun içinde meydana gelen çıkış çapaklarına ulaşmak ve bunları temizlemek zordur. Bu durum, maliyetli ikincil çapak alma operasyonlarını zorunlu kılar (ISO 13715 kenar standartlarına uyumsuzluk yaratır).
- Radyüslü Köşelerde Eksen Kaçıklığı: Standart matkap uçları, soğuk şekillendirilmiş kare profillerin dış büküm radyüsüne yakın delik delinirken kayma ve kaçıklık yapma eğilimindedir.
- Düşük Eksen Aralığı Hassasiyeti: Isıl genleşme ve manuel markalama hataları, delikten deliğe merkez mesafesi sapmalarına yol açarak montaj hattında uyumsuzluklara neden olur.
2. Boru Delme Teknolojilerinin Karşılaştırması
2.1 Manuel Delme ve Manyetik Tablalı Matkaplar
Prototip imalatı veya atölye tipi tamir işleri için uygun olsa da, manuel sütunlu matkaplar tutarsız delik koordinatları ($\pm 0,5\text{ mm}$ sapma), yüksek operatör yorgunluğu ve montaj sırasında yüksek hurda oranlarına yol açar.
2.2 Mekanik Zımbalama / Pres Kesme
Zımbalama yüksek işlem hızı sunar ancak önemli kısıtlamaları vardır: Özel sertleştirilmiş kalıp takımları gerektirir, kalın profillerde ($>3\text{ mm}$) cidar distorsiyonuna neden olur ve soğuk işlem görmüş kenar bölgelerinde mikro çatlaklar oluşturur.
2.3 Standart Dik İşleme Merkezleri (VMC)
Standart 3 eksenli CNC dik işleme merkezleri yüksek hassasiyet sunar; ancak uzun profiller ($3\text{ m} - 6\text{ m}$) için yetersiz tabla boyu, yavaş bağlama/kurulum süreleri ve yüksek saatlik işletme maliyeti dezavantajına sahiptir.
2.4 Özel Amaçlı CNC Profil ve Kare Boru Delme Tezgâhları
Özel olarak tasarlanan CNC profil delme makineleri; yüksek devirli iş milleri, özel pnömatik bağlama elemanları, otomatik indeksleme ve sürtünmeli delme (Flowdrill) ile kılavuz çekme entegrasyonu sunarak eksen mesafesi toleranslarını $\pm 0,05\text{ mm}$ aralığında tutar.
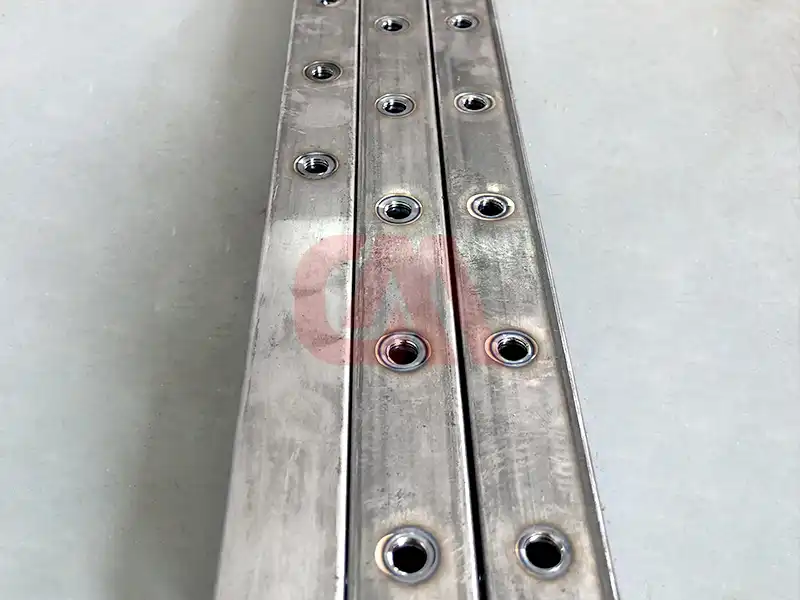 Şekil 1: Uzun kare ve dikdörtgen çelik profiller için tasarlanmış yüksek verimli CNC Sürtünmeli Delme ve Kılavuz Çekme Tezgâhı.
3. İleri Düzey Çözüm: Sürtünmeli Delme (Flowdrill / Formdrill)
İnce etli kare borularda standart cıvata dişi açılması gerektiğinde geleneksel delme işlemleri perçin somun (somun perçin) veya kaynaklı somun kullanılmasını zorunlu kılar. Sürtünmeli delme (Flowdrill), yüksek devir ve eksenel basınç uygulayarak tungsten karbür ucu $600^\circ\text{C} - 800^\circ\text{C}$ sıcaklığa ulaştırır; metali akıtarak orijinal et kalınlığının 3 ila 4 katı kalınlıkta bir kovan (burç) oluşturur. Oluşan bu burç kovanı daha sonra talaşsız kılavuz çekme (ovalama) yöntemiyle diş açılarak tek bir otomatik operasyonda yüksek mukavemetli bağlantılara dönüştürülür.
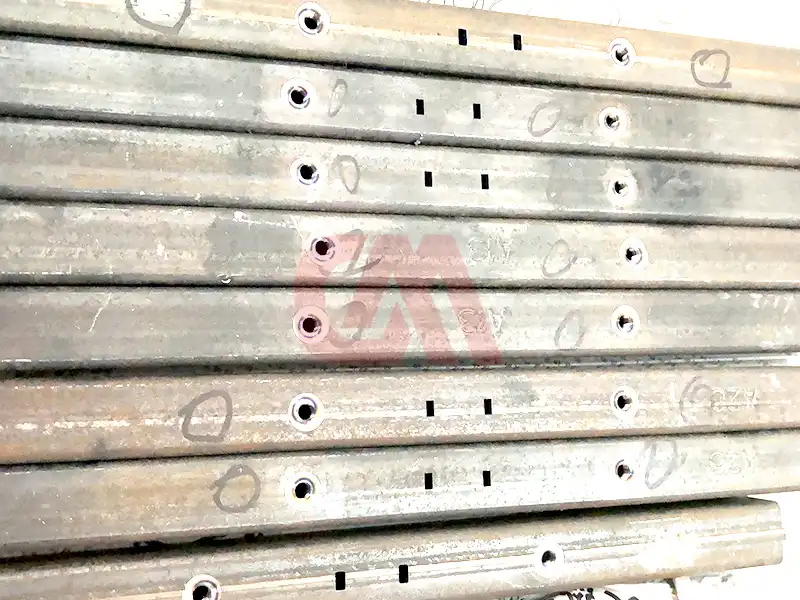 Şekil 2: Fitness ekipmanları imalatında kullanılan karbon çeliği kare borularda sürtünmeli delme ve talaşsız diş formlama işlemi.
4. Standart CNC Boru Delme İş Akışı ve Parametreleri
Adım 1: Rijit Bağlama ve Sıfır Noktası Konumlandırma
Uzun kare boruları dış cidarları ezmeden sabitlemek için çok noktalı pnömatik kendinden merkezlemeli mengene veya hidrolik bağlama aparatları kullanın. Servo motor tahrikli konumlandırma sistemleri, $6\text{ m}$ boyundaki profillerde bile sıfır noktası hizalamasını kusursuz sağlar.
Adım 2: Kesici Takım Seçimi
- Karbon Çeliği (Q235 / A36 / S235): 140° sivriltilmiş uç geometrisine sahip TiAlN kaplamalı yekpare karbür matkaplar.
- Paslanmaz Çelik (AISI 304 / 316): İş sertleşmesini kontrol altına almak için içten kesme sıvısı beslemeli (20–40 bar) kaplamalı karbür matkaplar.
- İnce Etli Profil Bağlantıları: Talaşsız ovalama kılavuzları ile eşleştirilmiş tungsten karbür sürtünmeli delme (Flowdrill) uçları.
Adım 3: Önerilen Kesme ve Delme Parametreleri
| Malzeme | Boru Profili / Et Kalınlığı | Delik Çapı | İş Mili Devri (dev/dak) | İlerleme Hızı (mm/dak) | Teknoloji / Takım Tipi |
|---|---|---|---|---|---|
| İmalat Çeliği (Q235 / S235) | 50 × 50 × 2,0 mm | M8 (7,3 mm) | 2.800 – 3.200 | 200 – 280 | Karbür Matkap / Flowdrill |
| Paslanmaz Çelik (AISI 304) | 40 × 40 × 1,5 mm | M6 (5,3 mm) | 1.800 – 2.200 | 120 – 160 | Kaplamalı Yekpare Karbür |
| Alüminyum (6061-T6) | 60 × 60 × 3,0 mm | 10,0 mm | 4.500 – 6.000 | 450 – 650 | 2 Ağızlı Kaplamasız Karbür |
| Yapısal Karbon Çeliği | 100 × 100 × 5,0 mm | M10 (9,2 mm) | 1.400 – 1.800 | 150 – 200 | Sürtünmeli Delme + Talaşsız Kılavuz |
5. Çok İş Milli CNC Çözümleri ile Yatırım Getirisini (ROI) En Üst Düzeye Çıkarma
Çift istasyonlu veya çok iş milli CNC boru delme sistemlerine yatırım yapmak, talaş kaldırma işlemi sürerken eş zamanlı yükleme ve boşaltmaya olanak tanır (pendulum machining - iki istasyonlu dönüşümlü işleme). Çift istasyon tasarımı, talaş kaldırma dışındaki bekleme sürelerini sıfıra indirerek geleneksel tek iş milli CNC tezgâhlara kıyasla üretim verimliliğinde %300'e varan artış sağlar.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.