El taladrado de orificios en tubos cuadrados y perfiles huecos estructurales es un proceso de fabricación crítico en sectores como maquinaria de fitness, estructuras de mobiliario, chasis automotrices, soportes solares y calderería arquitectónica. Sin embargo, el taladrado manual convencional a menudo ocasiona hundimiento de las paredes, formación severa de rebabas, desviaciones en la distancia entre centros (paso de taladro) y un elevado coste de mano de obra.
Lograr una alta precisión, bordes de corte limpios y tiempos de ciclo reducidos exige comprender la dinámica del mecanizado en tubos de pared delgada y migrar de los procesos manuales a tecnología CNC especializada para tubos y perfiles.
1. Principales retos de ingeniería en el taladrado de tubos cuadrados
Los perfiles tubulares cuadrados presentan particularidades estructurales y metalúrgicas que dificultan el mecanizado por arranque de viruta convencional:
- Deformación en pared delgada: La falta de apoyo interior provoca que la cara superior de los tubos delgados (1,0 mm a 3,0 mm) se flexione o hunda hacia adentro debido a la fuerza de empuje axial de la broca.
- Excesiva formación de rebabas: Las rebabas de salida en el interior de la cavidad hueca son difíciles de acceder y desbarbar, obligando a costosos procesos secundarios de acabado (incumpliendo la norma ISO 13715).
- Desviación del punto de taladrado en aristas redondeadas: Las brocas convencionales tienden a resbalar o desviarse al perforar cerca de los radios de curvatura exteriores de tubos conformados en frío.
- Baja precisión de paso entre orificios: La dilatación térmica y los fallos de trazado manual provocan desviaciones acumulativas en la distancia entre centros, impidiendo el correcto ensamblaje posterior.
2. Comparativa de tecnologías para taladrado de tubos
2.1 Taladrado manual y taladros electromagnéticos de columna
Aunque resultan viables para prototipos o talleres de mantenimiento, los taladros manuales generan coordenadas de orificios incoherentes (dispersión de $\pm 0,5\text{ mm}$), gran fatiga del operario y una alta tasa de piezas defectuosas en la línea de montaje.
2.2 Punzonado mecánico / Estampación
El punzonado ofrece gran rapidez pero presenta limitaciones críticas: exige costosas matrices templadas a medida, genera deformaciones en perfiles de mayor grosor ($>3\text{ mm}$) y crea microfisuras estructurales en las zonas sometidas a acritud por deformación en frío.
2.3 Centros de mecanizado vertical convencionales (VMC)
Los VMC estándar de 3 ejes garantizan precisión, pero presentan recorridos de bancada insuficientes para perfiles largos ($3\text{ m} - 6\text{ m}$), amarres lentos y un coste horario de funcionamiento excesivamente elevado.
2.4 Taladradoras CNC dedicadas para tubos y perfiles
Las taladradoras CNC diseñadas específicamente para perfiles disponen de husillos de alta velocidad, amarre neumático sincronizado, posicionamiento automático y la opción de taladrado por fricción térmica y roscado integrado, alcanzando precisiones de paso de $\pm 0,05\text{ mm}$.
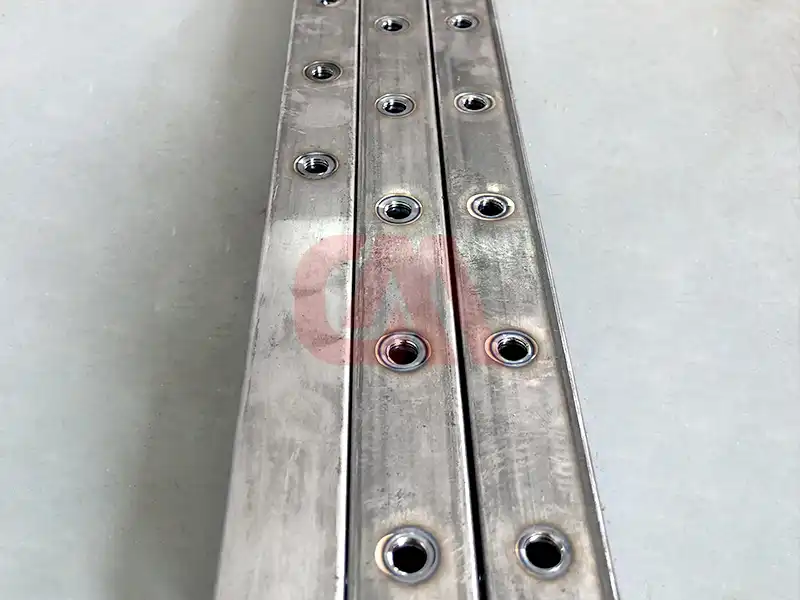 Figura 1: Taladradora y roscadora térmica CNC de alta eficiencia diseñada para perfiles de acero cuadrados y rectangulares largos.
3. Solución avanzada: Taladrado por fricción térmica (Flowdrill)
Cuando se requieren uniones roscadas fiables en tubos cuadrados de pared delgada, el taladrado tradicional obliga a colocar tuercas remachables o soldadas. El taladrado por fricción térmica (termoperforación o Flowdrill) aprovecha altas RPM y presión axial para calentar la broca de carburo de tungsteno entre $600^\circ\text{C}$ y $800^\circ\text{C}$, plastificando y desplazando el metal para formar un cuello cilíndrico o casquillo con un espesor de 3 a 4 veces el grosor original de la pared. Posteriormente, este casquillo se rosca por laminación (deformación sin viruta) para crear uniones roscadas de alta resistencia mecánica en un ciclo automatizado continuo.
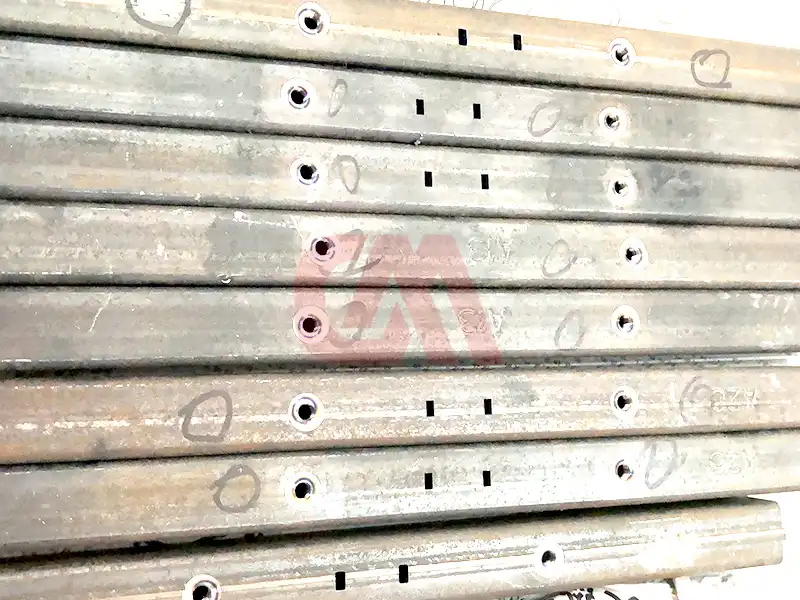 Figura 2: Termoperforación por fricción y laminación de roscas en perfiles cuadrados de acero al carbono para equipamiento de fitness.
4. Flujo de trabajo y parámetros estandarizados en taladrado CNC de tubos
Paso 1: Amarre rígido y referenciado de origen (cero pieza)
Utilice mordazas autocentrantes neumáticas multipunto o sistemas hidráulicos que sujeten tubos largos sin aplastar las paredes exteriores. Los sistemas de posicionamiento servoaccionados garantizan la alineación del punto cero a lo largo de barras de hasta $6\text{ m}$.
Paso 2: Selección de herramientas
- Acero al carbono (Q235 / A36): Brocas de metal duro integral con recubrimiento TiAlN y afilado en cruz a 140° (split point).
- Acero inoxidable (AISI 304 / AISI 316): Brocas de carburo recubiertas con refrigeración interna de alta presión (20–40 bar) para contrarrestar el endurecimiento por deformación.
- Roscado en perfil de pared delgada: Brocas de carburo de tungsteno para termoperforación combinadas con machos de roscar por laminación (cold-forming).
Paso 3: Parámetros de corte y mecanizado recomendados
| Material | Perfil del tubo / Espesor | Diámetro del orificio | Velocidad del husillo (RPM) | Velocidad de avance (mm/min) | Tecnología / Tipo de herramienta |
|---|---|---|---|---|---|
| Acero dulce (Q235) | 50 × 50 × 2,0 mm | M8 (7,3 mm) | 2.800 – 3.200 | 200 – 280 | Broca de carburo / Flowdrill |
| Acero inoxidable (304) | 40 × 40 × 1,5 mm | M6 (5,3 mm) | 1.800 – 2.200 | 120 – 160 | Metal duro integral recubierto |
| Aluminio (6061-T6) | 60 × 60 × 3,0 mm | 10,0 mm | 4.500 – 6.000 | 450 – 650 | Metal duro de 2 labios sin recubrimiento |
| Acero estructural | 100 × 100 × 5,0 mm | M10 (9,2 mm) | 1.400 – 1.800 | 150 – 200 | Fricción térmica + Roscado por laminación |
5. Maximizar el ROI con centros CNC multihusillo
Invertir en sistemas de taladrado CNC de tubos con doble estación o cabezales multihusillo permite la carga y descarga simultánea durante el corte (mecanizado pendular de 2 zonas). La configuración de doble estación reduce los tiempos improductivos a cero, logrando incrementos de productividad de hasta un 300% en comparación con centros de un solo husillo convencional.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.