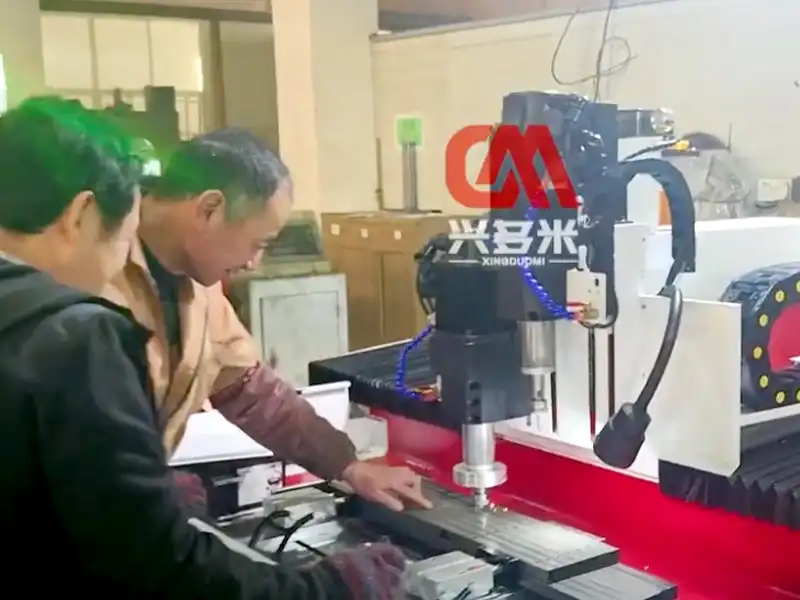
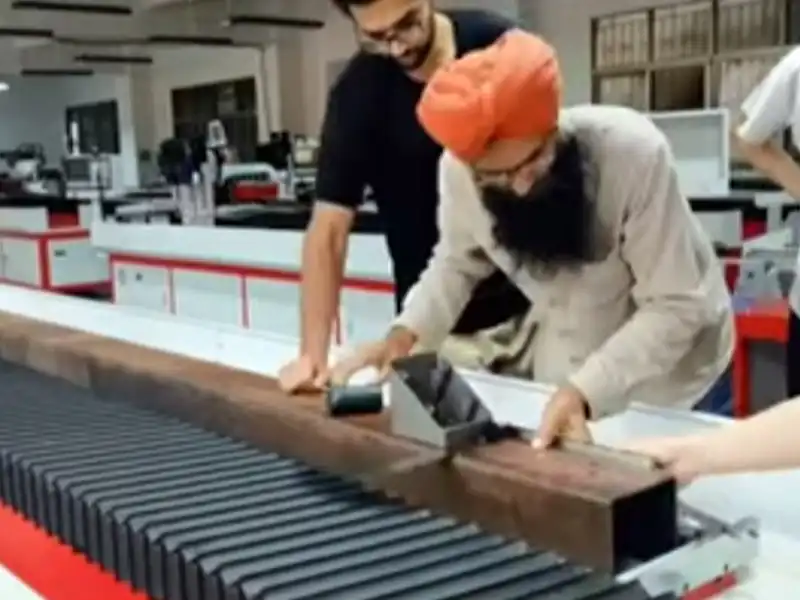
A furação de furos em tubos quadrados e perfis estruturais tubulares ocos é um processo essencial de manufatura na produção de equipamentos fitness, estruturas de mobiliário metálico, chassis automotivos, suportes para painéis solares e estruturas metálicas para a construção civil. Contudo, os métodos manuais tradicionais de furação frequentemente provocam o colapso da parede do perfil, formação severa de rebarbas internas, desvios na tolerância de entrecentro de furos e custos proibitivos de mão de obra.
Alcançar alta precisão dimensional, furos com acabamento limpo sem rebarbas e ciclos operacionais ultrarrápidos exige compreender a dinâmica do corte em tubos de parede fina e modernizar o processo por meio de furadeiras CNC dedicadas para tubos e perfis metálicos.
1. Principais Desafios de Engenharia na Furação de Tubos Quadrados
Os perfis tubulares quadrados impõem condições geométricas e mecânicas específicas que dificultam a furação mecânica convencional:
- Deformação de Tubos de Parede Fina: A ausência de suporte interno faz com que a parede superior de tubos finos (1,0 mm a 3,0 mm) afunde para dentro do perfil sob o esforço axial de avanço da broca.
- Formação Excessiva de Rebarbas: As rebarbas na saída interna da cavidade tubular são de difícil acesso e remoção, exigindo operações secundárias manuais caras de rebarbação (reprovando nos requisitos da norma ISO 13715).
- Desvio de Posição em Raios de Dobra: As brocas helicoidais convencionais tendem a deslizar e perder o centro ao furar próximo ao raio de curvatura externa de tubos conformados a frio.
- Baixa Precisão de Entrecentro: Dilatação térmica e erros humanos de traçagem manual acumulam desvios na distância entre furos consecutivos, gerando problemas graves no alinhamento final da montagem.
2. Comparativo Tecnológico: Métodos de Furação em Tubos
2.1 Furadeiras Manuais e Furadeiras de Bancada Magnética
Embora úteis para protótipos pontuais ou reparos de manutenção mecânica, furadeiras manuais entregam dispersão dimensional acentuada nas coordenadas dos furos (desvios de $\pm 0,5\text{ mm}$), fadiga intensa do operador e altas taxas de refugo na montagem.
2.2 Estampos e Puncionamento Mecânico
O puncionamento oferece ciclos velozes, mas apresenta severas desvantagens: necessidade de ferramentais endurecidos dedicados de alto custo, deformação das paredes em perfis espessos ($>3\text{ mm}$) e microfissuras estruturais na borda encruada a frio.
2.3 Centros de Usinagem Verticais Convencionais (VMC)
Centros de usinagem verticais de 3 eixos oferecem precisão, mas possuem curso de mesa restrito para perfis longos ($3\text{ m} - 6\text{ m}$), setup de carga lento e alto custo-hora de máquina.
2.4 Furadeiras CNC Especializadas para Tubos e Perfis Longos
Máquinas desenvolvidas especificamente para furação e rosqueamento de perfis contam com eixos-árvore de alta rotação, fixação pneumática dedicada, indexação servomotorizada contínua e opção de furação por fricção térmica com rosqueamento por conformação—mantendo tolerâncias de entrecentro dentro de $\pm 0,05\text{ mm}$.
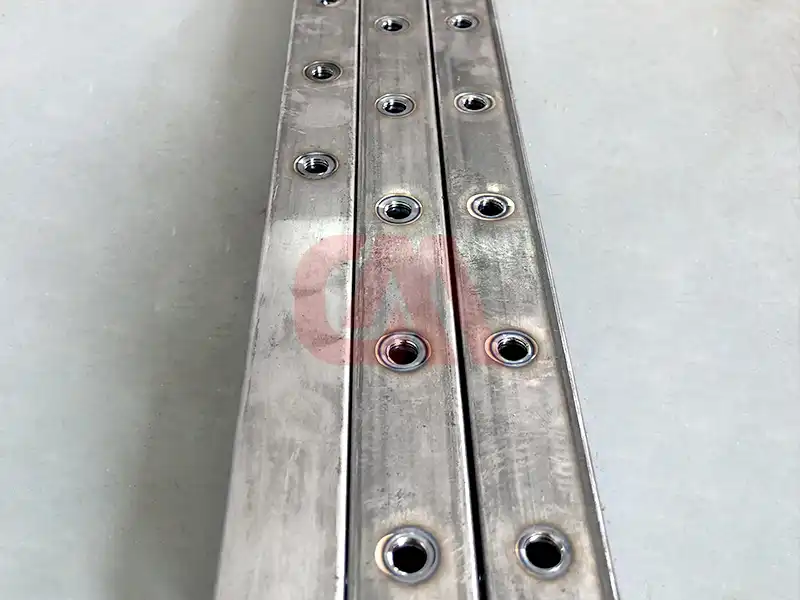 Figura 1: Furadeira e Rosqueadeira CNC Térmica de alta eficiência desenvolvida para perfis longos de aço quadrados e retangulares.
3. Solução Avançada: Furação por Fricção Térmica (Flowdrill)
Quando são necessárias roscas resistentes em tubos quadrados de parede fina, os métodos convencionais demandam a inserção de porcas rebite ou porcas soldadas. A furação por fricção térmica (Flowdrill / Formdrill) utiliza alta rotação e pressão axial para aquecer brocas de metal duro cônico entre $600^\circ\text{C}$ e $800^\circ\text{C}$, plastificando o metal e deslocando o material para formar um colarinho (bucha repuxada) com espessura de 3 a 4 vezes a parede original do tubo. Em seguida, essa bucha é rosqueada com macho conformador (laminador sem cavaco), criando conexões rosqueadas com altíssima resistência à tração em um ciclo automatizado contínuo.
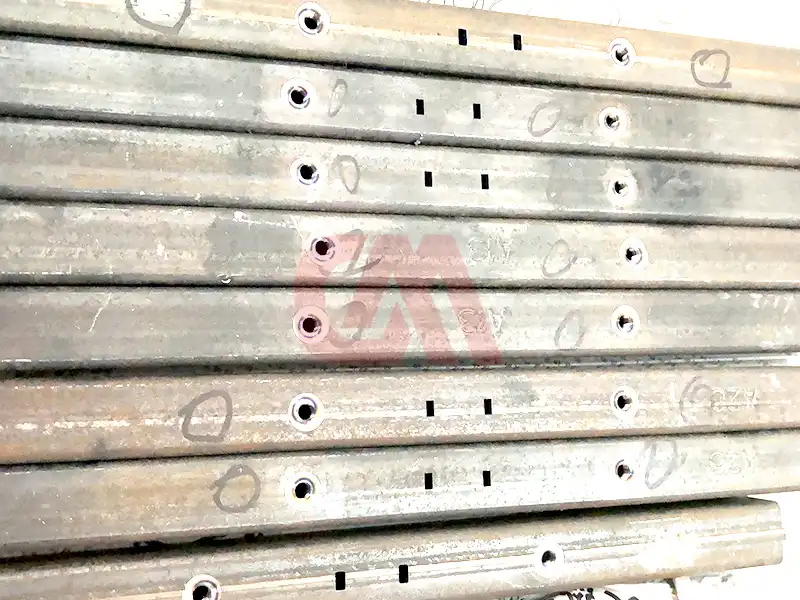 Figura 2: Furação por repuxo térmico e conformação de rosca em tubos quadrados de aço carbono para fabricação de aparelhos de musculação.
4. Fluxo Operacional e Parâmetros de Usinagem CNC Recomendados
Passo 1: Fixação Rígida e Zeramento de Origem
Utilize morsas pneumáticas autocentralizadoras de múltiplos pontos ou sistemas hidráulicos de travamento para suportar tubos quadrados longos sem amassar as paredes externas. Guias e batentes servomotorizados garantem o alinhamento da referência de origem ao longo de perfis de até $6\text{ m}$.
Passo 2: Seleção de Ferramental Apropriado
- Aço Carbono (SAE 1020 / Q235 / ASTM A36): Brocas inteiriças de metal duro com revestimento TiAlN e afiação autocentralizadora a 140° (Split Point).
- Aço Inoxidável (AISI 304 / AISI 316): Brocas de metal duro revestidas com refrigeração interna de alta pressão (20 a 40 bar) para dissipar o calor e controlar o encruamento.
- Roscas em Paredes Finas: Brocas térmicas de metal duro cônico combinadas com machos conformadores sem cavaco.
Passo 3: Parâmetros de Corte e Furação Recomendados
| Material | Perfil do Tubo / Espessura | Diâmetro do Furo | Rotação do Eixo-Árvore (RPM) | Velocidade de Avanço (mm/min) | Tecnologia / Tipo de Ferramenta |
|---|---|---|---|---|---|
| Aço Carbono (SAE 1020 / Q235) | 50 × 50 × 2,0 mm | M8 (7,3 mm) | 2.800 – 3.200 | 200 – 280 | Broca de Metal Duro / Flowdrill |
| Aço Inoxidável (AISI 304) | 40 × 40 × 1,5 mm | M6 (5,3 mm) | 1.800 – 2.200 | 120 – 160 | Broca Metal Duro Integral Revestida |
| Alumínio (6061-T6) | 60 × 60 × 3,0 mm | 10,0 mm | 4.500 – 6.000 | 450 – 650 | Broca Metal Duro Sem Cobertura (2 Canais) |
| Aço Estrutural Carbono | 100 × 100 × 5,0 mm | M10 (9,2 mm) | 1.400 – 1.800 | 150 – 200 | Furação Térmica + Macho Conformador |
5. Maximizando o Retorno sobre o Investimento com CNC Multifuso
A aplicação de furadeiras CNC de barramento longo com cabeçote multifuso e postos duplos de trabalho possibilita usinagem em ciclo pendular: enquanto uma estação executa a furação automática, o operador realiza o descarregamento e fixação da peça na estação adjacente. As estações duplas reduzem o tempo improdutivo de carga e descarga praticamente a zero, elevando a produtividade em até 300% em comparação com máquinas CNC convencionais de um único eixo-árvore.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.