Máy Khoan & Taro CNC 4 Trục Gia Công Lỗ Dầu Xi Lanh Thủy Lực DNC-3030N10(R1)
Đầu đo dò phôi 3D xác định gốc tọa độ động, Trục xoay thứ 4 bánh răng sóng hài và Bộ thay dao tự động 10 vị trí chuyên dụng cho ống xi lanh thủy lực đường kính lớn
💡 Tất cả các dòng máy SPM phi tiêu chuẩn của DUOMI đều được thiết kế tùy chỉnh theo bản vẽ CAD phôi, đường kính ống (100–300mm) và năng suất yêu cầu của quý khách. Hỗ trợ gia công mẫu thử miễn phí và tính toán thời gian chu kỳ gia công (Cycle Time) trước khi chốt đơn hàng.
Yêu cầu gia công mẫu miễn phí →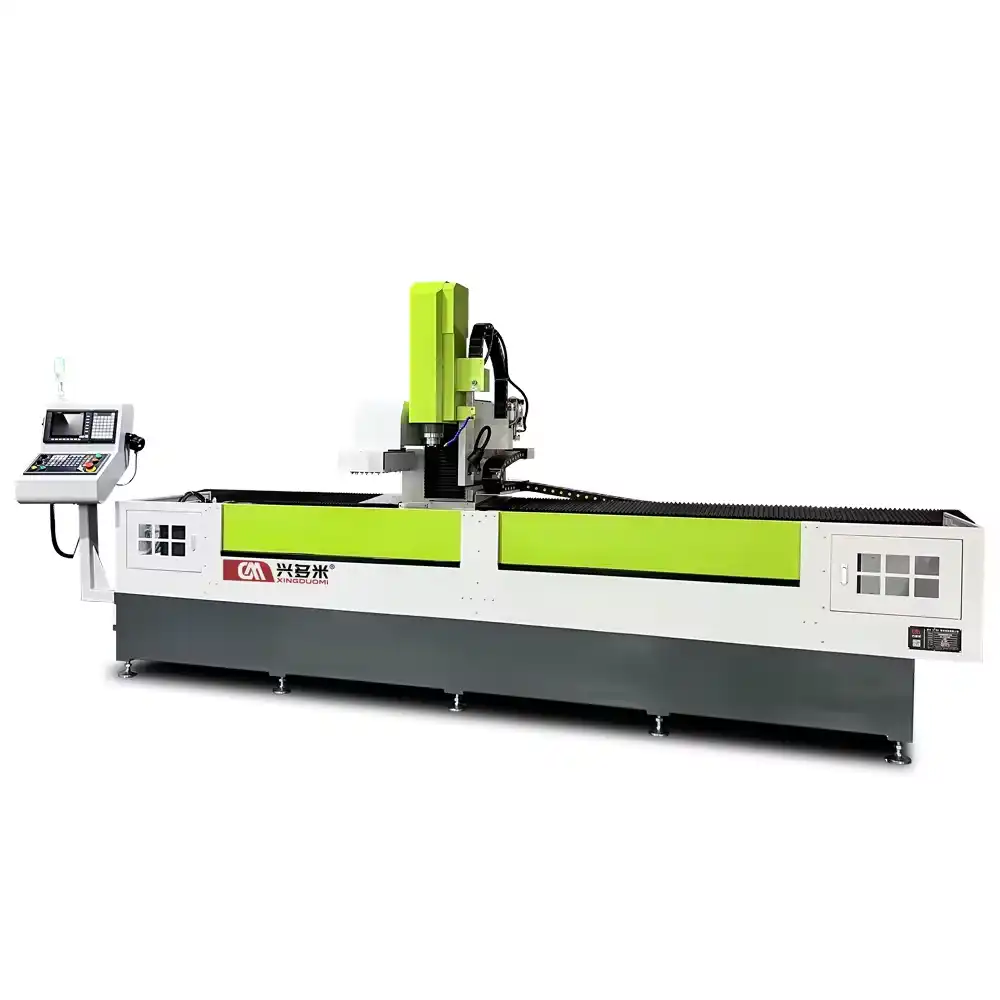


Tính năng
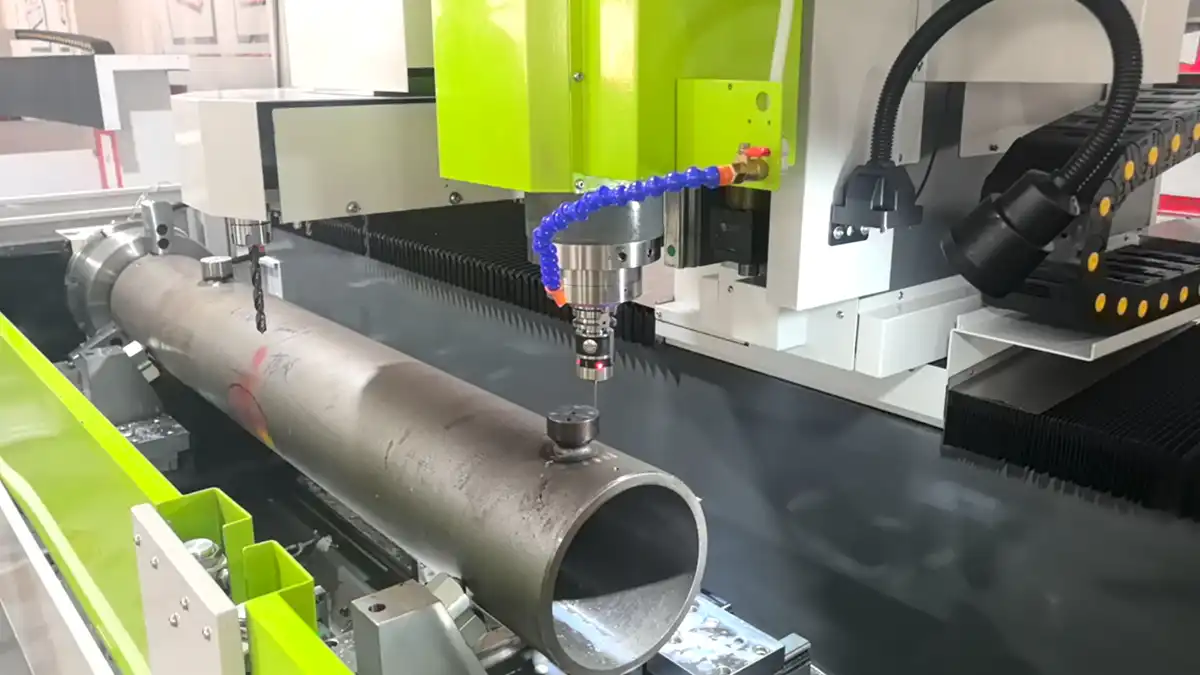
Đầu đo dò phôi 3D xác định gốc tọa độ động: Bù đắp sai số biến dạng sau khi hàn và độ lệch gá đặt bằng cách sử dụng đầu đo 3D gắn trên trục chính tiếp xúc trực tiếp với đầu nối lỗ dầu đã hàn, tự động tính toán tọa độ tâm thực tế và thiết lập gốc tọa độ gia công động.
Trục xoay thứ 4 bánh răng sóng hài (A360°): Cơ cấu phân độ xoay 360° liên tục độ chính xác cao đảm bảo tất cả các lỗ xuất dầu phía sau được khoan hoàn toàn đồng tâm và lấy tâm lỗ dầu chính làm chuẩn.
Vùng gia công hạng nặng 3000mm: Hành trình mở rộng X3000mm x Y300mm x Z200mm trang bị mâm cặp tự động định tâm thủy lực (Đường kính 100-300mm) và hệ thống gá đỡ hình chữ V đa điểm chống võng ống.
Bộ thay dao tự động 10 vị trí (ATC): Trục chính BT30/BT40 mô-men xoắn cao (100-6000 RPM, 5.5-7.5 kW) tích hợp hệ thống tưới nguội dung dịch trơn nguội công suất lớn, cho phép hoàn thành liên tục các công đoạn khoan, taro, phay và vát mép trong một lần gá.
Mô tả kỹ thuật chuyên sâu & Tổng quan công nghệ
Nhấn để mở đầy đủ năng lực máy, phân tích quy trình & hướng dẫn ứng dụng
Nhấn để mở rộng
Thu gọn chi tiết
Thách Thức Kỹ Thuật: Biến Dạng Do Hàn Và Mất Gốc Tọa Độ Trên Xi Lanh Thủy Lực
Trong ngành chế tạo máy hạng nặng và thiết bị truyền động thủy lực, các ống xi lanh thủy lực đường kính lớn bắt buộc phải được hàn thêm một đầu nối cắm dầu ("lỗ dầu") ở bên ngoài thành ống trước khi tiến hành gia công cơ khí hoàn thiện. Lỗ tâm của đầu nối dầu phải được khoan xuyên vào lòng ống xi lanh theo góc vuông vuông góc với trục xi lanh, đồng thời tất cả các lỗ dầu phụ trải dài suốt chiều dài 3000mm phải duy trì độ đồng tâm tuyệt đối so với tâm lỗ dầu chính đó.
Tuy nhiên, các dòng máy CNC tọa độ cố định truyền thống thường gặp tỷ lệ phế phẩm rất cao do hai hạn chế vật lý không thể tránh khỏi: * Biến dạng nhiệt khi hàn: Tác động nhiệt cao trong quá trình hàn làm đầu nối lỗ dầu bị nghiêng góc và lệch ngang so with đường tâm lý thuyết của xi lanh. * Dung sai tích lũy từ đồ gá: Việc kẹp chặt các ống kim loại nặng (Đường kính Ø100–300mm, dài đến 3000mm) tạo ra độ võng nhỏ và biến dạng vị trí ở mỗi lần gá đặt. * Bài toán mất gốc tọa độ: Vì vị trí thực tế của đầu nối bị xê dịch bất ngờ sau khi hàn, các chương trình CNC tiêu chuẩn dựa vào điểm dừng cơ khí cố định không thể xác định chính xác tâm lỗ, dẫn đến lỗ khoan bị lệch tâm, thủng thành ống và lệch bước ren.
Giải Pháp Kỹ Thuật DUOMI: Đầu Đo Dò Phôi 3D + Trục Xoay Bánh Răng Sóng Hài 4 Trục
Để giải quyết triệt để điểm nghẽn sản xuất này, DUOMI đã phát triển Máy CNC chuyên dụng SPM 4 trục DNC-3030N10(R1). Thay vì mặc định chi tiết gia công tuân theo tọa độ CAD lý thuyết, cỗ máy sẽ chủ động đo đạc chi tiết thực tế bằng đầu đo 3D trước, tự động tính toán tọa độ gốc chính xác, và thực hiện gia công tối ưu dựa trên kích thước thực tế đo được.
Đặc Điểm Kiến Trúc Cốt Lõi:
- Đầu đo 3D gắn trên trục chính: Trang bị kim đo nhạy tích hợp vòng đèn LED báo hiệu. Kim đo tiếp xúc trực tiếp với mặt trên của đầu nối lỗ dầu đã hàn để xác định độ cao/độ phẳng, sau đó chạm 4 điểm xung quanh chu vi để tính toán chính xác tâm hình học thực tế.
- Trục xoay thứ 4 bánh răng sóng hài (A360°): Giúp quay ống xi lanh mượt mà, không có độ rơ (backlash), cho phép phân độ và khoan nhiều lỗ dầu hướng tâm với độ đồng tâm tuyệt đối so with gốc tọa độ lỗ dầu chính.
- Mâm cặp tự động định tâm thủy lực hạng nặng: Kẹp chặt các ống xi lanh có đường kính từ Ø100mm đến Ø300mm với lực kẹp ổn định, lập trình được, ngăn chặn hoàn toàn hiện tượng trượt phôi khi khoan sâu nặng.
- Đồ gá con lăn chữ V đỡ phôi đa điểm: Các điểm đỡ chống võng phân bố dọc theo thân máy 3000mm giúp triệt tiêu độ võng của ống, giữ vững trục quay cứng vững trong suốt quá trình phân độ của trục thứ 4.
- Hệ thống dung dịch trơn nguội tưới nguội áp lực cao: Vòi phun tưới nguội áp lực cao liên tục liên tục rửa sạch phoi và tản nhiệt tại đỉnh mũi khoan khi khoan xuyên qua thành ống dày.
- Bộ thay dao tự động ATC 10 vị trí: Sử dụng trục chính BT30/BT40 hạng nặng (100–6000 RPM, 5.5–7.5 kW), tự động chuyển đổi linh hoạt giữa các công đoạn khoan hợp kim, taro ren (M2–M20), phay ngón và vát mép mà không cần con người can thiệp.
Quy Trình Gia Công Chính Xác 5 Bước
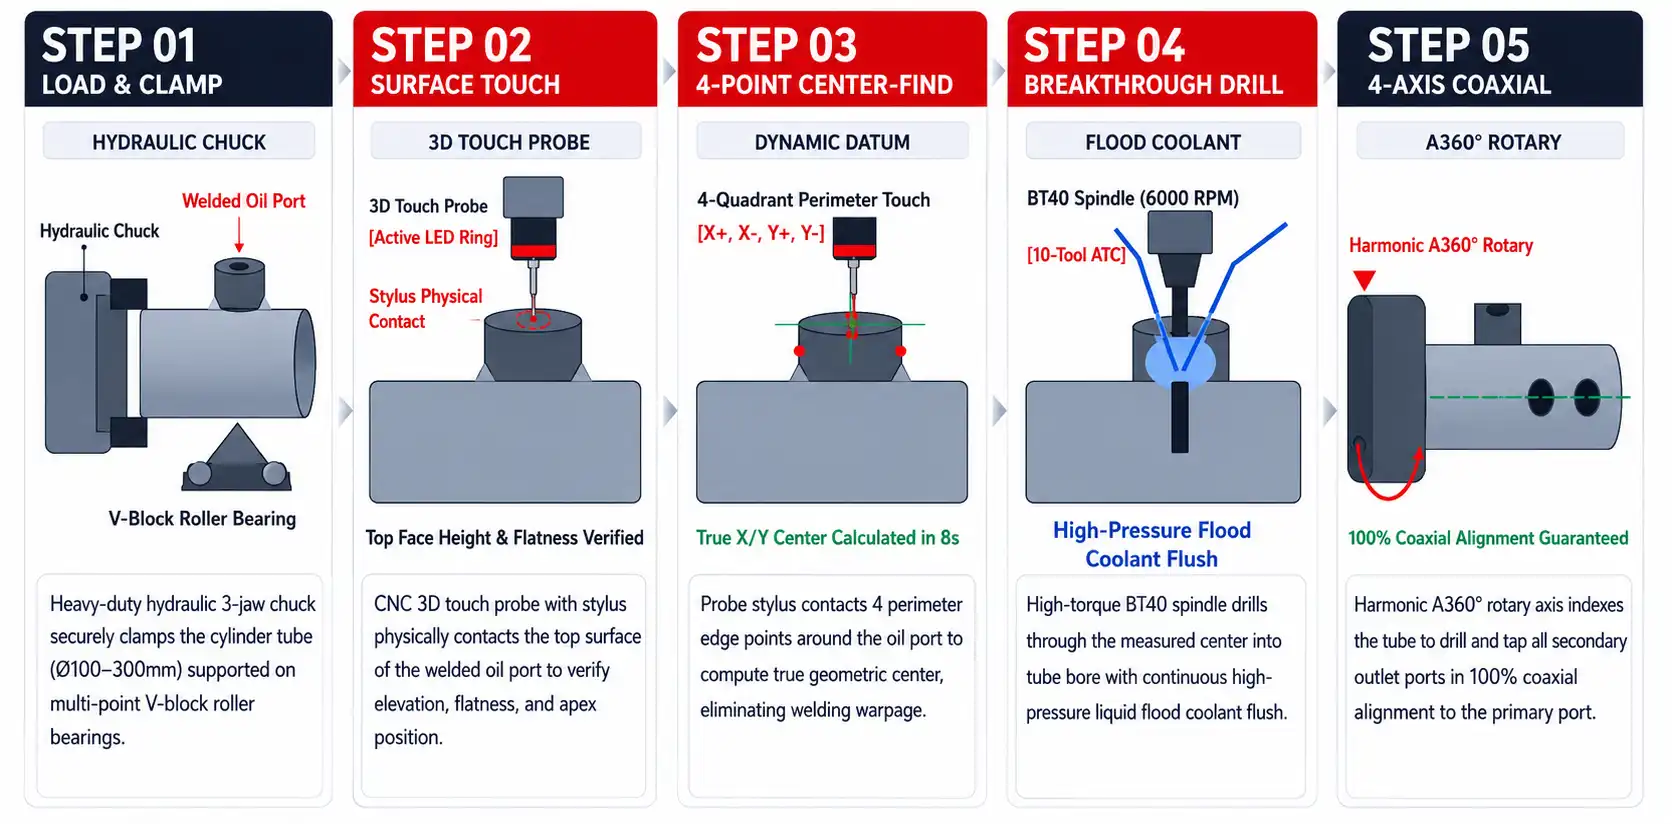
- Gá phôi & Định hướng: Người vận hành đặt ống xi lanh vào mâm cặp thủy lực và các con lăn đỡ chữ V sao cho đầu nối lỗ dầu đã hàn hướng lên trên.
- Dò mặt đỉnh bằng đầu đo 3D: Đầu đo 3D hạ xuống cho đến khi kim đo chạm vào bề mặt đỉnh của đầu nối, ghi nhận độ cao và độ phẳng mặt để xác nhận lỗ dầu nằm ở đỉnh cao nhất.
- Chạm 4 điểm chu vi & Dò tâm tự động: Kim đo tiếp xúc với 4 điểm trên chu vi (X+, X-, Y+, Y-) xung quanh đầu nối tròn, tự động tính toán tọa độ tâm X/Y thực tế trong chưa đầy 8 giây.
- Khoan xuyên lỗ với dung dịch tưới nguội: Trục chính BT40 kích hoạt cùng dòng dung dịch trơn nguội áp lực cao, khoan xuyên qua tâm đầu nối đã đo chính xác vào lòng xi lanh.
- Phân độ khoan & Taro các lỗ phụ: Trục xoay thứ 4 xoay ống xi lanh đến các vị trí góc tiếp theo, tiến hành khoan và taro toàn bộ các lỗ dẫn dòng thủy lực phụ theo đúng gốc tọa độ chuẩn ban đầu trong một chu kỳ tự động duy nhất.
Lợi Ích Sản Xuất Vượt Trội
- Loại bỏ sự phụ thuộc vào dung sản đoạn trước: Không cần đầu tư các bộ gá hàn thủ công đắt tiền độ chính xác cao, vì máy tự động bù đắp sai số hàn lên đến ±3.0mm.
- Giảm tỷ lệ phế phẩm xuống dưới 0.1%: Trong sản xuất xi lanh thiết bị hạng nặng hàng loạt, hệ thống tự động xác định gốc tọa độ của DUOMI đã triệt tiêu hoàn toàn lỗi phế phẩm do lệch tâm lỗ và cháy ren.
- Tiết kiệm nhân công & Chi phí gá đặt: Tích hợp các công đoạn dò tìm vị trí, khoan, phay, taro và phân độ xoay vào một trạm tự động duy nhất, giúp giảm 55% thời gian chu kỳ gia công (Cycle Time) so với các công đoạn gá đặt thủ công nối tiếp.
- Độ cứng vững cao cho ống kim loại nặng: Gia công tốt các thân xi lanh dài tới 3000mm và trọng lượng toàn bộ máy lên đến 3000 KG, hấp thụ triệt để rung động cắt gọt khi khoan lỗ sâu bước tiến lớn.
Ngành Công Nghiệp Mục Tiêu & Ứng Dụng Thực Tế
- Máy móc hạng nặng & Máy xúc: Ống xi lanh thủy lực cần vươn, tay mút, gầu xúc (ví dụ: các nhà cung cấp cấp 1 cho Zoomlion, SANY, XCMG).
- Hệ thống truyền động thủy lực công nghiệp: Máy ép thủy lực khổ lớn, tay máy rèn và khối chia dầu (Manifold) áp lực cao.
- Ống dẫn ngành dầu khí: Đầu nối ống khoan thành dày, ống stator dẫn lưu chất và cụm vòi phun hàn.
- Thiết bị nông nghiệp & Khai khoáng: Xi lanh lái hạng nặng, giảm xóc thủy lực và ống xi lanh ngắt nhiều tầng dạng ăng-ten.
Gia Công Thử Nghiệm: Báo Cáo Khả Thi & ROI Miễn Phí
Mỗi dòng máy chuyên dụng SPM phi tiêu chuẩn từ DUOMI đều được thiết kế tối ưu dựa trên bản vẽ chi tiết và mục tiêu năng suất của quý khách. Hãy gửi bản vẽ CAD hoặc mẫu ống thực tế đến đội ngũ kỹ sư của chúng tôi tại Trương An, Đông Quản. Chúng tôi sẽ cung cấp: 1. Đề xuất giải pháp kỹ thuật & Công nghệ dụng cụ cắt gọt hoàn chỉnh 2. Mô phỏng chính xác thời gian nhịp sản xuất (Takt Time) & Thời gian chu kỳ gia công (Cycle Time) 3. Video quay trực tiếp quá trình gia công thử nghiệm trên thiết bị thực tế 4. Nghiệm thu máy đầy đủ tại nhà máy (FAT) & Chế độ bảo hành toàn diện 1 năm
Cam kết mua hàng & giao hàng
Cam kết trực tiếp từ nhà máy — Lắp ráp, thử nghiệm và hỗ trợ từ Đông Quan đến xưởng của bạn
Chạy trên hệ điều khiển của bạn
Bộ điều khiển GSK tiêu chuẩn (tương thích 100% G-code Fanuc) hoặc tùy chọn Mitsubishi/Siemens. Nhập trực tiếp file CAD để tạo đường chạy dao mà không cần lập trình G-code thủ công.
FAT video tại nhà máy
Thử khoan/taro trực tiếp trên phôi thực tế của bạn, quay video trước khi xuất hàng. Thanh toán 50% còn lại chỉ sau khi bạn duyệt video.
Sản xuất tối đa 40 ngày & Thùng gỗ chắc chắn
Chu kỳ sản xuất tối đa 40 ngày theo cam kết. Máy được bọc kín bằng màng nhôm hút chân không chống gỉ và cố định trong thùng gỗ xuất khẩu không hun trùng (EXW/FOB/CIF).
Kỹ sư hỗ trợ trực tiếp
Nhóm WhatsApp 1-1 trực tiếp với kỹ sư lắp ráp máy, bảo hành toàn bộ máy 12 tháng và gửi phụ tùng quan trọng qua DHL trong 24–48 giờ.
Mỗi máy DUOMI được sản xuất theo quy trình 13 bước minh bạch về sản xuất và kiểm soát tại nhà máy.
Thông số
Tải tài liệu kỹ thuật| Model máy | DNC-3030N10(R1) Máy khoan CNC lỗ dầu xi lanh thủy lực |
| Năng lực gia công | Khoan, Taro và Phay |
| Hành trình gia công 3 trục XYZ | X3000mm Y300mm Z200mm (Tùy chỉnh theo yêu cầu) |
| Hành trình hiệu dụng trục A | Xoay liên tục 360° |
| Hành trình hiệu dụng trục X | 3000mm (Tùy chỉnh theo yêu cầu) |
| Hành trình hiệu dụng trục Y | 300mm (Tùy chỉnh theo yêu cầu) |
| Hành trình hiệu dụng trục Z | 200mm (Tùy chỉnh theo yêu cầu) |
| Đường kính khoan tối đa | 1-20mm |
| Phạm vi đường kính lỗ khoan | 1~20mm |
| Phạm vi đường kính taro | M2~M18 |
| Phạm vi đường kính vát mép | 1~20mm |
| Đường kính kẹp mâm cặp | 100~300mm (Tự động kẹp bằng thủy lực) |
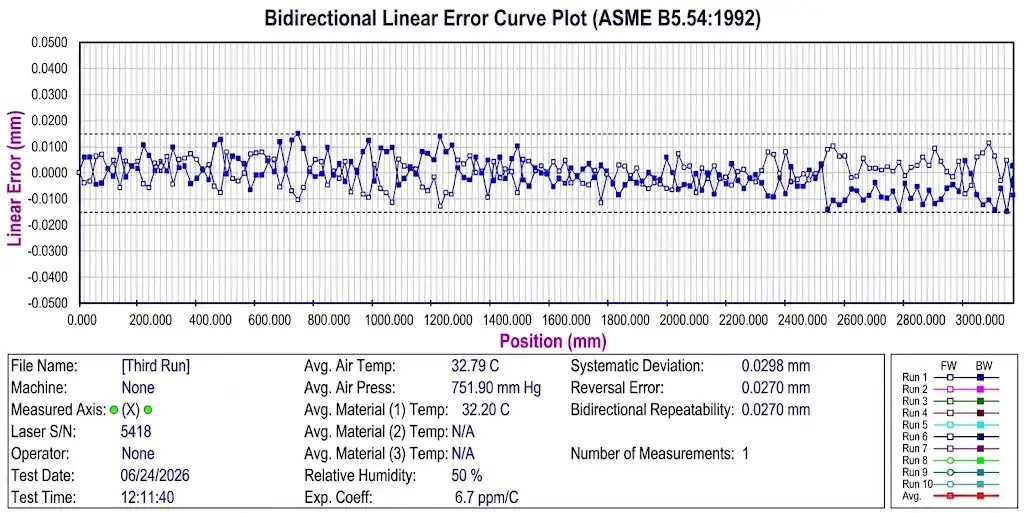
| Độ chính xác định vị lặp lại | ±0.02mm |
| Tốc độ trục chính | 100~6000 vòng/phút (RPM) |
| Côn trục chính | BT30 / BT40 |
| Công suất trục chính | 5.5KW ~ 7.5KW |
| Tốc độ di chuyển nhanh trục X | 30m/phút ~ 60m/phút |
| Tốc độ di chuyển nhanh trục Y | 25m/phút |
| Tốc độ di chuyển nhanh trục Z | 25m/phút |
| Băng chứa dao | Bộ thay dao tự động ATC (10 dao) |
| Đồ gá đỡ phôi | Hệ thống đỡ phôi con lăn hình chữ V đa điểm (Chống võng) |
| Định vị gốc tọa độ phôi | Đầu đo 3D tiếp xúc bề mặt thực tế & Chạm mép 4 điểm |
| Điện áp hoạt động | AC 380V / 50Hz |
| Phương thức lập trình | Nhập tệp CAD / Lập trình trên máy tính / Nhập thủ công |
| Dung lượng lưu trữ hệ thống | Khoảng 10.000 chương trình |
| Điều khiển tín hiệu bên ngoài | Có hỗ trợ (Tích hợp Robot / Tự động hóa dây chuyền) |
| Tùy chỉnh phi tiêu chuẩn | Có hỗ trợ (Chiều dài thân máy, hành trình, kích thước mâm cặp, số lượng dao ATC) |
| Chế độ bảo hành | 1 năm (Bảo hành toàn bộ máy) |
| Điểm bán hàng chủ đạo | Đa năng (Dò phôi 3D, Gia công đồng tâm 4 trục, Tưới nguội áp lực cao) |
| Trọng lượng máy | Khoảng 3000 KG |
| Kích thước máy (D*R*C) | 4800 x 1600 x 1900 mm |
| Kiểm soát chất lượng xuất xưởng | Cung cấp báo cáo nghiệm thu máy & Video kiểm tra chất lượng thực tế |
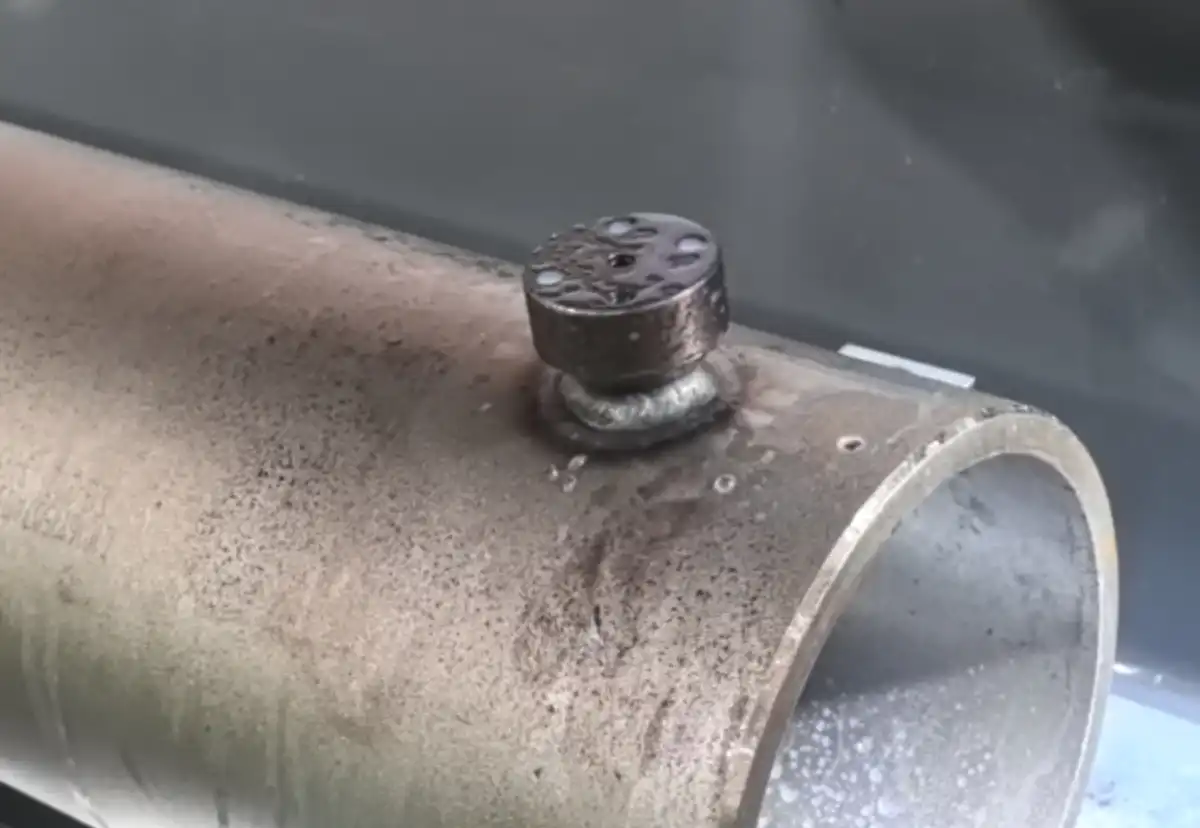
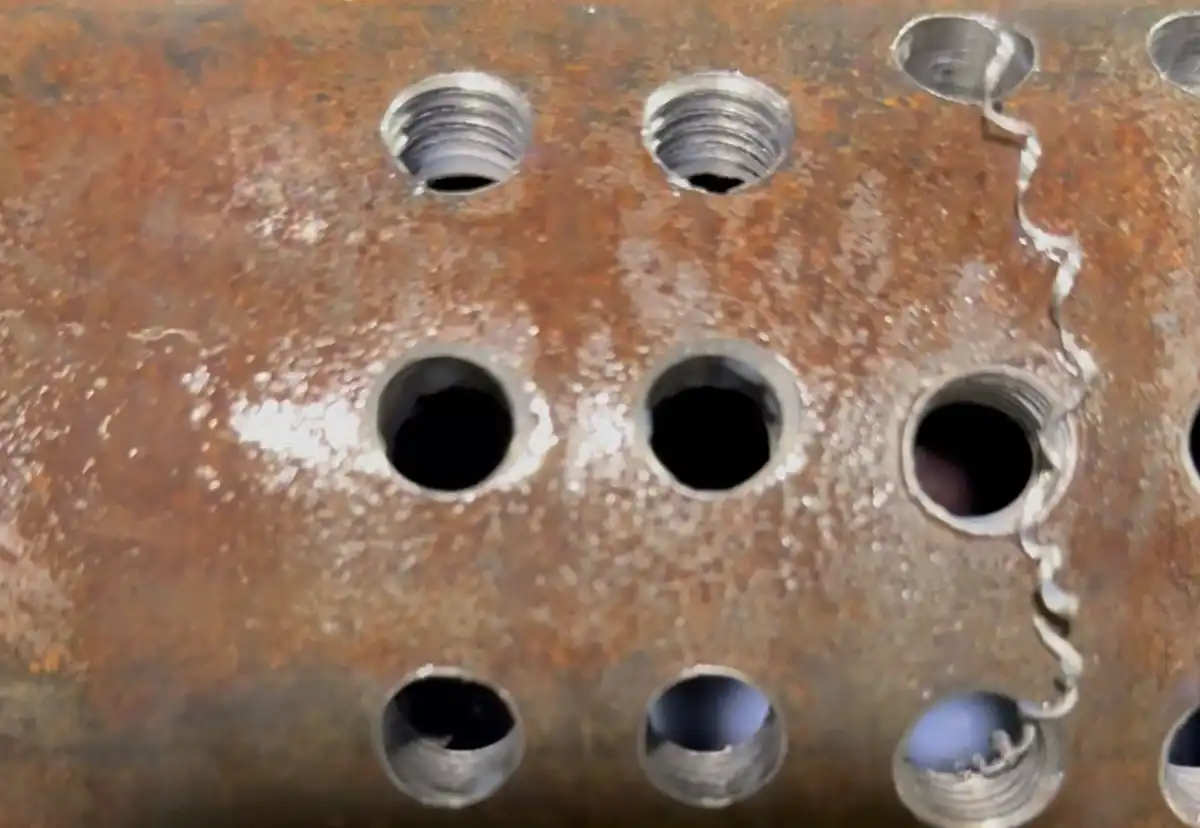
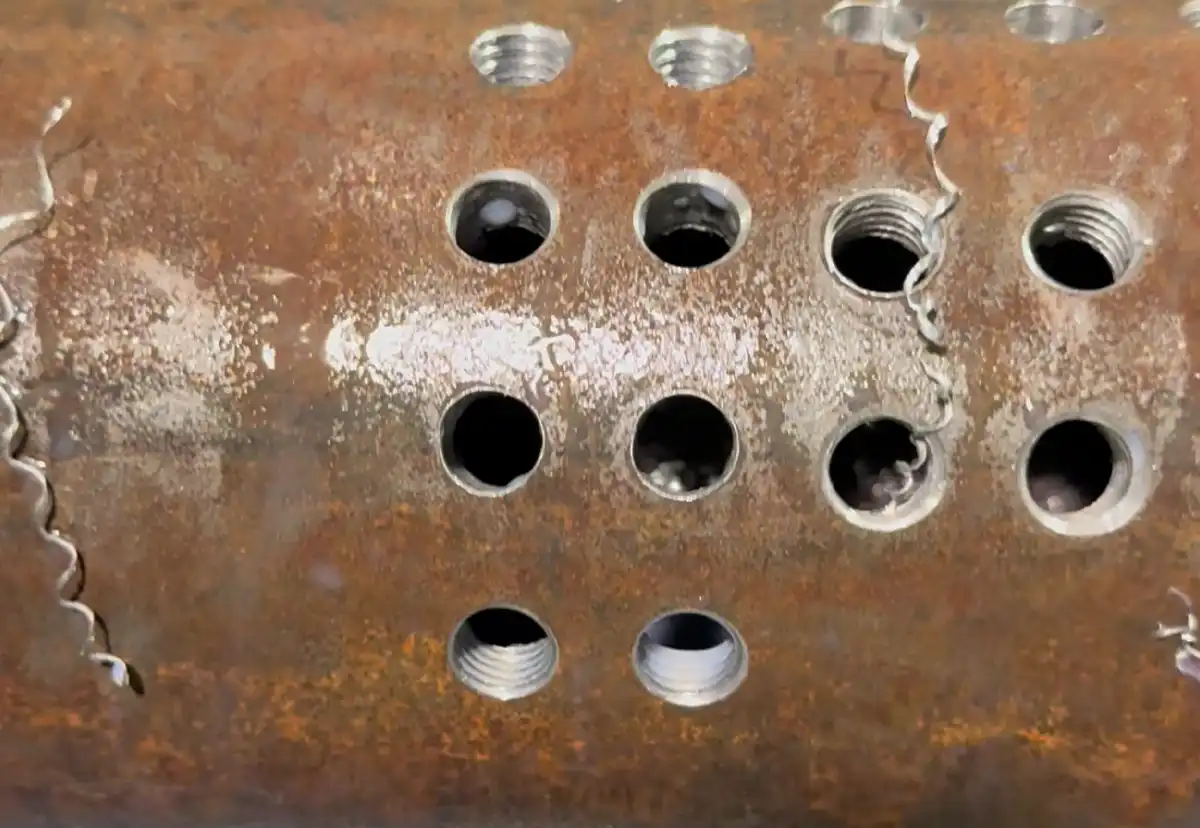
Mẫu gia công
Các chi tiết thực tế được gia công bằng máy của chúng tôi


Câu hỏi thường gặp
Chúng tôi “chỉ” làm khoan & taro. Vì sao khách hàng vẫn chọn DUOMI thay vì máy CNC đa năng?
“Chi tiết của bạn định nghĩa giải pháp” nghĩa là gì trong thực tế?
Máy DNC-3030N10(R1) giải quyết sự biến dạng do hàn trên các đầu nối lỗ dầu như thế nào?
Trục xoay thứ 4 bánh răng sóng hài đảm bảo độ đồng tâm giữa các lỗ xuất dầu như thế nào?
Máy có thể kẹp được ống xi lanh thủy lực có đường kính và chiều dài trong khoảng nào?
Những công đoạn gia công nào có thể thực hiện trong một chu kỳ gá kẹp?
Máy hỗ trợ những định dạng lập trình và giao diện tự động hóa nào?
DUOMI kiểm tra độ chính xác của máy và tính khả thi của quy trình như thế nào trước khi giao hàng?
Đề xuất
Xem thêm ›
Máy khoan CNC chuyên dụng SPM cho thép hộp, thép hình và thép tròn

Máy khoan CNC SPM nhiều trục chính gia công lỗ bôi trơn bánh răng và vòng bi

Máy phay rãnh & khoan CNC SPM định vị Rotor động cơ độ chính xác cao
