Taladradora y Roscadora CNC de 4 Ejes para Puertos de Aceite de Cilindros Hidráulicos DNC-3030N10(R1)
Toma de Referencia Dinámica mediante Palpador 3D por Contacto, Posicionamiento Rotativo con 4º Eje Armónico y Cambiador Automático de 10 Herramientas para Camisas de Cilindros Hidráulicos de Gran Tamaño
💡 Todas las máquinas SPM especiales de DUOMI se diseñan a medida según los planos CAD de su pieza, el diámetro del tubo (100–300 mm) y el volumen de producción requerido. Servicio gratuito de pruebas de mecanizado de viabilidad y cálculo de tiempos de ciclo antes de confirmar el pedido.
Solicitar Prueba Gratuita de Mecanizado →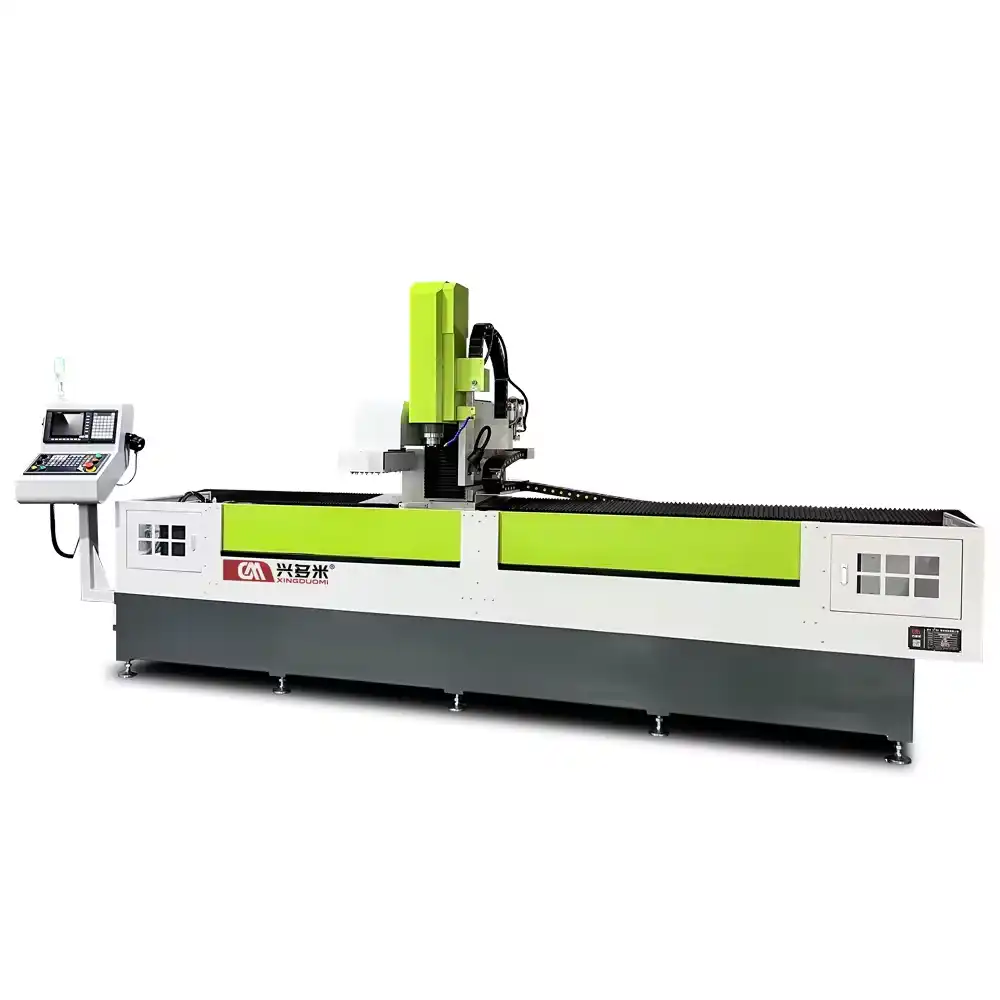


Características
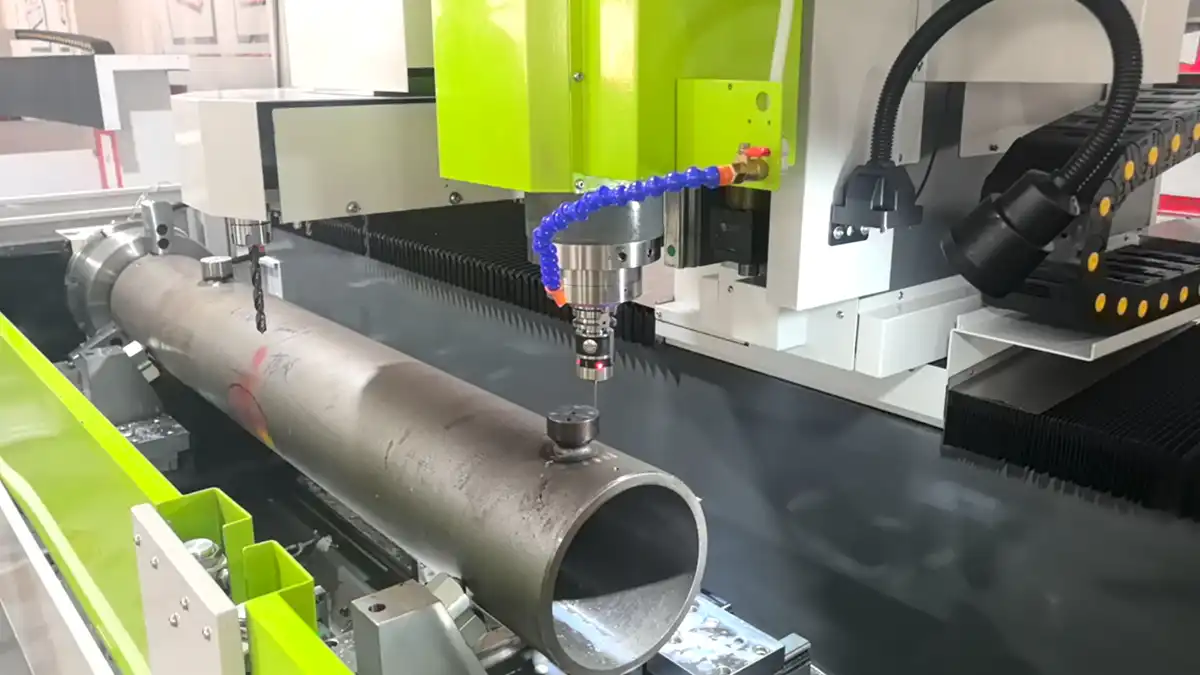
Toma de referencia dinámica con palpador 3D por contacto: Compensa las deformaciones térmicas posoldadura y las variaciones de amarre mediante un palpador montado en el husillo con aguja de contacto, tocando físicamente el racor soldado del puerto de aceite para calcular automáticamente sus coordenadas de centro real y establecer un cero pieza dinámico.
4º eje rotativo armónico (A360°): Indexación rotativa continua de 360° de alta precisión que garantiza que todos los orificios de salida secundarios se mecanizan en estricta coaxialidad y referenciados al centro del puerto de aceite principal.
Envolvente de mecanizado para servicio pesado de 3000 mm: Carrera extendida de X3000 mm x Y300 mm x Z200 mm equipada con plato autocentrante hidráulico (diámetro 100-300 mm) y soportes multipunto en V para prevenir la flexión del tubo.
Cambiador automático de herramientas (ATC) de 10 posiciones: Husillo BT30/BT40 de alto par (100-6000 RPM, 5,5-7,5 kW) con sistema de refrigeración por líquido refrigerante (taladrina) abundante para taladrado, roscado, fresado y achaflanado consecutivos en una sola sujeción.
Descripción Técnica Detallada y Análisis de Ingeniería
Haga clic para expandir las capacidades completas, análisis cinemático y guía de aplicaciones
Clic para Expandir
Replegar Detalles
El Desafío de Ingeniería: Deformación por Soldadura y Pérdida de Referencia en Cilindros Hidráulicos
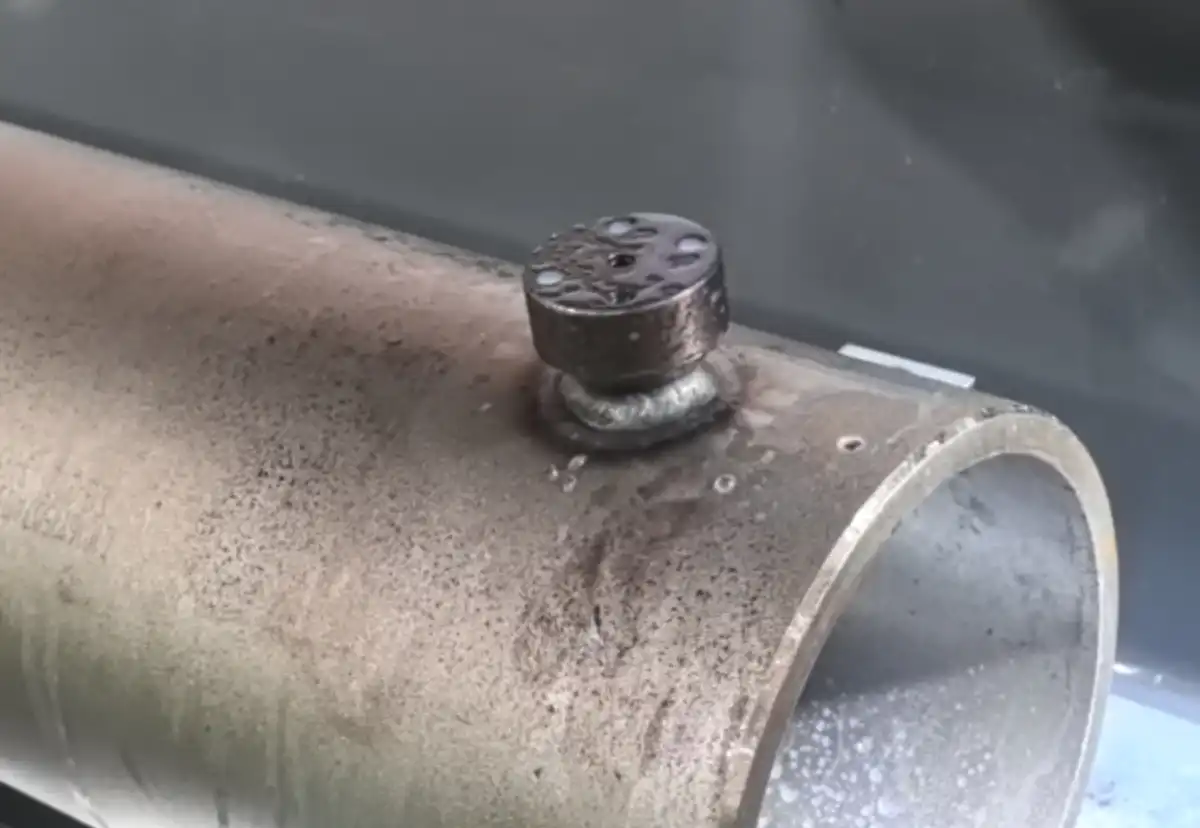
En la fabricación de maquinaria pesada y transmisiones oleohidráulicas, las camisas de gran tamaño para cilindros hidráulicos requieren racores de salida de aceite ("puertos de aceite") previamente soldados a la pared exterior del tubo antes del mecanizado final. El orificio pasante central del racor debe taladrarse perpendicular al eje del cilindro conectando con el interior de la camisa, mientras que todos los orificios de salida secundarios distribuidos a lo largo de los 3000 mm deben mantener una estricta alineación coaxial referenciada al centro de dicho puerto de aceite principal.
Sin embargo, los centros de mecanizado CNC convencionales basados en coordenadas fijas generan elevadas tasas de piezas defectuosas debido a dos limitaciones físicas insalvables: * Deformación térmica por soldadura: Las altas temperaturas del proceso de soldadura provocan inclinaciones angulares y desviaciones laterales del racor con respecto a la línea central teórica del cilindro. * Acumulación de tolerancias de amarre: La sujeción de tubos pesados (diámetros de 100 a 300 mm y longitudes de hasta 3000 mm) introduce microflexiones y variaciones posicionales en cada amarre. * El dilema de la referencia de origen: Dado que la posición física real del racor soldado varía de forma impredecible, los programas CNC estándar vinculados a topes mecánicos fijos no logran centrar la herramienta con precisión, lo que provoca taladros descentrados, rotura de paredes y desalineación de roscas.
La Solución de DUOMI: Palpado 3D por Contacto + 4º Eje Rotativo Armónico
Para eliminar definitivamente este cuello de botella en la producción, DUOMI desarrolló la máquina CNC para propósitos especiales (SPM) de 4 ejes DNC-3030N10(R1). En lugar de asumir que la pieza coincide con las coordenadas teóricas del diseño CAD, la máquina mide físicamente la pieza con un palpador 3D de contacto, calcula dinámicamente su origen de coordenadas real y ejecuta un mecanizado de precisión adaptado exactamente a su geometría real.
Características Estructurales Principales:
- Palpador 3D por contacto montado en el husillo: Cuenta con un estilete de contacto de alta sensibilidad con anillo indicador LED que contacta físicamente la superficie superior del racor para verificar la altura y planitud, tocando luego cuatro puntos perimetrales exteriores para calcular el centro geométrico real.
- Transmisión rotativa armónica de 4º eje (A360°): Gira el tubo con suavidad y cero holgura (backlash), permitiendo indexar y taladrar múltiples orificios radiales en perfecta coaxialidad con la referencia del puerto de aceite principal.
- Plato autocentrante hidráulico para trabajo pesado: Amarra camisas cilíndricas de Ø100 mm a Ø300 mm con una fuerza de apriete constante y programable, evitando desplazamientos de la pieza durante el taladrado de alto avance.
- Soportes multipunto en V con rodamientos: Puntos de apoyo distribuidos a lo largo de la bancada de 3000 mm que eliminan el pandeo del tubo por gravedad y mantienen un eje de rotación totalmente rígido durante la indexación del 4º eje.
- Sistema de refrigeración abundante por líquido a alta presión (taladrina): Toberas orientadas expulsan refrigerante a alta presión de forma continua, evacuando eficazmente las virutas y disipando el calor en la punta de la broca al perforar paredes de gran espesor.
- Cambiador automático de herramientas (ATC) tipo paraguas de 10 estaciones: Impulsado por un husillo de alto par BT30/BT40 (100–6000 RPM, 5,5–7,5 kW), alternando automáticamente entre taladrado con brocas de metal duro, roscado rígido (M2–M20), fresado frontal y achaflanado sin intervención del operario.
Flujo de Proceso de Mecanizado de Precisión en 5 Pasos
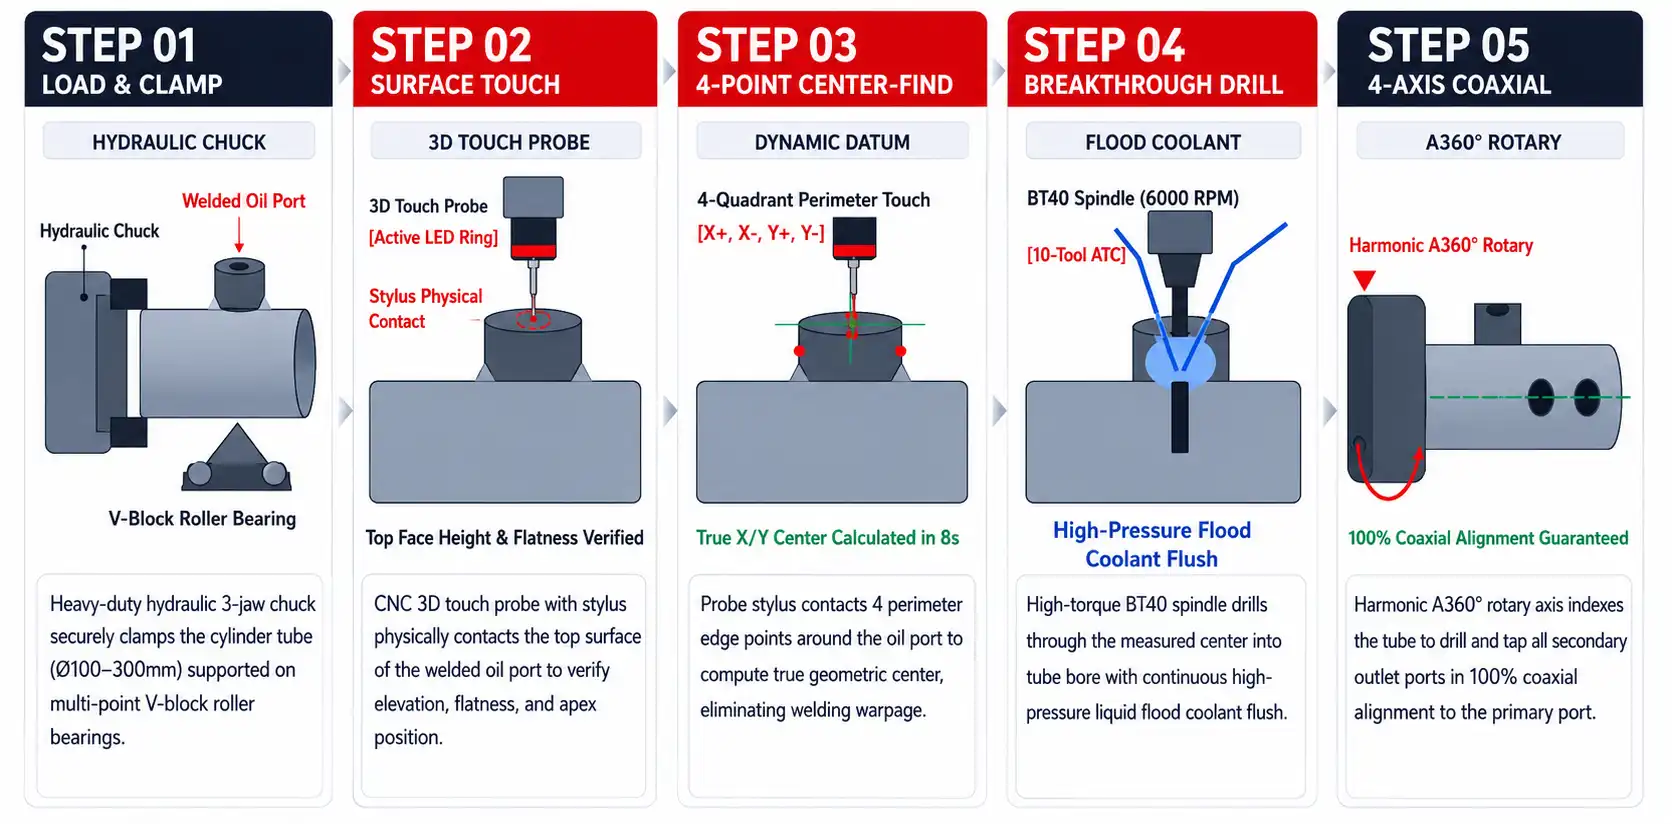
- Carga y orientación: El operario coloca el tubo en el plato hidráulico y sobre los rodillos de soporte en V con el racor del puerto soldado orientado hacia arriba.
- Toma de altura superior por palpado: El palpador 3D desciende hasta que el palpador toca físicamente la cara superior del racor, registrando la elevación y verificando que el orificio se encuentra en el vértice superior.
- Palpado de 4 puntos perimetrales y cálculo de centro: El estilete del palpador contacta cuatro puntos del contorno exterior (X+, X-, Y+, Y-) del racor circular, calculando dinámicamente las coordenadas centrales X/Y en menos de 8 segundos.
- Taladrado pasante con refrigeración por taladrina: El husillo BT40 inicia el mecanizado con abundante refrigerante a alta presión, taladrando limpiamente a través del centro del racor medido hasta perforar el interior del cilindro.
- Taladrado y roscado secundario indexado: La unidad rotativa armónica de 4º eje gira el tubo hacia las posiciones angulares sucesivas, taladrando y roscando todos los puertos hidráulicos secundarios referenciados a la cota maestra en un único ciclo automatizado.
Ventajas Productivas Clave
- Cero dependencia de tolerancias previas: Elimina la necesidad de costosos utillajes de soldadura manual de ultraprecisión, ya que la máquina compensa dinámicamente desviaciones de soldadura de hasta ±3,0 mm.
- Tasa de defectos reducida a <0,1%: En la fabricación en serie de cilindros para maquinaria pesada, el sistema de referencia adaptativo de DUOMI elimina por completo los rechazos provocados por descentramientos o filetes de rosca trasroscados.
- Ahorro en mano de obra y manipulación: Integra localización de pieza, taladrado, fresado, roscado e indexación rotativa en una sola estación automatizada, reduciendo los tiempos de ciclo un 55% frente a procesos manuales secuenciales.
- Rigidez estructural para componentes pesados: Diseñada para soportar camisas de hasta 3000 mm de longitud con un peso total de máquina de 3000 kg, absorbiendo vibraciones de corte en operaciones de perforación profunda a alto avance.
Industrias Objetivo y Aplicaciones Industriales
- Maquinaria pesada y excavadoras: Camisas de cilindros de pluma, brazo y cuchara (proveedores de primer nivel de Zoomlion, SANY, XCMG, etc.).
- Sistemas oleohidráulicos industriales: Prensas hidráulicas de gran tonelaje, manipuladores de forja y bloques distribuidores de alta presión.
- Sector petrolero y gas (Oil & Gas): Conexiones de tubería de perforación de pared gruesa, camisas de estator y conjuntos de boquillas soldadas.
- Equipos agrícolas y de minería: Cilindros de dirección pesada, puntales de suspensión y tubos de cilindros telescópicos multietapa.
Validación Técnica: Estudio de Viabilidad de Mecanizado e Informe de ROI Gratuitos
Cada máquina SPM a medida de DUOMI se diseña a partir de los planos de su componente y sus objetivos de producción. Envíe sus planos CAD o muestras físicas de tubos a nuestro equipo de ingeniería en Chang'an, Dongguan. Le facilitaremos: 1. Propuesta completa de viabilidad técnica y utillaje de corte 2. Simulación precisa de tiempo de ciclo (Cycle Time y Takt Time) 3. Prueba de mecanizado grabada en vídeo en equipos reales de producción 4. Prueba de aceptación en fábrica (FAT) completa y 1 año de garantía integral
Garantías de Compra, Fabricación y Entrega
Garantía Directa de Fábrica — Fabricado, Probado y Respaldado desde Dongguan hasta su Taller
Compatible con sus Sistemas
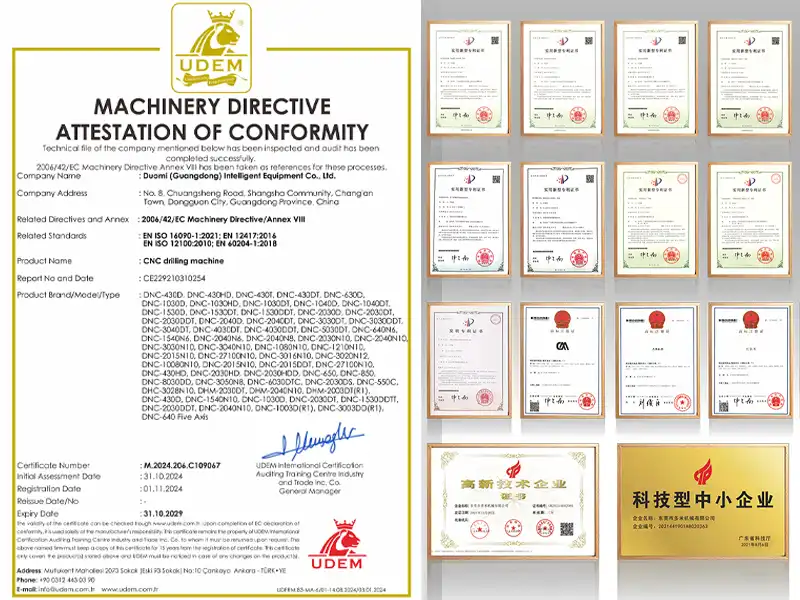
Control estándar GSK (100% compatible con código G de Fanuc) u opciones Mitsubishi/Siemens. Importación directa de archivos CAD para generar trayectorias sin programación manual.
Prueba FAT en Vídeo en Directo
Pruebas de corte de taladrado y roscado sobre sus piezas reales filmadas antes del despacho. El saldo del 50% se abona únicamente tras su aprobación del vídeo.
40 Días de Fabricación y Embalaje Robusto
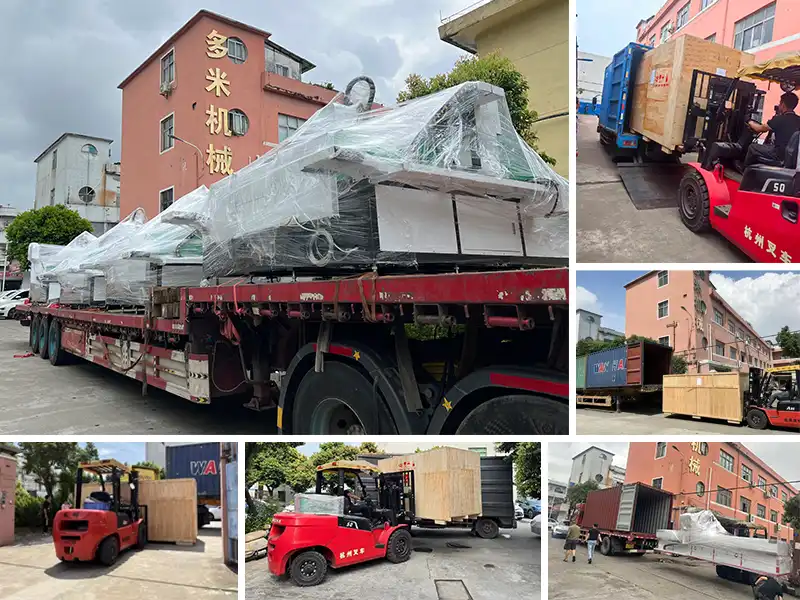
Ciclo de fabricación máximo garantizado de 40 días. Sellado al vacío en lámina de aluminio anticorrosión y atornillado en cajas de madera tratada para exportación (EXW/FOB/CIF).
Atención Directa con Ingenieros
Grupo directo 1 a 1 de WhatsApp con los ingenieros que ensamblaron su máquina, garantía total de 12 meses y envío aéreo de recambios críticos vía DHL en 24–48 horas.
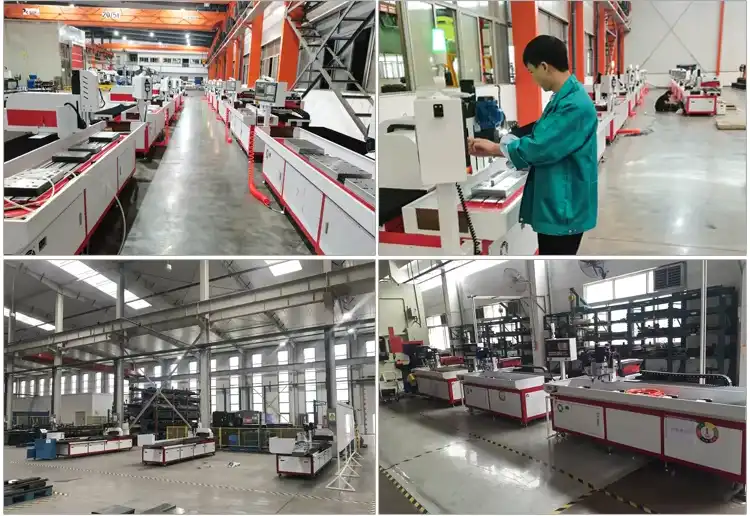
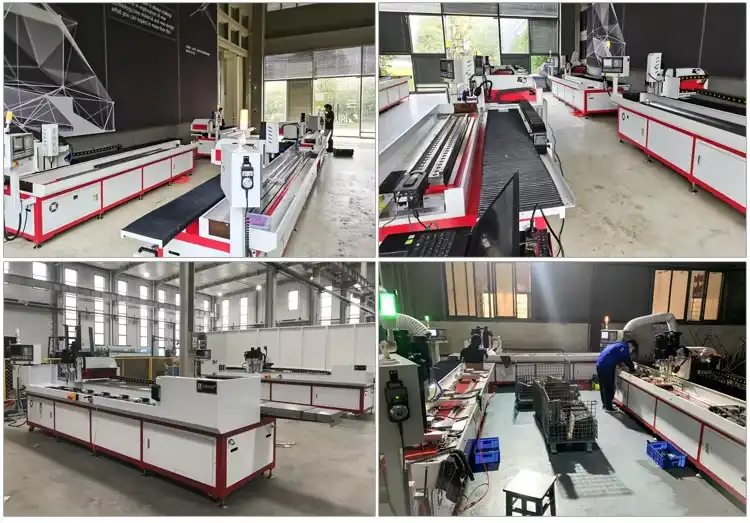
Cada centro de mecanizado DUOMI se construye bajo una rigurosa cadena fabril de control de calidad de 13 pasos.
Parámetros
Descargar Catálogo Técnico| Modelo | DNC-3030N10(R1) Taladradora CNC para puertos de aceite de cilindros hidráulicos |
| Capacidad de mecanizado | Taladrado, roscado y fresado |
| Carrera de mecanizado en los tres ejes XYZ | X3000 mm Y300 mm Z200 mm (Personalizable) |
| Recorrido efectivo del eje A | 360° rotativo continuo |
| Recorrido efectivo del eje X | 3000 mm (Personalizable) |
| Recorrido efectivo del eje Y | 300 mm (Personalizable) |
| Recorrido efectivo del eje Z | 200 mm (Personalizable) |
| Diámetro máximo de taladrado | 1-20 mm |
| Rango de diámetro de perforación | 1~20 mm |
| Rango de roscado | M2~M18 |
| Rango de diámetro de achaflanado | 1~20 mm |
| Diámetro de sujeción del plato | 100~300 mm (Sujeción hidráulica automática) |
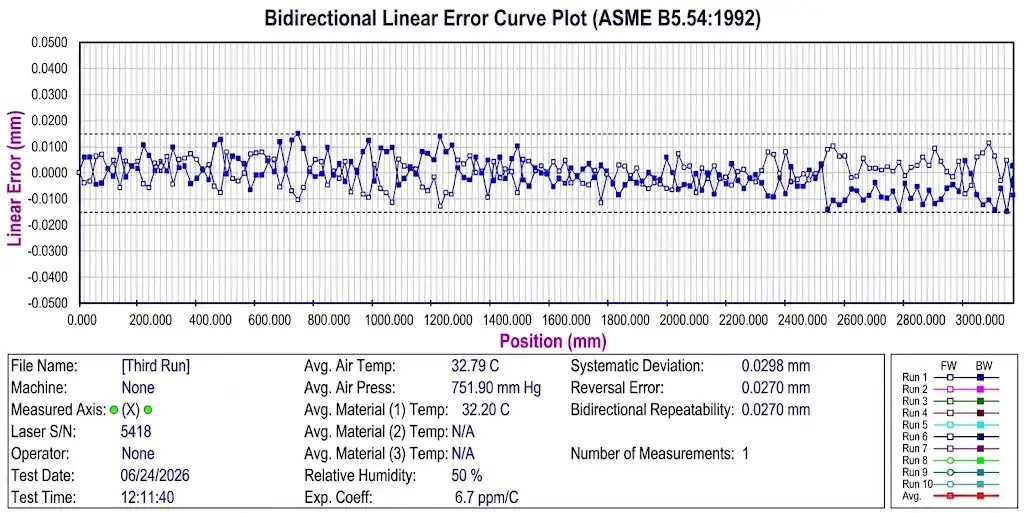
| Repetibilidad de posicionamiento | ±0,02 mm |
| Rango de velocidad del husillo | 100~6000 RPM |
| Cono del husillo | BT30 / BT40 |
| Potencia del husillo | 5,5 kW ~ 7,5 kW |
| Desplazamiento rápido del eje X | 30 m/min ~ 60 m/min |
| Desplazamiento rápido del eje Y | 25 m/min |
| Desplazamiento rápido del eje Z | 25 m/min |
| Almacén de herramientas | Cambiador automático de herramientas (10 herramientas) |
| Dispositivo de soporte de pieza | Soporte con rodamientos en V multipunto (antiflexión) |
| Posicionamiento del cero pieza | Palpador 3D por contacto en superficie y 4 puntos perimetrales |
| Voltaje de funcionamiento | 380 V CA / 50 Hz |
| Modo de programación | Importación de archivos CAD / Programación por ordenador / Entrada manual |
| Capacidad de almacenamiento del sistema | Aprox. 10.000 programas |
| Control por señal externa | Compatible (Integración con robots / automatización) |
| Personalización especial no estándar | Compatible (Longitud de bancada, carreras, capacidad del plato y del ATC) |
| Garantía | 1 año (Garantía completa de la máquina) |
| Principales ventajas competitivas | Multifuncional (Palpado 3D, mecanizado coaxial de 4 ejes, refrigeración por taladrina de alta presión) |
| Peso de la máquina | Aprox. 3000 kg |
| Dimensiones de la máquina (L*An*Al) | 4800 x 1600 x 1900 mm (188,98 x 62,99 x 74,80 in) |
| Control de calidad de salida | Informe de prueba de máquina e inspección en vídeo previo al envío |
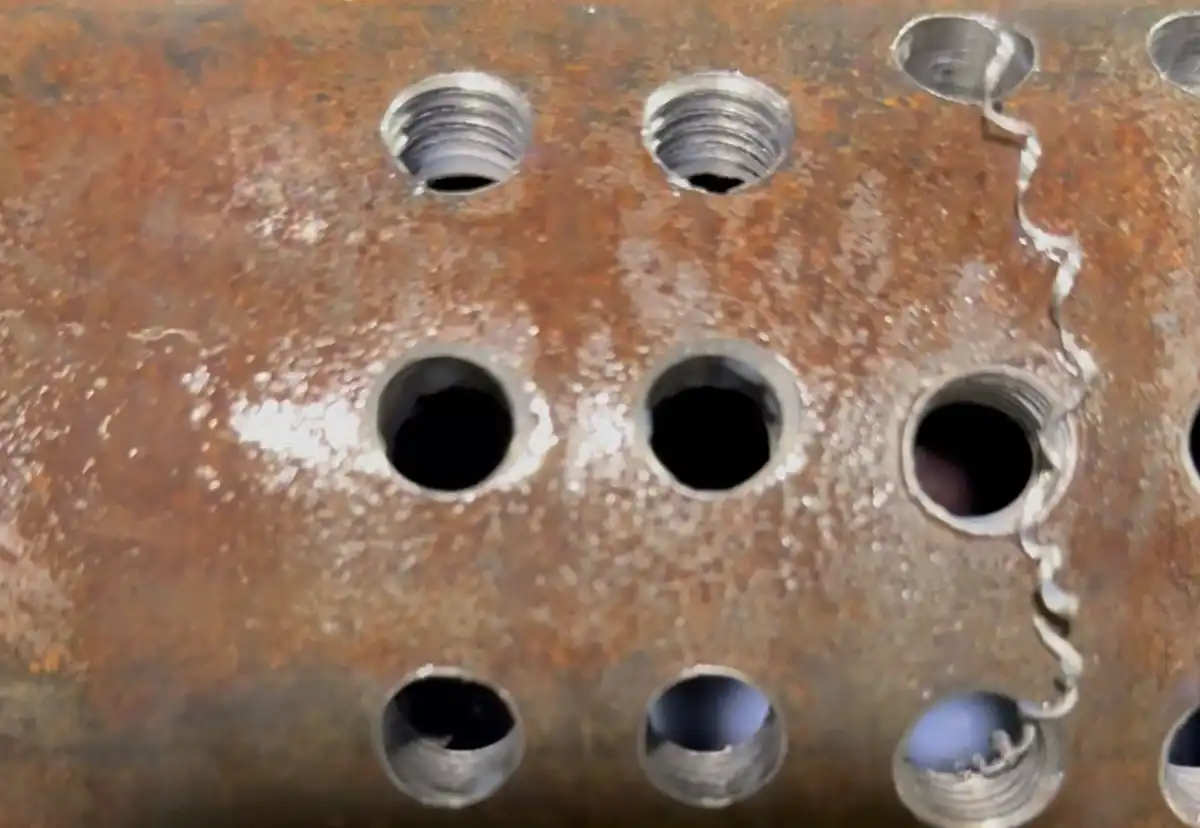
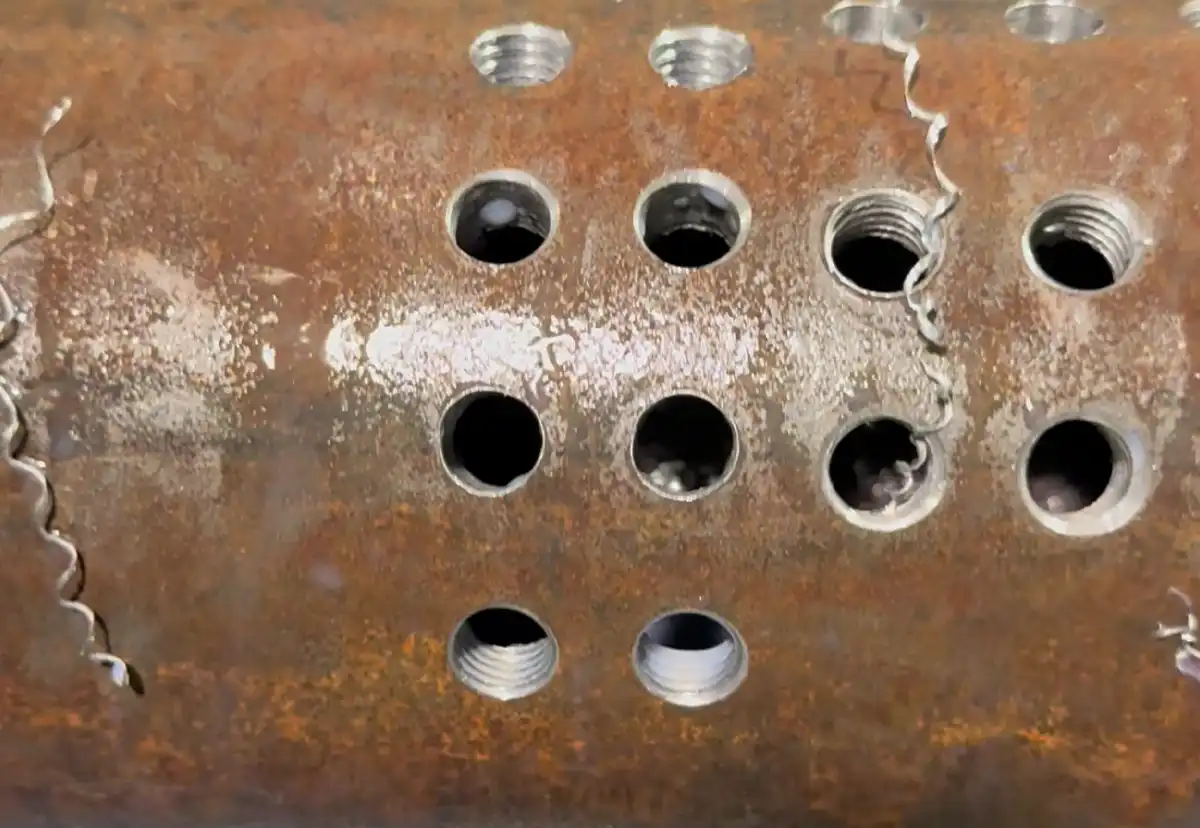
Muestras de Mecanizado
Piezas reales fabricadas en nuestras máquinas
Preguntas Frecuentes (FAQ)
Si solo fabrican máquinas de taladrar y roscar, ¿por qué los clientes eligen Duomi frente a centros de fresado universales?
¿Qué significa en la práctica 'Su pieza define la solución'?
¿Cómo soluciona la DNC-3030N10(R1) las desviaciones causadas por la soldadura en los racores premontados?
¿Cómo asegura el 4º eje rotativo armónico la coaxialidad entre múltiples orificios de salida?
¿Qué rango de diámetros y longitudes de cilindros hidráulicos puede amarrar?
¿Qué operaciones de mecanizado se pueden realizar en una sola sujeción?
¿Qué formatos de programación e interfaces de automatización admite?
¿Cómo verifica DUOMI la precisión de la máquina y la viabilidad del proceso antes de la entrega?
Recomendado
Ver Más ›
Taladradora SPM para perfiles de acero cuadrado, perfiles estructurales y barras redondas
Taladradora SPM multihusillo para orificios de lubricación en engranajes y rodamientos
Ranuradora y taladradora SPM CNC de alta precisión con orientador de rotor de motor