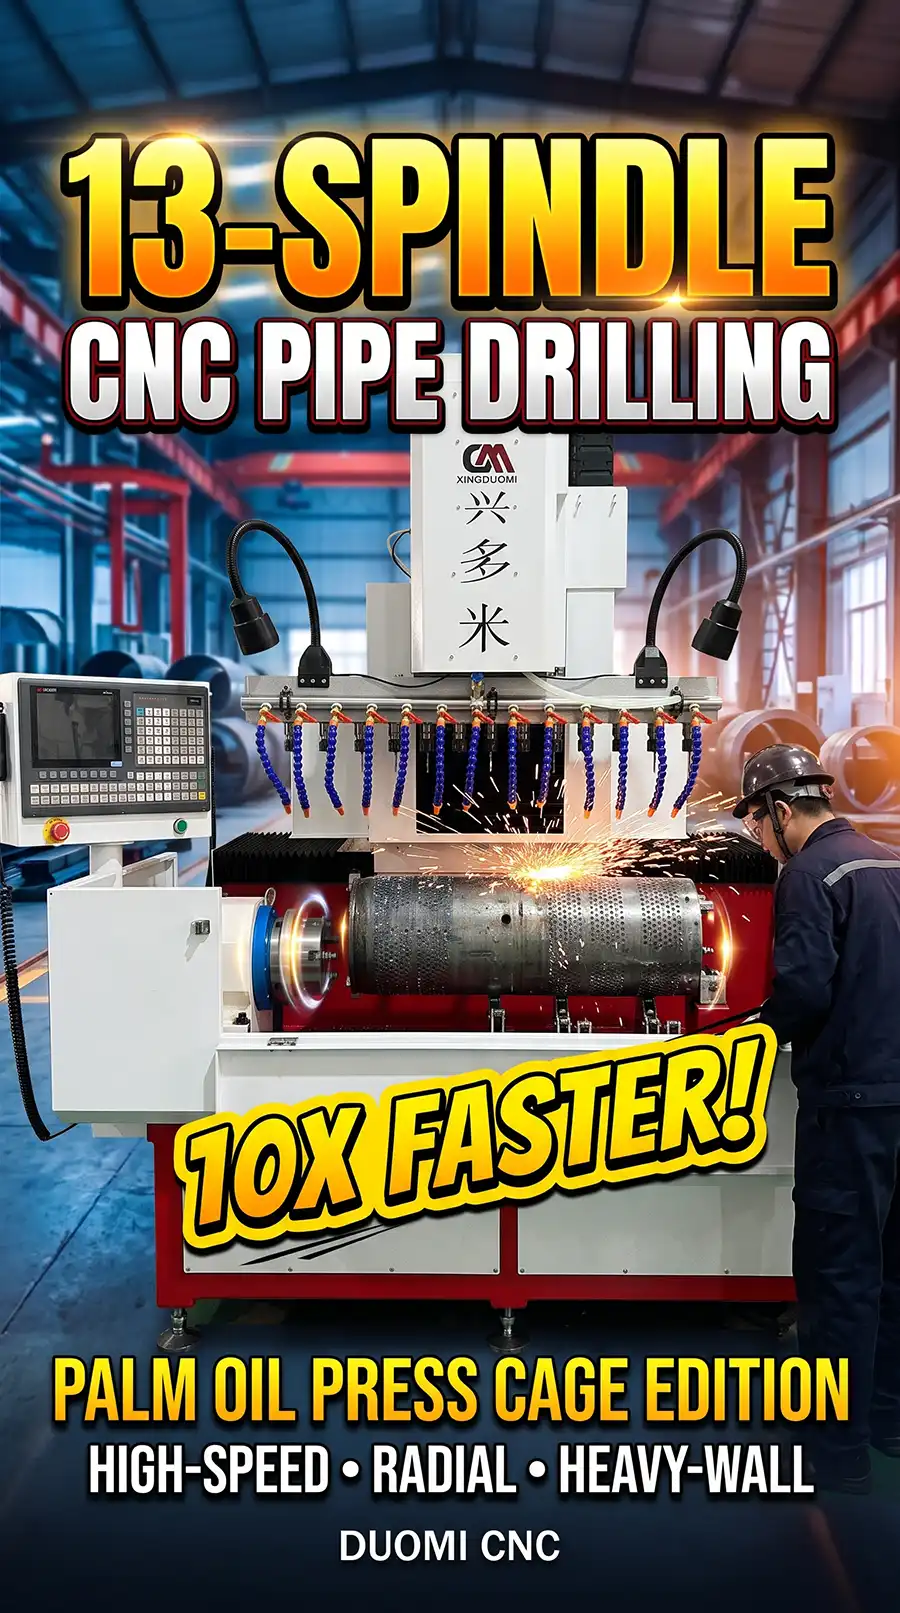
13主轴数控径向钻孔机:厚壁棕榈油压榨筛笼筒体专用高效打孔专机
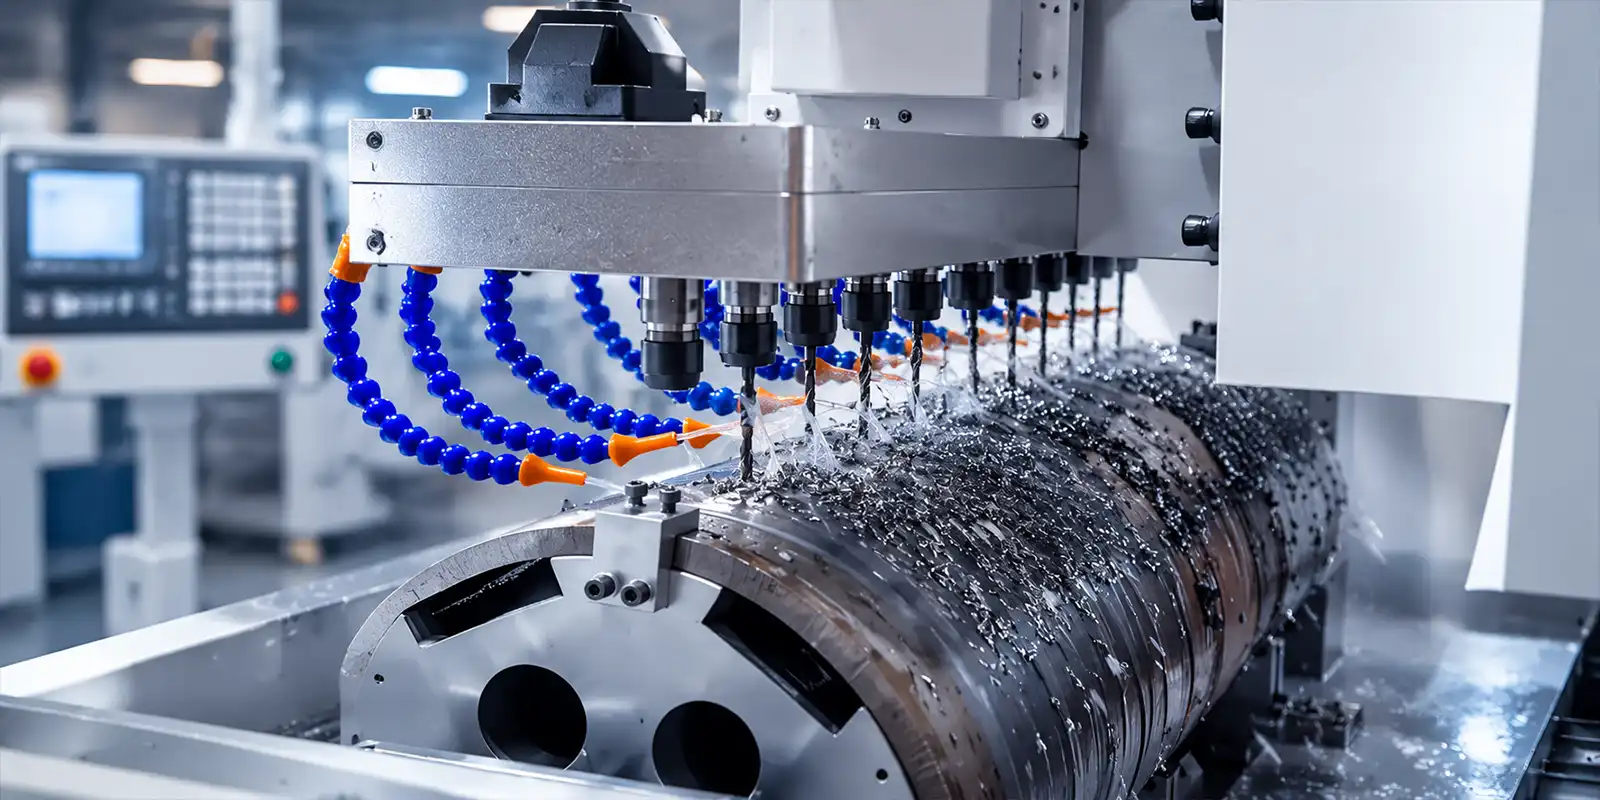
专为棕榈油压榨设备中的厚壁耐磨合金筛笼研制。采用70mm固定间距的13主轴同步横梁结构,结合360°连续数控旋转A轴分度与闭环伺服Z轴深孔啄钻控制,钻孔产能直接跃升10倍,彻底杜绝微孔钻头折断现象。
13主轴自动化压榨筛笼数控钻孔5大加工步骤
多米数控 DNC-13D 如何融合高刚性立柱13轴同步横梁、360° A轴旋转分度与防振托辊支架,实现无毛刺、防堵塞的纯径向排油孔批量加工。
工件吊装与同心托辊床身找正
操作员利用天车将车削精加工后的厚壁合金圆筒吊放在重型承重托辊架上。筒体前端锁紧在自定心A轴卡盘中,可调辅助托辊稳固承托管体中段跨度。
数控加工程序调用与自动对刀寻原点
操作员在数控系统界面中一键调用预置的筛笼参数化加工程序。系统自动读取管径、70mm孔间距、径向旋转分度角与啄钻深度,完全免去人工划线。
闭环伺服恒定进给实现纯径向打孔
闭环伺服Z轴驱动全部13根主轴以恒定平稳的进给速度整体向下切削。各钻尖垂直进入圆柱弧面壁,在大流量切削液强效冲洗下同时完成13孔切削穿透。
微进给排屑与无毛刺穿透
针对微小孔径(≤3mm)与阶梯孔,数控系统执行高速啄钻循环,刀具沿Z轴微退排屑以折断高韧性合金钢连带切屑,并迅速散发切削刃口局部高热。
自动化旋转分度与整件快速下料
A轴在数毫秒内快速精确定位至下一个角度坐标,13主轴再次同步下刀切削,沿360°圆周循环往复,直至整圈多列穿孔完全加工完成。
在整个加工循环中,高刚性立柱结构、13轴同步横梁与重型抗振托辊系统紧密协作,将耗时低效的手工打孔彻底升级为产能倍增10倍的自动化数控加工单元。
现场生产变革:印尼棕榈油机械配件厂压榨筛笼钻孔产能提速10倍
合作客户: 农业机械零部件与螺旋压榨设备制造企业
加工工件: 厚壁耐磨合金钢棕榈油压榨机筛笼筒体(圆周排油通孔、阶梯沉孔及≤3mm微细滤油孔)
原有旧工艺:普通摇臂钻人工逐孔打孔、频繁断钻废品率高、依赖海外进口到货缓慢
位于印尼北苏门答腊与廖内省(北干巴鲁)的农机配件供应商在生产螺旋压榨筛笼时常年面临产能瓶颈。使用传统普通台钻或摇臂钻逐孔钻削时,钻头在圆弧曲面上极易打滑偏摆,打出的孔非径向倾斜且孔内边缘毛刺严重,压榨时大量吸附棕榈油纤维与硬质泥沙,导致排油孔迅速板结堵塞。人工摇臂下刀受力不均,极易导致≤3mm细长微孔钻头折断在淬硬合金管壁深处,导致昂贵的前道车削半成品直接报废。钻打单只筛笼需要工人多班倒反复划线、打样冲并多次重新装夹翻转。此外,从马来西亚进口筛笼成品海运及清关周期长达2至4周以上,在棕榈果丰收压榨旺季极易造成严重的停产停机风险。
多米数控解决方案:DNC-13D 专用13主轴数控管件钻孔机
专用 多米数控 DNC-13D 13主轴数控管件钻孔机(棕榈筛笼专机定制款),配备固定70mm中心距的13轴同步下刀横梁、360°连续数控回转A轴、闭环伺服Z轴进给、重型抗振支撑托辊床身及参数化宏程序快速存储系统。
实测生产效率对比:传统人工摇臂钻/海外进口模式 vs. 多米数控 DNC-13D 数控专机方案
| 评估指标 | 传统人工摇臂钻 / 依赖海外进口 | 多米数控 DNC-13D 13主轴数控专机 |
|---|---|---|
| 同步钻孔加工能力 | 单轴人工逐孔下刀钻削 | 13个孔同时高效钻穿(固定70mm间距) |
| 单件加工产能效率 | 多工班漫长打孔,或海运采购周期长达2-4周 | 综合效率提升8-10倍;数十分钟内全自动完成 |
| 径向对准精度与刀具偏摆 | 斜面切入严重偏摆;孔道倾斜非纯径向 | 100%垂直于管件中心线的纯径向孔位对准 |
| 微孔断钻率(≤3mm) | 人工进刀受力不匀及硬点冲击致频繁断钻 | 闭环伺服深孔啄钻控制,断钻率降低超95% |
| 内孔穿透边缘质量 | 毛刺粗大尖锐,挂滞棕榈纤维杂质导致孔道堵塞 | 孔口光滑无撕裂毛刺;高压压榨排油通畅不堵塞 |
| 孔型矩阵规格换型时间 | 手工粉笔划线及打样冲校准需数小时 | 调用已存参数化数控宏程序,5分钟内完成换型 |
| 供应链供货自主响应度 | 高度受制于跨国船运延误及海关查验停机 | 本土化自主排产,当日即刻响应周边各压榨厂抢修 |
| 孔位重复定位精度 | 人工目测对位误差大,累积漂移超±0.5mm | ±0.02 mm 高精度(API激光干涉仪全行程校准补偿) |
客户投资回报:更高产能 · 更少工序 · 更低单件成本。 引入多米数控 DNC-13D 13主轴管件数控钻孔机后,该厂商将压榨筛笼整体加工工时压缩至原有的十分之一,细长微孔断刀现象减少95%以上,彻底摆脱了对海外进口件的被动依赖,实现了面向印尼廖内省与北苏门答腊全区棕榈压榨油厂同周内交付筛笼现货的强大竞争优势。
以上数据源自印尼棕榈油机械配件制造现场实测生产记录。实际单件加工循环周期及刀具使用寿命取决于合金钢硬度材质、壁厚尺寸、钻孔直径及孔位排布密度。
专为厚壁耐磨棕榈油压榨筛笼筒体严苛工况研发
通用型单主轴立式加工中心无法匹敌多轴同步下钻的极致产能,而传统摇臂台钻又欠缺钻削高耐磨合金钢所需的结构刚性与径向几何精度。
13主轴同步下刀阵列
按压榨筛笼国际标准70mm孔距设计机械主轴中心距,一次下刀即可同时钻通13个孔,实现出厂产能8至10倍跨越式提升。
360°连续数控回转A轴
高精度数控分度转台保持管材轴线始终垂直于刀具下切面,确保100%纯径向对中,彻底消除弧面钻孔钻尖打滑跑偏隐患。
闭环伺服Z轴高频啄钻进给
告别人工手动压杆操作疲劳及进给不均。参数化微进给啄钻程序快速切断高韧合金长切屑,微孔(≤3mm)钻头断刀率降低95%以上。
重载防振托辊多点支撑架
底部与侧向可调滚轮沿管身全长托举厚壁重质合金管件,全面吸收多轴切削重载振颤,保持孔径极高圆度与表面光洁度。
±0.02mm 双向重复定位精度
重型铸造立柱结构辅以激光干涉仪螺距补偿,确保整根筛笼筒体在全长、各圆周角度上的多孔行距与同轴度严丝合缝。
参数化数控宏程序存储系统
内置多套成熟筛笼规格加工模板,操作员更换不同直径筛笼或微调孔距阵列只需在数控界面调取输入,5分钟内快速换型。
常见问题解答 (FAQ)
针对棕榈油设备制造商与榨油厂设备维护团队的技术规范、现场加工与供应链答疑。
为什么100%纯径向垂直对齐对棕榈油压榨机筛笼孔如此关键?
在棕榈油螺旋压榨过程中,高韧性的棕榈果渣与高硬度砂石在极高的液压推力下挤压筛笼内壁。如果用传统人工台钻打孔,孔轴线容易斜向倾斜,孔内壁出口处会形成尖锐的刀刃状倒棱。这一毛刺倒棱在压榨时会死死挂住长股植物纤维(serabut)与硬砂,导致排油孔迅速板结堵死。筛笼一旦堵塞,机腔压力骤增、出油率显著降低并急剧磨损螺旋轴。纯径向垂直钻孔保证每个孔轴心严格通过圆筒几何中心线,孔口规整光滑且无毛刺,油脂排泄通畅无阻,彻底消除纤维挂死隐患。
DNC-13D 如何避免在淬硬耐磨合金钢上钻削微孔(≤3mm)时频繁断刀?
在厚壁合金钢管上钻削小直径微孔,深径比极大。传统手动压杆进给容易产生压力波动和刀尖空转摩擦,导致合金快速加工硬化、排屑受阻抱死并瞬间折断钻尖。多米数控 DNC-13D 采用闭环伺服Z轴配合预设高速啄钻切削工艺。系统每微进给一定深度便会自动极速回退微距断屑并强效排屑,防止切削热聚集并消除切屑卡死,使微孔钻头折断率降低95%以上。
为何选择固定70mm间距的13主轴同步专机,而不是带自动换刀库的标准加工中心(VMC)?
通用加工中心(VMC)虽然带换刀库,但在重型管件上仍属于单孔逐个打孔,加工整根筛笼动辄数小时,机床主轴磨损严重且性价比极低。棕榈油筛笼在行业中普遍采用70mm模数化标准孔距。DNC-13D 在重型刚性梁上直接并列排布13根专用动力头,一次下刀即可完成13个孔的切削。其综合生产节拍直接比通用加工中心提升10倍,而设备采购及日常维护成本仅为其数分之一。
该设备如何承托大重量的长跨度合金圆筒,确保切削时不振刀、不弯曲下垂?
DNC-13D 床身沿切削行程内置了多组可调重型防振托辊架。多排底部与侧向合金滚轮正对各主轴下压切削力的传递路径,形成坚固底承托。这有效消除了长轴悬臂自重下垂引起的挠度弯曲,大幅抑制了多轴同步切削产生的谐波振颤,并保障管件在数控A轴360°回转分度时保持极高的回转同心度。
该设备如何帮助印尼当地的机械配件工厂完全替代海外进口件?
以往印尼北苏门答腊和廖内省的本地工厂因缺乏高精度管材专机,无法高效高品质自主加工筛笼,榨油厂只能从马来西亚等海外订购,海运及清关周期漫长(2到4周以上)。引进了多米数控 DNC-13D 后,本地厂商当天即可自主生产出达到原装进口品质、零毛刺、长寿命的高精度筛笼,在棕榈果榨季能够快速响应周边油厂的抢修换件需求,牢牢掌控本地高端配件市场。
DNC-13D 13主轴棕榈油压榨筛笼数控管件钻孔机 — 技术参数与规格
点击展开完整技术规格参数 (13)
| 设备型号 | 多米数控 DNC-13D(棕榈压榨筛笼定制版) |
| 机床类型 | 厚壁管件专用13主轴数控钻孔机 |
| 主轴配置结构 | 高刚性承重横梁上搭载13根机械同步钻孔主轴 |
| 主轴中心距 | 固定 70 mm 轴间距 |
| 回转A轴分度 | 360° 连续数控高精度分度旋转卡盘 |
| Z轴伺服进给系统 | 闭环数控伺服电机,支持参数化自动啄钻循环 |
| 钻孔孔径加工范围 | Ø0.8 mm – Ø16 mm(支持阶梯孔与微细排油孔加工) |
| 工件装夹适用范围 | 外径 Ø50 mm – Ø350 mm 重型厚壁管件 |
| 工件辅助承托结构 | 床身内置多点重载抗振可调支撑滚轮托架 |
| 切削冷却喷淋系统 | 大流量多喷嘴循环式强效冲屑冷却总成 |
| 重复定位精度 | ±0.02 mm(经激光干涉仪螺距补偿校正) |
| 控制编程系统 | 参数化宏程序快速调用(换型调试在5分钟内完成) |
| 安全与质量认证标准 | 符合欧盟CE机械指令认证,工业级重型安全防护外罩 |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.