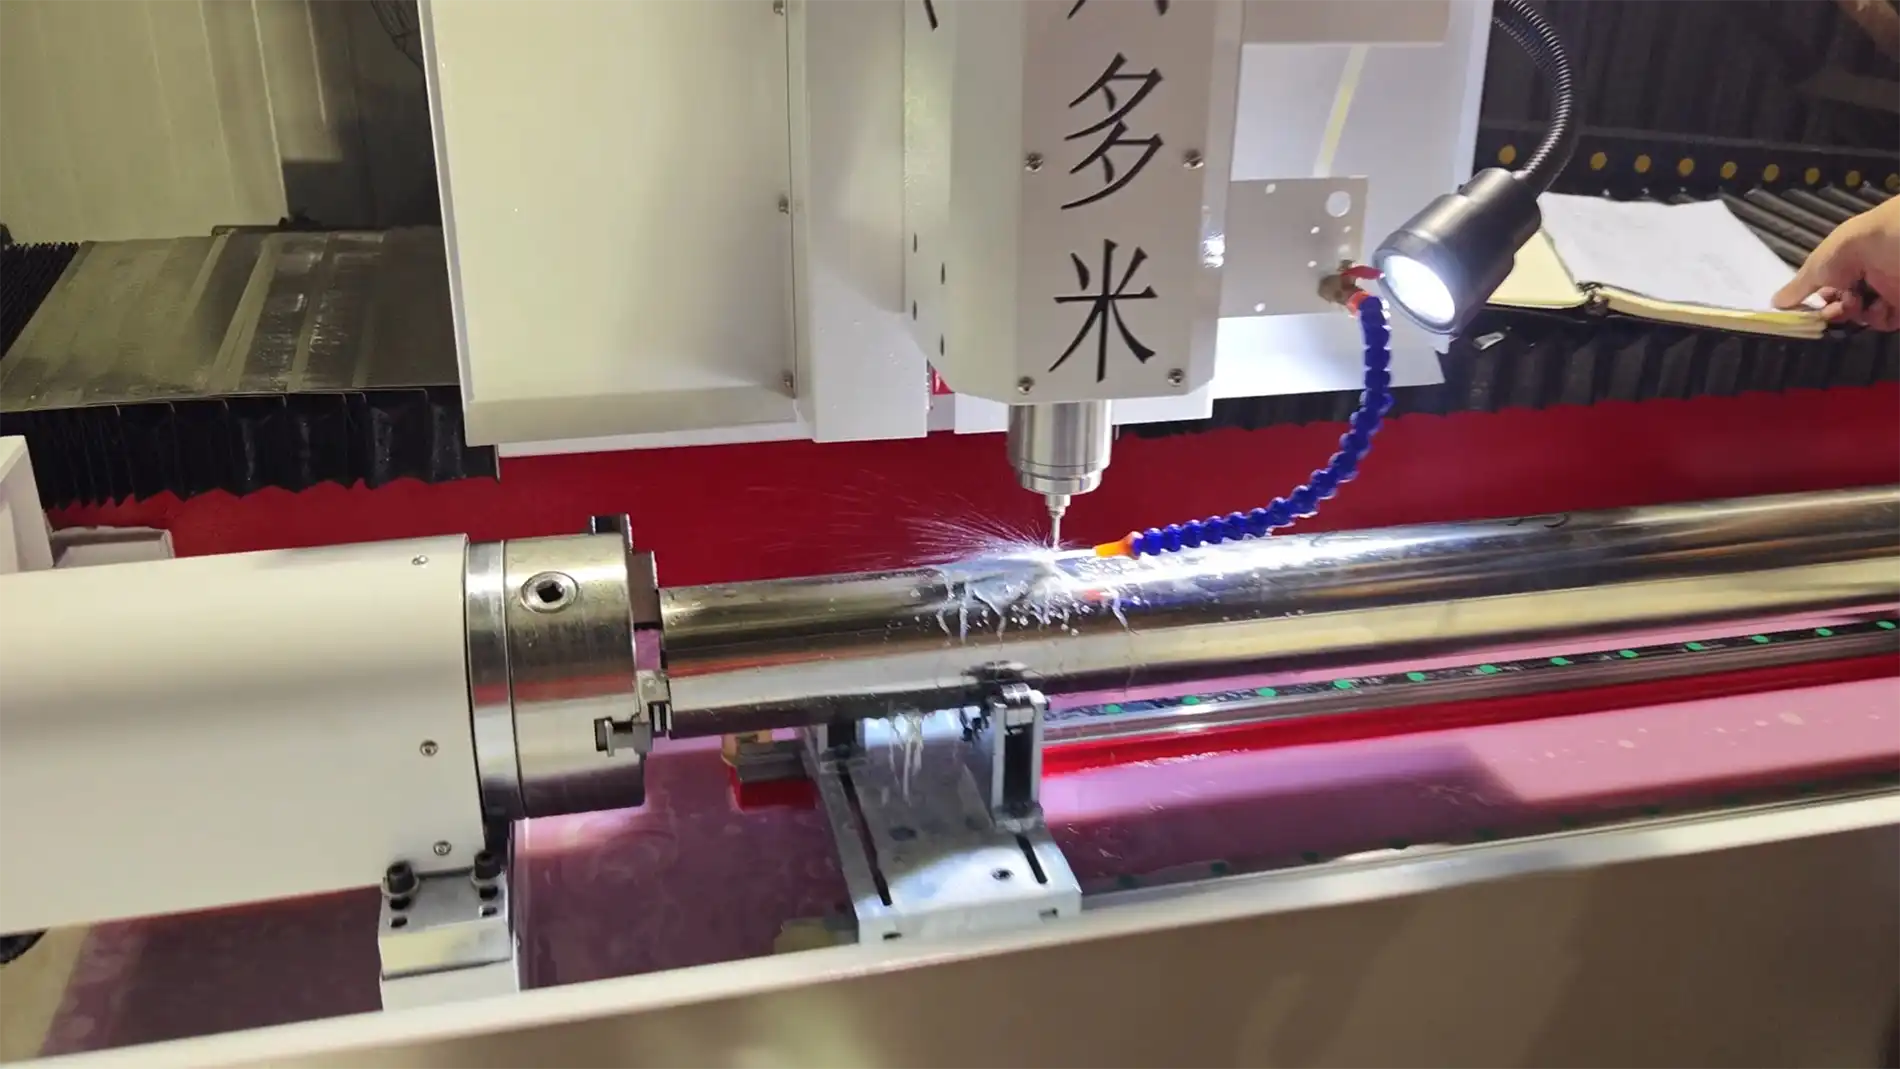
Microtaladrado de Precisión a 60.000 RPM para Tubos de Mezcla de Acero Inoxidable de 3 Metros
Diseñado para microorificios profundos de Ø0,8 mm a través de paredes de 3,5 mm en tubos sanitarios de acero inoxidable para equipos de mezcla alimentaria y farmacéutica. Sustituye los taladros de columna manuales por un electrohusillo motorizado de 60.000 RPM y automatización CNC con eje rotativo A de 360°, eliminando el 100% del desbarbado secundario y evitando la rotura de microherramientas.
El Proceso Continuo en 5 Pasos para Microtaladrado de Tubos de 3 Metros
Cómo la DUOMI DNC-3003HD(R1) combina una carrera longitudinal de 3000 mm, división angular de 360° en el eje A y un electrohusillo de 60.000 RPM para lograr orificios sanitarios sin rebabas en tubos de acero inoxidable.
Carga y Alineación Concéntrica de Tubos de 3 Metros
El operario carga el tubo de acero inoxidable (de hasta 3000 mm de longitud) en el plato rotativo para servicio pesado del eje A, con soportes intermedios en la bancada y contrapunto neumático en el extremo opuesto.
Ajuste Paramétrico de la Matriz y Verificación de Coordenadas
El operario carga la matriz de taladrado programada que contiene el paso axial (eje X) y los ángulos radiales circunferenciales (eje A). Los orígenes del eje Z se verifican automáticamente.
Microavance Radial de Alta Velocidad y Penetración
El electrohusillo acelera a 60.000 RPM. Guiada por husillos de bolas de precisión y guías rasqueteadas a mano, la microbroca de metal duro integral de Ø0,8 mm ataca la superficie exterior cilíndrica de forma perpendicular al eje del tubo.
Avance de Alta Velocidad y Evacuación de Virutas
A 60.000 RPM, la herramienta alcanza una auténtica velocidad periférica de corte por cizalla, penetrando la pared de 3,5 mm (relación de aspecto 4,4:1) mientras evacúa microvirutas de forma fluida.
División Angular Continua Multiorificio y Descarga
El eje Z retrocede, el eje X avanza longitudinalmente y el eje A gira a la siguiente coordenada angular sin detenerse, mecanizando cientos de orificios de forma autónoma hasta finalizar el tubo.
A lo largo de todo el ciclo, la bancada rígida rasqueteada a mano, la carrera de 3000 mm en el eje X y el electrohusillo de 60.000 RPM operan al unísono, transformando el microtaladrado profundo en tubos largos en una célula de precisión totalmente autónoma.
Transformación Operativa: Microtaladrado de Precisión en Tubos de Mezcla para Alimentos de 3 Metros en Acero Inoxidable
Cliente: Jiangsu Yixin Pharmaceutical Equipment Co., Ltd.
Pieza de Trabajo: Tubos para Ejes de Mezcla Sanitarios de Acero Inoxidable (microagujeros de Ø0,8 mm a través de pared de 3,5 mm, hasta 3000 mm de longitud, acero inoxidable austenítico AISI 304/316L)
Proceso Anterior: Taladros de Columna Manuales + Elevada Rotura de Brocas + Desbarbado Manual
El fabricante utilizaba anteriormente taladros de columna manuales para realizar orificios profundos de Ø0,8 mm en tubos de acero inoxidable de pared gruesa (3,5 mm). Con el avance manual, las fluctuaciones de fuerza aplicadas por el operario causaban pandeo en la broca, agarrotamiento térmico y roturas continuas debido a la relación profundidad-diámetro de 4,4:1. El contacto inclinado contra la superficie cilíndrica exterior provocaba desvíos de la herramienta, generando orificios descentrados y entradas ovaladas. El desgarro en la salida producía grandes rebabas internas que retenían residuos alimentarios e incumplían los estándares sanitarios Clean-in-Place (CIP). Los operarios dedicaban horas a raspar y desbarbar manualmente cada orificio bajo lupa, lo que rayaba las superficies sanitarias, disparaba la tasa de piezas defectuosas y ataba a varios trabajadores cualificados.
Solución DUOMI: Centro de Microtaladrado CNC de Bancada Larga para Tubos DNC-3003HD(R1)
Taladradora CNC de 4 ejes para tubos largos DUOMI DNC-3003HD(R1) con carrera en el eje X de 3000 mm, plato rotativo continuo de 360° en eje A (capacidad de tubo de Ø10 mm a Ø200 mm), guías de bancada rasqueteadas a mano, contrapunto neumático con lunetas intermedias y un electrohusillo de alta frecuencia motorizado de 60.000 RPM.

Comparativa Operativa Verificada: Taladro de Columna Manual vs. Centro CNC DUOMI DNC-3003HD(R1)
| Métrica | Taladro de Columna Manual Anterior | Centro CNC DUOMI DNC-3003HD(R1) |
|---|---|---|
| Velocidad de Husillo y Régimen de Corte | Prensa manual a bajas RPM; propensa a fricción y endurecimiento por acritud | Electrohusillo de 60.000 RPM; cizallamiento puro a alta velocidad periférica |
| Rotura y Desgaste de Microherramientas | Frecuente pandeo y rotura de brocas por variabilidad del avance manual | Desgaste controlado y predecible; rotura de brocas eliminada mediante microavance CNC |
| Capacidad de Mecanizado en Tubos Largos | Reamarre segmentado necesario para tubos de más de 1 metro | Recorrido continuo de 3000 mm en una sola sujeción rígida |
| División Radial y Posicionamiento | Trazado manual de líneas con desviación posicional acumulativa | Plato divisor rotativo CNC continuo de 360° (eje A) con repetibilidad de ±0,02 mm |
| Calidad en la Salida del Agujero y Rebabas | Desgarro plástico severo en la pared interna y rebabas enrolladas | Bordes de orificio limpios y sin rebabas; 100% conforme con normas sanitarias CIP |
| Mano de Obra en Desbarbado Secundario | Horas de raspado manual con lupa de aumento por cada tubo | Cero desbarbado manual requerido; flujo directo al ensamblaje final |
| Geometría y Redondez del Orificio | El desvío de la herramienta generaba entradas ovaladas y orificios descentrados | La penetración radial rígida asegura perfecta redondez y simetría |
| Asignación de Personal Operativo | 1 operario dedicado por cada taladro manual; elevada fatiga física | 1 operario supervisa múltiples centros CNC trabajando en continuo |
ROI para el Cliente: Mayor Producción. Menos Operaciones. Menor Coste por Pieza. Al sustituir los taladros de columna manuales por la DUOMI DNC-3003HD(R1), Jiangsu Yixin Pharmaceutical Equipment eliminó el 100% de la mano de obra de desbarbado manual, controló totalmente la rotura de microbrocas, obtuvo una repetibilidad de orificios de ±0,02 mm a lo largo de tubos de 3 metros y permitió que un solo operario atienda múltiples centros automáticos de taladrado CNC de manera simultánea.
Los datos reflejan métricas de producción verificadas en la fabricación de componentes para maquinaria farmacéutica y alimentaria. Los tiempos de ciclo reales y la durabilidad de la herramienta varían según la aleación de acero inoxidable, el espesor de pared, el diámetro del orificio y la densidad de la matriz de taladrado.
Diseñada Específicamente para el Microtaladrado de Tubos Largos de Acero Inoxidable
Los centros de mecanizado vertical convencionales no admiten tubos de 3 metros de longitud, mientras que los taladros estándar carecen de la velocidad de 60.000 RPM imprescindible para lograr microagujeros libres de rebabas en aceros inoxidables propensos al endurecimiento por deformación.
Electrohusillo de Alta Frecuencia de 60.000 RPM
Proporciona la altísima velocidad de corte periférico necesaria para cizallar limpiamente el acero inoxidable dúctil, evitando el endurecimiento por acritud, el recrecimiento de filo y el pandeo de la microherramienta.
Bancada Rígida de Gran Carrera de 3000 mm
Carrera longitudinal continua de 3 metros en el eje X con contrapunto neumático y lunetas intermedias regulables para alojar tubos sanitarios largos en un único amarre.
Plato Rotativo Continuo de 360° en Eje A
Unidad de división rotativa CNC de alta precisión que amarra tubos desde Ø10 mm hasta Ø200 mm, ejecutando matrices circunferenciales densas sin ningún reamarre manual.
Guías Rasqueteadas a Mano y Amortiguación de Vibraciones
Las superficies de contacto de las guías de la bancada se rasquetean a mano (relieve planar de 1–3 µm) para eliminar tensiones residuales y disipar armónicos de alta frecuencia a 60.000 RPM.
Precisión Verificada con Láser API de ±0,02 mm
Compensación de paso al 100% en fábrica mediante interferometría láser API, garantizando una total uniformidad en el paso de orificios a lo largo de los 3000 mm.
Mayor Productividad: 1 Operario para Múltiples Máquinas
Los ciclos fijos parametrizados de microtaladrado liberan al operario del esfuerzo físico, permitiendo que un solo técnico supervise múltiples unidades CNC.
Preguntas Frecuentes (FAQ)
Ingeniería, cumplimiento sanitario y claridad operativa para fabricantes de equipos farmacéuticos y alimentarios.
¿Por qué el taladrado manual provoca tanta rotura de brocas en tubos de acero inoxidable de pared gruesa?
Una microbroca de Ø0,8 mm prácticamente no posee rigidez a la flexión. Al taladrar una pared de 3,5 mm (relación de aspecto de 4,4:1), la fuerza de avance manual varía continuamente, provocando inestabilidad por pandeo. Paralelamente, el acero inoxidable austenítico se endurece por deformación plástica con la fricción, generando un calor excesivo localizado que atora las microvirutas en las ranuras. A 60.000 RPM, la broca adquiere una alta velocidad de corte con avances CNC estables y programados, cortando por cizalla pura y eliminando la rotura de la herramienta.
¿Cómo elimina la máquina las rebabas internas de salida sin requerir un desbarbado secundario?
A velocidades de corte bajas, el acero inoxidable dúctil se desgarra y extruye hacia afuera cuando la broca rompe la pared interna del tubo, dejando rebabas prominentes enrolladas. La DUOMI DNC-3003HD(R1) trabaja a 60.000 RPM, alcanzando la alta velocidad de corte tangencial requerida para cortar las virutas de forma limpia en el punto de salida. Esto produce bordes internos impecables directamente de máquina, eliminando por completo el desbarbado secundario.
¿Por qué es tan crítico que los orificios internos estén libres de rebabas en equipos de mezcla de alimentos?
En equipos sanitarios de mezcla para alimentos y productos farmacéuticos, las rebabas en la pared interna forman hendiduras donde se retienen restos de producto, lo que favorece la proliferación de bacterias y entorpece los procesos de esterilización y limpieza in situ (CIP). Además, las rebabas sueltas pueden desprenderse y contaminar los lotes de producción. Los orificios libres de rebabas garantizan el cumplimiento normativo sanitario y la correcta dinámica de fluidos.
¿Cómo sujeta la máquina tubos de 3 metros de largo sin pandeo ni vibraciones?
La DNC-3003HD(R1) cuenta con una bancada longitudinal dedicada de 3000 mm provista de un plato rotativo en el eje A, un contrapunto neumático y lunetas intermedias regulables. Al combinarse con guías rasqueteadas a mano que absorben las vibraciones del corte, el conjunto conserva una estricta concentricidad y estabilidad a lo largo de los 3 metros.
¿De qué manera permite esta plataforma que un solo operario gestione múltiples máquinas?
A diferencia del taladro de columna manual, en el que el operario debe avanzar cada agujero a mano, la DUOMI DNC-3003HD(R1) trabaja de forma 100% automática. Una vez que el operario monta el tubo de 3 metros y pulsa Inicio de Ciclo, la máquina ejecuta toda la matriz longitudinal y radial de forma autónoma, lo que permite al técnico atender otras máquinas adyacentes.
Taladradora CNC de Bancada Larga para Tubos DNC-3003HD(R1) — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (15)
| Modelo de la Máquina | DNC-3003HD(R1) |
| Tipo de Máquina | Taladradora CNC Especializada de 4 Ejes de Bancada Larga para Tubos |
| Carrera de Mecanizado en Eje X | 3000 mm (Husillo de Bolas de Precisión y Guías Lineales) |
| Carrera de Microavance en Eje Z | 200 mm |
| División Angular Rotativa Eje A | Unidad de División Rotativa Continua de 360° |
| Diámetro de Amarre de Tubo | Ø10 mm – Ø200 mm |
| Longitud Máxima de Pieza | Hasta 3000 mm (Acomoda Tubos Largos de 3 Metros) |
| Tipo de Husillo | Electrohusillo Motorizado de Alta Frecuencia para Microtaladrado |
| Velocidad del Husillo | 0 – 60.000 RPM (Regulación Continua con Variador de Alta Frecuencia) |
| Rango de Diámetro de Taladrado | Ø0,3 mm – Ø3,0 mm (Pinza Específica para Microbrocas) |
| Estructura de la Bancada | Bancada Pesada de Fundición Rasqueteada a Mano (Relieve de 1–3 µm) |
| Repetibilidad de Posicionamiento | ±0,02 mm (Compensada mediante Interferómetro Láser API) |
| Contrapunto y Soporte | Contrapunto Neumático + Lunetas Intermedias Regulables |
| Modo de Operación | Ciclo Continuo Automatizado en Código G sin Paradas |
| Estándar de Seguridad y Calidad | Certificado CE según Directiva de Máquinas, Cerramiento Metálico Integral |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.