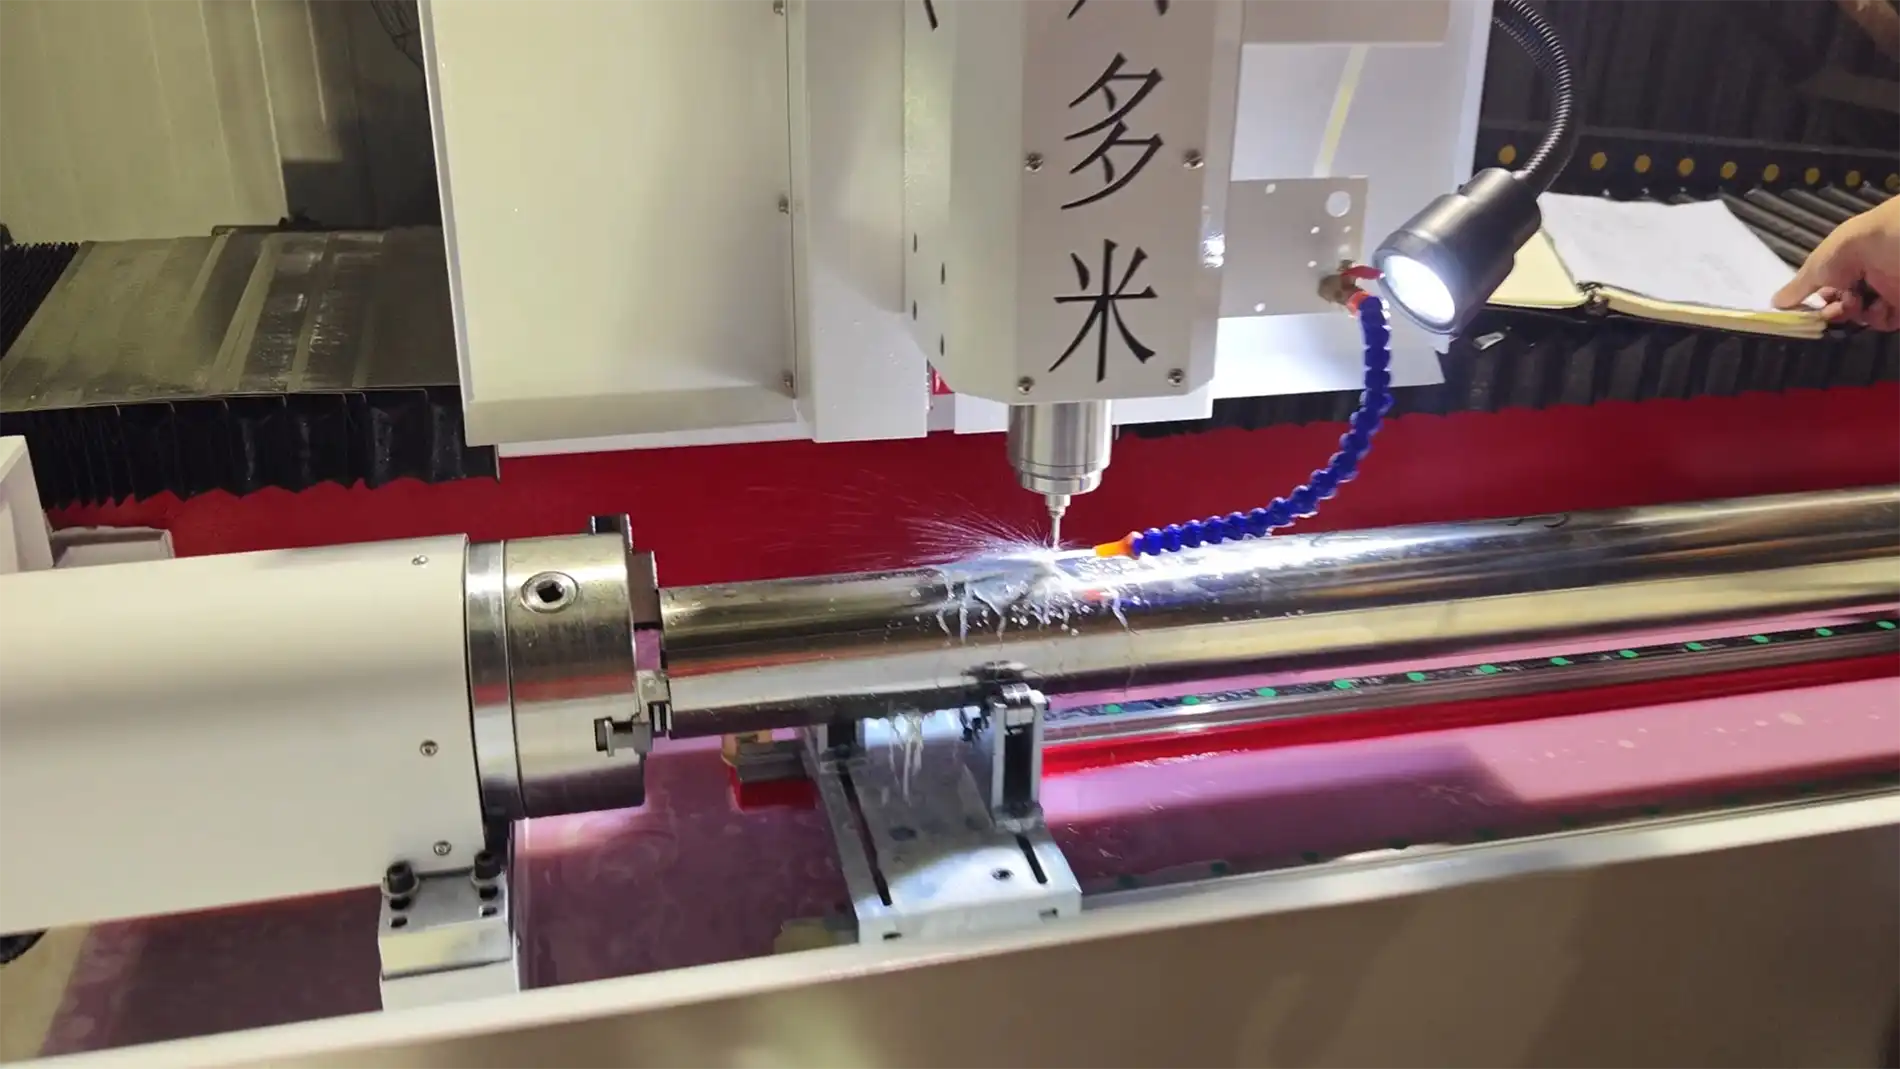
Microfuração de Precisão a 60.000 RPM para Tubos Misturadores de Aço Inoxidável de 3 Metros
Desenvolvida para a usinagem de micro-orifícios profundos de Ø0,8mm através de tubos sanitários de aço inox com 3,5mm de parede para equipamentos de mistura alimentícia e farmacêutica. Substitui furadeiras de bancada manuais por um eletrospindle motorizado de 60.000 RPM e automação CNC de 4 eixos com rotação contínua de 360° no eixo A, eliminando 100% do retrabalho de rebarbação e prevenindo a quebra de microferramentas.
O Processo de Microfuração Contínua em 5 Etapas para Tubos de 3 Metros
Como a DUOMI DNC-3003HD(R1) integra um curso longitudinal de 3000mm, indexação rotativa contínua de 360° no eixo A e um eletrospindle de 60.000 RPM para produzir orifícios sanitários livres de rebarbas em tubos de aço inoxidável.
Carga do Tubo de 3 Metros e Alinhamento Concêntrico
O operador carrega o tubo de aço inoxidável (com até 3000mm de comprimento) na placa rotativa robusta do eixo A, com suportes intermediários no barramento e contraponto pneumático fixando a extremidade oposta.
Configuração Paramétrica da Matriz e Verificação de Coordenadas
O operador carrega o programa com a matriz de furos contendo o passo axial longitudinal (eixo X) e os ângulos radiais circunferenciais (eixo A). As origens e offsets do eixo Z são verificados de forma automatizada.
Penetração com Microavanço Radial em Altíssima Rotação
O micro-eletrospindle acelera instantaneamente a 60.000 RPM. Guiada por fusos de esferas recirculantes de precisão e guias rasqueteadas à mão, a microbroca de metal duro integral de Ø0,8mm entra na parede cilíndrica externa perpendicularmente ao eixo do tubo.
Rompimento em Alta Velocidade e Evacuação Eficiente de Cavacos
A 60.000 RPM, a ferramenta atinge velocidade tangencial de corte ultraelevada, penetrando a parede de 3,5mm (relação profundidade/diâmetro de 4,4:1) enquanto evacua microcavacos com fluidez contínua.
Indexação Multiorifício Contínua e Descarga de Peça
O eixo Z recua em avanço rápido, o eixo X se desloca e o eixo A indexa para a próxima coordenada angular sem paradas, usinando centenas de orifícios de maneira totalmente autônoma até a conclusão da peça.
Durante todo o ciclo de trabalho, o barramento rígido rasqueteado à mão, o curso de 3000mm no eixo X e o micro-eletrospindle de 60.000 RPM operam de maneira perfeitamente sincronizada, transformando a complexa microfuração profunda em tubos longos em uma célula de usinagem autônoma de alta precisão.
Transformação Operacional: Microfuração de Alta Precisão em Tubos Misturadores de Aço Inoxidável de 3 Metros
Cliente: Jiangsu Yixin Pharmaceutical Equipment Co., Ltd.
Peça: Eixos e Tubos Misturadores Sanitários de Aço Inox (microfuros de Ø0,8mm em parede de 3,5mm de espessura, comprimento de até 3000mm, aço inoxidável austenítico AISI 304/316L)
Processo Anterior: Furadeiras Manuais de Bancada + Alto Índice de Quebra de Ferramentas + Rebarbação Manual
O fabricante de equipamentos dependia anteriormente de furadeiras manuais de bancada para usinar micro-orifícios profundos de Ø0,8mm em tubos de aço inoxidável com parede grossa (3,5mm). Sob avanço manual irregular, as variações de pressão aplicada pelos operadores provocavam flambagem da microbroca, aquecimento excessivo e frequente quebra da ferramenta na relação profundidade/diâmetro de 4,4:1. O contato inicial sobre a superfície cilíndrica inclinada provocava desvio da broca, gerando furos fora de centro e bocas ovalizadas. Na saída do furo, o rasgamento dútil do material gerava volumosas rebarbas internas que acumulavam resíduos alimentares e violavam os rigorosos padrões sanitários de limpeza no local (CIP). Os operários gastavam longas horas raspando e rebarbando manualmente cada orifício sob lentes de aumento, o que riscava superfícies polidas sanitárias, elevava o índice de refugo e sobrecarregava vários profissionais especializados.
Solução DUOMI: Centro de Microfuração CNC para Tubos de Barramento Longo DNC-3003HD(R1)
Furadeira CNC de Barramento Longo para Tubos DUOMI DNC-3003HD(R1) 4 Eixos dedicada, com curso longitudinal de 3000mm no eixo X, placa rotativa contínua de 360° no eixo A (capacidade para tubos de Ø10mm a Ø200mm), barramento com guias rasqueteadas à mão, contraponto pneumático com lunetas intermediárias e micro-eletrospindle motorizado de alta frequência de 60.000 RPM.

Comparativo Operacional Comprovado: Furadeira Manual de Bancada vs. DUOMI DNC-3003HD(R1)
| Métrica | Furadeira de Bancada Manual | Centro CNC DUOMI DNC-3003HD(R1) |
|---|---|---|
| Rotação do Spindle e Regime de Corte | Baixa rotação em furadeira manual; atrito constante e encruamento do material | Eletrospindle motorizado a 60.000 RPM; corte por puro cisalhamento em alta velocidade |
| Quebra e Desgaste de Microferramentas | Flambagem frequente e alta quebra de microbrocas por oscilação do avanço manual | Desgaste estável e previsível; quebra de brocas eliminada pelo microavanço CNC rígido |
| Capacidade de Comprimento de Tubos Longos | Necessidade de múltiplos reposicionamentos para peças acima de 1 metro | Envelope contínuo de 3000mm usinado em uma única fixação rígida (setup único) |
| Indexação Radial e Posicionamento | Traçagem manual de linhas com acúmulo contínuo de erros angulares | Placa rotativa CNC contínua de 360° (Eixo A) com repetibilidade de ±0,02mm |
| Qualidade na Saída do Furo e Rebarbas | Rasgamento plástico severo na parede interna gerando rebarbas projetadas | Bordas dos furos perfeitamente limpas e sem rebarbas; 100% aderente ao padrão CIP |
| Mão de Obra de Rebarbação Secundária | Horas gastas em raspagem manual sob lentes de aumento em cada tubo | Zero rebarbação manual; transferência imediata para a montagem final |
| Geometria e Circularidade do Furo | Desvio da ferramenta criava entradas ovalizadas e furos desalinhados | Entrada radial estável garante perfeita circularidade e simetria dimensional |
| Alocação de Mão de Obra Operacional | 1 operador dedicado por furadeira de bancada; alta fadiga física | 1 operador supervisiona múltiplas máquinas CNC em operação contínua |
ROI do Cliente: Maior Rendimento. Menos Operações. Menor Custo por Peça. Ao substituir furadeiras manuais pelo centro DUOMI DNC-3003HD(R1), a Jiangsu Yixin Pharmaceutical Equipment eliminou 100% da mão de obra de rebarbação manual, controlou definitivamente a quebra de microbrocas, alcançou repetibilidade de ±0,02mm ao longo de tubos de 3 metros e permitiu que um único operador gerenciasse múltiplos centros de furação CNC de forma simultânea.
Dados baseados em métricas operacionais reais de fabricação para o setor farmacêutico e alimentício. Os tempos reais de ciclo e a vida útil das ferramentas variam de acordo com a liga do aço inoxidável, a espessura da parede, o diâmetro do furo e a densidade da matriz de orifícios.
Projetada Sob Medida para Microfuração de Orifícios em Tubos Longos de Aço Inox
Centros de usinagem verticais convencionais não comportam comprimentos de 3 metros, enquanto furadeiras comuns não possuem os 60.000 RPM indispensáveis para usinar aços inoxidáveis dúcteis sem gerar rebarbas.
Micro-Eletrospindle de Alta Frequência a 60.000 RPM
Proporciona a altíssima velocidade periférica de corte exigida para cisalhar o aço inox dútil com limpeza, prevenindo encruamento superficial, aresta postiça e flambagem da broca.
Barramento Longo e Rígido com 3000mm de Curso
Curso contínuo de 3 metros no eixo X integrado a contraponto pneumático e lunetas intermediárias acomoda tubos sanitários de grande extensão em fixação única.
Placa Rotativa CNC com 360° Contínuos no Eixo A
Mesa giratória de indexação CNC de alta precisão fixa tubos de Ø10mm a Ø200mm, executando padrões circunferenciais densos com zero reposicionamento manual.
Guias Rasqueteadas à Mão com Amortecimento de Vibrações
Superfícies de contato das guias da base recebem rasqueteamento manual de precisão (alívio planar de 1–3 µm), dissipando tensões residuais e amortecendo harmônicos a 60.000 RPM.
Precisão Comprovada de ±0,02mm via Laser API
Compensação de passo 100% validada em fábrica com interferômetro a laser API, garantindo exatidão posicional absoluta e homogeneidade do passo em todos os 3000mm.
Produtividade Multimáquina com Apenas 1 Operador
Ciclos automáticos de microfuração desvinculam o operador do avanço mecânico contínuo, possibilitando que um único técnico opere múltiplos centros de furação CNC.
Perguntas Frequentes (FAQ)
Esclarecimentos de engenharia, conformidade sanitária e operação para fabricantes de equipamentos das indústrias alimentícia e farmacêutica.
Por que a furação manual provoca quebras excessivas de broca em tubos de aço inox de parede grossa?
Uma microbroca de Ø0,8mm possui rigidez à flexão quase nula. Ao furar uma espessura de parede de 3,5mm (relação de profundidade de 4,4:1), o avanço manual oscila constantemente, desencadeando instabilidade por flambagem. Concomitantemente, o aço inoxidável austenítico encrua com facilidade quando submetido a atrito por corte lento, gerando calor localizado que funde os microcavacos nos canais da broca. A 60.000 RPM, com avanço micrométrico rígido e programado via CNC, a ferramenta atua por cisalhamento puro em velocidade crítica, eliminando as forças que levam à quebra.
Como a máquina consegue eliminar rebarbas na saída interna do furo sem precisar de rebarbação secundária?
Em velocidades de corte reduzidas, o aço inox dúctil sofre deformação plástica e é empurrado para fora conforme a broca rompe a parede interna do tubo, formando grandes rebarbas projetadas. A DUOMI DNC-3003HD(R1) opera a 60.000 RPM, atingindo a velocidade de corte periférica requerida para cisalhar o material de forma instantânea e limpa na saída. Isso produz arestas internas imaculadas diretamente na usinagem, eliminando 100% das operações secundárias de acabamento.
Por que a ausência total de rebarbas internas é tão crucial em equipamentos para o setor alimentício?
Em sistemas sanitários de mistura para alimentos e remédios, as rebarbas internas criam microfissuras e reentrâncias onde resíduos orgânicos ficam retidos, fomentando proliferação bacteriana e impedindo os ciclos automáticos de esterilização CIP (Clean-in-Place). Além disso, rebarbas soltas podem se desprender nos lotes de produção, gerando contaminações críticas. Furos completamente lisos garantem conformidade sanitária plena e escoamento uniforme dos fluidos.
Como o equipamento sustenta tubos de 3 metros sem flexão ou vibrações durante o corte?
A DNC-3003HD(R1) conta com uma estrutura monobloco longitudinal de 3000mm equipada com placa rotativa motorizada no eixo A, contraponto pneumático de pressão contínua e lunetas intermediárias de apoio ajustáveis. Somada ao barramento pesado com guias rasqueteadas à mão que amortecem vibrações dinâmicas de usinagem, a máquina mantém rigidez e concentricidade absolutas em toda a extensão da peça.
De que forma esta máquina permite que um único operador gerencie vários equipamentos simultaneamente?
Ao contrário das furadeiras manuais, nas quais o operador precisa acionar alavancas e acompanhar furo por furo, a DUOMI DNC-3003HD(R1) atua de modo 100% autônomo. Uma vez carregado o tubo de 3 metros e acionado o comando de início de ciclo, a CNC executa a totalidade da malha de furações axiais e radiais sem intervenção humana, liberando o profissional para monitorar outras células de trabalho.
Furadeira CNC de Microfuração para Tubos de Barramento Longo DNC-3003HD(R1) — Especificações Técnicas
Clique para Expandir Especificações Técnicas Completas (15)
| Modelo da Máquina | DNC-3003HD(R1) |
| Tipo de Máquina | Máquina Especial CNC de 4 Eixos de Barramento Longo para Microfuração de Tubos |
| Curso Útil do Eixo X | 3000 mm (Fusos de Esferas Recirculantes e Guias Lineares de Precisão) |
| Curso de Microavanço do Eixo Z | 200 mm |
| Indexação Rotativa do Eixo A | Unidade de Indexação Rotativa Contínua de 360° |
| Faixa de Fixação de Tubos | Ø10 mm – Ø200 mm |
| Comprimento Máximo da Peça | Até 3000 mm (Comporta Tubos Longos de 3 Metros) |
| Tipo de Eixo-Árvore (Spindle) | Micro-Eletrospindle Motorizado de Alta Frequência |
| Rotação do Spindle | 0 – 60.000 RPM (Controle Contínuo por Inversor de Alta Frequência) |
| Faixa de Diâmetro de Furação | Ø0,3 mm – Ø3,0 mm (Pinça Dedicada para Microbrocas) |
| Estrutura do Barramento da Máquina | Barramento em Ferro Fundido Pesado com Guias Rasqueteadas à Mão (Alívio de 1–3 µm) |
| Repetibilidade de Posicionamento | ±0,02 mm (Compensada com Interferômetro a Laser API) |
| Contraponto e Suporte de Apoio | Contraponto Pneumático + Lunetas Intermediárias com Ajuste Fino |
| Modo Operacional | Ciclo Automatizado Contínuo com Código G Sem Paradas |
| Normas de Qualidade e Segurança | Certificação CE para Diretriz de Máquinas, Enclausuramento Metálico Total de Proteção |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.